Алексей Петров
Инженер-технолог, специалист по строительным материалам
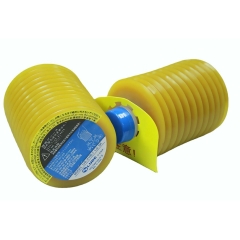 LUBE LHL-X100-7, 700 мл
5 950 ₽ Без НДС
 KLUBER Isoflex NBU 15, 400 г
8 950 ₽ Без НДС
 KLUBER Asonic GHY 72, 1 кг
17 950 ₽ Без НДС
 BECHEM Berutox FH 28 KN, 400 г
7 950 ₽ Без НДС
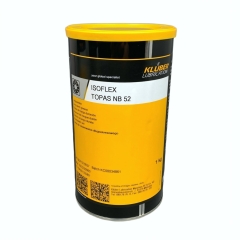 KLUBER Isoflex Topas NB 52, 1кг
14 950 ₽ Без НДС
 AeroShell Grease 22, 3 кг
43 500 ₽ Без НДС
Выбор смазочных материалов для компрессорного оборудования — это вопрос того, как долго прослужит ваш агрегат, сколько съест энергии и насколько безопасно будет работать. Автомобильные смазки здесь не подойдут. В компрессоре среда агрессивная: высокие температуры, прямой контакт с сжатым воздухом. Нужны специфические химические свойства. Сейчас рынок уходит от универсальных минералок к синтетике и полусинтетике. Они держат удар при экстремальных нагрузках.
Основная сложность при эксплуатации — путаница в вязкости. Игнорирование рекомендаций производителя ведет к износу поршней и винтов. Материал опирается на ISO, ГОСТ и реальный опыт эксплуатации.
Назначение и область применения компрессорных масел
Компрессорные масла выполняют задачи, которые не под силу универсальным трансмиссионкам. Главная задача — создать пленку между движущимися деталями. Поршень и цилиндр. Или роторы. Это предотвращает коррозию, отводит тепло и выносит продукты износа. В поршневых машинах масло еще и герметизирует зазоры. От этого напрямую зависит КПД. В винтовых компрессорах масло — это теплоноситель. Роторы не касаются друг друга, они разделены масляной пленкой.
Оборудование применяется везде. От маленьких компрессоров в автосервисе до гигантов на нефтезаводах. В пищевой промышленности нужны масла с сертификацией NSF H1 — там допустим случайный контакт с продуктом. В химии — смазки, которые не боятся аммиака, хлора или сероводорода. Для каждого случая есть своя рецептура. Вязкость, температура вспышки, склонность к нагару — все учитывается.
Ошибка в выборе ведет не только к поломке компрессора, но и к загрязнению воздуха. В пищевой или фармацевтической отрасли это катастрофа. Подбор должен идти от характеристик оборудования и требований к чистоте воздуха. Дешевое масло образует кокс. Кокс снижает теплоотвод. А в зоне сжатия это прямой путь к возгоранию.
Классификация и стандарты качества (ISO 6743/3, NFSA)
Классификация масел для компрессоров строится по основе (минералка, синтетика, полусинтетика), по назначению (поршневые, винтовые), по газу (воздух, азот, CO2) и по вязкости. Самая важная цифра — ISO VG. Она показывает кинематическую вязкость при 40°C. Для воздушных компрессоров чаще всего берут ISO VG 32, 46, 68, 100 или 150.
В России мы опираемся на ГОСТ 12339-78 и ГОСТ Р 51934-2002. Там прописаны вязкость, температура вспышки, застывания, кислотное число. Но имейте в виду: для импортного оборудования этих ГОСТов часто мало. Требуются DIN 51506-3 (Германия), ISO 6743-3 или спецификации самого производителя (OEM).
Вязкость ISO VG — это только начало. Химический состав и присадки решают всё. Парафиновые минеральные масла боятся перепадов температур и быстро окисляются. А вот синтетика на базе ПАО или сложных эфиров (POE) живет дольше и стабильнее в экстремальных условиях. См. также: Масло для компрессора — полное руководство: выбор, вязкость, замена и контроль.
Типы базовых масел и их свойства
Разница между базами фундаментальна. Минералку гонят из нефти. Дешево, но ресурс ограничен, а к температурным перепадам она чувствительна. Синтетика (ПАО, ПЭГ, сложные эфиры) — это химический синтез. Молекулярная структура контролируется. Результат: высокая термостабильность, низкая испаряемость и широкий температурный диапазон.
Полусинтетика — компромисс. Смесь минералки и синтетики. Берут, когда ресурс минералки уже на исходе, а менять на чистую синтетику пока не хочется или нельзя. Выбор зависит от температур, интервалов замены и бюджета.
| Тип основы | Примеры марок/брендов | Температурный диапазон (°C) | Срок службы (часов) | Применение |
|---|---|---|---|---|
| Минеральное (Парафиновое) | Shell Corena S 32/68, Mobil Rarus 424 | -10 до +80 | 2 000 – 4 000 | Поршневые компрессоры, низкие нагрузки |
| Минеральное (Непарафиновое) | Castrol Alpha S 68, Mobil Supercompressor 300 | -5 до +90 | 3 000 – 5 000 | Компрессоры с повышенными температурами |
| Синтетическое (ПАО) | Shell Corena S 68/100, Mobil Rarus 600 | -40 до +150 | 8 000 – 16 000 | Винтовые компрессоры, высокие нагрузки |
| Синтетическое (ПЭГ) | Castrol Alpha EG 68, Mobil Boria L 46 | -30 до +200 | 8 000 – 20 000 | Компрессоры CO2, высокие температуры |
| Синтетическое (Сложные эфиры) | Mobil EAL 22 F 68, Shell Corena S 68 | -40 до +200 | 8 000 – 20 000 | Пищевая промышленность, агрессивные среды |
Технические характеристики: вязкость (ISO VG), температура вспышки и застывания
При подборе масла смотрим на ключевые параметры. Вязкость — это сопротивление течению. Она должна быть в точку. Слишком густое — компрессор будет «задыхаться», растущее энергопотребление. Слишком жидкое — пленка лопнет, начнется износ. Температура вспышки — минимальная точка, где пары горят. В зоне сжатия температуры дикие, так что это критично. Температура застывания важна для холодов: масло должно оставаться текучим.
Кислотное число (TAN) — маркер окисления. Растет TAN — масло старое, пора менять. Склонность к лаку и нагару — это способность разлагаться при жаре. Для компрессора это критический параметр. И еще момент: совместимость с уплотнениями. Синтетика может «съесть» старую резину, вызвав набухание или усадку.
Вязкость и температурные характеристики
Вязкость по ISO VG — база. Для воздуха чаще всего 32, 46, 68, 100, 150. Что выбрать? Зависит от типа компрессора и зазоров. Поршневые с высоким давлением любят густоту (ISO VG 100-150) для герметизации. Винтовым нужна текучесть (ISO VG 32-68). Температура вспышки должна быть выше рабочей температуры компрессора на 30-40°C. Температура застывания — ниже окружающей среды на 10-15°C.
| Параметр | Норматив (ISO VG 68) | Норматив (ISO VG 100) | Значение для эксплуатации |
|---|---|---|---|
| Кинематическая вязкость при 40°C (мм²/с) | 62 – 74 | 90 – 110 | Определяет толщину масляной пленки |
| Кинематическая вязкость при 100°C (мм²/с) | 8.0 – 10.0 | 10.0 – 12.0 | Влияет на утечки и охлаждение |
| Температура вспышки (метод Пенске-Мартин, °C) | ≥ 200 | ≥ 220 | Безопасность, предотвращение возгорания |
| Температура застывания (°C) | ≤ -30 | ≤ -30 | Возможность запуска в холодную погоду |
| Кислотное число (мг KOH/г) | ≤ 0.03 | ≤ 0.03 | Свежее масло, контроль окисления |
Как выбрать масло для компрессора: поршневые и винтовые типы
Выбор между синтетикой и минералкой зависит от бюджета и условий. Минералка дешевая, но ресурс маленький и она чувствительна к температуре. Идеальна для поршневых компрессоров с низкой нагрузкой. Синтетика дорогая, но живет долго, стабильна в мороз и жару, не образует отложений. Винтовые компрессоры и экстремальные условия требуют синтетики.
Переход на синтетику снижает энергопотребление (меньше трение, лучше охлаждение) и увеличивает ресурс. Но есть подвох. Старые уплотнения могут не выдержать. Перед переходом на синтетику в старом компрессоре нужно проверить совместимость или сразу поменять резинки. Иначе утечка обеспечена.
| Критерий | Минеральное масло | Синтетическое масло (ПАО) | Рекомендация |
|---|---|---|---|
| Стоимость (относительная) | 1.0 | 2.5 – 4.0 | Минеральное для бюджетных решений |
| Ресурс (часов) | 2 000 – 4 000 | 8 000 – 20 000 | Синтетическое для длительных интервалов |
| Температурный диапазон | -10°C до +80°C | -40°C до +150°C | Синтетическое для экстремальных условий |
| Энергоэффективность | Базовая | Выше на 2-5% | Синтетическое для снижения затрат |
| Склонность к нагару | Высокая | Низкая | Синтетическое для чистоты системы |
Специфика смазки поршневых групп
Поршневые компрессоры — это удары и высокое давление. Масло попадает прямо в цилиндр, контактирует с газом и жаром. Нужна высокая термостабильность и защита от нагара. Обычно берут вязкость ISO VG 100-150 — она лучше герметизирует зазоры. Масло еще и охлаждает поршни.
Для агрессивных газов (аммиак, хлор) нужны специальные смазки. Они не вступают в реакцию. Например, для аммиака используют минеральные масла с особыми присадками. Подача масла бывает разбрызгиванием или впрыском под давлением. И там, и там важна чистота. Вода, пыль, стружка — враги цилиндров и колец. Фильтрация и контроль чистоты — обязательно.
Роль масла в охлаждении винтового блока
Винтовые компрессоры крутятся быстро, давление ниже. Масло здесь — мультиинструмент: смазка, герметизация, охлаждение. Оно должно быть стабильным, с низкой испаряемостью. Часто это синтетика ПАО или сложные эфиры, вязкость ISO VG 32-68.
Масло в винтовике циркулирует по замкнутому контуру: фильтр, теплообменник, сепаратор. Оно живет долго. Но если начнется окисление, появится лак. Он забьет фильтры и сепаратор. Поэтому интервалы замены у винтовиков большие — 4 000 – 8 000 часов. И это при условии, что температура в норме. Около 70-80% тепла уносит масло. Рабочая температура — 80-95°C. Выше — масло стареет моментально. Ниже 60°C — вода, эмульсия, коррозия. Система охлаждения должна работать стабильно.
Совместимость с материалами уплотнений и риски
Скрытая угроза синтетики — старые уплотнения. Особенно масла на основе сложных эфиров (POE). Они могут размягчить, набухнуть или, наоборот, вызвать усадку резины NBR (BUNA-N) в компрессорах, выпущенных до 2000-х. Результат — утечки. Воздуха и масла. Даже капля утечки снижает КПД системы.
Перед заменой на синтетику в старом оборудовании — проверка совместимости. Если резина не подходит, меняем её на FKM/Viton. Они стойкие к синтетике. Также смотрим на покрытия подшипников. Некоторые синтетики с ними не дружат.
| Тип смешивания | Допустимость | Последствия | Действие |
|---|---|---|---|
| Минеральное + Минеральное (разные бренды) | С осторожностью | Возможно выпадение осадка | Промыть систему перед заменой |
| Синтетическое (ПАО) + Синтетическое (ПАО) | Допустимо | Нет | Не требуется |
| Минеральное + Синтетическое | Недопустимо | Расслоение, осадок | Полная промывка системы |
| Масло с присадками + Масло без присадок | Недопустимо | Нестабильность пакета присадок | Полная промывка системы |
Признаки необходимости замены масла
Регламент — это хорошо, но практика важнее. Масло может потребовать замены раньше. Смотрим визуально. Цвет, прозрачность, наличие воды (побеление). Чувствуем запах. Гарь или горелое — это сигнал тревоги. Окисление или перегрев.
Коротко о главных признаках:
- Цвет и мутность: Темное, непрозрачное, с водой. Окисление или сажа.
- Кислотность: Рост TAN выше нормы. Активное окисление.
- Вязкость: Масло стало густым. Плохое охлаждение и прокачка.
- Запах: Гарь. Перегрев или разложение.
- Запуск: Тяжелый пуск в холод. Масло загустело.
- Стружка: На магните или визуально. Износ узлов.
- Вода: Эмульсия. Коррозия и потеря свойств.
Пошаговая инструкция по замене масла
Замена масла — процедура ответственная. Ошибся — получишь загрязнение новой смазки или поломку. Делаем по порядку:
- Прогрев: 5-10 минут работы. Теплое масло сливается легче, унося осадок.
- Остановка: Выключили. Сбросили давление в системе и баке.
- Слив: Открыли дренажный кран. Ждем, пока стечет всё. Снимаем поддон, если есть возможность.
- Фильтры: Меняем масляный фильтр и сепаратор (для винтовиков). Старые фильтры — это грязь.
- Промывка (если надо): Если меняли тип масла или оно было черным — льем промывку. Работаем 10-15 минут, сливаем.
- Заправка: Льем новое масло через чистую воронку. Смотрим на щуп. Не переливаем!
- Запуск: Проверка давления, температуры, герметичности. 5-10 минут на холостом, потом под нагрузку.
- Утилизация: В герметичную тару. В канализацию — только штраф.
Расчет необходимого объема масла
Объем обычно есть в инструкции. Если нет — считаем. Формула простая:
где V_картера — объем масляного поддона,
V_теплообменника — объем масляного радиатора,
V_фильтров — объем масляных фильтров,
V_сепаратора — объем масляного сепаратора,
0.1 * V_общий — запас на заполнение трубопроводов и узлов.
На практике берем с запасом 10-15%. Часть масла всегда остается в системе. И помните: неоригинальные фильтры могут иметь другой объем. Это нужно учитывать.
Периодичность замены и обкатка
Сроки зависят от всего: типа компрессора, условий, масла. Поршневые на минералке: первая замена после 50-100 часов обкатки. Потом каждые 500-1000 часов. Винтовые на синтетике — 2 000 – 8 000 часов. Но в жару или пыли интервалы сокращаются.
Обкатка — критический этап. Детали притираются, в масле — металлическая пыль. Первую замену пропускать нельзя. Иначе крупная стружка убьет подшипники. И еще: фильтры меняются всегда. Экономия на фильтре — это игра в рулетку с ресурсом компрессора. Используйте только то, что рекомендует производитель.
Экология и утилизация отработанного масла
Отработанное масло для компрессоров — опасный отход. Слив в землю или канализацию — это штрафы и уголовная ответственность. Собираем в герметичные маркированные емкости. Храним в специально отведенном месте, под крышей. Утилизируем только лицензированными организациями. Многие производители масел сами забирают отработку. Удобно и законно.
Мини-кейс: Экономия на масле vs Капитальный ремонт
Предприятие: Пищекомбинат в Центральной России.
Оборудование: Винтовой компрессор Atlas Copco GA 75+ (75 кВт).
Проблема: Через 3 года компрессор начал отключаться по перегреву. Масло грелось до 110°C. Производитель хотел менять винтовой блок — 800 000 руб. + простой.
Причина: Аудит выявил: работало на неавторизованной минералке. Интервал замены — 8000 часов вместо 4000. Масло окислилось, забив радиатор и сепаратор.
Решение: Полная промывка. Замена масла, фильтров и сепаратора на оригинал Roto-GLIDE 68. Установка контроля температуры и анализа масла каждые 1000 часов.
Результат: Температура упала до 85-88°C. Компрессор работает 2 года без сбоев. Экономия на масле — 0, но спасли 1,5 млн руб. на ремонте и простое. Стоимость замены с фильтрами — 25 000 руб.
Ключевые выводы из кейса
Экономия на смазке бьет по карману позже. Оригинальное масло и регламенты — это инвестиция, а не расход. Анализ масла позволяет видеть проблемы до того, как они станут катастрофой. На одном из объектов мы видели, как дешевая смазка убивала радиатор за год. Замена на качественную решение продлила ресурс в разы.
Частые ошибки при эксплуатации
Ошибки, которые убивают компрессоры, типичны. Вот основные:
1. Использование моторных масел
Самая частая ошибка. Лить автомобильное масло (SAE 30, 40) в компрессор нельзя. Там другие присадки. В компрессоре они дают нагар, закоксовывают клапана и быстро окисляются. Плюс низкая температура вспышки — риск пожара. Категорически запрещено!
2. Перелив масла
Выше MAX — масло летит в пневмосеть. Грязные фильтры, сломанный инструмент. Плюс компрессору тяжелее крутиться. Растет расход электроэнергии и перегрев. Оптимальный уровень — 2/3 от хода щупа.
3. Превышение интервалов замены
Старое масло = окисление = отложения. Износ цилиндров, подшипников, роторов. Для винтовиков это смерть, так как масло еще и охлаждает. Забитый фильтр или старая смазка ведут к перегреву блока. Не тяните.
4. Смешивание масел
Разные производители, разные базы — это химия. Присадки реагируют, выпадает осадок, система засоряется. Хотите сменить марку? Промывка обязательна. Иначе остановка и ремонт.
5. Игнорирование проверки уровня
Недолив — перегрев. Перелив — утечка в сеть. Проверяйте уровень каждый день перед запуском. Пять секунд на это, но спасают оборудование.
6. Неоригинальные фильтры
Дешевый фильтр может пропустить грязь. Или быстро забиться. Результат — износ. Используйте то, что рекомендует завод. Экономия тут неуместна.
7. Отсутствие анализа масла
Глазами не увидеть, что происходит внутри. Анализ масла покажет износ металлов, воду, топливо. Это диагностика. Делайте раз в 1000-2000 часов. Стоит копейки, спасает сотни тысяч.
Советы экспертов
Эксперты сервисных служб обращают внимание на три ключевых момента, которые часто упускают при обслуживании:
- Фильтры меняйте всегда новые. Экономия 5-10% на фильтрах может стоить замены винтового блока. Фильтр — 3 тысячи. Блок — 800 тысяч. Разница в цене оправдывает замену.
- Не смешивайте масла без промывки. Даже если производитель говорит «совместимо», пакеты присадок могут конфликтовать. Промывка — 10 тысяч. Ремонт — сотни тысяч. Не рискуйте.
- Винтовые компрессоры требуют анализа масла каждые 1000-2000 часов. Визуально вы не заметите рост кислотности или появление металлической пыли. Анализ покажет износ подшипников или окисление. Это дешевле, чем замена масла.
На одном из объектов мы заметили, что масло быстро чернеет. Сначала думали — нормальное окисление. Анализ показал сажу и топливо. Оказалось, забит воздушный фильтр. Компрессор «дышал» грязью и подсосал масло из картера. Заменили фильтр, почистили — проблема ушла. Вывод: смотрите на косвенные признаки.
Чек-лист проверки перед запуском компрессора
Перед пуском — быстрый осмотр. Пять минут, которые экономят часы ремонта:
- Уровень масла: MIN-MAX. Не переливайте.
- Фильтр: Если больше 2000 часов — меняем.
- Воздушный фильтр: Чистый или новый.
- Сепаратор: Проверка перепада давления (для винтовиков).
- Радиатор: Чист от пыли. Если забит — компрессор перегреется.
- Ремень: Натяжение в норме (если есть).
- Электропроводка: Целостность кабелей.
- Дренаж: Конденсатосборник работает.
- Манометры: Показания верные.
- Утечки: Осмотр на следы масла и воздуха.
Заключение
Правильный подбор смазочных материалов и соблюдение интервалов замены спасают от простоев и дорогих поломок. Синтетика дороже на старте, но окупается за счет ресурса и экономии энергии. Игнорирование правил ведет к износу и выходу из строя узлов. Коллеги часто спорят о цене масла, но практика показывает: экономия на смазке — самая затратная ошибка. Оригинальные фильтры, анализ масла и следование инструкциям OEM — вот залог работы вашего предприятия без сбоев.
Об авторе
Алексей Петров — инженер-технолог, специалист по строительным материалам.
Более 10 лет опыта в отрасли. Регулярно публикует экспертные материалы и консультирует профессионалов.
Остались вопросы?
Свяжитесь с нашими специалистами — мы поможем подобрать оптимальное решение.