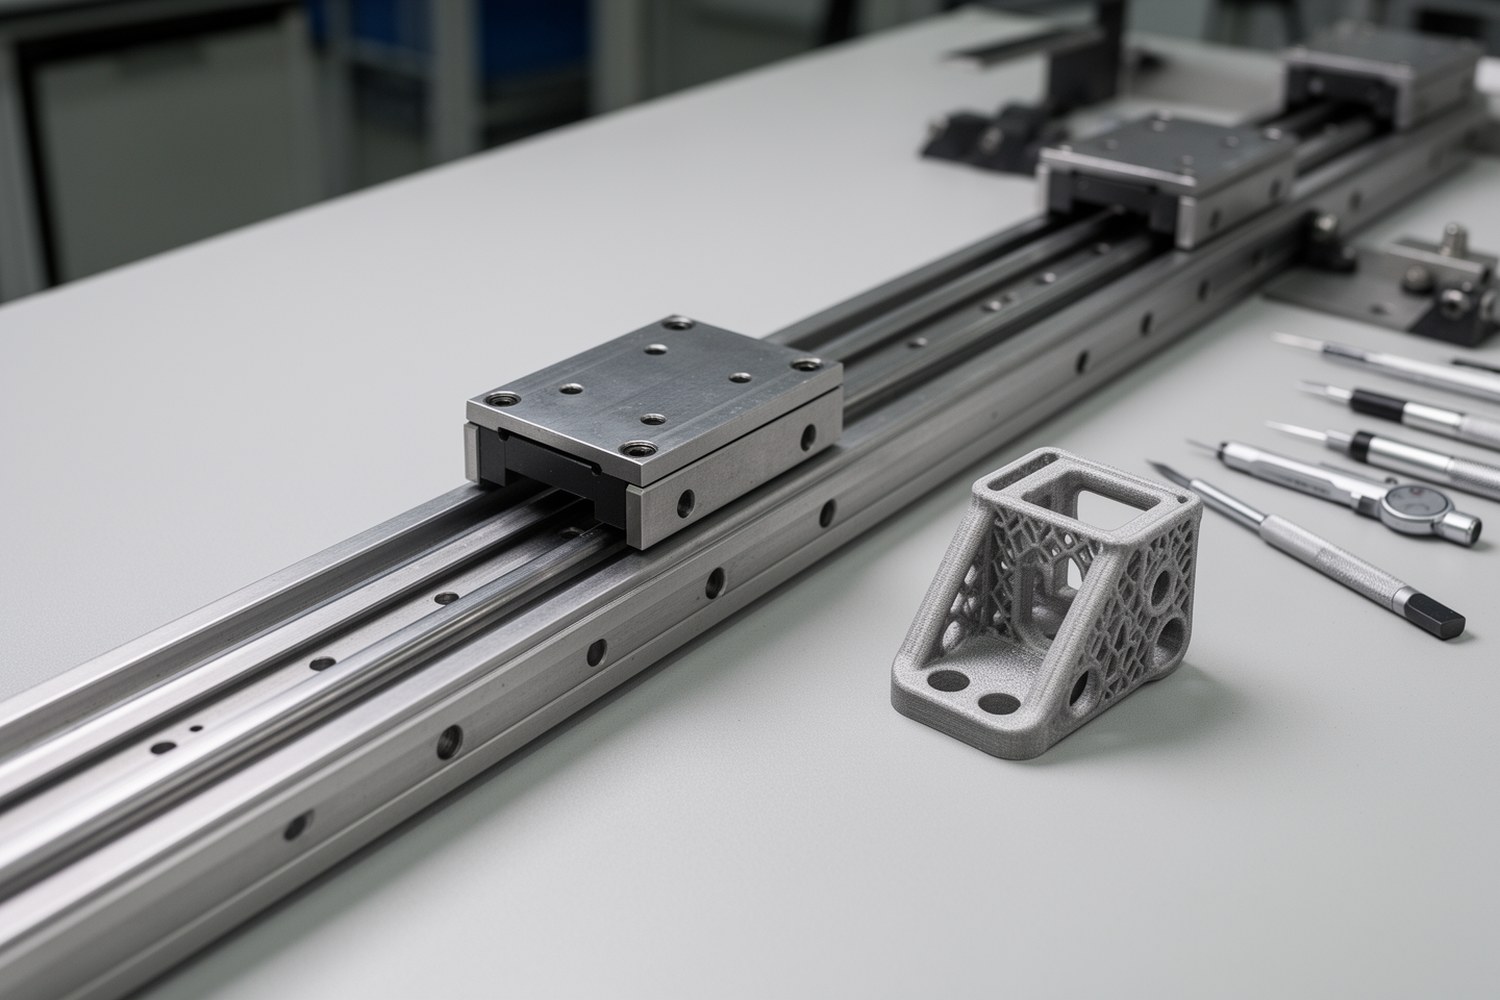
Аддитивные технологии для компонентов линейных направляющих применяют не как прямую замену шлифованным рельсам и телам качения, а для отдельных инженерных задач. 3D-печать металлом может быть оправдана для корпусов, кронштейнов, нестандартных монтажных деталей, опытных образцов, элементов с внутренними каналами смазки и облегченных конструкций. Для беговых дорожек, шариков, роликов и других рабочих поверхностей качения ограничения по точности, шероховатости, усталостной прочности и повторяемости обычно требуют традиционного производства и прецизионной обработки.
- Аддитивное производство лучше рассматривать как часть технологической цепочки, а не как получение готовой прецизионной детали сразу после печати.
- Основные ограничения связаны с пористостью, остаточными напряжениями, анизотропией свойств, геометрическими отклонениями и шероховатостью поверхности.
- Для функциональных узлов линейного перемещения часто нужны термообработка, механическая обработка базовых поверхностей, шлифование или суперфиниширование и контроль геометрии.
- Экономический смысл выше в прототипах, мелких сериях и сложной геометрии, чем в массовом изготовлении стандартных рельсов и кареток.
Что понимают под аддитивным изготовлением компонентов направляющих
Аддитивное производство в этой теме означает послойное изготовление металлических или полимерных деталей по цифровой модели. Для линейных направляющих интересны прежде всего металлические процессы: SLM/DMLS, EBM, DED и Binder Jetting. Они позволяют получать заготовки сложной формы, которые затем доводят до требуемого состояния механической и термической обработкой.
 Molykote G-Rapid Plus, 400 мл
3 850 ₽ Без НДС
 Цепное масло OKS 310 ISO VG: 150, 1 л
0 ₽ Без НДС
 HALS Klueber S88 Plus HCG-00-7, 0.7 л
12 950 ₽ Без НДС
 Molykote 33 Medium, 1 кг
5 950 ₽ Без НДС
 Krytox™ GPL 205, 1 кг - высокоэффективная фторсодержащая смазка
21 000 ₽ Без НДС
 KLUBER Isoflex Topas NCA 52, 1 кг
14 950 ₽ Без НДС
Здесь нужно разделить две задачи. Первая: изготовить деталь сложной формы, например корпус каретки с каналами смазки или кронштейн с облегченной структурой. Вторая: получить прецизионную рабочую поверхность, по которой движутся шарики или ролики. Во втором случае одной печати недостаточно. Нужны высокая твердость, стабильная геометрия, низкая шероховатость Ra и контролируемая микроструктура.
Какие элементы направляющих можно печатать
Пригодность детали для аддитивного изготовления зависит от того, является ли она рабочим элементом качения или вспомогательной конструкцией. Чем ближе функция детали к контакту качения и удержанию точности перемещения, тем выше требования к традиционной обработке.
| Компонент | Пригодность для печати | Комментарий |
|---|---|---|
| Кронштейны и монтажные адаптеры | Высокая | Подходят для мелких серий, нестандартных посадочных мест и сложной формы. |
| Корпуса кареток без рабочих дорожек | Условно высокая | Возможны облегчение, интеграция каналов и последующая мехобработка базовых поверхностей. |
| Заглушки, крышки, защитные элементы | Высокая | Требования к точности обычно ниже; возможны полимерные и металлические варианты. |
| Каналы смазки внутри корпуса | Высокая | Аддитивное производство полезно для внутренних каналов, которые трудно выполнить сверлением. |
| Рельсы и беговые дорожки | Низкая без глубокой постобработки | Требуются закалка, шлифование, стабильные допуски и контроль контактной усталости. |
| Шарики и ролики | Обычно нецелесообразно | Критичны сферичность, шероховатость, твердость, однородность материала и серийная повторяемость. |
Почему рельсы, дорожки качения, шарики и ролики остаются критичными
Рабочие поверхности профильных рельсовых направляющих работают при высоких контактных напряжениях. Даже небольшая пора, непровар, локальная неоднородность твердости или превышение шероховатости могут ускорить износ, повысить шум и вибрации, привести к усталостному выкрашиванию. Поэтому беговые дорожки рельсов и кареток обычно изготавливают из подходящих сталей с последующей термообработкой, шлифованием и контролем профиля.
Типичная поверхность после металлической печати не соответствует требованиям к прецизионному качению. Для функционального контакта нужно не только уменьшить Ra, но и обеспечить форму профиля, параллельность, прямолинейность, твердость, глубину упрочненного слоя и отсутствие дефектов в зоне контакта.
Если аддитивно изготовленная деталь содержит поверхность качения, ее следует рассматривать как заготовку. Рабочая поверхность должна иметь припуск под механическую обработку, а маршрут изготовления должен включать контроль дефектов и подтверждение ресурса.
Основные аддитивные технологии
Выбор метода зависит от материала, габаритов, требуемой плотности, точности и последующей обработки. Для компонентов линейных направляющих важна не только точность построения, но и возможность стабильно получить материал без критической пористости и с предсказуемыми свойствами.
| Технология | Где применима | Сильная сторона | Ограничение для направляющих |
|---|---|---|---|
| SLM/DMLS | Корпуса, кронштейны, каналы смазки, опытные металлические детали | Хорошая детализация и отработанность процесса для сталей, титана, алюминиевых сплавов. | Шероховатость, остаточные напряжения, необходимость термообработки и мехобработки. |
| EBM | Титановые детали, заготовки с меньшими остаточными напряжениями | Работа в вакууме и высокая температура процесса. | Ограниченный набор материалов и более грубая поверхность по сравнению с прецизионной обработкой. |
| DED | Ремонт, наплавка, крупные заготовки, гибридное производство | Можно добавлять материал на существующую деталь. | Ниже точность, больше припуски, обязательная последующая обработка. |
| Binder Jetting | Менее нагруженные детали, партии с последующим спеканием | Потенциально высокая производительность. | Усадку при спекании нужно учитывать уже в CAD-модели; требуется контроль плотности и размеров. |
Материалы и их ограничения
Для деталей направляющих важны прочность, износостойкость, коррозионная стойкость, обрабатываемость и стабильность после термообработки. Один и тот же сплав может быть пригоден для корпуса, но недостаточен для рабочей дорожки качения.
| Материал | Возможное применение | Ограничения |
|---|---|---|
| Мартенситностареющие стали | Прочные корпуса, нагруженные кронштейны, опытные детали | Требуют термообработки, контроля твердости и коррозионной защиты при необходимости. |
| Инструментальные стали | Износостойкие заготовки, элементы оснастки, специальные детали | Сложнее печатать без трещин и дефектов, нужна отработка режима и термообработка. |
| Нержавеющая сталь 316L | Коррозионно-стойкие корпуса, вспомогательные элементы | Недостаточная твердость для высоконагруженных поверхностей качения. |
| Ti6Al4V | Легкие прочные детали, специальные кронштейны, авиационные и робототехнические узлы | Высокая стоимость, сложность финишной обработки, ограничения по износостойкости. |
| AlSi10Mg и близкие алюминиевые сплавы | Легкие корпуса, защитные элементы, опытные конструкции | Низкая твердость и износостойкость для большинства рабочих контактов направляющих. |
| Технические полимеры | Заглушки, крышки, кожухи, ненагруженные защитные элементы | Не подходят для рабочих дорожек, тел качения и нагруженных базовых элементов. |
Постобработка после печати
Постобработка определяет, станет ли напечатанная заготовка пригодной инженерной деталью. Для компонентов линейных направляющих обычно рассматривают несколько этапов: удаление порошка и поддержек, снятие остаточных напряжений, термообработку, HIP при повышенных требованиях к плотности, механическую обработку базовых поверхностей, шлифование, суперфиниширование и измерительный контроль.
HIP снижает пористость и может улучшить однородность материала, но не исправляет геометрию детали и не заменяет финишную обработку. Базовые поверхности, посадочные плоскости, отверстия под крепеж и сопрягаемые элементы лучше закладывать с припуском. Это снижает риск выхода геометрии за пределы допуска после печати и термообработки.
Припуск = отклонение после печати + деформация после термообработки + съем под финишную операцию + резерв контроля
Эта зависимость показывает, что припуск выбирают не только по классу печати. Его уточняют по материалу, ориентации построения, размеру детали, термической истории и статистике фактических отклонений.
Точность, шероховатость и повторяемость
Аддитивное производство чувствительно к ориентации детали в камере, толщине слоя, стратегии сканирования, температурному режиму, качеству порошка и параметрам термообработки. Поэтому две геометрически одинаковые детали могут отличаться по деформациям, шероховатости и механическим свойствам, если изготовлены в разных условиях.
Точность
После печати точность часто достаточна для черновой формы, но недостаточна для посадочных и рабочих поверхностей направляющих. Критичные базы требуют фрезерования, растачивания, шлифования или другой финишной обработки.
Шероховатость
Поверхность после печати обычно имеет выраженную слоистость и следы порошка. Для зон контакта качения требуется отдельная обработка до заданного Ra и проверка профиля.
Остаточные напряжения
Локальный нагрев и охлаждение создают внутренние напряжения. Они могут вызвать коробление при отделении от платформы или при последующей мехобработке.
Повторяемость
Стабильность партии зависит от оборудования, порошка, калибровки, ориентации построения и контроля дефектов. Для ответственных узлов нужна квалификация процесса.
Контроль качества
Для аддитивно изготовленных компонентов направляющих проверяют не только размеры, но и состояние материала: плотность, пористость, дефекты сплавления, трещины, твердость, микроструктуру, шероховатость, геометрические допуски и состояние базовых поверхностей.
Для прототипов часто достаточно измерения геометрии, осмотра поверхности, проверки посадочных баз и базовой оценки материала. Для ответственных серийных деталей контроль расширяют: применяют координатные измерения, 3D-сканирование, металлографию на образцах-свидетелях, контроль твердости, оценку шероховатости и неразрушающий контроль внутренних дефектов. Чем ближе деталь к силовой или прецизионной функции, тем строже должна быть квалификация процесса.
Экономическая применимость
Аддитивные технологии могут быть рациональны, когда стоимость оснастки, длительный цикл изготовления или сложность формы важнее стоимости порошка и постобработки. Типичные области применения: прототипы, мелкие серии, специальные кронштейны, облегченные корпуса, детали с интегрированными каналами смазки, ремонтные и переходные элементы.
Для стандартных рельсов, серийных кареток и тел качения традиционное производство обычно рациональнее. Оно лучше подходит для больших партий, стабильных допусков, высокой производительности и отработанных операций шлифования.
Полная стоимость аддитивной детали = материал + построение + термообработка + мехобработка + контроль качества
В расчет включают не только саму печать, но и подготовку модели, поддержек, снятие напряжений, финишную обработку, измерения и возможный брак при квалификации процесса.
Геометрия CAD = номинальная геометрия + поправка на усадку + поправка на деформации
Для Binder Jetting и термически чувствительных металлических процессов такие поправки задают до изготовления, а затем уточняют по измерениям первых образцов.
Сравнение с традиционным производством
| Критерий | Аддитивное производство | Традиционное производство |
|---|---|---|
| Точность после основной операции | Достаточна для заготовки и части вспомогательных деталей. | Выше при шлифовании, фрезеровании, растачивании и суперфинишировании. |
| Сложная геометрия | Сильная сторона, особенно внутренние каналы и облегченные формы. | Ограничена доступом инструмента и технологичностью обработки. |
| Большие серии | Часто дороже из-за времени построения и стоимости порошка. | Обычно эффективнее при отлаженном процессе и серийной оснастке. |
| Мелкие серии и прототипы | Может быть выгодно за счет отсутствия специальной оснастки. | Может быть дороже и дольше при сложной подготовке производства. |
| Рабочие поверхности качения | Требуют значительной постобработки и подтверждения ресурса. | Хорошо совместимы с закалкой, шлифованием и контролем профиля. |
| Контроль качества | Нужен контроль внутренних дефектов, плотности и анизотропии. | Процессы обычно лучше нормированы для стандартных профильных рельсовых направляющих. |
Критерии выбора аддитивного производства
Перед выбором технологии проверяют материал, габарит, требуемую точность, нагрузку, ресурс, объем серии и доступность постобработки. Для производства компонентов линейных направляющих решение удобно свести к таблице.
| Критерий | Когда печать подходит | Когда лучше традиционное производство |
|---|---|---|
| Функция детали | Корпусная, крепежная, защитная или вспомогательная функция. | Рабочая дорожка качения, тело качения, прецизионная база без возможности обработки. |
| Геометрия | Внутренние каналы, сложная форма, облегченная структура, индивидуальный интерфейс. | Простая деталь, которую легко фрезеровать, точить или шлифовать из стандартной заготовки. |
| Серия | Прототип, единичная деталь, малая партия, частые изменения конструкции. | Большая стабильная серия с отработанной оснасткой и стандартным материалом. |
| Точность | Критичные поверхности доступны для последующей мехобработки. | Требуется высокая точность сразу после основной операции или нет доступа для инструмента. |
| Материал и ресурс | Есть квалифицированный порошок, режим печати и план испытаний. | Нужны гарантированные свойства стандартной подшипниковой стали без длительной квалификации процесса. |
| Постобработка | Доступны снятие напряжений, термообработка, мехобработка, шлифование и контроль. | Постобработка недоступна или ее стоимость выше выигрыша от печати. |
Когда печать нецелесообразна
Аддитивное изготовление деталей линейных направляющих обычно не выбирают для стандартных рельсов, серийных шариков и роликов, простых фрезеруемых кронштейнов, массовых типовых кареток и деталей, где нет доступа к финишной обработке. В этих случаях металлическая 3D-печать для направляющих редко компенсирует риски по точности, ресурсу и стоимости контроля.
Типовые инженерные сценарии
Практичный сценарий: облегченный корпус каретки для робототехнического узла, где важны масса и жесткость, а рабочие поверхности выполняются отдельными вставками или обрабатываются после печати. Другой пример: кронштейн нестандартной формы для ограниченного монтажного пространства, где традиционная мехобработка потребовала бы сложной оснастки.
Также печать может применяться для опытного корпуса с каналами смазки, чтобы проверить трассировку масла или пластичной смазки до запуска более дорогой технологии. В ремонтных задачах DED иногда используют для восстановления или модификации заготовок, но после наплавки критичные зоны все равно обрабатывают до требуемой геометрии.
Краткий вывод
Аддитивные технологии для компонентов линейных направляющих полезны как способ изготовления заготовок, прототипов, специальных корпусов, кронштейнов, адаптеров и вспомогательных деталей. Их преимущество проявляется в сложной геометрии, интеграции каналов, снижении массы и быстрой проверке конструкции.
Для рельсов, беговых дорожек, шариков и роликов аддитивное производство не является прямой заменой традиционного прецизионного изготовления. Такие элементы требуют контролируемого материала, термообработки, шлифования, суперфиниширования, проверки геометрии и подтверждения ресурса.
Корректная оценка должна включать всю цепочку: проектирование с учетом усадки и деформаций, печать, термическую стабилизацию, механическую обработку, финишную доводку, контроль качества и испытания. Только после этого можно сравнивать аддитивное и традиционное производство по стоимости и надежности.