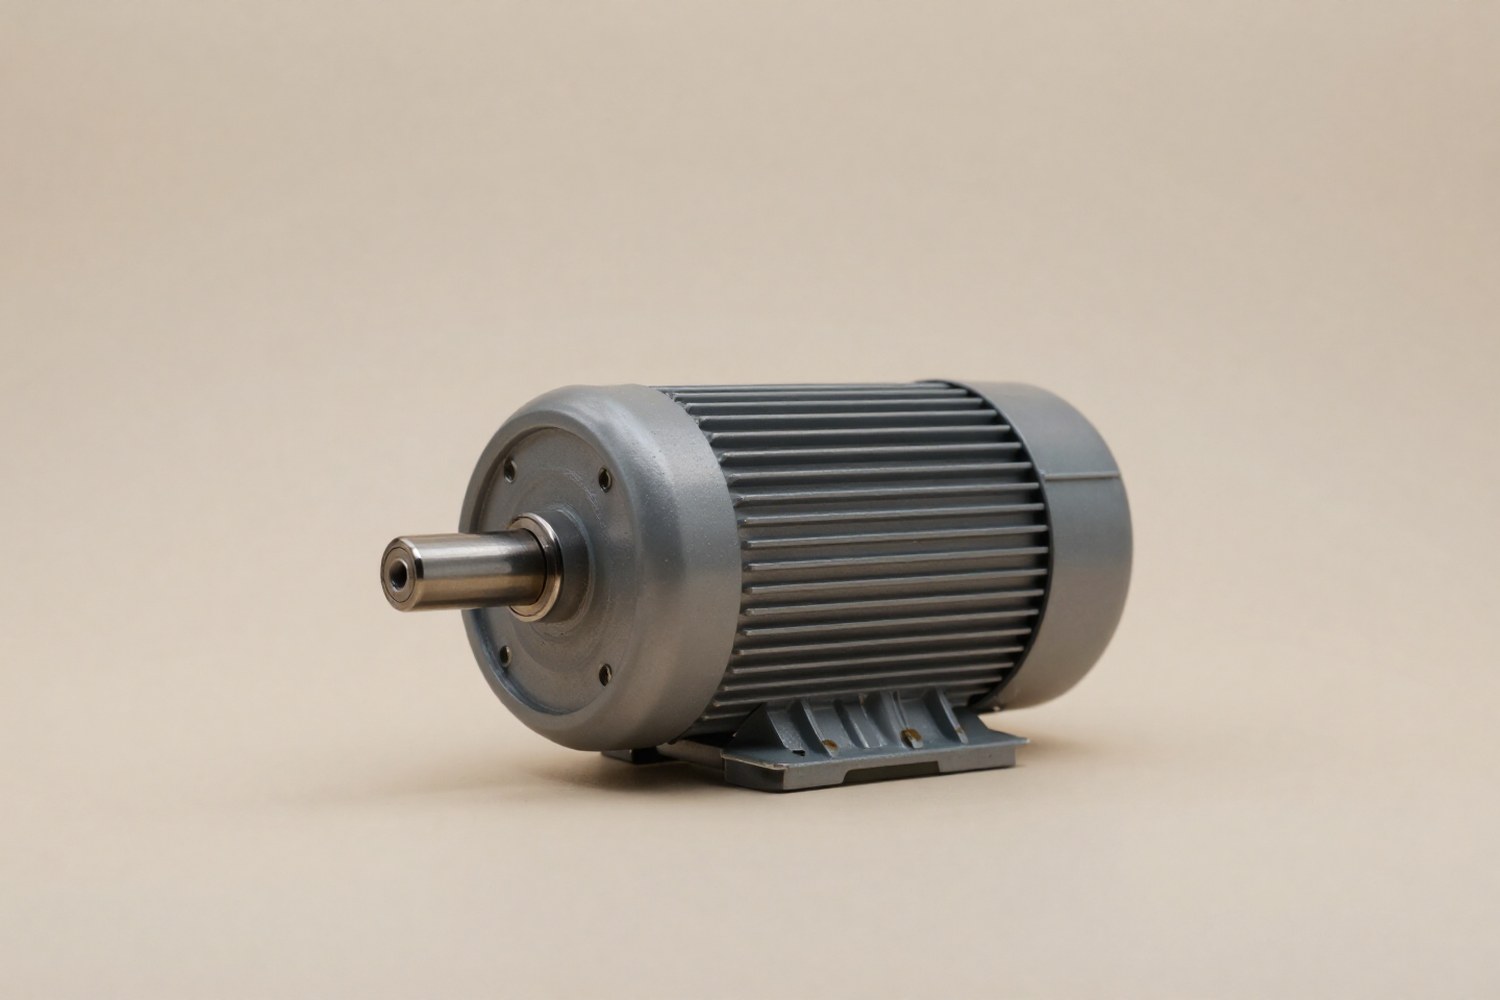
Аддитивные технологии перешли от создания прототипов к производству функциональных деталей электродвигателей. Инженер больше не ограничен геометрией литья, штамповки или фрезеровки. Появилась возможность создавать монолитные узлы, которые легче и эффективнее отводят тепло.
Главное преимущество, объединение функций. Корпус двигателя одновременно становится системой охлаждения, а магнитопровод проектируют исходя из минимизации электромагнитных потерь, а не из удобства штамповки листового металла.
Классификация аддитивных технологий для электродвигателей
Выбор технологии зависит от функции узла: несёт ли он механическую нагрузку, проводит ток или служит изолятором.
Металлические компоненты (SLM, DMLS, EBM)
Корпуса, подшипниковые щиты, роторы и статоры. Детали обладают высокой прочностью и сложной внутренней геометрией.
- SLM/DMLS: Лазерное плавление и спекание металлического порошка. Точность 20–50 мкм, плотность близка к 100%. Применяются для ответственных деталей.
- EBM: Плавление электронным лучом. Печать идёт быстрее, но зернистость структуры крупнее. Подходит для крупных деталей, где не требуется сверхгладкая поверхность.
Полимерные и композитные компоненты (FDM, SLA)
Изоляционные элементы, каркасы обмоток, вентиляторы, вспомогательные крепления.
- FDM: Послойное наплавление нити. Печать из PEEK, PEI, полиамида. Детали устойчивы к химическому воздействию и высоким температурам.
- SLA/DLP: Фотополимеризация. Высокая точность для мелких изоляторов и прецизионных деталей, материалы часто хрупкие и чувствительные к нагреву.
Применение по узлам двигателя
Корпуса и системы охлаждения (Конформное охлаждение)
Литые корпуса ограничены формой каналов, доступной при литье по выплавляемым моделям или сверлении. Аддитивные технологии обеспечивают конформное охлаждение, каналы, которые повторяют контур магнитопровода и обмоток на минимально возможном расстоянии.
Тепло отводится равномернее, локальные перегревы снижаются. Оптимизированные корпуса снижают температуру обмоток на 15–20% по сравнению с аналогами традиционного производства. Плотность мощности двигателя при этом возрастает. Топологическая оптимизация позволяет создать рёбра жёсткости сложной формы, которые не могут быть изготовлены традиционными методами.
Схема конформного охлаждения: каналы повторяют контур статора, обеспечивая равномерный отвод тепла.
Магнитопроводы (Статор и Ротор)
Магнитопровод из мягких магнитных сплавов (Fe-Si, Fe-Co), изготовленный методом SLM, не собирается из штампованных листов. Зазоры между листами исчезают, что снижает потери на вихревые токи. Однако быстрое охлаждение при печати и микропоры могут увеличить гистерезисные потери. После печати обязателен отжиг, он снимает остаточные напряжения и восстанавливает магнитные свойства. Для высокоскоростных роторов критична балансировка, так как внутренняя пористость может нарушить динамический баланс.
Изоляция и каркасы
Каркасы катушек, изоляционные прокладки и прочие полимерные детали печатают на FDM или SLA. Используют термостойкие полимеры (PEEK, PEI Ultem), выдерживающие классы нагревостойкости F, H и выше. Прямая печать медных обмоток (как в проекте AM4EM) пока не готова для серийного производства из-за высокого сопротивления, поэтому чаще печатают каркасы, а обмотки наматывают традиционно.
Сравнение технологий по применимости к узлам
| Узел двигателя | Рекомендуемая технология | Основные материалы | Ключевые требования |
|---|---|---|---|
| Корпус / Рама | SLM, DMLS, EBM | Алюминий (AlSi10Mg), Сталь (316L) | Теплоотвод, жёсткость, каналы охлаждения |
| Подшипниковые щиты | SLM, DMLS | Сталь, Нержавеющая сталь | Точность посадки, шероховатость |
| Магнитопровод (Статор) | SLM | Fe-Si, Fe-Co, Никелевые сплавы | Магнитная проницаемость, плотность |
| Ротор (обмотка/корпус) | SLM, EBM | Медь (специальные сплавы), Алюминий | Электропроводность, балансировка |
| Изоляторы / Каркасы | FDM, SLA | PEEK, PEI, Эпоксидные смолы | Диэлектрическая прочность, термостойкость |
Материалы и их свойства
В электродвигателях материалы оценивают не только по механическим, но и по электромагнитным характеристикам.
Ключевые свойства материалов для AM в электромашиностроении
| Материал | Тип | Электропроводность (МСм/м) | Коэфф. теплопроводности (Вт/(м·К)) | Магнитная проницаемость (µ) |
|---|---|---|---|---|
| Медь (Cu) | Металл | ~58 (чистая), ниже у сплавов | ~400 | , |
| Железо-кремний (Fe-Si) | Магнитный сплав | Низкая | ~30–50 | Высокая (до 4000–5000) |
| Алюминий (AlSi10Mg) | Лёгкий сплав | ~35 | ~150 | , |
| PEEK | Полимер | Диэлектрик | ~0.25 | , |
| Inconel 718 | Суперсплав | Низкая | ~11 | , |
Примечание: Электропроводность печатной меди часто ниже, чем у проката из-за пор и оксидных включений. Для токоведущих частей нужна плотная печать или постобработка, прессование или пропитка. Чистая медь плохо плавится лазером из-за высокой отражательной способности, поэтому используют медные композиты или специальные порошки.
Технологические ограничения и постобработка
Аддитивное производство не решает все задачи. Детали, полученные SLM/DMLS, требуют доработки перед установкой в электродвигатель.
Анизотропия свойств
Послойное формирование и быстрый нагрев с охлаждением делают микроструктуру анизотропной. Механические и магнитные свойства вдоль оси печати (Z) отличаются от свойств в плоскости XY. При проектировании магнитопровода это учитывают, чтобы корректно прогнозировать потери.
Шероховатость и точность
Поверхность после SLM имеет шероховатость Ra 10–20 мкм. Для подшипниковых щитов и посадочных мест валов это не подходит. Критические поверхности обрабатывают дополнительно, точат и шлифуют до Ra 0.8–1.6 мкм. Внутренние каналы охлаждения могут потребовать протяжки или химического травления.
Термообработка
Напечатанные детали находятся под высоким остаточным напряжением. Для магнитных сплавов и меди термообработка обязательна: она снимает напряжения и восстанавливает кристаллическую решётку, что напрямую влияет на магнитные свойства. Контроль качества включает рентген и УЗИ для выявления пористости.
Микроструктура магнитного сплава: контроль пористости критичен для электромагнитных характеристик.
Гибридное производство
Сложную часть, например канал охлаждения, печатают аддитивно, а посадочные места и оси, традиционными методами. Так оптимизируют стоимость и качество поверхности.
Экономическая целесообразность
Переход на аддитивные технологии оправдан не всегда. Сравнивают высокую стоимость оборудования и материалов с экономией на оснастке и сборке.
Где N, точка безубыточности (количество изделий), CAM и CTrad, капитальные затраты на AM-линию и традиционное производство (пресс-формы, оснастка), Cunit, переменные затраты на единицу изделия. Формула работает, если переменные затраты на AM ниже традиционных, за счёт исключения оснастки и сборки. Это характерно для сложных деталей.
Основные критерии выбора:
- Малые и средние серии: Без затрат на пресс-формы AM выгодно до нескольких тысяч единиц.
- Высокая сложность геометрии: Если традиционное производство требует сборки из 10 деталей, а AM даёт одну, экономия на крепеже, сборке и контроле качества перекрывает стоимость материала.
- Кастомизация: Специализированные двигатели под конкретные задачи, робототехника, аэрокосмос. Серийность мала, требования к весу и габаритам высоки.
Сравнение традиционного и аддитивного производства
| Параметр | Традиционное (Литьё/Штамповка) | Аддитивное (SLM/FDM) |
|---|---|---|
| CAPEX (оснастка) | Высокий (пресс-формы, штампы) | Низкий (только оборудование) |
| Время вывода на рынок | Долгое (недели/месяцы на оснастку) | Короткое (дни на подготовку CAD-модели, без изготовления оснастки) |
| Себестоимость единицы (серия) | Низкая (при массовом производстве) | Высокая (дорогой порошок/нить) |
| Гибкость конструкции | Низкая (сложно изменить форму) | Высокая (изменение CAD-модели) |
Стандартизация и перспективы
В авиации, железнодорожном транспорте и медицине детали требуют сертификации. Стандарты ASTM F42 и ISO/ASTM 52900 задают терминологию и требования к процессам. Для магнитопроводов и токоведущих частей развивают стандарты на контроль пористости (рентген, УЗИ) и магнитных свойств печатных образцов.
Перспективные направления:
- Мультиматериальная печать: Одновременное создание проводящих, магнитных и изоляющих слоёв в одном цикле (проект AM4EM).
- Гибридное производство: Комбинация 3D-печати сложной формы и последующей механической обработки для достижения чистоты поверхности.
- Улучшенные порошки: Специализированные порошки Fe-Si с сферической формой и низкой оксидностью для минимизации потерь в магнитопроводах.
Краткие выводы для инженера
- Используйте SLM для корпусов с конформным охлаждением и монолитных магнитопроводов.
- Рассчитывайте точку безубыточности: AM выгоден при сложной геометрии и малых/средних сериях.
- Заложите в процесс постобработку: термообработку для снятия напряжений и мехобработку посадочных мест.
- Контролируйте пористость магнитных материалов, она напрямую снижает эффективность двигателя.