


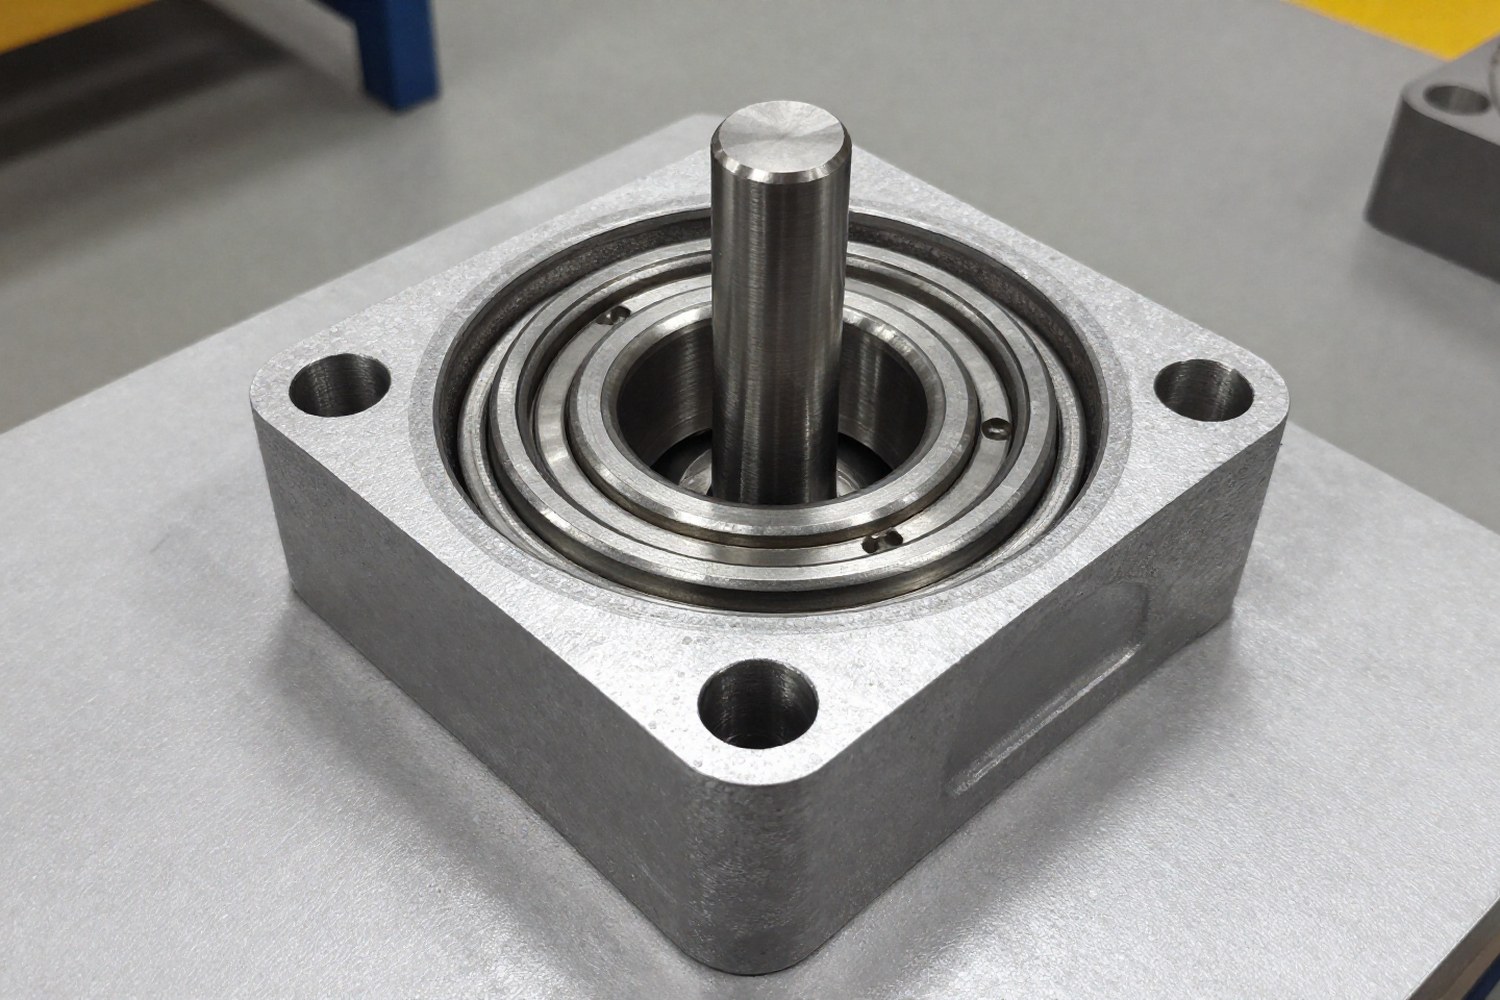
Разъёмные корпуса подшипниковых узлов (типа SNL, SAF, SNG) — несущие элементы, которые воспринимают радиальные и осевые нагрузки. Их целостность критична для работы роторных машин. Повреждения корпуса — трещины в литых ребрах, коррозия, деформация фланцев — часто маскируются под неисправности самого подшипника. Неразрушающий контроль (НК) локализует дефект без демонтажа узла, опираясь на физические свойства материалов и кинематику работы механизма.
Основные критерии выбора метода НК для корпуса:
- Поверхностные дефекты (микротрещины, поры): капиллярный контроль (ПВК), магнитопорошковый (МПК), визуальный/эндоскопический.
- Объёмные дефекты (внутренние трещины, расслоения): ультразвуковая дефектоскопия (УЗД), акустико-эмиссионный контроль (АЭ).
- Дефекты посадки и крепления (ослабление, люфт): вибродиагностика (спектральный анализ), термография (асимметрия нагрева).
Классификация дефектов разъёмных корпусов
Для корректного применения методов НК дефекты классифицируют по природе и локализации. Корпуса изготавливаются из серого чугуна (высокая демпфирующая способность, но хрупкость), ковкого чугуна или стали. Структура материала напрямую влияет на выбор метода.
| Тип дефекта | Причина возникновения | Локализация | Рекомендуемый метод НК |
|---|---|---|---|
| Поверхностные трещины | Усталость материала, ударные нагрузки, концентрация напряжений | Углы, переходы сечений, зоны вокруг резьбовых отверстий | Капиллярный (ПВК), магнитопорошковый (МПК), визуальный |
| Объёмные трещины | Нарушение технологии литья, глубокая усталость | Толща стенки корпуса, ребра жесткости | Ультразвуковая дефектоскопия (УЗД) |
| Коррозия и питтинг | Агрессивная среда, конденсат | Внешняя поверхность, внутренние каналы | Визуальный, эндоскопический, вихретоковый (для стали) |
| Деформация фланцев | Перетяжка крепежа, термические напряжения | Посадочные поверхности | Визуальный, измерительный инструмент (без разборки сложно) |
| Ослабление посадки | Износ цилиндрического отверстия, «бегущая дорожка» | Внутренняя поверхность корпуса под наружное кольцо подшипника | Вибродиагностика, термография |
Методы поверхностного контроля
Поверхностные дефекты чаще всего приводят к разрушению корпусов. Их обнаружение требует высокой чувствительности и правильной подготовки поверхности.
Визуальный и эндоскопический контроль
Базовый метод для оценки общего состояния. Современные промышленные эндоскопы с высоким разрешением и артикуляцией осматривают внутренние полости через технологические отверстия. Разрешающая способность оптической системы ограничена дифракцией.
Где Dmin — минимальный размер выявляемого дефекта, λ — длина волны света, NA — числовая апертура объектива, M — увеличение. Для качественных эндоскопов Dmin составляет порядка 0,1–0,2 мм.
Важно: Визуальный контроль эффективен только при хорошем освещении и отсутствии бликов. Масляные пятна или нагар могут скрывать микротрещины.
Капиллярная дефектоскопия (ПВК)
Метод проникающих веществ (Penetrant Testing) основан на капиллярном эффекте. Красящий пенетрант проникает в раскрытые поверхностные дефекты, после чего проявитель извлекает его на поверхность, создавая контратную индикацию.
Технологический процесс:
- Подготовка поверхности: Удаление окалины, ржавчины, краски и масла. Чистота поверхности — критический фактор. Остатки смазки блокируют капилляры.
- Нанесение пенетранта: Выдержка 10–30 минут для проникновения.
- Удаление излишков: Аккуратное удаление без вымывания пенетранта из дефекта.
- Проявление: Нанесение белого проявителя для контраста.
Метод выявляет трещины с шириной раскрытия от 0,1 мкм. Метод применим к немагнитным материалам (чугун, сталь, алюминий). Для магнитных материалов чаще используется магнитопорошковый контроль (МПК), который не требует зачистки до чистого металла, так как магнитное поле проникает глубже.
Ультразвуковая дефектоскопия (УЗД)
УЗД — основной метод объёмного контроля. Она обнаруживает внутренние расслоения, раковины и трещины, не доходя до поверхности. Принцип основан на отражении ультразвукового импульса от границ раздела сред с разным акустическим сопротивлением.
Особенности контроля материалов корпуса
Разные материалы требуют различных настроек дефектоскопа:
| Материал | Особенности ультразвукового контроля |
|---|---|
| Серый чугун (СЧ20, СЧ25) | Высокая зернистость, наличие графитовых включений. Сильное затухание сигнала, высокий структурный шум. Требуется низкочастотная аппаратура (1–2,5 МГц) и специальные контактные жидкости с высоким демпфированием. |
| Ковкий чугун (ВЧ50) | Круглый графит. Затухание меньше, чем у серого чугуна, но выше, чем у стали. Частота 2–5 МГц. |
| Сталь (конструкционная) | Равноосная структура. Низкое затухание. Возможность использования высокочастотных датчиков (5–10 МГц) для высокой разрешающей способности. |
Расчет глубины залегания дефекта
При импульсно-эхо методе глубина определяется по времени задержки отраженного сигнала.
Где h — глубина залегания дефекта, c — скорость звука в материале (для стали ~5900 м/с, для чугуна ~3100–3300 м/с в зависимости от направления относительно графитовых пластин), t — время прохождения импульса до дефекта и обратно.
Ограничение: В толстостенных чугунных корпусах дальность обнаружения дефектов может быть ограничена затуханием сигнала. Максимальная эффективная глубина контроля для серого чугуна обычно не превышает 150–200 мм без применения специальных фазированных решеток (PAUT).
Вибрационная диагностика корпуса
Вибродиагностика часто ассоциируется с проверкой подшипников, однако состояние корпуса также отражается в спектре вибрации. Важно разделять признаки дефекта подшипника и дефекта корпуса.
Спектральные признаки дефектов корпуса
Дефекты корпуса (трещины, ослабление крепления, «бегущая» посадка) проявляются в спектре иначе, чем дефекты элементов подшипника (BPFO, BPFI, BSF).
- Субгармоники оборотной частоты (1/2, 1/3, 1/4 × RPM): Характерный признак наличия трещины в корпусе или сильной асимметрии жесткости опоры. При вращении вала трещина то смыкается, то раскрывается, модулируя жесткость системы.
- Резонансные частоты корпуса: Корпус имеет собственные частоты колебаний. Дефект (например, отколотое ребро) меняет собственную частоту и добротность (Q-фактор) резонанса. На спектре это видно как изменение амплитуды на фиксированной частоте, не зависящей от оборотов.
- Боковые полосы вокруг частот вращения: Могут указывать на неравномерность зазора в посадке подшипника в корпусе (подвижная посадка).
Дефект подшипника
Частоты: BPFO, BPFI, BSF. Зависят от геометрии подшипника и скорости вращения вала. Высокая частота (сверхвысокий диапазон), наличие модуляции.
Дефект корпуса
Частоты: Субгармоники RPM, низкочастотные резонансы (до 1–2 кГц). Зависят от массы и жесткости конструкции корпуса.
Термографический контроль
Инфракрасная термография (IRT) регистрирует тепловое излучение поверхности. Применяется для выявления зон перегрева, вызванных трением, плохой смазкой или локальными дефектами.
Расчет допустимого температурного перепада
Основной критерий — отклонение температуры контрольной точки от нормы или от симметричных точек.
Для разъёмных корпусов критична асимметрия нагрева:
Где T1 и T2 — температуры симметричных точек корпуса (например, сверху и снизу, или слева и справа от оси вала).
Ограничение метода: Толстостенные корпуса из серого чугуна имеют низкую теплопроводность и высокую тепловую инерцию. Локальный дефект внутри (например, микротрещина) может не проявиться на поверхности в виде перепада температур в течение длительного времени. Метод эффективен для выявления дефектов смазки и общих перегрузок, но малоинформативен для раннего обнаружения структурных трещин в толстых стенках.
Сравнительный анализ методов НК
Таблица сравнивает методы по чувствительности, зоне обнаружения, оперативности и сложности интерпретации.
| Метод | Чувствительность | Зона обнаружения | Оперативность | Сложность интерпретации |
|---|---|---|---|---|
| Визуальный / Эндоскопический | Низкая | Только поверхность | Низкая | Низкая |
| Капиллярный (ПВК) | Высокая (до 0,1 мкм) | Только поверхность | Средняя | Средняя (зависит от подготовки) |
| Ультразвуковой (УЗД) | Высокая (до 0,5 мм) | Объем (до 200 мм) | Высокая | Высокая (требует калибровки по образцу) |
| Вибродиагностика | Средняя (косвенная) | Косвенная (через реакцию) | Средняя | Высокая (требует анализа спектров) |
| Термография | Низкая/Средняя | Поверхность | Низкая | Низкая (интерпретация зависит от условий) |
Требования к квалификации и нормативная база
Проведение неразрушающего контроля требует квалификации персонала. В России и странах СНГ основной стандарт — ГОСТ Р ИСО 9712 «Неразрушающие методы. Квалификация и аттестация персонала, применяемого в неразрушающих методах контроля».
Персонал должен иметь сертификат соответствующего уровня (I, II, III). Для интерпретации результатов вибродиагностики и термографии часто применяются отраслевые стандарты, такие как ГОСТ Р ИСО 18434 (состояние машин — мониторинг и диагностика).
Важно: Результаты НК должны документироваться. При обнаружении дефекта необходимо зафиксировать его размеры, координаты и тип. При превышении допустимых размеров (согласно чертежу или нормативам предприятия) узел подлежит замене или ремонту.
Алгоритм выбора метода диагностики
Для инженера-механика или дефектоскописта полезен следующий алгоритм принятия решения:
- Оценка доступности: Можно ли очистить поверхность? Если да — доступен ПВК/МПК. Если нет — только визуальный/эндоскопический или вибро/тепло.
- Тип предполагаемого дефекта:
- Поверхностная трещина? → ПВК (для цветных металлов/чугуна) или МПК (для стали).
- Внутренний дефект? → УЗД (если материал позволяет проникновение).
- Ослабление/люфт? → Вибродиагностика (субгармоники).
- Материал корпуса:
- Серый чугун: УЗД сложна (шум), лучше ПВК/Вибро.
- Сталь: УЗД эффективна, ПВК/МПК эффективны.
- Комплексный подход: При критических узлах рекомендуется комбинировать методы (например, вибродиагностика для общего состояния + УЗД для проверки зон концентрации напряжений).
Итог: Диагностика разъёмных корпусов без разборки возможна и эффективна при правильном выборе метода. Для серого чугуна приоритетны капиллярный контроль и вибродиагностика. Для стальных корпусов добавляется ультразвуковая дефектоскопия.



