


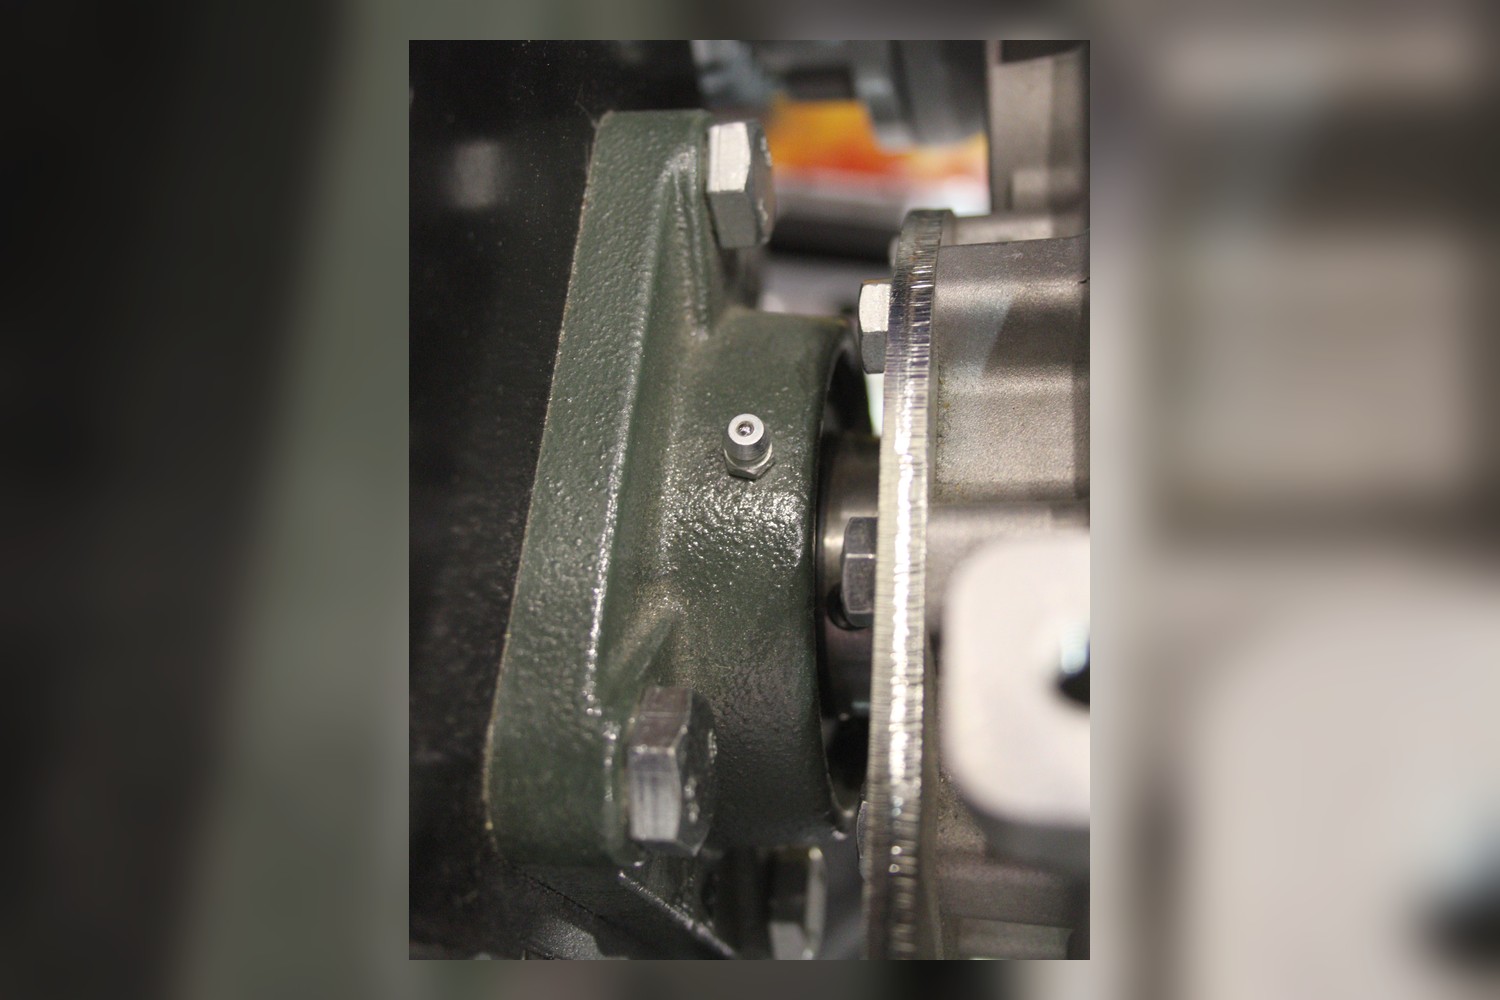
Фланцевые корпуса подшипников представляют собой опорные узлы, в которых подшипник фиксируется внутри литого или штампованного корпуса с выступающим фланцем. Этот фланец служит основанием для болтового крепления к станине, раме или вертикальной стенке оборудования. Такой корпус помогает удерживать стабильное положение вала при минимальных габаритах узла, что особенно важно в конвейерных системах, вентиляционном оборудовании и насосах.
Важно различать фланцевые корпуса (например, серии FNL от SKF или FL от FAG) и консольные подшипниковые узлы с фланцем (UCF). Консольные узлы представляют собой моноблок, надевающийся на конец вала, тогда как фланцевые корпуса являются отдельным элементом, в который устанавливается подшипник (часто с цилиндрическим или коническим отверстием). Данный материал посвящен именно корпусам типа FNL/FL.
Классификация фланцевых корпусов
Конструктивное исполнение фланцевых корпусов варьируется в зависимости от требований к обслуживанию, нагрузкам и пространственным ограничениям. Основные критерии классификации включают тип конструкции, форму фланца и способ фиксации внутреннего кольца подшипника.
По типу конструкции
Конструкция корпуса определяет доступ к подшипнику для смазки и замены. Разъемные корпуса (например, серия FSNL) состоят из двух половин, соединенных болтами. Это позволяет заменить подшипник или уплотнения без демонтажа вала и смежных узлов (муфт, шкивов). Цельные корпуса (серия FNL) имеют монолитную конструкцию, что обеспечивает повышенную жесткость и простоту, но требует осевого снятия вала для обслуживания.
По форме фланца
Геометрия фланца подбирается исходя из доступного места на монтажной поверхности и характера нагрузок. Квадратный фланец обеспечивает максимальную площадь контакта и равномерное распределение напряжений, что делает его наиболее распространенным решением. Круглый фланец используется в стесненных условиях или при специфических требованиях к эстетике и габаритам. Овальные или удлиненные отверстия в фланце иногда применяются для компенсации температурных расширений вала.
По способу фиксации подшипника
В корпусах могут устанавливаться подшипники с различными методами фиксации на валу. Подшипники с цилиндрическим отверстием фиксируются накидными кольцами или затяжными втулками (UK). Подшипники с коническим отверстием требуют использования съемных или несъемных втулок (H), что позволяет точно регулировать радиальный зазор и жесткость посадки.
| Критерий | Цельный корпус (FNL) | Разъемный корпус (FSNL) |
|---|---|---|
| Жесткость | Высокая (монолит) | Средняя (зависит от качества обработки стыка) |
| Обслуживание | Требуется снятие вала | Возможно без снятия вала |
| Стоимость | Ниже | Выше |
| Герметичность | Выше (нет стыка) | Требует тщательной подгонки прокладок/уплотнений |
Материалы корпусов и их характеристики
Материал корпуса влияет на его несущую способность, виброгашение, коррозионную стойкость и температурный режим. Материал выбирают по условиям эксплуатации: от обычной пыли в цеху до агрессивных химических сред.
Чугун (GG25 / EN-GJL-250)
Стандартное решение для общепромышленного применения. Отличается высоким внутренним трением, что обеспечивает хорошее гашение вибраций. Устойчив к ударным нагрузкам, но хрупок при сильных ударах. Рабочая температура до +250°C.
Углеродистая сталь
Применяется в тяжелом машиностроении и горнодобыче. Обладает высокой прочностью на разрыв и ударной вязкостью. Тяжелее чугуна, хуже гасит вибрации. Требует антикоррозийного покрытия.
Нержавеющая сталь (X5CrNi18-10)
Обязательна для пищевой, фармацевтической и химической промышленности. Полностью устойчива к коррозии и моющим средствам. Имеет более низкий модуль упругости по сравнению с чугуном, что может требовать увеличения габаритов.
Термопласты (PA, PBT, PPS)
Легкие, химически стойкие, не проводят ток. Используются в агрессивных средах и пищевой промышленности. Ограничены по несущей способности и температурному режиму (обычно до +120...180°C).
| Материал | Температурный диапазон (рабочая) | Преимущества | Ограничения |
|---|---|---|---|
| Чугун GG25 | -40°C ... +250°C | Виброгашение, цена, прочность | Коррозия, вес |
| Сталь | -60°C ... +350°C | Ударопрочность, высокая нагрузка | Коррозия, вес, цена |
| Нерж. сталь | -100°C ... +350°C | Гигиеничность, стойкость к средам | Высокая цена, мягкость |
| Полиамид (PA) | -40°C ... +120°C | Легкость, химстойкость, изоляция | Низкая несущая способность |
| PPS | -40°C ... +180°C | Высокотемпературная стойкость пластмасс | Хрупкость, цена |
Проверка нагрузочной способности
Фланцевый корпус нельзя выбирать только по диаметру вала. Корпус, фланец и крепёж должны выдерживать радиальную нагрузку, осевую составляющую и момент от консольной нагрузки. Для проверки используют не самодельные коэффициенты, а каталог производителя корпуса: допустимые нагрузки для серии и типоразмера, схему крепления, материал корпуса, класс и диаметр болтов.
Алгоритм выбора фланцевого корпуса
Процесс подбора должен быть системным и учитывать все факторы эксплуатации. Порядок проверки такой:
- Определите параметры вала: диаметр, тип отверстия (цилиндрическое/коническое), требуемый радиальный зазор.
- Выберите тип подшипника: шариковый или роликовый. Для компенсации возможных перекосов валов предпочтительны сферические подшипники.
- Оцените условия эксплуатации: наличие пыли, влаги, агрессивных сред, температура, характер нагрузки (плавная, ударная, вибрация).
- Подберите материал корпуса: чугун для общих условий, нержавейка для пищевых/химических отраслей, сталь для ударных нагрузок.
- Проверьте нагрузочную способность: сверьте расчётную радиальную/осевую нагрузку и момент с каталожными пределами корпуса.
- Выберите систему уплотнений: контактные манжеты для защиты от влаги и пыли, лабиринтные для высоких скоростей или чистых сред.
- Определите способ смазки: предварительная смазка (срок службы 2-3 года), тавотница для периодической смазки или система централизованной смазки.
Требования к монтажу и подготовка поверхности
Качество монтажа фланцевого корпуса заметно влияет на ресурс узла. Неправильная установка приводит к перекосу вала, неравномерному распределению нагрузки на дорожки качения и быстрому выходу подшипника из строя.
Требования к монтажной поверхности
Поверхность, к которой крепится фланец, должна соответствовать следующим допускам:
- Плоскостность: не более 0,1 мм на 100 мм длины фланца. Искривление поверхности вызывает изгиб корпуса и деформацию наружного кольца подшипника.
- Шероховатость (Ra): не более 12,5 мкм. Гладкая поверхность обеспечивает лучший контакт и распределение давления.
- Перпендикулярность: отклонение оси вала от перпендикуляра к монтажной поверхности не должно превышать 0,1 мм на 100 мм длины вала.
- Чистота: поверхность должна быть очищена от окалины, ржавчины, старой краски и стружки.
Инструменты для монтажа
Для обеспечения правильного монтажа и предотвращения повреждения подшипника рекомендуется использовать специализированный инструмент:
- Индукционные нагреватели: для безопасного нагрева внутреннего кольца подшипника перед установкой на вал. Это исключает ударные нагрузки и термические деформации.
- Гидравлические прессы: для равномерного запрессовки подшипников с цилиндрическим отверстием.
- Моментные ключи: обязательны для затяжки крепежных болтов фланца в соответствии с расчетными значениями.
Последовательность монтажа
- Подготовьте монтажную поверхность и проверьте ее плоскостность.
- Установите корпус на место, но не затягивайте болты до конца.
- Проверьте вращение вала: оно должно быть легким, без заеданий и биений.
- Если вал вращается с затруднением, проверьте перпендикулярность и плоскостность. При необходимости подложите регулировочные шайбы.
- Затяните крепежные болты крест-накрест в несколько проходов до достижения расчетного момента.
- Установите уплотнения (если они не интегрированы) и заполните корпус смазкой.
Расчет момента затяжки крепежа
Недостаточная затяжка приводит к люфту и износу отверстий, избыточная — к деформации фланца и нарушению геометрии подшипника. Момент затяжки ($M$) рассчитывается по формуле:
Где $K$ — коэффициент трения (0,12 для смазанной резьбы, 0,2 для сухой), $d$ — номинальный диаметр резьбы, $F$ — усилие затяжки (обычно 70-80% от предела текучести болта).
Для упрощения процесса рекомендуется использовать табличные значения моментов затяжки для болтов классов прочности 8.8 и 10.9.
| Диаметр резьбы (мм) | Класс 8.8 (сухая), Н·м | Класс 8.8 (смазанная), Н·м | Класс 10.9 (сухая), Н·м |
|---|---|---|---|
| M8 | 23 | 17 | 33 |
| M10 | 46 | 34 | 65 |
| M12 | 79 | 58 | 114 |
| M16 | 196 | 145 | 280 |
Для смазанной резьбы момент обычно корректируют по таблице производителя: при том же требуемом преднатяге он часто ниже, чем для сухой резьбы. Не увеличивайте момент «на глаз» — сверяйтесь с каталогом корпуса или крепежа.
Типичные ошибки монтажа и эксплуатации
Анализ отказов подшипниковых узлов показывает, что большинство проблем связано с нарушением технологии монтажа или неправильным выбором узла.
Перекос корпуса
Причина: неровная монтажная поверхность или неравномерная затяжка болтов.
Последствие: перекос внутреннего кольца подшипника, концентрация нагрузки на одном секторе дорожки качения, быстрый износ и перегрев.
Использование не той смазки
Причина: смешивание смазок разных основ (кальциевая с литиевой) или выбор смазки с неподходящей температурной зоной.
Последствие: загустевание или вытекание смазки, потеря защитных свойств, коррозионный износ.
Повреждение уплотнений при монтаже
Причина: установка уплотнений с использованием молотка или ударных инструментов.
Последствие: микротрещины в манжете, утечка смазки и проникновение загрязнений.
Перегрузка фланца
Причина: превышение допустимой нагрузки корпуса ($каталожный предел корпуса$).
Последствие: трещины в корпусе, вырыв крепежных отверстий, разрушение узла.
Нормативная база и стандарты
Проектирование и эксплуатация фланцевых корпусов должны соответствовать международным и национальным стандартам. Основные документы:
- ISO 13012: Подшипниковые узлы. Общие технические требования.
- ISO 286: Системы допусков и посадок.
- ГОСТ 24734-81: Подшипники качения. Допуски размеров и геометрических параметров.
- ГОСТ 24735-81: Подшипники качения. Допуски размеров и геометрических параметров подшипниковых узлов.
- EN 1561: Чугунные литейные сплавы.
Соблюдение этих стандартов гарантирует взаимозаменяемость узлов и предсказуемость их работы в промышленных условиях.



