


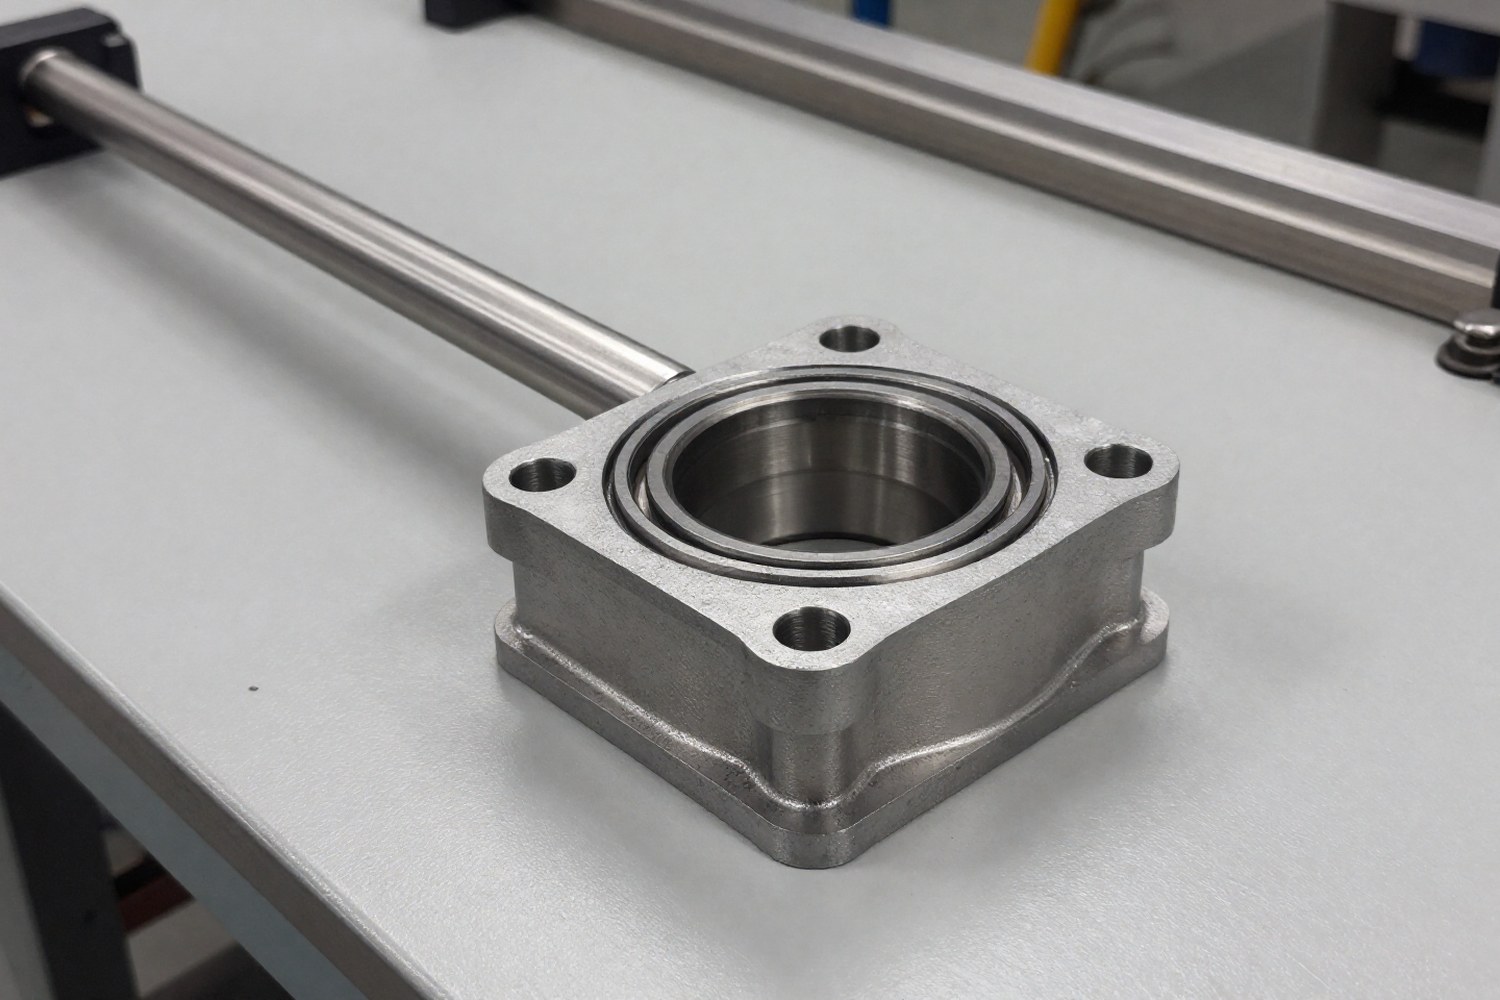
Пищевая промышленность предъявляет специфические требования к механическому оборудованию: компоненты должны выдерживать агрессивные моющие средства, высокие температуры и не допускать попадания смазки в продукт. Разъёмные корпуса подшипников решают эти задачи благодаря специальной геометрии, использованию нержавеющих сталей и продуманным системам уплотнений. В отличие от стандартных чугунных корпусов, гигиенические модели проектируются с учётом принципов лёгкости очистки и отсутствия мёртвых зон.
Гигиенические требования и классификация зон риска
При выборе корпуса подшипника первым делом определяют зону эксплуатации. Стандарты EHEDG (European Hygienic Engineering & Design Group) и 3-A Sanitary Standards делят зоны по степени риска загрязнения продукта:
| Зона риска | Характеристика контакта | Требования к корпусу подшипника |
|---|---|---|
| Зона 1 (Прямой контакт) | Возможен прямой контакт с пищевым продуктом или средой обработки (зоны мойки, смесители). | Материалы с сертификацией FDA/EC 1935/2004. Полная герметичность. Шероховатость Ra ≤ 0,8 мкм. Без внешних шлицев и углов. |
| Зона 2 (Возможный контакт) | Контакт с продуктом маловероятен, но возможен при разливе или разбрызгивании. Зоны вокруг конвейеров. | Коррозионностойкие материалы (AISI 316L). Усиленные уплотнения от влаги и моющих растворов. Гладкие поверхности. |
| Зона 3 (Внешняя среда) | Нет контакта с продуктом. Внешние узлы оборудования. | Стандартные нержавеющие или оцинкованные корпуса. Защита от общей коррозии и механических повреждений. |
Ключевой принцип гигиенического дизайна, устранение «мёртвых зон» (dead legs/areas), куда не проникает поток воды или моющего раствора. В корпусе подшипника к таким участкам относятся:
- Зазоры между фланцами разъёмного корпуса.
- Углубления под головки болтов.
- Пространства вокруг уплотнений и пресс-маслёнок.
Решение, использование корпусов с плавающими фланцами (floating flanges) или конструкций, где болты вынесены за зону контакта с продуктом, а их головки имеют сферическую или потайную форму без шлицев.
Материалы корпусов: нержавеющие стали и полимеры
Материал корпуса определяет его долговечность при высокой влажности и химическом воздействии. В пищевой промышленности доминируют аустенитные и мартенситные нержавеющие стали.
Сравнение марок нержавеющей стали
AISI 304 (1.4301)
Состав: 18% Cr, 8% Ni. Без молибдена.
Применение: Сухие зоны, производство сухих продуктов (мука, сахар), зоны с мягкой водой.
Ограничения: Подвержен питтинговой коррозии при контакте с хлоридами (рассолы, морская вода, некоторые дезинфектанты).
AISI 316L (1.4404)
Состав: 16-18% Cr, 10-14% Ni, 2-3% Mo. Низкое содержание углерода (L).
Применение: Молочная промышленность, пивоварение, мясопереработка, зоны с частой мойкой хлорсодержащими средствами.
Преимущества: Высокая стойкость к питтингу и межкристаллитной коррозии. Подходит для влажных и агрессивных сред.
AISI 440C (1.4125)
Состав: Высокоуглеродистая хромистая сталь (16-18% Cr, <1.2% C).
Применение: Узлы с высокими радиальными нагрузками, требующие высокой твёрдости (HRC 58-60).
Особенности: Часто используется для внутренних колец подшипников или втулок внутри корпуса. Сам корпус из 440C встречается реже из-за хрупкости, но применяется в специализированных узлах.
Полимеры и композиты
В отдельных случаях, например, при химической обработке рыбы или производстве напитков с высокой кислотностью, применяют корпуса из инженерных пластиков:
- PP (полипропилен): Низкая стоимость, хорошая химическая стойкость, но низкие термостойкость (до +80 °C) и прочность.
- PEEK (полиэфирэфиркетон): Высокая механическая прочность, термостойкость до +250 °C, инертность к химикатам. Используется в высокотехнологичных линиях.
- PTFE (тефлон): Чаще применяется для уплотнений или втулок из-за низкого коэффициента трения.
Конструктивные особенности разъёмных корпусов
Разъёмная конструкция (split housing) стала стандартом в пищевой промышленности по нескольким причинам. Она позволяет установить подшипник на вал без осевого его смещения, что критично для длинных конвейерных линий и оборудования с жёсткой посадкой.
Требования к геометрии и обработке
Для обеспечения гигиены поверхность корпуса проходит дополнительную обработку:
- Электрополировка (electropolishing): Электрохимический процесс, убирающий микронеровности. Шероховатость снижается до Ra ≤ 0,4–0,8 мкм, что не даёт белкам и жирам прилипать к поверхности.
- Скругление углов (radiused corners): Все внешние углы корпуса должны иметь радиус не менее R3 мм (предпочтительно R6 мм). Острые углы, места скопления бактерий.
- Отсутствие шлицев: Болты крепления должны иметь гладкие головки (например, шестигранники с утопленной головкой или болты с гладким верхом), чтобы на них не скапливалась грязь.
| Параметр | Стандартный корпус | Гигиенический разъёмный корпус |
|---|---|---|
| Материал корпуса | Чугун (GG25) со стальным вкладышем | Нержавеющая сталь AISI 304/316L |
| Шероховатость (Ra) | 6,3 – 12,5 мкм (шлифовка) | 0,4 – 0,8 мкм (электрополировка) |
| Уплотнения | Одинарные манжетные (RS) | Тройные (TT), лабиринтные, PTFE |
| Крепёж | Стальные болты с цинковым покрытием | Нержавеющие болты A4 (AISI 316) |
| Пресс-маслёнки | Выступающие, открытые | Отсутствуют (смазка на весь срок службы) или герметичные |
Системы уплотнений и защита от загрязнений
Уплотнение, самый уязвимый элемент корпуса. В пищевой промышленности оно удерживает смазку внутри и не пропускает воду, моющие средства и бактерии внутрь узла.
Типы уплотнений
Лабиринтные уплотнения (non-contact)
Не контактируют с валом. Создают извилистую полость, препятствующую прохождению частиц и жидкостей за счёт центробежных сил и сопротивления потоку.
Плюсы: Не изнашиваются, не требуют смазки, подходят для высоких скоростей.
Минусы: Менее эффективны при высоком давлении, например при мойке под напором.
Тройные манжетные уплотнения (triple-lip)
Состоят из трёх контактных кромок. Центральная кромка удерживает смазку, внешние защищают от среды. Между кромками может быть пространство, заполненное смазкой или воздухом.
Плюсы: Высокая герметичность, защита от воды и грязи.
Минусы: Повышенное трение, нагрев, износ при высоких скоростях.
Тефлоновые (PTFE) уплотнения
Изготавливаются из PTFE. Обладает химической инертностью и низким коэффициентом трения.
Плюсы: Стойкость к кислотам, щелочам, хлору. Работают при высоких температурах.
Применение: Зоны с агрессивной химической мойкой.
Важна совместимость материалов эластомеров для уплотнений с пищевой средой. Для пищевой промышленности используются:
- FKM (Viton): Хорошая стойкость к маслам и высоким температурам. Подходит для большинства пищевых сред.
- EPDM: Превосходная стойкость к горячей воде, пару и щелочам. Идеален для молочной промышленности и CIP-мойки.
- FFKM: Фторэластомеры высшего класса. Используются в экстремальных условиях, при высоких температурах и работе со сильными окислителями.
Стандарты и сертификация
Применение разъёмных корпусов в пищевой промышленности регламентируется рядом международных стандартов. Инженеру нужно проверять соответствие продукции следующим документам:
| Стандарт | Область действия | Ключевые требования к корпусам |
|---|---|---|
| ISO 14159 | Гигиенический дизайн оборудования пищевой промышленности | Общие принципы проектирования: доступность для очистки, отсутствие зазоров, требования к материалам. |
| EHEDG Doc. 8 | Руководство по проектированию оборудования для лёгкой очистки | Детальные критерии по геометрии, материалам и тестированию на чистоту. |
| 3-A Sanitary Standards | Стандарты для оборудования молочной и пищевой промышленности (США) | Строгие требования к материалам, сварным швам и уплотнениям. Сертификация 3-A Symbol. |
| EC 1935/2004 | Регламент ЕС по материалам, контактирующим с пищевыми продуктами | Безопасность материалов: отсутствие миграции вредных веществ в продукт. |
| FDA 21 CFR 177 | Кодекс федеральных правил США (пищевые добавки) | Сертификация полимеров и эластомеров на безопасность контакта с пищей. |
| ГОСТ 32893-2014 | Безопасность оборудования для пищевой промышленности | Российские требования к гигиене и материалам. |
Сравнение: разъёмные vs неразъёмные корпуса
Вопрос выбора между разъёмным (split) и цельным (solid/flanged) корпусом часто возникает при модернизации линий. В условиях пищевой промышленности и обслуживания (COP/CIP) разъёмные конструкции имеют ряд преимуществ.
| Критерий | Разъёмный корпус (Split) | Цельный корпус (Solid/Flanged) |
|---|---|---|
| Монтаж/Демонтаж | Возможен без снятия вала. Быстрая замена подшипника. | Требуется осевое снятие вала. Демонтаж часто невозможен без разбора узла. |
| Обслуживание (COP) | Высокая доступность. Можно заменить уплотнение, не нарушая геометрию вала. | Низкая доступность. Замена уплотнения часто требует полного извлечения узла. |
| Риск повреждения | Низкий. Нет риска повредить вал или уплотнение при монтаже. | Высокий. Риск царапин вала и повреждения кромок уплотнения при протягивании вала через корпус. |
| Гигиена стыка | Требует тщательной подгонки фланцев для устранения зазоров. Риск накопления грязи в стыке. | Отсутствует стык корпуса. Меньше потенциальных «мёртвых зон» в конструкции. |
| Стоимость | Выше (сложнее производство). | Ниже. |
В пищевой промышленности, где обслуживание бывает частым, преимущества разъёмных корпусов перевешивают риски, связанные со стыком фланцев. Современные конструкции с плавающими фланцами и прецизионной обработкой стыков сводят риск загрязнения к минимуму.
Краткий итог: Выбор гигиенического разъёмного корпуса для пищевой промышленности требует комплексного подхода. Необходимо учитывать зону риска (выбор стали AISI 304 или 316L), тип уплотнения (лабиринтное или тройное с учётом химии мойки) и соответствие стандартам ISO 14159. Разъёмная конструкция предпочтительна для быстрого и безопасного обслуживания (COP) без риска повреждения вала.



