Меню
    Отдел продаж
    • +7 (812) 509-29-22
    • +7 (931) 343-19-17

    Ежедневно, с 10.00 до 17.00

    Питер Трейд
    • +7 (812) 509-29-22
    • +7 (931) 343-19-17
    Корзина 00 ₽
    +7 (812) 509-29-22
    +7 (931) 343-19-17

    Ежедневно, с 10.00 до 17.00

    sale@pitertrade.ru
    Каталог
      • B2B
      • Блог
      • Доставка
      • Оплата
      • Контакты
      • База знаний
      • WhatsApp
      • Telegram
      • Vk
      • Rutube
      • Дзен
      Поиск
      • B2B
      • Блог
      • Доставка
      • Оплата
      • Контакты
      • База знаний
      Питер Трейд
      +7 (812) 509-29-22
      sale@pitertrade.ru
      • +7 (812) 509-29-22
      • +7 (931) 343-19-17
      Заказать обратный звонок
      Капча
      Нажимая на кнопку «Отправить», Вы даёте согласие на обработку персональных данных. Как мы обрабатываем данные — в Политике обработки персональных данных.
      Корзина 00 ₽
      Корзина
      Ваша корзина пуста!
      • Судовое снабжение
      • Фиксаторы резьбы
      • Вал-втулочные фиксаторы
      • Канаты полистиловые
      • Эпоксидные составы
      • Покрытия
      • Подготовка поверхности
      • Очистители
      • Клей
      • Клей-герметики
      • Клей промышленный
      • Герметики
      • Смазки промышленные
      • Масла промышленные
      • Судовая химия
      • Морские флаги
      • Автомобильные масла
      • Универсальные смазки
      • Типы оборудования
      • Отрасли
      • Применение
      Главная Корзина Корзина 00 ₽ В чат
      Авторизация
      Забыли пароль?
      Регистрация
      • Главная
      • Wiki
      • Инженерный справочник
      • Технология изготовления трапецеидальных винтов и гаек: материалы, станки, контроль

      Навигация по базе знаний

      • Калькуляторы 76
        • Техника безопасности 1
        • Инженерные расчёты 75
      • Инженерный справочник 1046
      Инструкция Инженерный справочник

      Технология изготовления трапецеидальных винтов и гаек

      Технология изготовления трапецеидальных винтов и гаек

      Изготовление трапецеидальных винтов и гаек требует точной механической обработки и строгого соблюдения металлургических норм. Винтовая пара преобразует вращательное движение в поступательное. Такие узлы работают в станках, прессовом оборудовании и подъемных механизмах.

      • Профиль: равнобокая трапеция с углом 30° (по ГОСТ).
      • Материалы: среднеуглеродистые и легированные стали для винтов, антифрикционные сплавы (бронза, полимеры) для гаек.
      • Формообразование: точение, фрезерование, накатка и вихревое нарезание.

      Геометрия и стандарты трапецеидальной резьбы

      Профиль трапецеидальной резьбы (Tr) имеет форму равнобокой трапеции с углом 30° между боковыми сторонами. Основные параметры и допуски регламентируют ГОСТ 9484-81 и ГОСТ 24737-81. Форма витка равномерно распределяет осевую нагрузку, дает высокую прочность и позволяет механизму работать в реверсивном режиме.

      Купить по теме
      • Loctite 243, 1000 мл
        Loctite 243, 1000 мл

        23 500 ₽ Без НДС
      • LUBE LHL-X100-7, 700 мл
        LUBE LHL-X100-7, 700 мл

        5 950 ₽ Без НДС

      • KLUBER Altemp Q NB 50, 750 г
        KLUBER Altemp Q NB 50, 750 г

        18 950 ₽ Без НДС

      • Loctite 290, 50 мл
        Loctite 290, 50 мл

        2 950 ₽ Без НДС

      • Loctite 222, 50 мл
        Loctite 222, 50 мл

        2 500 ₽ Без НДС

      • KLUBER Isoflex NBU 15, 400 г
        KLUBER Isoflex NBU 15, 400 г

        8 950 ₽ Без НДС

      Для расчета основных диаметров резьбы применяют следующие базовые соотношения:

      d_2 = d - 0.5P
      d_3 = d - P - a_c

      Здесь d обозначает номинальный наружный диаметр, P соответствует шагу резьбы, d_2 указывает средний диаметр, d_3 задает внутренний диаметр винта, а a_c определяет радиальный зазор.

      Материалы винтовых пар

      Материалы для пары «винт-гайка» подбирают так, чтобы снизить трение и исключить задиры. Винт делают из твердого сплава, гайку вытачивают из антифрикционного.

      Стали для ходовых винтов

      Марка сталиХарактеристика и применениеТвердость (HRC)
      Сталь 45Углеродистая сталь для механизмов общего назначения со средними нагрузками.28–32
      40ХЛегированная хромистая сталь для тяжелонагруженных передач.32–36
      38ХМ, 30ХГТВысокопрочные стали для особо ответственных и точных деталей.35–42
      AISI 304 / 316Нержавеющие стали для агрессивных сред и пищевой промышленности.-

      Материалы для гаек

      В массовом и штучном производстве материалы гаек разделяют по условиям эксплуатации. Оловянные бронзы (например, БрОЦС5-5-5) отлично работают при высоких скоростях скольжения, но склонны к деформации при ударных нагрузках. Безоловянные алюминиевые бронзы (БрАЖ9-4) выдерживают высокие удельные давления, но требуют обильной смазки и работают на меньших скоростях.

      В легких механизмах и 3D-принтерах часто ставят гайки из инженерных полимеров (капролон, полиацеталь/POM). Они дают плавный ход и работают без дополнительной смазки.

      Методы формообразования резьбы

      Технология получения профиля зависит от серийности, требуемой точности и габаритов детали.

      МетодТочностьОсобенности и применение
      Точение резцом0,01–0,02 ммУниверсальный метод для единичного производства. Низкая производительность.
      Фрезерование0,02–0,05 ммВысокая скорость съема металла. Применяется для предварительной обработки.
      Вихревое нарезание0,01–0,03 ммСовременный стандарт для серийного выпуска. Высокая чистота поверхности.
      Накатка0,05–0,1 ммБесстружечная обработка. Упрочняет поверхностный слой, подходит для массового выпуска.

      При вихревом нарезании (Thread Whirling) специальная резцовая головка вращается вокруг медленно идущей заготовки. Резцы профилируют резьбу за один проход. Метод исключает изгибающие нагрузки на длинные валы: резание идет рядом с направляющей втулкой (люнетом). Это оптимальный способ выпуска ходовых винтов.

      Вихревое нарезание резьбы

      Демонстрация работы вихревой головки при обработке длинномерного вала.
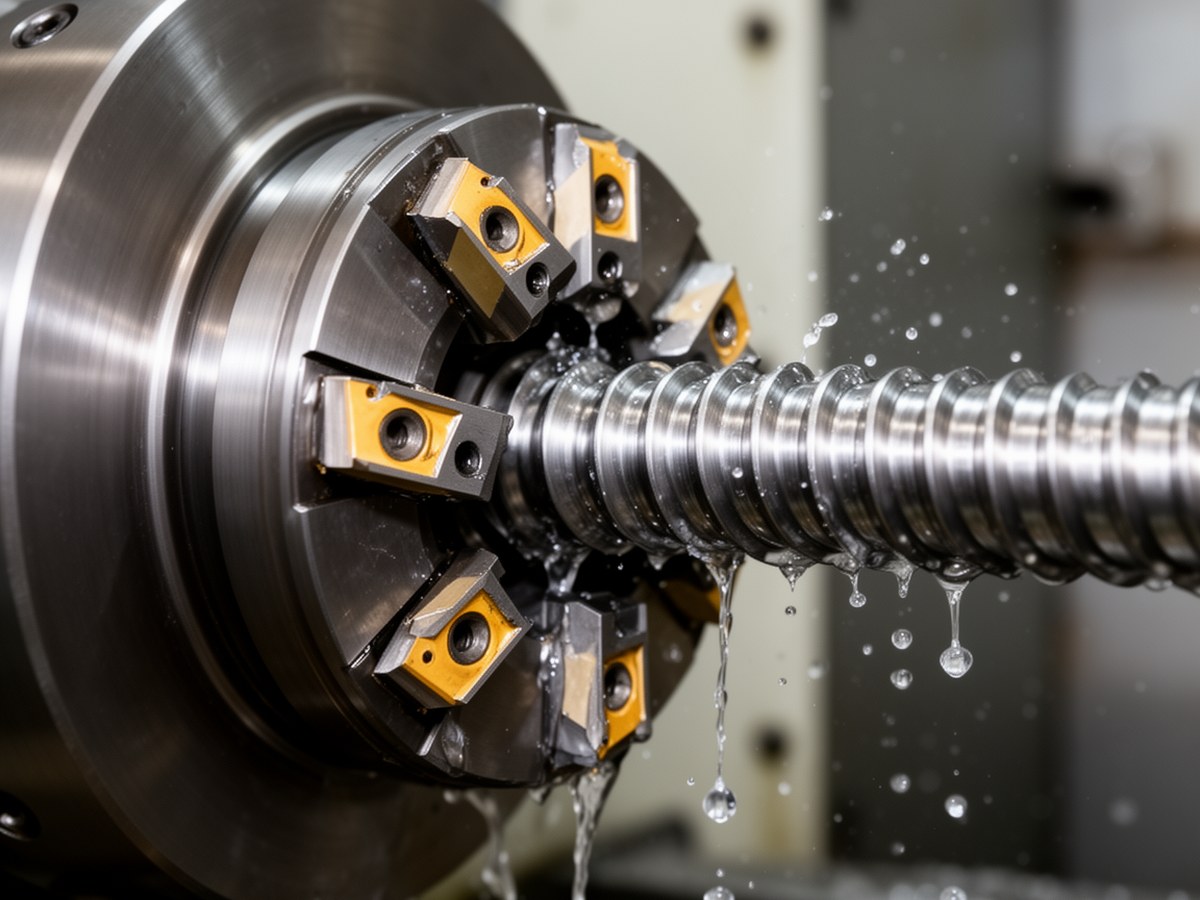
      Вихревое нарезание резьбы ходового винта
      Вихревое нарезание минимизирует радиальные нагрузки на деталь.

      Термическая и финишная обработка

      Винты проходят термическую обработку для снятия внутренних напряжений и повышения износостойкости. Классическая схема состоит из объемной закалки и высокого отпуска (улучшения). Для сталей 40Х и 38ХМ температура закалки составляет 850–880°C с охлаждением в масле, после чего следует отпуск при 520–570°C.

      На финишном этапе деталь шлифуют на резьбошлифовальных станках до шероховатости Ra 0,8–1,6. При необходимости поверхность полируют до Ra 0,4–0,8. Шлифовка убирает температурные поводки и выравнивает шаг резьбы.

      Специфика длинномерных винтов

      При изготовлении винтов длиннее двух-трех метров заготовка прогибается под собственным весом и усилием резца. Возникает вибрация, профиль искажается.

      Применение люнетов

      Подвижные и неподвижные люнеты поддерживают заготовку в зоне резания и компенсируют прогиб.

      Термокомпенсация

      При интенсивном резании металл нагревается и удлиняется. Станки оснащают системами компенсации теплового расширения.

      Правка заготовок

      Перед чистовой обработкой длинные валы правят на гидравлических прессах. Прямолинейность контролируют по индикаторам.

      Бесшовная стыковка

      Для передач длиннее шести метров применяют технологию прецизионной стыковки нескольких винтов с сохранением шага.

      Контроль качества

      Качество проверяют на всех этапах производства. Геометрию резьбы измеряют микрометрическим инструментом и калибрами. Шероховатость оценивают профилометрами.

      Ответственные и высоконагруженные передачи проходят неразрушающий контроль (НК):

      • Ультразвуковой контроль (УЗК): выявляет скрытые внутренние раковины и флокены в прокате.
      • Магнитопорошковая дефектоскопия (МПД): обнаруживает поверхностные микротрещины от шлифовочных прижогов.
      • Контроль твердости: стационарные и портативные твердомеры подтверждают правильность режимов термообработки.
      Связанные товары

      KLUBER Altemp Q NB 50, 750 г

      KLUBER Altemp Q NB 50, 750 г

      KLUBER Altemp Q NB 50 — универсальная сборочная смазка белого цвета на основе бариевого комплексного мыла и минерального масла, предназначенная для узлов трения с минимальным перемещением и соединений..

      18 950 ₽

      Открыть товар

      Loctite 290, 50 мл

      Loctite 290, 50 мл

      Loctite 290 — это однокомпонентный анаэробный резьбовой фиксатор средней/высокой прочности с экстремально низкой вязкостью (20–55 мПа·с), предназначенный для герметизации и фиксации уже собранных резь..

      2 950 ₽

      Открыть товар

      Loctite 222, 50 мл

      Loctite 222, 50 мл

      Loctite 222 — однокомпонентный анаэробный фиксатор резьбы низкой прочности на основе метакрилатов. Продукт сертифицирован по стандарту NSF P1 (регистрационный № 123002) для применения в пищевой промыш..

      2 500 ₽

      Открыть товар

      Loctite 243, 1000 мл

      Loctite 243, 1000 мл

      Loctite 243, 1000 мл — однокомпонентный анаэробный фиксатор резьбы средней прочности на основе метакрилата, предназначенный для герметизации и фиксации резьбовых соединений, требующих разборки ручным ..

      23 500 ₽

      Открыть товар

      KLUBER Isoflex NBU 15, 400 г

      KLUBER Isoflex NBU 15, 400 г

      KLUBER Isoflex NBU 15, 400 г — пластичная смазка на базе сложных эфиров с бариевым комплексным загустителем для высокоскоростных подшипников (до 1 600 000 мм/мин) при температурах от -40°C до +130°C. ..

      8 950 ₽

      Открыть товар

      LUBE LHL-X100-7, 700 мл

      LUBE LHL-X100-7, 700 мл

      LUBE LHL-X100-7 (700 мл) — это гибридная смазка на основе полиуреевого загустителя, предназначенная для автоматических централизованных систем смазки металлообрабатывающих станков (ЧПУ) и термопластав..

      5 950 ₽

      Открыть товар

      Блог
      показать все
      Минеральные удобрения: виды, свойства, нормы внесения и применение
      Минеральные удобрения: виды, свойства, нормы внесения и применение 13 Ноября, 2026
      Герметизация межпанельных швов: технология, материалы и пошаговая инструкция
      Герметизация межпанельных швов: технология, материалы и пошаговая инструкция 11 Ноября, 2026
      Моторные масла Sintec: российский производитель, синтетические масла Premium и Professional, допуски и характеристики
      Моторные масла Sintec: российский производитель, синтетические масла Premium и Professional, допуски и характеристики 9 Ноября, 2026
      Антифриз: Можно ли смешивать разные классы, совместимость и виды присадок
      Антифриз: Можно ли смешивать разные классы, совместимость и виды присадок 6 Ноября, 2026
      Остались вопросы?
      Имя
      Телефон (обязательно)
      E-mail
      Комментарий
      Капча
      preloader

      Эксклюзивные
      предложения

      Лучшие продукты по акции

      Экспертная
      помощь

      Быстро ответим на вопросы

      Быстрая
      доставка

      Курьер привезёт до двери

      Гарантия
      качества

      Проверяем каждую поставку

      Решения
      для бизнеса

      Опт и индивидуальный подход

      Выберите обязательные опции
      Быстрая заявка
      Нажимая на кнопку «Отправить заказ», Вы даёте согласие на обработку персональных данных. Как мы обрабатываем данные — в Политике обработки персональных данных.

      Мы используем файлы cookie и сервис «Яндекс Метрика» для работы сайта и анализа посещаемости (без записи сеансов и вводимых данных). Продолжая пользоваться сайтом, вы соглашаетесь с этим. Подробнее — в Согласие на cookie и Яндекс Метрику.

      База знаний (Wiki) О нас Доставка Оплата Поставщикам Контакты
      Питер Трейд
      О компании
      • О нас
      • Сертификаты
      • Производители
      • Правовая информация
      • Вакансии для соискателей
      Популярные категории
      • Фиксаторы резьбы
      • Вал-втулочные фиксаторы
      • Эпоксидные составы
      • Канаты полистиловые
      • Смазки промышленные
      • Покрытия
      • Очистители
      • Масла промышленные
      • Клей
      • Герметики
      Компаниям
      • Поставщикам
      Получение и оплата
      Услуги
      • Доставка товаров с Китая
      • Доставка топлива
      • Доставка бензина
      • Доставка дизеля
      Отдел продаж
      • +7 (812) 509-29-22
      • +7 (931) 343-19-17

      Ежедневно, с 10.00 до 17.00

      Мы в сети
      • WhatsApp
      • Telegram
      • Vk
      • Rutube
      • Дзен
      Питер Трейд

      Пользуясь сайтом, вы принимаете Пользовательское соглашение. Продажа товаров — по Условиям продажи товаров. Обработка персональных данных — по Политике обработки персональных данных.
      ПитерТрейд © 2026

      • Карта
      • Банковский перевод
      • Наличными