Меню
    Отдел продаж
    • +7 (812) 509-29-22
    • +7 (931) 343-19-17

    Ежедневно, с 10.00 до 17.00

    Питер Трейд
    • +7 (812) 509-29-22
    • +7 (931) 343-19-17
    Корзина 00 ₽
    +7 (812) 509-29-22
    +7 (931) 343-19-17

    Ежедневно, с 10.00 до 17.00

    sale@pitertrade.ru
    Каталог
      • B2B
      • Блог
      • Доставка
      • Оплата
      • Контакты
      • База знаний
      • WhatsApp
      • Telegram
      • Vk
      • Rutube
      • Дзен
      Поиск
      • B2B
      • Блог
      • Доставка
      • Оплата
      • Контакты
      • База знаний
      Питер Трейд
      +7 (812) 509-29-22
      sale@pitertrade.ru
      • +7 (812) 509-29-22
      • +7 (931) 343-19-17
      Заказать обратный звонок
      Капча
      Нажимая на кнопку «Отправить», Вы даёте согласие на обработку персональных данных. Как мы обрабатываем данные — в Политике обработки персональных данных.
      Корзина 00 ₽
      Корзина
      Ваша корзина пуста!
      • Судовое снабжение
      • Фиксаторы резьбы
      • Вал-втулочные фиксаторы
      • Канаты полистиловые
      • Эпоксидные составы
      • Покрытия
      • Подготовка поверхности
      • Очистители
      • Клей
      • Клей-герметики
      • Клей промышленный
      • Герметики
      • Смазки промышленные
      • Масла промышленные
      • Судовая химия
      • Морские флаги
      • Автомобильные масла
      • Универсальные смазки
      • Типы оборудования
      • Отрасли
      • Применение
      Главная Корзина Корзина 00 ₽ В чат
      Авторизация
      Забыли пароль?
      Регистрация
      • Главная
      • Wiki
      • Инженерный справочник
      • Лазерная центровка валов и муфт: методы, допуски и порядок работ

      Навигация по базе знаний

      • Калькуляторы 76
        • Техника безопасности 1
        • Инженерные расчёты 75
      • Инженерный справочник 1044
      Инструкция Инженерный справочник

      Лазерная центровка валов и муфт: методы, допуски и практика выполнения

      Лазерная центровка валов и муфт: методы, допуски и практика выполнения

      Лазерная центровка валов это выверка соосности осей роторов с расчетом корректировок в двух плоскостях. Надежный результат обычно получают как последовательный цикл: подготовка, измерение, коррекция, контроль и отчет.

      Коротко главное

      • Приведенные диапазоны допусков служат рабочим ориентиром, а не обязательной нормой. В приоритете требования OEM, внутренние стандарты и спецификация муфты.
      • Перед измерениями проверяют soft foot, монтажный натяг труб, люфты и стабильность основания.
      • Корректировки считают отдельно для передней и задней опоры подвижной машины, по вертикали и по горизонтали.
      • Приемку подтверждают двумя согласованными контрольными замерами после одинаковой затяжки крепежа.

      Что это за метод и где его применяют

      Метод используют после монтажа и ремонта, а также при росте вибрации, нагреве подшипниковых узлов, ускоренном износе муфты и уплотнений. Лазерная система центровки валов ускоряет измерительный этап и снижает вычислительные ошибки, но не компенсирует дефекты механической базы.

      Купить по теме
      • Loctite 243, 1000 мл
        Loctite 243, 1000 мл

        23 500 ₽ Без НДС

      • KLUBER Altemp Q NB 50, 750 г
        KLUBER Altemp Q NB 50, 750 г

        18 950 ₽ Без НДС

      • Loctite 290, 50 мл
        Loctite 290, 50 мл

        2 950 ₽ Без НДС

      • Loctite 222, 50 мл
        Loctite 222, 50 мл

        2 500 ₽ Без НДС

      • Molykote G-Rapid Plus, 400 мл
        Molykote G-Rapid Plus, 400 мл

        3 850 ₽ Без НДС
      • Molykote HSC Plus, 1 кг
        Molykote HSC Plus, 1 кг

        11 950 ₽ Без НДС

      Для ременных передач применяют отдельную процедуру, выверку шкивов. Ее не смешивают с центровкой муфтовых соединений.

      Виды несоосности и связь с корректировками

      Параллельная несоосность: оси параллельны, но смещены. Обычно устраняется линейным сдвигом подвижной машины.

      Угловая несоосность: оси сходятся под углом. Требует разных величин коррекции на передней и задней опоре.

      Вертикальная плоскость: корректируют прокладками под лапами. Горизонтальная плоскость: корректируют боковым перемещением с контролем затяжки.

      Четыре типа несоосности

      Поставьте схему до практических корректировок, чтобы читатель зафиксировал термины.
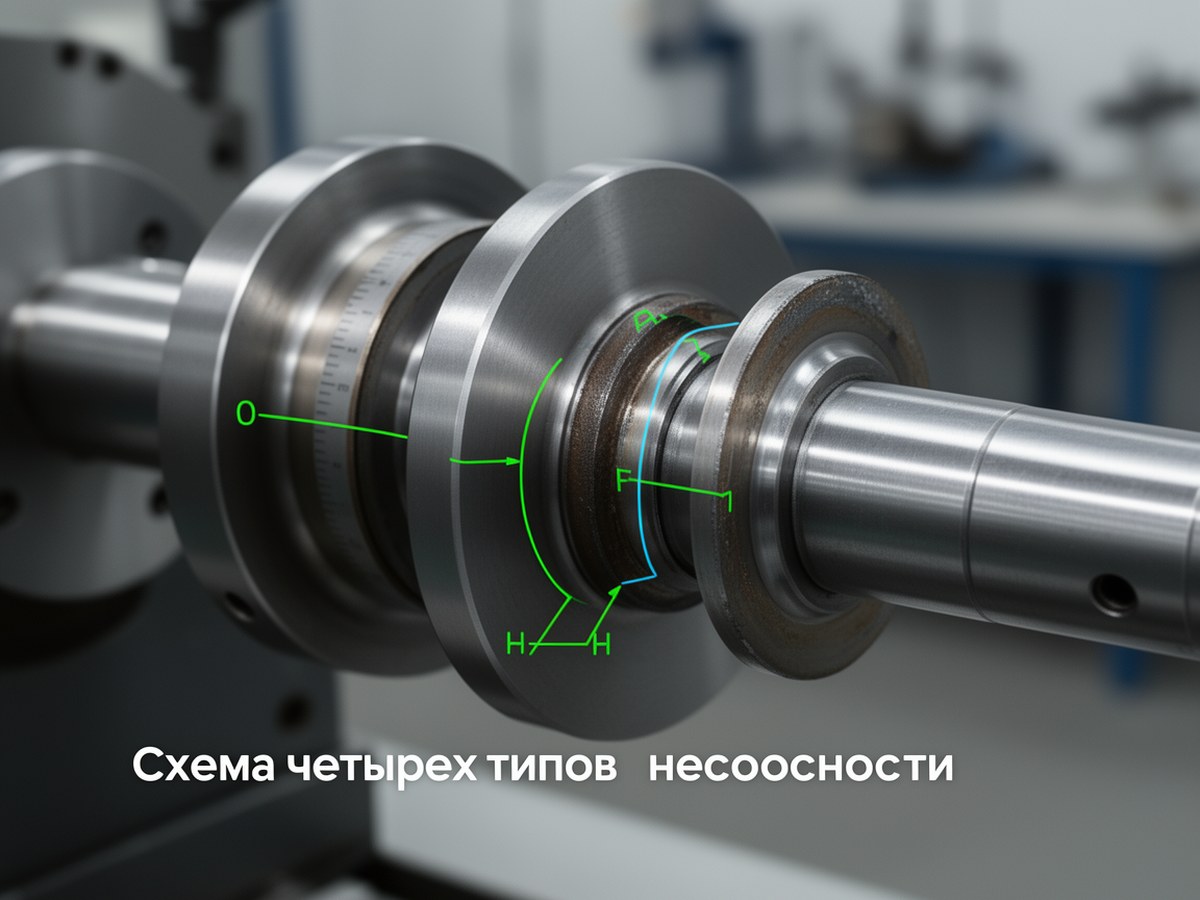
      Схема четырех типов несоосности
      Параллельная и угловая несоосность в вертикальной и горизонтальной плоскостях.

      Подготовка и входной контроль

      Перед замерами: LOTO, безопасный проворот, доступ к муфте и опорам. Минимальный контроль перед стартом:

      • мягкая лапа (soft foot);
      • люфты и посадки;
      • состояние муфты;
      • стабильность основания и крепежа;
      • монтажный натяг трубной обвязки (pipe strain).

      Если база нестабильна, измерения откладывают до устранения причины.

      Порядок работ: измерение → коррекция → контроль

      1. Назначают стационарную и подвижную машины.
      2. Вводят геометрию: расстояния от плоскости муфты до передней и задней опоры, без грубого округления.
      3. Выполняют серию замеров в выбранном режиме.
      4. Вносят коррекции: сначала по вертикали, затем по горизонтали.
      5. Делают контрольный перезамер после полной затяжки.

      Неопределенность измерений и повторяемость

      Главные источники ошибки: люфты, температурный дрейф, деформация основания при затяжке, неверно введенные размеры, неповторяемый момент крепежа.

      Как снижать неопределенность: стабилизировать температуру, сокращать паузы между замерами, фиксировать одинаковый порядок и момент затяжки, перепроверять геометрию перед расчетом.

      Критерий повторяемости: два последовательных контрольных замера после одинаковой затяжки должны укладываться во внутренний порог предприятия. Если нет, цикл запускают заново с поиска причины нестабильности.

      Прикладной расчет коррекций на опорах

      При смещении в плоскости муфты O (мм) и угловой составляющей A (мм/100 мм):

      Cперед = O + A × (Lперед/100)

      Cзад = O + A × (Lзад/100)

      Где Lперед и Lзад, расстояния от плоскости муфты до соответствующих опор подвижной машины. Знак берут по системе координат прибора.

      Пример: O = +0,04 мм; A = −0,03 мм/100 мм; Lперед = 200 мм; Lзад = 500 мм. Тогда Cперед = −0,02 мм, Cзад = −0,11 мм. Для вертикали это уменьшение толщины прокладок на 0,02 и 0,11 мм, для горизонтали, эквивалентный сдвиг на тех же опорах.

      Допуски и критерии приемки

      Значения ниже применяют как ориентир на этапе планирования. Они не являются универсальным нормативом и должны быть подтверждены требованиями OEM, внутренним стандартом, типом муфты, жесткостью рамы и режимом нагрузки.

      Класс агрегатаСкорость, об/минOffset на муфте, ммУгловая несоосность, мм/100 мм
      Низкооборотный, некритичныйдо 15000,05–0,100,05–0,10
      Средний класс1500–30000,03–0,060,03–0,06
      Высокооборотный, критичный3000 и выше0,01–0,030,02–0,04

      Короткие сценарии выбора: насос 1500 об/мин, обычно средний диапазон; привод 3600 об/мин, как правило жесткий диапазон; вспомогательный некритичный узел, расширенный диапазон только при подтвержденной приемлемой вибрации.

      Учет теплового роста (cold-to-hot)

      Холодная настройка «в ноль» не всегда дает рабочую соосность под нагрузкой. Для горячего режима задают целевые холодные смещения.

      ΔL = α · L · ΔT

      Где ΔL, удлинение, α, коэффициент линейного расширения, L, базовая длина, ΔT, изменение температуры. Расчет обязательно сверяют с фактическим поведением агрегата при пуске, если есть неравномерный прогрев или изменяющийся pipe strain.

      Лазерный и индикаторный методы: где границы

      Лазерный метод обычно быстрее в типовых задачах и удобнее в части отчетности. Индикаторный остается рабочим вариантом, когда доступ к датчикам ограничен, нет подходящего режима малого угла проворота или нужен минимальный комплект.

      Для вертикальных машин и узлов с малым углом проворота применимость обоих методов проверяют заранее: по доступу, геометрии креплений и требуемой точности приемки.

      Многомашинные линии (train alignment)

      Сначала выбирают фиксированную базу, обычно самый жестко установленный или критичный агрегат. Затем устраняют soft foot на всех машинах, выравнивают пары от базы к периферии и выполняют общий контроль всех муфт. Такой порядок снижает накопление ошибки по линии.

      Типовые причины повторного увода после пуска

      • разброс замеров из-за люфтов или нестабильной затяжки;
      • неучтенный тепловой рост;
      • скрытая деформация основания;
      • ошибка ввода геометрических размеров.

      Сначала проверяют повторяемость измерений после одинаковой затяжки, затем уточняют cold-to-hot и контролируют состояние базы.

      Документирование и финальная приемка

      В отчете фиксируют: идентификацию агрегата, исходные и финальные значения, введенную геометрию, принятый критерий допусков, данные по тепловым целям, выполненные коррекции и подтвержденную повторяемость. Формулировка в акте: «работы по лазерной центровке валов выполнены».
      Связанные товары

      KLUBER Altemp Q NB 50, 750 г

      KLUBER Altemp Q NB 50, 750 г

      KLUBER Altemp Q NB 50 — универсальная сборочная смазка белого цвета на основе бариевого комплексного мыла и минерального масла, предназначенная для узлов трения с минимальным перемещением и соединений..

      18 950 ₽

      Открыть товар

      Molykote G-Rapid Plus, 400 мл

      Molykote G-Rapid Plus, 400 мл

      Molykote G-Rapid Plus — это сборочная паста с антифрикционными свойствами в аэрозольной упаковке на основе минерального масла с графитом и дисульфидом молибдена, предназначенная для защиты узлов от за..

      3 850 ₽

      Открыть товар

      Molykote HSC Plus, 1 кг

      Molykote HSC Plus, 1 кг

      Molykote HSC Plus — электропроводная резьбовая паста с высокотемпературными свойствами, предназначенная для смазки резьбовых соединений, фланцев и контактных площадок в условиях экстремальных нагрузок..

      11 950 ₽

      Открыть товар

      Loctite 290, 50 мл

      Loctite 290, 50 мл

      Loctite 290 — это однокомпонентный анаэробный резьбовой фиксатор средней/высокой прочности с экстремально низкой вязкостью (20–55 мПа·с), предназначенный для герметизации и фиксации уже собранных резь..

      2 950 ₽

      Открыть товар

      Loctite 222, 50 мл

      Loctite 222, 50 мл

      Loctite 222 — однокомпонентный анаэробный фиксатор резьбы низкой прочности на основе метакрилатов. Продукт сертифицирован по стандарту NSF P1 (регистрационный № 123002) для применения в пищевой промыш..

      2 500 ₽

      Открыть товар

      Loctite 243, 1000 мл

      Loctite 243, 1000 мл

      Loctite 243, 1000 мл — однокомпонентный анаэробный фиксатор резьбы средней прочности на основе метакрилата, предназначенный для герметизации и фиксации резьбовых соединений, требующих разборки ручным ..

      23 500 ₽

      Открыть товар

      Блог
      показать все
      Герметизация межпанельных швов: технология, материалы и пошаговая инструкция
      Герметизация межпанельных швов: технология, материалы и пошаговая инструкция 11 Ноября, 2026
      Моторные масла Sintec: российский производитель, синтетические масла Premium и Professional, допуски и характеристики
      Моторные масла Sintec: российский производитель, синтетические масла Premium и Professional, допуски и характеристики 9 Ноября, 2026
      Антифриз: Можно ли смешивать разные классы, совместимость и виды присадок
      Антифриз: Можно ли смешивать разные классы, совместимость и виды присадок 6 Ноября, 2026
      Sintec антифризы: экспертный обзор технологий, характеристик и рекомендации по применению
      Sintec антифризы: экспертный обзор технологий, характеристик и рекомендации по применению 4 Ноября, 2026
      Остались вопросы?
      Имя
      Телефон (обязательно)
      E-mail
      Комментарий
      Капча
      preloader

      Эксклюзивные
      предложения

      Лучшие продукты по акции

      Экспертная
      помощь

      Быстро ответим на вопросы

      Быстрая
      доставка

      Курьер привезёт до двери

      Гарантия
      качества

      Проверяем каждую поставку

      Решения
      для бизнеса

      Опт и индивидуальный подход

      Выберите обязательные опции
      Быстрая заявка
      Нажимая на кнопку «Отправить заказ», Вы даёте согласие на обработку персональных данных. Как мы обрабатываем данные — в Политике обработки персональных данных.

      Мы используем файлы cookie и сервис «Яндекс Метрика» для работы сайта и анализа посещаемости (без записи сеансов и вводимых данных). Продолжая пользоваться сайтом, вы соглашаетесь с этим. Подробнее — в Согласие на cookie и Яндекс Метрику.

      База знаний (Wiki) О нас Доставка Оплата Поставщикам Контакты
      Питер Трейд
      О компании
      • О нас
      • Сертификаты
      • Производители
      • Правовая информация
      • Вакансии для соискателей
      Популярные категории
      • Фиксаторы резьбы
      • Вал-втулочные фиксаторы
      • Эпоксидные составы
      • Канаты полистиловые
      • Смазки промышленные
      • Покрытия
      • Очистители
      • Масла промышленные
      • Клей
      • Герметики
      Компаниям
      • Поставщикам
      Получение и оплата
      Услуги
      • Доставка товаров с Китая
      • Доставка топлива
      • Доставка бензина
      • Доставка дизеля
      Отдел продаж
      • +7 (812) 509-29-22
      • +7 (931) 343-19-17

      Ежедневно, с 10.00 до 17.00

      Мы в сети
      • WhatsApp
      • Telegram
      • Vk
      • Rutube
      • Дзен
      Питер Трейд

      Пользуясь сайтом, вы принимаете Пользовательское соглашение. Продажа товаров — по Условиям продажи товаров. Обработка персональных данных — по Политике обработки персональных данных.
      ПитерТрейд © 2026

      • Карта
      • Банковский перевод
      • Наличными