Линейные направляющие задают итоговую погрешность координатно-измерительной машины. Разбираем, какие типы применяют в КИМ, как соотносятся классы точности направляющих и машин, как считать бюджет погрешностей и гасить тепловые деформации.
Коротко главное
- Прямолинейность — ключевой параметр: для КИМ класса P не больше 2 мкм/100 мм, для SP — не больше 0,5 мкм/100 мм
- Класс точности отдельной каретки и класс узла «рельс+каретка» могут отличаться, сверяйтесь с таблицами производителя
- Сталь расширяется на 11,7 мкм на каждый метр при росте температуры на 1 °C, погрешность превышает допуск прецизионных КИМ
- Бюджет погрешностей: σ_общ = √(Σ σᵢ²). В сумму входят направляющие, ШВП, датчики и другие узлы
- При монтаже параллельных рельсов ошибка выравнивания умножается на L/D: чем длиннее ось и ближе друг к другу направляющие, тем выше чувствительность к перекосу
Назначение линейных направляющих в КИМ
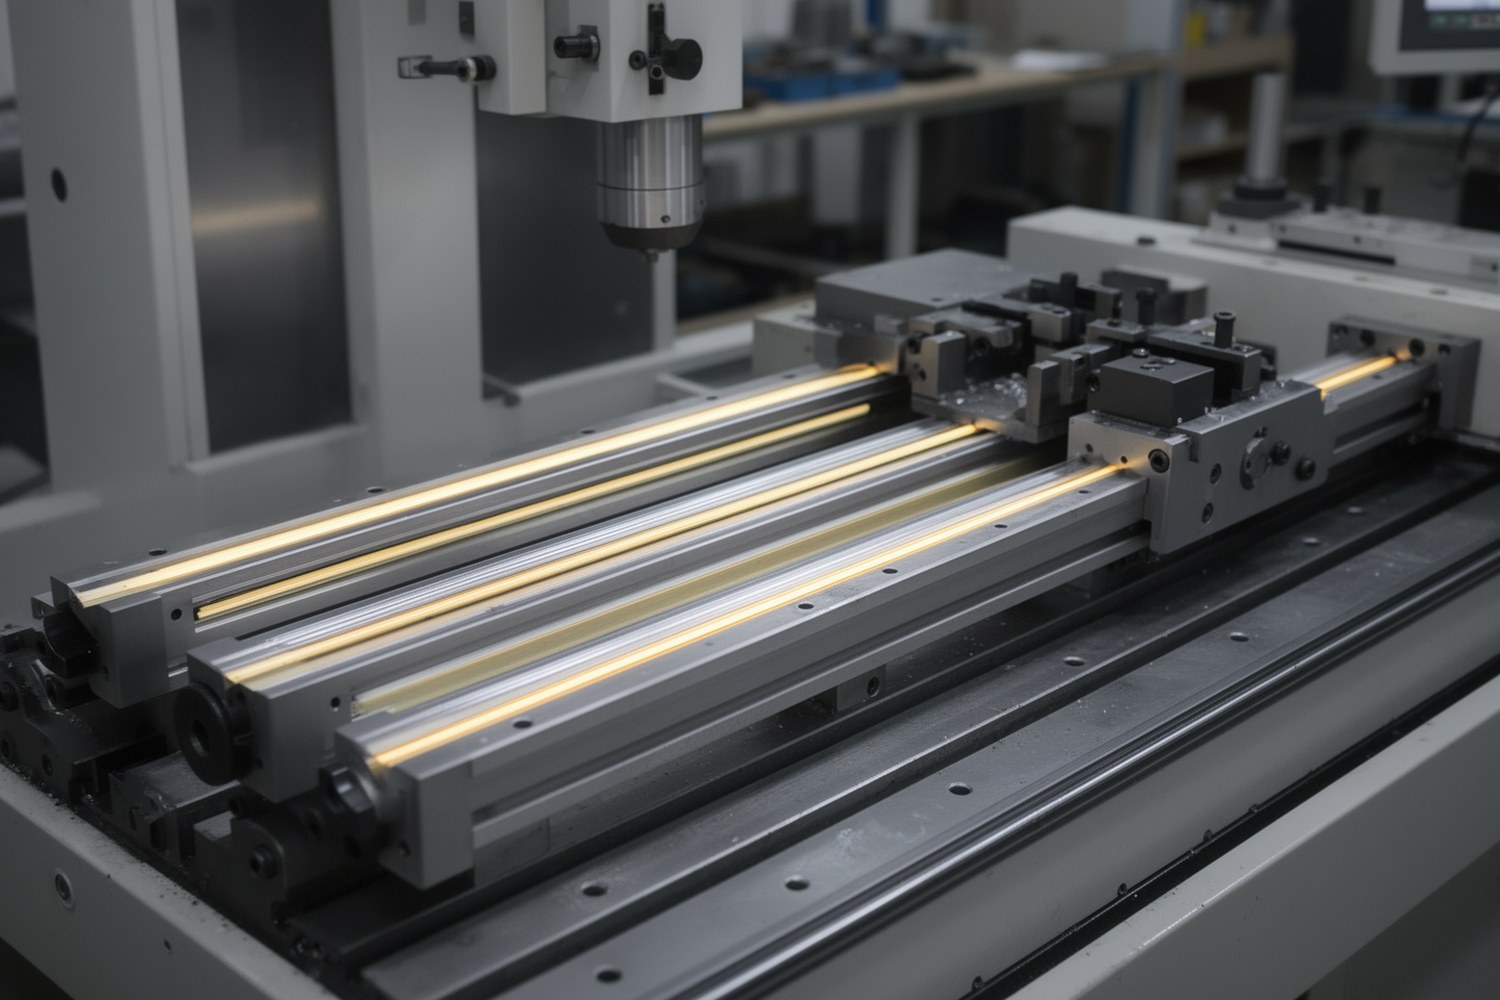
Координатно-измерительные машины (КИМ) обеспечивают измерение геометрических параметров объектов с точностью до долей микрометра. Ключевой узел, определяющий итоговую точность, — линейные направляющие. Они формируют траекторию движения измерительной головки или стола по осям X, Y и Z. Любые отклонения от прямолинейного движения, люфты, микровибрации или тепловые деформации напрямую передаются на результат измерения.
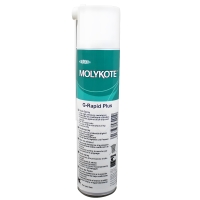
 Molykote G-Rapid Plus, 400 мл
3 850 ₽ Без НДС
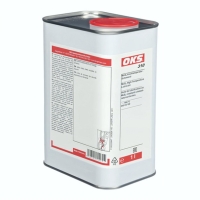
 Цепное масло OKS 310 ISO VG: 150, 1 л
0 ₽ Без НДС
 HALS Klueber S88 Plus HCG-00-7, 0.7 л
12 950 ₽ Без НДС
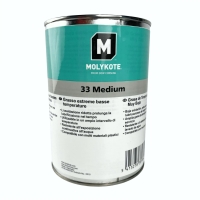
 Molykote 33 Medium, 1 кг
5 950 ₽ Без НДС
 Krytox™ GPL 205, 1 кг - высокоэффективная фторсодержащая смазка
21 000 ₽ Без НДС
 KLUBER Isoflex Topas NCA 52, 1 кг
14 950 ₽ Без НДС
Для современных высокоточных КИМ требуются направляющие с точностью позиционирования 0,5–2 мкм и повторяемостью 0,1–0,5 мкм. Выбор типа, класса точности и схемы монтажа определяется классом машины, нагрузками, условиями эксплуатации и требованиями к стабильности измерений во времени.
Типы линейных направляющих для КИМ
В координатно-измерительном оборудовании применяются различные типы направляющих. На практике инженеры ищут баланс между точностью, жёсткостью, грузоподъёмностью, сложностью обслуживания и стоимостью.
| Тип | Принцип работы | Типичная прямолинейность | Преимущества | Ограничения |
|---|---|---|---|---|
| Воздушные (аэростатические) | Воздушная подушка между поверхностями | 0,1–0,5 мкм | Отсутствие трения, высокая плавность хода, нет износа | Требуют компрессор, высокая стоимость, чувствительность к загрязнениям |
| Шариковые рельсовые | Циркулирующие шарики в замкнутых каналах | 1–5 мкм | Высокая грузоподъёмность, низкое трение, компактность | Микровибрации, меньшая точность по сравнению с воздушными |
| Роликовые рельсовые | Цилиндрические или игольчатые ролики | 0,5–3 мкм | Высокая жёсткость, большая грузоподъёмность | Выше трение, чувствительность к перекосам |
| С перекрёстными роликами (Crossed Roller) | Ролики расположены крест-накрест | 0,5–2 мкм | Высокая жёсткость во всех направлениях, компенсация моментных нагрузок | Сложная конструкция, высокая стоимость |
| Керамические | Керамические элементы качения и направляющие | 0,2–1 мкм | Низкий КТР, высокая износостойкость, коррозионная стойкость | Хрупкость, очень высокая стоимость |
| Глинные (glassyline) | Стеклокерамическая направляющая + каретка с бронзовыми башмаками | 0,3–1,5 мкм | Отличное демпфирование вибраций, стабильность, отсутствие смазки | Ограниченная грузоподъёмность, чувствительность к ударам |
В лабораторных КИМ преобладают воздушные и керамические направляющие. Для производственных измерительных машин чаще применяются шариковые и роликовые направляющие прецизионных классов; при соблюдении условий монтажа и термостабилизации они обеспечивают требуемую точность при более низкой стоимости владения.
Параметры точности и их измерение
Точностные характеристики линейных направляющих оцениваются по комплексу параметров. Каждый из них по-разному влияет на итоговый результат измерений.
| Параметр | Описание | Типичный допуск для КИМ | Метод измерения |
|---|---|---|---|
| Прямолинейность | Отклонение траектории движения каретки от идеальной прямой | 0,5–2 мкм на 100 мм | Интерферометр, автоколлиматор, прецизионный уровень |
| Параллельность | Отклонение между параллельными направляющими в горизонтальной и вертикальной плоскостях | 0,5–3 мкм на всей длине | Индикатор часового типа, оптические системы |
| Повторяемость | Разброс положения при многократных подходах из одного направления | 0,1–0,5 мкм | Лазерный интерферометр, кварцевый энкодер |
| Точность позиционирования | Отклонение фактического положения от заданного | 0,5–2 мкм | Лазерный интерферометр по ISO 230-2 |
| Жёсткость | Сопротивление деформации под нагрузкой | ≥ 100–200 Н/мкм | Нагрузочное оборудование, измерения прогиба |
| Плавность хода | Колебания усилия перемещения (stick-slip) | Отклонение усилия ≤ 2–5% | Динамометр, анализ тока привода |
| Угловые отклонения | Крен, тангаж, рыскание каретки | 2–5 угловых секунд (″) | Автоколлиматор, оптический нивелир |
Класс точности, указанный производителем для отдельной каретки, не равен классу точности узла «рельс + каретка». Итоговый класс определяется парой, поэтому проверяйте спецификацию производителя для полной сборки.
Классы точности направляющих и их соответствие классам КИМ
Классификация точности линейных направляющих стандартизирована в JIS B 6190-6 и ISO 14728-2. Для КИМ применяется следующая матрица соответствия:
| Класс направляющих | Прямолинейность (мкм/100 мм) | Повторяемость (мкм) | Соответствующий класс КИМ | Типичное применение |
|---|---|---|---|---|
| SP (сверхпрецизионный) | < 0,5 | < 0,1 | Лабораторный эталон | Метрологические КИМ, калибровка эталонов |
| UP (ультрапрецизионный) | 0,5 – 1,0 | 0,1 – 0,2 | Высокоточный | Калибровочные КИМ, сертификационное испытание |
| P (прецизионный) | 1,0 – 2,0 | 0,2 – 0,5 | Прецизионный | Стандартные высокоточные КИМ для производства |
| H (высокой точности) | 2,0 – 5,0 | 0,5 – 1,0 | Высокоточный производственный | Производственные КИМ, входной контроль |
| N (нормальный) | 5,0 – 10,0 | 1,0 – 2,0 | Стандартный | Портативные КИМ, системы быстрого контроля |
Для достижения общей точности КИМ на уровне 1–2 мкм направляющие должны обеспечивать прямолинейность ≤ 0,5–1 мкм и повторяемость ≤ 0,2 мкм. Но направляющие — лишь один из элементов системы. ШВП, датчики перемещения, жёсткость станины и температурный режим вносят сопоставимый вклад в общий бюджет погрешностей.
Бюджет погрешностей
Итоговая погрешность КИМ определяется совокупным влиянием всех узлов системы. Стандартный подход — расчёт бюджета погрешностей по формуле:
σ_общ = √(σ₁² + σ₂² + ... + σₙ²)
где σᵢ — среднеквадратичное отклонение, вносимое i-м компонентом (направляющие, ШВП, датчики, станина, температурные флуктуации).
Пример: требуется КИМ с общей погрешностью не более 2 мкм. Распределяем бюджет:
| Компонент | Допустимый σᵢ (мкм) | Максимальная рекомендуемая доля бюджета |
|---|---|---|
| Линейные направляющие | 1,0 | ≈ 50% |
| Шпиндельная пара (ШВП / привод) | 0,7 | ≈ 35% |
| Датчики перемещения (энкодер) | 0,5 | ≈ 25% |
| Термические флуктуации | 0,4 | ≈ 20% |
| Деформация станины / груз | 0,3 | ≈ 15% |
Проверка: σ_общ = √(1,0² + 0,7² + 0,5² + 0,4² + 0,3²) = √(1,0 + 0,49 + 0,25 + 0,16 + 0,09) = √2,0 ≈ 1,41 мкм, укладывается в требуемые 2 мкм. В этом примере направляющие занимают максимальную долю бюджета, поэтому экономия на классе точности приведёт к превышению общего допуска.
Тепловые деформации
Температурные изменения — частая причина погрешности в КИМ. Тепловое расширение рассчитывается по формуле:
ΔL = L₀ × α × ΔT
где ΔL — изменение длины (мкм), L₀ — начальная длина (мм), α — коэффициент теплового расширения материала (1/°C), ΔT — изменение температуры (°C).
| Материал | α (×10⁻⁶ /°C) | ΔL для L₀ = 1000 мм при ΔT = 1 °C |
|---|---|---|
| Сталь (сталь 45) | 11,7 | ≈ 11,7 мкм |
| Инвар (Fe-36% Ni) | 1,5 | ≈ 1,5 мкм |
| Керамика (Al₂O₃) | 7,0 | ≈ 7,0 мкм |
| Стекло (boro-silicate) | 3,3 | ≈ 3,3 мкм |
| Кварцевое стекло | 0,5 | ≈ 0,5 мкм |
Для стали с α ≈ 11,7 × 10⁻⁶ /°C изменение длины 1000 мм при ΔT = 1 °C даёт ≈ 11,7 мкм — это превышает допуск направляющих класса P (≤ 2 мкм/100 мм). Для прецизионных КИМ применяют два подхода:
- Пассивная термостабилизация: использование материалов с низким КТР — инвар, кварцевое стекло, керамические композиции; массивная станина из стабильного материала.
- Активная термостабилизация: поддержание температуры помещения с точностью ±0,1–0,5 °C (ISO 1) или выше; подогрев или охлаждение самих направляющих для компенсации градиентов; температурные датчики с программной компенсацией в управляющей системе.
Жёсткость и деформация под нагрузкой
Недостаточная жёсткость приводит к прогибам под нагрузкой, что напрямую влияет на повторяемость позиционирования. Деформация рассчитывается так:
δ = F / k
где δ — линейная деформация (мкм), F — приложенная сила (Н), k — жёсткость узла (Н/мкм).
Для высокоточных КИМ требуется жёсткость не менее 100–200 Н/мкм. Повышение достигается выбором типа качения (роликовые > шариковые), увеличением числа кареток на ось, применением преднатяга. Умеренный преднатяг убирает зазоры и повышает жёсткость на 20–40 %, но увеличивает трение и ускоряет износ. При расчёте бюджета погрешностей вклад деформации под нагрузкой σ_жесткости = δ необходимо учитывать в отдельных строках.
Монтаж и выравнивание параллельных направляющих
Ошибки монтажа часто влияют сильнее, чем собственные допуски направляющих. Ключевые требования:
- Плоскостность монтажных поверхностей — не более 2–5 мкм/м.
- Параллельность рельсов — отклонение ≤ 5–10 мкм на всей длине.
- Выравнивание при монтаже двух параллельных направляющих описывается формулой: S = S₁ × L / D, где S — суммарная погрешность прямолинейности, S₁ — отклонение одного рельса, L — длина хода, D — расстояние между рельсами. При большом L и малом D ошибка монтажа многократно усиливается.
- Момент затяжки крепежа — строго по спецификации; неравномерная затяжка вызывает перекосы.
Выравнивание выполняют лазерным интерферометром или автоколлиматором, контроль плоскостности — прецизионным уровнем или оптическим нивелиром.
Вибрации
Источники: работа соседнего оборудования, фундаментные колебания, микроскольжение приводов. Допустимая амплитуда для высокоточных КИМ — не более 0,5–1 мкм в частотном диапазоне 10–100 Гц. Измерение проводят акселерометрами с последующим анализом спектра. Применяют пневматические виброизоляторы (резонанс 1–5 Гц) и активные виброизоляционные системы для лабораторных КИМ.
Чистота помещения
Требования к чистоте воздуха регламентированы ISO 14644-1. Для КИМ классов P и выше рекомендуется класс чистоты ISO 7 (≤ 352 частицы ≥ 0,5 мкм на м³). Для классов SP/UP — ISO 5–6. Загрязнения попадают в зону качения, абразивный износ ускоряется, прямолинейность и повторяемость деградируют. Обязательны защитные кожухи, гофры, щёточные уплотнения.
Обслуживание и контроль износа
| Параметр | Интервал проверки | Критерий замены / корректировки |
|---|---|---|
| Прямолинейность | Раз в 6–12 мес. | Деградация > 20% от начального допуска |
| Параллельность | Раз в 6–12 мес. | Отклонение > 50% от первоначального |
| Состояние поверхностей качения | Раз в 3 мес. | Заметные следы выкрашивания, царапины |
| Смазка | По наработке / графику производителя | Высохшая смазка, загрязнение |
| Защитные кожухи | Раз в 3 мес. | Разрывы, потеря герметичности |
Контроль износа включает визуальную инспекцию, измерение повторяемости при сниженной нагрузке, акустическую эмиссию (для раннего обнаружения микровыкрашиваний). При обнаружении деградации параметров — корректировка преднатяга, замена смазки. При превышении критериев — замена направляющей или каретки.