


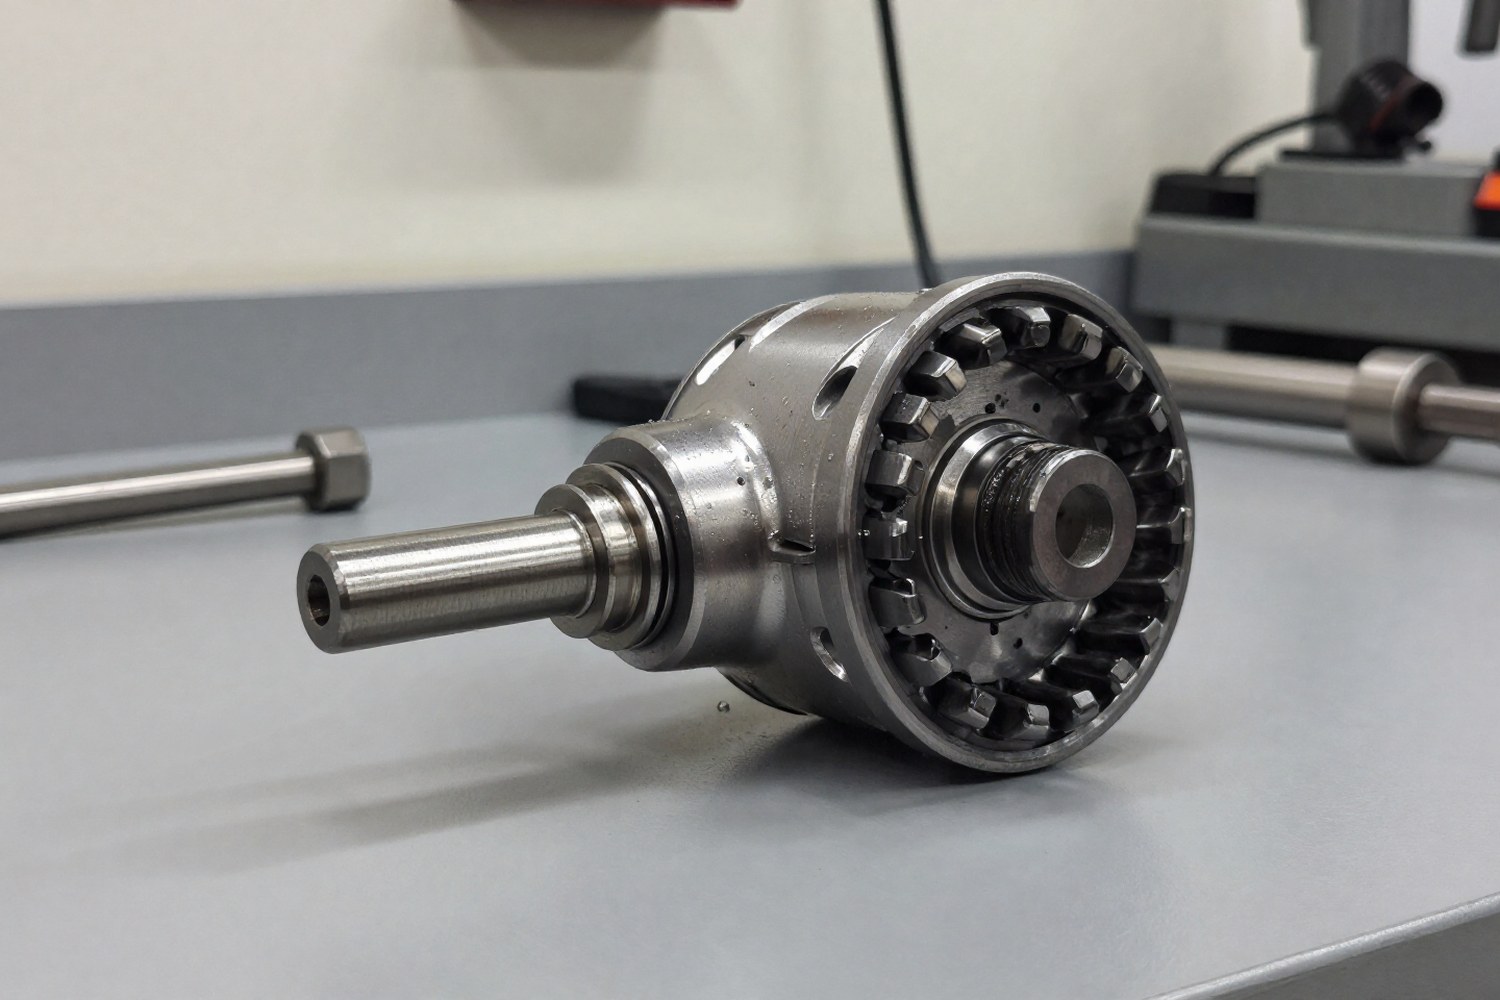
Обгонные муфты работают в условиях высоких контактных напряжений Гёрца, циклических нагрузок и переменного трения. В момент зацепления ролики заклиниваются между внутренней и внешней обоймами, передавая крутящий момент. Материал при этом должен выдерживать многократные удары и давление без пластической деформации или усталостного разрушения. При обратном вращении происходит свободное качение, здесь важно минимизировать потери на трение.
Главная задача при подборе муфты, выбрать пару трения, которая обеспечит баланс между износостойкостью, усталостной прочностью и стоимостью. Ниже разобраны основные классы материалов для компонентов обгонных муфт и принципы их термической обработки.
Требования к материалам компонентов обгонных муфт
Компоненты обгонной муфты работают в разных режимах, поэтому требования к их свойствам различаются:
Ролики (запорные элементы)
Передача нагрузки через точку контакта. Роликам нужна максимальная твердость поверхности для сопротивления абразивному износу и питтингу. Высокая усталостная прочность на сжатие тоже обязательна.
Обоймы (внутренняя и внешняя)
Это направляющие и несущие элементы. Нужна высокая прочность на изгиб, стабильность размеров, обойма не должна деформироваться под нагрузкой, и достаточная вязкость, чтобы не произошло хрупкое разрушение.
Материалы роликов: свойства и применение
Ролики испытывают самое интенсивное воздействие. Выбор материала зависит от уровня нагрузок, скорости вращения и рабочей температуры.
Хромистые подшипниковые стали (базовый вариант)
Самый распространённый материал для роликов в промышленном исполнении. Стандартная марка, 100Cr6 (аналоги: AISI 52100, GOST ШХ15, JIS SUJ2). Эта сталь содержит около 1% углерода и 1,5% хрома, что после закалки даёт мелкие карбиды хрома.
- Твердость: 58–64 HRC (после закалки и низкого отпуска).
- Плюсы: Хорошая обрабатываемость, высокая контактная выносливость, доступность.
- Применение: Муфты общего назначения, автомобильные стартеры, генераторы.
Цементируемые стали (для ударных нагрузок)
При высоких динамических нагрузках ролики получают удары при заклинивании, и сплошная закалка может вызвать растрескивание. Тогда используют стали с низким содержанием углерода, например, 20MnCr5 или 16MnCr5. Цементация создаёт твёрдый поверхностный слой (58–62 HRC), а вязкая сердцевина поглощает энергию удара.
Быстрорежущие и порошковые стали (высокие нагрузки)
Для тяжёлых условий (высокие скорости, перегрузки) берут более сложные сплавы:
- Быстрорежущие стали (M2, M4): Сохраняют твёрдость до 500–550°C. Идут в высокоскоростные приводы.
- Порошковые стали (CPM 10V): Производятся методом порошковой металлургии. Однородная микроструктура с равномерно распределёнными карбидами ванадия заметно повышает сопротивление усталостному питтингу по сравнению с обычными сталями. Твёрдость, 60–65 HRC при повышенной вязкости.
Керамические материалы (специальные применения)
Нитрид кремния (Si₃N₄) используют в высоконагруженных и высокоскоростных муфтах. Керамические ролики обладают твёрдостью свыше 70 HRC, низким коэффициентом теплового расширения и малым весом, меньше инерция. Но хрупкость керамики требует точного расчёта и подбора материалов обойм, чтобы избежать сколов. Часто для керамических роликов берут обоймы из стали со сниженной твёрдостью или со специальными покрытиями, чтобы снизить концентрацию напряжений и предотвратить хрупкое разрушение.
| Материал ролика | Твердость (HRC) | Макс. температура (°C) | Особенности |
|---|---|---|---|
| 100Cr6 (ШХ15) | 58–64 | 150–200 | Стандарт, высокая износостойкость |
| 20MnCr5 (цементируемая) | 58–62 (поверхность) | 200–250 | Вязкая сердцевина, устойчивость к ударам |
| CPM 10V (порошковая) | 60–65 | 400–450 | Высокое сопротивление питтингу |
| Si₃N₄ (керамика) | >70 | 800–1000 | Низкая инерция, химическая инертность |
Материалы обойм: типы сталей и термообработка
Обоймы (внутренняя и внешняя) формируют беговые дорожки. Главный параметр, стабильность размеров: любая деформация нарушает геометрию заклинивания роликов.
Подшипниковые и инструментальные стали
В стандартных муфтах чаще всего используют те же стали, что и для роликов, 100Cr6. Иногда требуются модификации:
- Цементируемые стали (16MnCr5, 18CrNiMo7-6): Идут для наружных обойм, работающих при ударных нагрузках. Глубина упрочнённого слоя, 0,8–2,0 мм, что даёт высокую прочность на изгиб.
- Азотируемые стали (34CrAlNi7): Азотирование создаёт очень твёрдый поверхностный слой (до 1000–1100 HV) почти без деформации детали. Это важно для высокоточных муфт с маленькими допусками на зазор. Для точных муфт азотирование предпочтительнее цементации именно из-за минимальных тепловых деформаций.
- Коррозионностойкие стали (X90CrMoV18 / 440C): Пищевая, фармацевтическая промышленность, агрессивные среды. Твёрдость 56–58 HRC, достаточно для износостойкости при сохранении стойкости к ржавчине.
Принцип подбора пар трения
Выбор материалов строится на правиле «жертвенного износа». Ролик, расходный элемент, его проще и дешевле заменить, чем обоймы. Значит, ролик должен быть твёрже обоймы, чтобы износ шёл на нём.
Правило подбора: Разница твёрдости между роликом и обоймой, 2–4 единицы HRC. При этом твёрдость обоймы не должна опускаться ниже 54 HRC, иначе контактная выносливость упадёт.
Если разница твёрдости мала, начинается адгезионный износ, металл прилипает к металлу, и схватывание. Слишком большая разница, риск растрескивания мягкого материала и повышенный шум.
| Пара трения (Ролик, Обойма) | Разница твердости | Рекомендуемое применение |
|---|---|---|
| 100Cr6 (62 HRC), 100Cr6 (58 HRC) | 4 HRC | Стандартные промышленные муфты, средние нагрузки |
| M2 (65 HRC), 16MnCr5 (62 HRC) | 3 HRC | Высокоскоростные муфты, повышенные температуры |
| Si₃N₄ (>70 HRC), 100Cr6 (62 HRC) | >8 HRC | Высокоскоростные применения, низкое трение |
| CPM 10V (63 HRC), 34CrAlNi7 (азотированная, ~60 HRC эквивалент) | ~3 HRC | Высокие ударные нагрузки, точное позиционирование |
Влияние термообработки и микроструктуры
Микроструктура стали определяет не только твёрдость, но и долговечность. На что смотреть:
- Размер карбидов: Мелкие, равномерно распределённые карбиды повышают сопротивление абразивному износу и питтингу. Крупные карбиды, которые появляются при неправильной термообработке, работают как концентраторы напряжений и могут стать причиной усталостных трещин.
- Остаточный аустенит: Контролируемая доля остаточного аустенита (10–15%) улучшает демпфирующие свойства и не даёт материалу стать хрупким. Но избыток аустенита ведёт к изменению размеров детали со временем, старению под нагрузкой.
- Напряжения сжатия: Поверхностные методы упрочнения (дробеструйная обработка, обкатка роликами) создают слой остаточных напряжений сжатия. Это заметно повышает усталостную прочность: сжатие на поверхности мешает усталостным трещинам зарождаться.
Поверхностные покрытия и модификация
Чтобы снизить коэффициент трения и повысить износостойкость, не меняя объём материала, применяют покрытия:
- DLC (Diamond-Like Carbon): Алмазоподобные углеродные покрытия наносят на ролики. Коэффициент трения, 0,06–0,08, твёрдость высокая, химическая инертность есть. Лучше всего работают при смешанном трении и когда смазка отсутствует или выработала ресурс. Для DLC обычно нужен подслой, хром или вольфрам, чтобы покрытие прилипло к стали.
- Нитрид титана (TiN) и другие PVD-покрытия: Используются реже, но подходят для повышения коррозионной стойкости и снижения адгезии.
Типичные дефекты и причины отказов
Неправильный выбор материалов или нарушение технологии термообработки порождают конкретные типы отказов:
- Питтинг (усталостное выкрашивание): Раковины на беговых дорожках. Причина: крупные карбиды, плохая чистота стали или превышение контактных напряжений. Обычное дело для подшипниковых сталей при перегрузках.
- Адгезионный износ (схватывание): Материал переносится с ролика на обойму. Причина: маленькая разница твёрдости, выработка смазки или перегрев, синий или жёлтый цвет стали это показывает. Возникает при граничном трении.
- Пластическая деформация: Вмятины или сплющивание роликов. Причина: превышение предела текучести, твёрдость недостаточна или ударные нагрузки не учли при выборе цементируемой стали.
- Растрескивание: Трещины на поверхности или в глубине. Причина: хрупкость материала (керамика без нормальной поддержки обоймы), избыток аустенита или внутренние напряжения от неправильной термообработки.
Краткий итог: Для большинства задач подойдёт пара «Ролик из 100Cr6 (62 HRC), Обойма из 100Cr6 (58 HRC)». При высоких нагрузках и ударах берут цементируемые стали (16MnCr5) для обойм и порошковые (CPM 10V) для роликов. В высокоскоростных приложениях рассматривают керамические ролики Si₃N₄.
Стандарты и международные аналоги
При подборе материалов или поиске аналогов компонентов важно ориентироваться на международные стандарты маркировки сталей. Соответствие основных марок, в таблице ниже.
| Марка (DIN/EN) | Аналог (AISI/SAE) | Аналог (GOST) | Аналог (JIS) | Назначение |
|---|---|---|---|---|
| 100Cr6 | 52100 | ШХ15 | SUJ2 | Подшипниковая сталь (стандарт) |
| 16MnCr5 | 8620 | 20ХН | SNCM220 | Цементируемая сталь |
| 34CrAlNi7 | , | 38ХН3МЮА / Специальные марки | , | Азотируемая сталь |
| X90CrMoV18 | 440C | 95Х18 | SUS440C | Коррозионностойкая сталь |
| D2 | D2 | Х12МФ | SKD11 | Инструментальная сталь |
Важно: При выборе материалов для обгонных муфт учитывают не только химический состав, но и качество термообработки. Наличие сетки карбидов, правильная глубина прокаливания, контроль остаточного аустенита, всё это часто важнее самой марки стали.



