


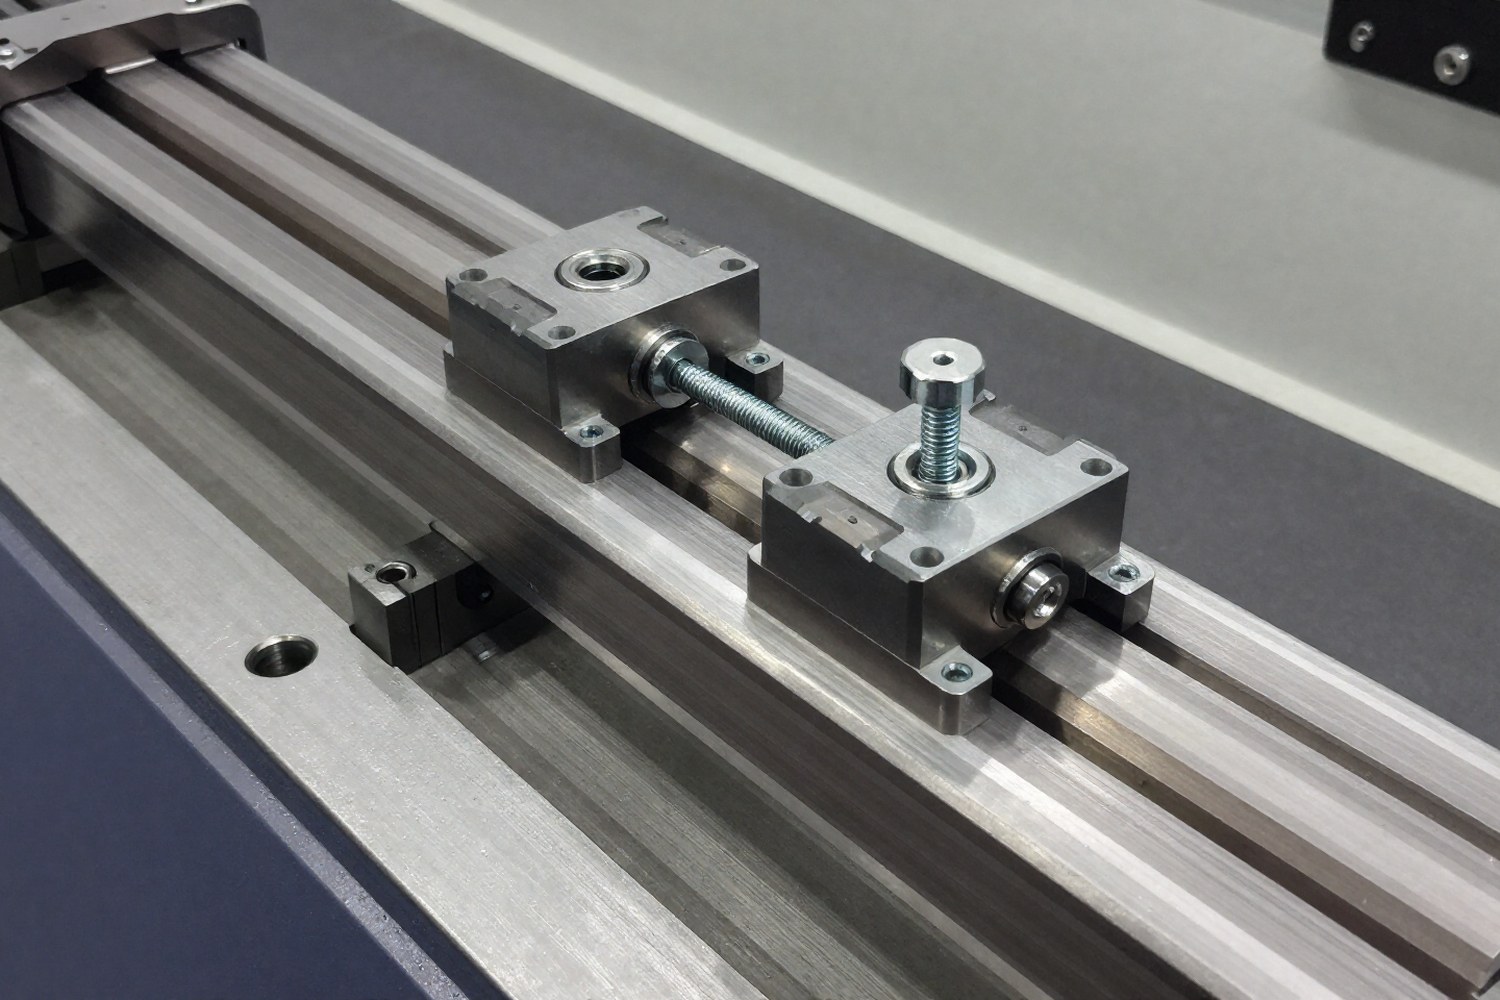
Трапецеидальные передачи (винт-гайка) применяются в станках с ЧПУ, линейных приводах и подъемных механизмах благодаря высокой несущей способности и свойству самоторможения. В зацеплении витков винта и гайки неизбежно появляется технологический зазор, который проявляется как осевой люфт. Компенсация этого люфта, обязательный этап проектирования высокоточных узлов.
Природа и составные части осевого люфта
Для проектирования антилюфтовых систем важно понимать физическую природу зазора. Осевой люфт в паре «винт-гайка» не статичен: он меняется в эксплуатации и зависит от внешних условий. Суммарный теоретический люфт Δ складывается из нескольких компонентов:
- Δgeom (Геометрический люфт): Погрешности профиля резьбы, отклонения шага и среднего диаметра. Зависит от класса точности винта (C7, C8 по ГОСТ 9484-81).
- Δзазор (Конструктивный зазор): Технологический зазор, нужный для свободного вращения новой передачи. Обычно 0,02–0,1 мм в зависимости от диаметра.
- Δизнос (Люфт износа): Рост зазора в процессе эксплуатации из-за абразивного или адгезионного износа трущихся поверхностей.
- Δдеф (Деформационный люфт): Упругая деформация винта и гайки под нагрузкой, а также деформация опорных подшипников.
- Δтепл (Тепловой люфт): Изменение размеров деталей при нагреве от трения. Неравномерный нагрев винта и гайки ведет к заклиниванию или появлению зазора.
Радиальный люфт в трапецеидальных передачах обычно пренебрежимо мал по сравнению с осевым и не влияет на точность позиционирования по осям X, Y, Z. Основное внимание уделяется осевой компенсации.
Битые витки: В многозаходных трапецеидальных винтах часто встречаются «битые витки», участки резьбы, не участвующие в зацеплении из-за погрешности нарезки. Такой люфт фиксирован и регулировкой не убирается, требуется замена винта.
Метод 1: Преднатяг двойной гайкой
Самый распространенный метод в прецизионной механике. Две гайки устанавливаются на один винт, между ними создается осевое усилие (преднатяг), которое выбирает зазоры в резьбовых зацеплениях.
Конструктивные решения
Фиксированный преднатяг
Две гайки стягиваются болтами через проставочную втулку или шайбу. Толщина проставки рассчитывается заранее. Регулировка возможна только при разборке и замене проставки. Решение надежное, но неудобное при частом обслуживании.
Регулируемый преднатяг
Используется основная гайка и регулировочная. Подтяжка болтов, стягивающих гайки, выполняется с последующей фиксацией контргайками или стопорными шайбами. Позволяет компенсировать износ в процессе эксплуатации.
Расчет преднатяга
Главное, подобрать величину осевого усилия преднатяга (Fпред). Оно должно устранять люфт, но не быть чрезмерным, чтобы избежать перегрева и быстрого износа.
Где:
- Fmax, максимальная рабочая осевая нагрузка (Н).
- k, коэффициент преднатяга. Для трапецеидальных передач обычно 0,2–0,5. В высокоточных системах с малыми нагрузками коэффициент может достигать 0,7, но КПД при этом резко падает.
Преднатяг увеличивает момент трения. Потери мощности на трение в преднатянутой паре составляют 10–30% от полезной мощности. Момент трения оценивается так:
Где P, шаг резьбы, Mтр.пред, момент от усилия преднатяга. При подборе двигателя эти потери нужно учитывать.
Тепловой режим
При высоких скоростях и нагрузках преднатяг вызывает значительный нагрев. Тепловое расширение винта может привести к заклиниванию, если зазор подобран неверно. Рекомендуется смазка с высоким пределом текучести (EP-аддитивы) и отвод тепла.
Метод 2: Регулируемые разрезные гайки
Альтернатива двойной гайке, когда габариты не позволяют разместить две гайки в ряд. Гайка имеет продольные разрезы, придающие ей упругость. Регулировка делается через радиальную деформацию, сжатие диаметра гайки.
Типы разрезных гаек
- Одиночный разрез: Простейшая конструкция. Сжимается хомутом или винтами. Дает неравномерное прижатие, подходит для низких нагрузок.
- Множественные разрезы: Два или более разреза под углом 90–180 градусов. Обеспечивают более равномерное обжатие винта.
- Клиновые системы: Специальные регулировочные кольца или клинья при вращении сдвигают части гайки, позволяя точно настроить зазор.
Расчет параметров
При проектировании рассчитывают необходимую радиальную деформацию ΔD и проверяют напряжения в материале гайки. Для трапецеидальной резьбы с углом профиля 30° связь между осевым смещением и радиальной деформацией выглядит так:
Где Δлюфт, величина осевого люфта для компенсации. Коэффициент 1,73 учитывает геометрию профиля. Упрощение до коэффициента 2 может привести к недорасчету.
Напряжение в стенке гайки при радиальном сжатии оценивается по формуле:
Где E, модуль упругости материала гайки, D, средний диаметр резьбы. Это напряжение не должно превышать предел текучести материала. Например, для бронзы БрАЖ9-4 предел текучести составляет 200–300 МПа, что ограничивает максимальную степень сжатия.
Разрезные гайки снижают прочность корпуса. При высоких осевых нагрузках гайка может разрушиться. Метод лучше применять в передачах со средними и низкими нагрузками.
Метод 3: Компенсация упругими элементами
Метод использует пружины или полимерные материалы для создания постоянного осевого усилия. В отличие от жесткого преднатяга, упругие элементы автоматически подстраиваются под износ и тепловые расширения.
Виды упругих элементов
- Тарельчатые пружины: Дают высокое усилие при малом ходе. Могут устанавливаться стопками. Применяются в ответственных узлах станков.
- Винтовые пружины: Проще в монтаже, но занимают больше места по длине. Используются в комбинации с регулировочными гайками.
- Композитные гайки с наполнителем: Современные композиты (PTFE с наполнителями) встраиваются в гайку. Они упруго деформируются, заполняя зазоры. Характеризуются низким коэффициентом трения и зачастую не требуют смазки.
Расчет усилия упругого элемента
Усилие пружины Fупр должно превышать минимальное усилие для компенсации люфта с учетом максимальной рабочей нагрузки.
Где c, жесткость пружины (Н/мм), Δ0, предварительное сжатие пружины. Пружина не должна «схлопываться» под максимальной рабочей нагрузкой, иначе компенсация люфта прекратится.
Сравнительный анализ методов
Сводная таблица помогает выбрать метод компенсации люфта в зависимости от требований проекта.
| Критерий | Двойная гайка (Преднатяг) | Разрезная гайка | Упругие элементы / Полимеры |
|---|---|---|---|
| Точность позиционирования | Высокая (жесткая связь) | Средняя/Высокая (зависит от качества обработки) | Средняя (есть упругость) |
| Ресурс и износ | Низкий (высокое трение) | Средний (неравномерный износ) | Высокий (автоматическая подстройка) |
| КПД передачи | Снижен (потери на трение) | Близок к номиналу | Высокий (особенно с полимерами) |
| Сложность обслуживания | Высокая (требуется регулировка) | Средняя | Низкая (часто не требует вмешательства) |
| Стоимость реализации | Средняя (две гайки + крепеж) | Низкая (одна гайка) | Высокая (специальные материалы/пружины) |
| Тепловой режим | Нагрев (нужно охлаждение) | Нормальный | Низкий нагрев |
Материалы и нормативная база
Выбор материала гайки сильно влияет на износостойкость и способность компенсировать люфт.
| Материал | Характеристики | Применение |
|---|---|---|
| Бронза (БрАЖ9-4, БрОЦС12-3) | Высокая износостойкость, хорошая теплоотводность, модуль упругости ~110 ГПа. Коэф. трения ~0.1. | Стандарт для силовых и прецизионных передач. Требует смазки. |
| Сталь (с закалкой) | Высокая прочность, но склонность к заеданию с стальным винтом. Коэф. трения ~0.15. | Редко для гаек в паре со стальным винтом. Чаще используется с латунью или бронзой. |
| Полимеры (PTFE, POM, УПЭ) | Низкий коэффициент трения (0.05–0.1), самосмазка, упругость. Низкая теплопроводность. | Легкие приводы, где важны бесшумность и отсутствие обслуживания. Ограничены по нагрузке. |
В России трапецеидальные резьбы регламентируются ГОСТ 9484-81 (однозаходные) и ГОСТ 24739-81 (многозаходные). Классы точности (C2, C3, ..., C12) определяют допуски на шаг, средний диаметр и угол профиля. Для компенсации люфта часто выбирают гайки с увеличенным допуском на средний диаметр (например, класс C9 или C10), чтобы иметь больший начальный зазор для последующей регулировки, либо используют гайки с подгоночным диаметром.
Практические рекомендации по монтажу и обслуживанию
- Смазка: При преднатяге обязательно применение высокотемпературных смазок с EP-аддитивами. Обычное масло вытесняется высоким давлением.
- Контроль зазора: Регулировку люфта проводят при рабочей температуре узла. Тепловое расширение винта меняет величину зазора. Используйте индикатор часового типа для измерения люфта методом «вперед-назад».
- Момент затяжки: При стягивании двойных гаек болтами применяйте динамометрический ключ. Неравномерная затяжка приводит к перекосу гайки на винте и быстрому износу.
- Защита от загрязнений: Люфт часто маскируется попаданием абразивной пыли в резьбу. Используйте грязезащитные гофры или щетки.
Не пытайтесь устранить люфт чрезмерной затяжкой разрезной гайки или пружин. Это ведет к заклиниванию передачи, перегреву двигателя шагового или сервопривода и разрушению гаечного узла.
FAQ
Если конструкция предусматривает регулировочные элементы (например, регулировочную гайку в двойной системе или резьбовой фиксатор разрезной гайки), то да. В противном случае требуется демонтаж узла.
ШВП изначально точнее и имеет меньший люфт благодаря шарико-циркуляционным каналам. Однако ШВП дороже и не обладает самоторможением. Для тяжелых нагрузок и экономически обоснованных задач трапецеидальная пара с преднатягом часто выигрывает у ШВП.
Зависит от интенсивности эксплуатации и наличия смазки. При регулярном обслуживании проверка зазора требуется раз в 6–12 месяцев. Полимерные самокомпенсирующие гайки могут не требовать регулировки весь срок службы.



