


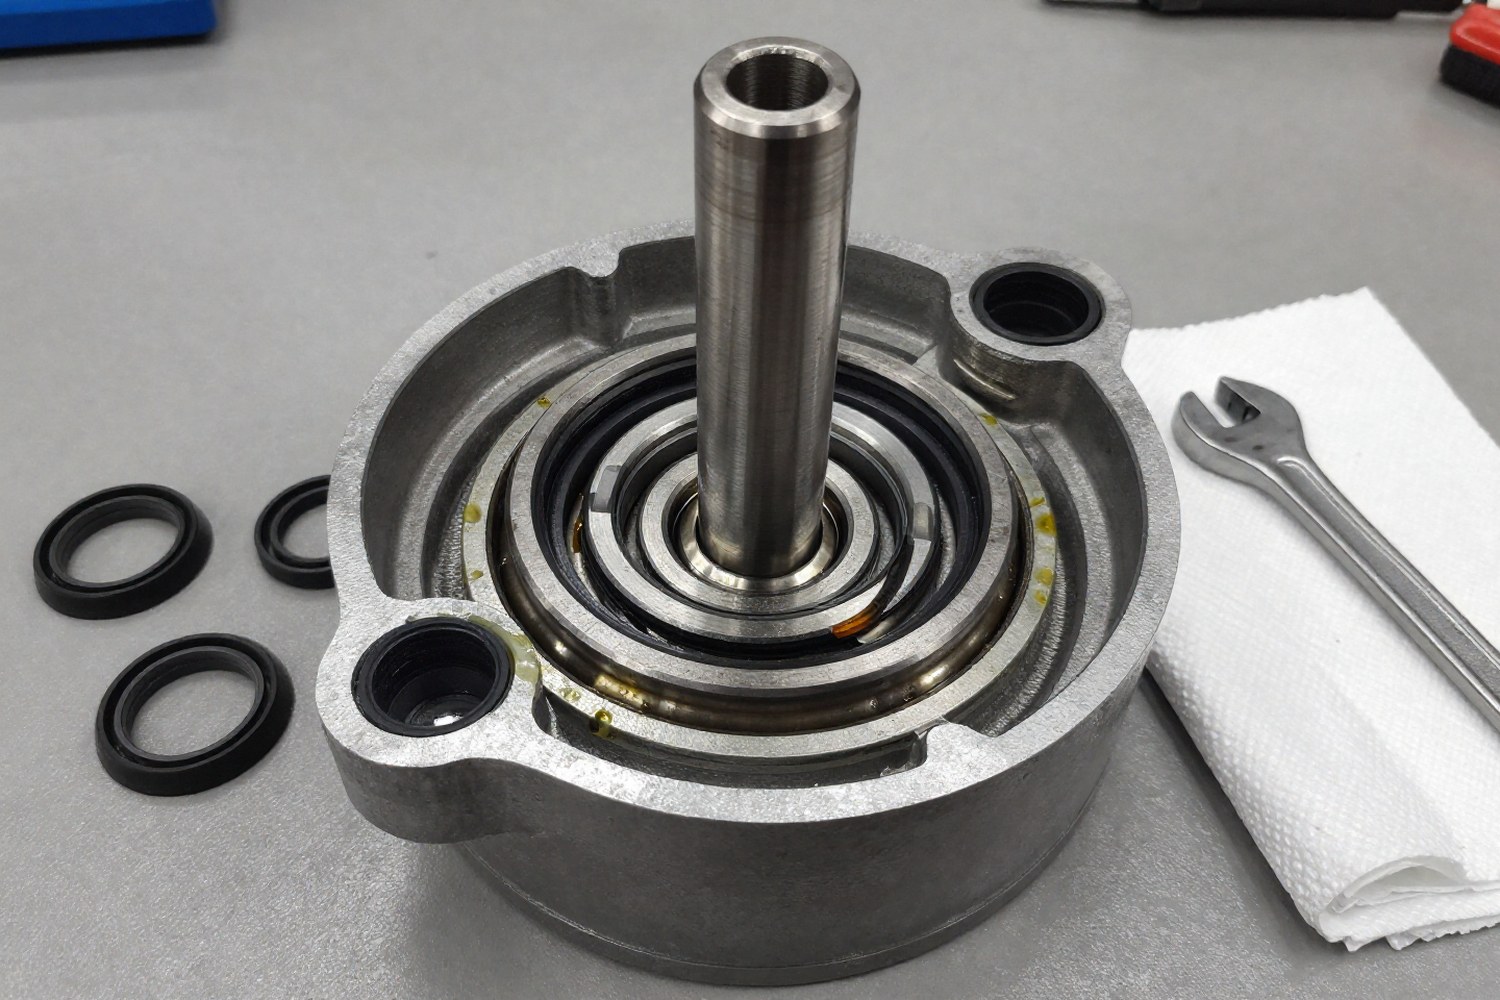
Разъёмные корпуса подшипников — это базовый элемент многих промышленных узлов. Несмотря на проверенную временем конструкцию, многие устаревшие модели (выпущенные до внедрения стандартов ISO 2406) имеют критические ограничения в системах смазки: отсутствие каналов для равномерного распределения, неэффективные уплотнения и необходимость ручного обслуживания. В условиях непрерывного производства такие ограничения ведут к росту затрат на внеплановые ремонты. Модернизация смазочных систем позволяет перевести оборудование на предиктивный режим обслуживания, повышая его ресурс и энергоэффективность.
Проблемы устаревших систем смазки
Традиционные системы смазки, характерные для корпусов первого и второго поколений, часто опираются на ручную подачу консистентной смазки через единственную точку. Этот метод имеет ряд системных недостатков, которые становятся критичными при высоких скоростях вращения или в агрессивных средах.
| Проблема | Техническое следствие | Экономический эффект |
|---|---|---|
| Неравномерное распределение смазки | Локальный перегрев, вымывание смазки из зоны контакта, ускоренный износ дорожек качения | Сокращение срока службы подшипника на 15–25% |
| Избыточная подача (человеческий фактор) | Повышенное сопротивление вращению, нагрев от перемешивания, утечка через уплотнения | Рост энергопотребления на 5–8%, загрязнение окружающей среды |
| Отсутствие контроля качества | Проникновение абразивных частиц, окисление смазки, потеря её свойств | Снижение ресурса на 20–40% из-за абразивного износа |
| Невозможность работы под нагрузкой | Необходимость полной остановки оборудования для обслуживания | Простои производственных линий, снижение выработки |
Основная причина этих проблем — конструктивное устаревание. Ранние модели корпусов не предусматривали каналов для принудительной циркуляции или распределения смазки по всей ширине роликоподшипника. Кроме того, старые лабиринтные уплотнения часто не справляются с удержанием смазки при высоких оборотах, что приводит к её потере и загрязнению узла.
Важно: Замена подшипника на современный аналог без модернизации системы смазки не решит проблему. Новый подшипник быстро выйдет из строя из-за тех же факторов (перегрев, загрязнение), которые действовали на старый узел.
Классификация устаревших конструкций и их ограничения
Для выбора метода модернизации необходимо идентифицировать тип корпуса. Большинство устаревших корпусов можно разделить на несколько типовых серий, каждая из которых имеет свои особенности для интеграции новых систем.
Серия SNL / SNV (ранние версии)
Классические литые корпуса. Часто имеют один центральный канал подачи смазки.
Ограничение: Отсутствие боковых каналов приводит к неравномерному заполнению сферического роликоподшипника.
Решение: Установка распределительных блоков или фрезерование дополнительных каналов.
Серия SAF / SNG
Корпусы с установочной плитой. Обычно имеют более просторную внутреннюю полость.
Ограничение: Сложность доступа к верхней части для модернизации без демонтажа вала.
Решение: Использование адаптеров для боковой установки лубрикаторов.
Серия SD / SNC
Корпуса с внутренним кольцом.
Ограничение: Специфическая геометрия уплотнений, не совместимая со стандартными адаптерами.
Решение: Полная замена уплотнений на современные полимерные аналоги с интегрированными каналами.
При модернизации важно учитывать материал корпуса. Чугунные корпуса (серии SNL, SAF) легко поддаются механической обработке (сверлению и фрезерованию), что позволяет создавать новые каналы подачи. Стальные сварные корпуса могут требовать сварочных работ для установки адаптеров, что ограничивает выбор технологий.
Современные технологии смазывания
Существует три основные технологии, которые могут быть интегрированы в устаревшие корпуса. Выбор зависит от скорости вращения, типа нагрузки и условий окружающей среды.
| Технология | Применяемый материал | Сложность интеграции | Применимость к старым корпусам |
|---|---|---|---|
| Автоматические лубрикаторы (ALS) | Консистентная смазка | Низкая / Средняя | Высокая. Требует только установки точки подачи и модификации уплотнений. |
| Циркуляционная система (масло) | Индустриальное масло | Высокая | Средняя. Требует сверления каналов подачи и слива, установки насоса и фильтра. |
| Сухой туман (Air-Oil) | Минимальное количество масла | Высокая | Низкая. Требует сложной системы подготовки воздуха и специальных форсунок. |
Автоматические системы смазки (ALS)
Системы обеспечивают точную дозировку консистентной смазки через заданные промежутки времени. Они могут быть одноточечными (пружинными, проточными или электронными) или многоточечными (линейными или прогрессивными). Для устаревших корпусов наиболее эффективны многоточечные системы, которые позволяют подавать смазку в несколько точек одновременно, обеспечивая равномерное заполнение подшипника.
Циркуляционные системы смазки маслом
Циркуляционная система подает масло под давлением непосредственно в зону контакта. Это не только смазывает трущиеся поверхности, но и отводит тепло, а также вымывает продукты износа. Для интеграции в устаревшие корпуса требуется проделка каналов подачи и возврата масла, а также установка внешних насосных агрегатов.
Системы смазки сухим туманом
Технология распыляет микродозы масла в потоке сжатого воздуха. Расход масла снижается до 1–2 мл/час на подшипник. Однако эта технология требует строгого контроля качества воздуха (сухость, чистота) и использования специальных уплотнений, которые могут не подойти для старых корпусов без полной замены.
Методы интеграции в существующие корпуса
Физическая интеграция новых систем в старые корпуса требует точной механической доработки. Основные методы включают модификацию каналов, установку адаптеров и замену уплотнений.
Модификация смазочных каналов
В корпусах с одним центральным каналом смазка часто не доходит до краев роликоподшипника. Для устранения этого недостатка производится фрезерование дополнительных каналов (обычно 2–4 боковых канала), которые соединяются с центральной полостью. Это обеспечивает равномерное распределение смазки по всей ширине подшипника. Глубина и диаметр каналов рассчитываются исходя из объёма подшипника.
Установка адаптеров
Для подключения автоматических лубрикаторов к старым корпусам используются специальные адаптеры. Они позволяют установить лубрикатор на боковую поверхность корпуса или на крышку, не нарушая герметичности узла. Адаптеры часто интегрируют в себя каналы подачи, исключая необходимость сверления основного корпуса.
Модернизация уплотнений
Это критический этап. Старые пробковые или войлочные уплотнения не могут удерживать современную консистентную смазку или выдерживать давление циркуляционных систем. Рекомендуется замена на полимерные уплотнения с двойными губками и лабиринтными каналами. Современные уплотнения часто имеют встроенные каналы для подачи смазки, что упрощает интеграцию ALS-систем.
Внимание: При модификации каналов (сверлении/фрезеровании) необходимо соблюдать чистоту. Остатки стружки и металла внутри корпуса приведут к катастрофическому износу подшипника. После обработки каналы должны быть тщательно промыты и продуты.
Диагностика и оценка текущего состояния
Перед началом модернизации необходимо провести диагностику текущего состояния подшипникового узла, чтобы подтвердить необходимость изменений и выбрать оптимальную технологию.
- Вибрационный анализ: Повышение уровня вибрации на частотах, связанных с состоянием смазки (часто высокие частоты), может указывать на недостаток смазки или её деградацию.
- Термография: Аномально высокая температура корпуса или крышки по сравнению с соседними узлами свидетельствует о перегреве из-за избыточной смазки или отсутствия циркуляции.
- Анализ масла: Для циркуляционных систем регулярный анализ масла на содержание железа, меди и других металлов позволяет оценить интенсивность износа. Присутствие воды или гликоля указывает на проблемы с уплотнениями.
- Визуальный осмотр: Наличие следов смазки снаружи корпуса (утечка) или сухих зон внутри (недостаток смазки) являются прямыми признаками неэффективности текущей системы.
Расчёт параметров и экономической эффективности
Корректный расчёт параметров смазки является основой надёжной работы узла. Инженеры используют стандартизированные методики для определения интервалов и объёмов смазки.
Расчёт интервала смазывания
Для сферических роликоподшипников в разъёмных корпусах интервал смазывания ($t_f$) можно оценить по формуле:
Где:
- $t_f$ — интервал смазывания в часах;
- $K$ — коэффициент условий эксплуатации (для нормальных условий $K = 1.5–2.2$, для высоких температур или загрязнений коэффициент снижается);
- $n$ — частота вращения, об/мин;
- $d$ — внутренний диаметр подшипника, мм.
Пример: Для подшипника с $d = 130$ мм при $n = 1500$ об/мин и $K = 2.0$: $$t_f = 2.0 × (14,000,000 / (1500 × 11.4)) - 520 ≈ 1115 \text{ часов}$$ Это означает, что при ручном смазывании интервал должен составлять около 46 дней при непрерывной работе.
Расчёт массы смазки
Масса смазки для пополнения ($G$) рассчитывается по упрощённой формуле:
Где:
- $G$ — масса смазки в граммах;
- $D$ — наружный диаметр подшипника, мм;
- $B$ — ширина подшипника, мм.
Пример: Для подшипника $22226 E$ ($D = 230$ мм, $B = 64$ мм): $$G = 0.005 × 230 × 64 = 73.6 \text{ г}$$ Это значение служит ориентиром для настройки дозаторов в ALS-системах.
Расчёт экономического эффекта
Экономическая целесообразность модернизации оценивается через снижение общих затрат на обслуживание (OPEX). Формула для расчёта годового эффекта ($E$):
Где:
- $C_r$ — стоимость замены подшипника (материал + работа);
- $N_r$ — снижение количества замен подшипников в год;
- $C_d$ — стоимость часа простоя оборудования;
- $T_d$ — снижение времени простоя в часах;
- $C_m$ — стоимость часа обслуживания;
- $T_m$ — снижение времени обслуживания;
- $C_e$ — стоимость электроэнергии;
- $ΔE$ — снижение энергопотребления;
- $C_i$ — капитальные затраты на внедрение системы.
В типичном случае модернизация системы смазки окупается за 1–2 года за счёт снижения затрат на простой и замену подшипников.
Этапы внедрения модернизации
Процесс модернизации должен быть структурирован для минимизации рисков и простоев.
- Аудит текущего состояния: Оценка состояния подшипников, анализ существующей системы смазки, выявление проблемных зон. Сбор данных о режимах работы (скорость, нагрузка, температура).
- Разработка концепции: Выбор технологии (ALS, циркуляция, туман), проектирование модификаций каналов, расчёт параметров. Оценка экономической эффективности.
- Проектирование и подготовка: Разработка чертежей модификаций, подбор оборудования и комплектующих, планирование работ с учётом графика производства.
- Реализация: Демонтаж узла (если требуется), механическая обработка корпуса (сверление, фрезерование), установка адаптеров и новой системы смазки, замена уплотнений. Пусконаладочные работы и проверка герметичности.
- Эксплуатация и оптимизация: Мониторинг работы системы в первые месяцы, корректировка параметров дозирования на основе данных вибрационного анализа и температуры.
Ключевые выводы:
- Модернизация систем смазки в устаревших корпусах — это инженерная задача, требующая анализа конструкции и расчёта параметров.
- Выбор технологии зависит от условий эксплуатации: ALS для простых узлов, циркуляция для высокоскоростных и нагруженных.
- Обязательным этапом является замена уплотнений и модификация каналов для обеспечения равномерного распределения смазки.
- Экономический эффект достигается за счёт снижения простоев и увеличения ресурса подшипников.
FAQ
Можно ли использовать старые корпуса для новых высокоскоростных подшипников?
Только после полной модернизации системы смазки и уплотнений. Старые лабиринтные уплотнения и отсутствие каналов для принудительной смазки не обеспечат требуемый отвод тепла и защиту от загрязнений.
Какие требования к качеству смазки при переходе на сухой туман?
Для систем сухого тумана требуется использование специальных масел с низкой вязкостью и высокой стабильностью. Воздух должен быть абсолютно сухим и очищенным от масла и воды, чтобы избежать образования эмульсии и коррозии.
Как определить, что текущая система смазки исчерпала ресурс?
Признаки включают: рост температуры корпуса, увеличение уровня вибрации, появление следов утечки смазки, а также учащение отказов подшипников. Визуальный осмотр может показать неравномерное распределение смазки внутри корпуса.



