Монтаж прецизионного вала влияет на ресурс подшипников, уровень вибрации и точность передачи крутящего момента. Ниже приведен практический порядок работ, где отдельно разобраны центровка, выбор посадки вал/отверстие, допуски и контроль качества. Все числовые значения в статье являются типовыми ориентирами, окончательные требования задаются конструкторской документацией, ТУ и паспортом оборудования.
- Сначала условия и база измерений, затем сборка и только после этого контрольный пуск.
- Термостабилизация перед измерениями снижает риск ложной несоосности и неверного выбора натяга.
- Критерий готовности узла, подтвержденные измерения и протокол приемки, а не только «ровный звук» на запуске.
Область применения и нормативные приоритеты
Материал применим для приводных и промежуточных валов в насосных, вентиляторных, редукторных и станочных узлах, где критичны соосность, радиальное биение и стабильность посадки. Для высокооборотных агрегатов, специальных материалов и нестандартных муфт диапазоны нужно уточнять расчетом и требованиями изготовителя.
 KLUBER Altemp Q NB 50, 750 г
18 950 ₽ Без НДС
 LOCTITE LB 8009, 510 г
13 000 ₽ Без НДС
 LOCTITE LB 8008, 454 г
5 950 ₽ Без НДС
 KLUBER Microlube GB 00, 1 кг
8 950 ₽ Без НДС
 LOCTITE LB 8013, 454 г
6 200 ₽ Без НДС
 KLUBER Syntheso GLEP 1, 1 кг
17 950 ₽ Без НДС
Ограничение: допуск изготовления детали и допуск монтажа, это разные параметры. Если в КД задан более жесткий критерий, справочные значения статьи не применяются.
Минимальная нормативная опора: ГОСТ 25346 и ГОСТ 25347 (система допусков и посадок), ГОСТ ISO 286-1 (поля допусков), ГОСТ 24643 (допуски формы и расположения), ISO 1940-1 (балансировка роторов), ISO 20816-1 (актуальная серия по оценке вибрации машин). ISO 10816 рассматривают как архивную серию, встречающуюся в старой документации предприятий.
Подготовка к монтажу
Подготовка определяет точность последующих операций. Если рабочая зона пыльная или детали имеют температурный градиент, итоговая центровка часто «уплывает» после прогрева.
| Пункт | Что проверяют | Типовой ориентир | Критерий готовности |
|---|---|---|---|
| Условия участка | Температура, влажность, сквозняки, виброфон | 20±2 °C, без локального нагрева | Стабильность среды в течение смены |
| Чистота баз | Посадочные шейки, торцы, отверстия, призмы | Без заусенцев, масла, абразива | Визуальный и тактильный контроль пройден |
| Измерительный инструмент | Индикатор, микрометр, лазерный центровщик | Поверка действующая, цена деления по задаче | Инструмент подтвержден по эталону |
| Термостабилизация | Вал, корпус, муфта, инструмент | Выдержка 2–12 ч по массе узла | ΔT между деталями и инструментом не более 1–2 °C перед финальными измерениями |
| Входной контроль | Биение, овальность, геометрия шеек | По КД/ТУ | Соответствует/не соответствует с записью в протокол |
Для стальных деталей даже разница температур в 3–5 °C может дать заметное тепловое удлинение при длинных базах. Для оценки применяют формулу ΔL = α · L · ΔT.
Последовательность монтажа прецизионного вала
- Входной контроль: проверка маркировки, геометрии, состояния посадочных поверхностей.
- Подготовка опор: очистка и контроль баз, проверка плоскостности и крепежа.
- Установка подшипниковых узлов: с соблюдением метода посадки, без ударной передачи усилия через тела качения.
- Монтаж вала и соединений: муфта, шпонка или шлицы с контролем торцевого и радиального биения.
- Предварительная центровка: вывод в рабочий диапазон до затяжки на номинальный момент.
- Окончательная центровка: после фиксации лап и компенсации «мягкой лапы».
- Контрольный пуск: вибрация, температура, шум, состояние смазки под нагрузкой.
Частая ошибка: выверка до окончательной затяжки крепежа без повторного контроля. После затяжки соосность может измениться.
Центровка: методы, измерения, допустимые отклонения
Индикаторная центровка
Подходит для ремонтных работ и стандартных оборотов, устойчива к пыли, не требует сложной электроники. Требует аккуратной установки стоек и дисциплины измерений.
Лазерная центровка
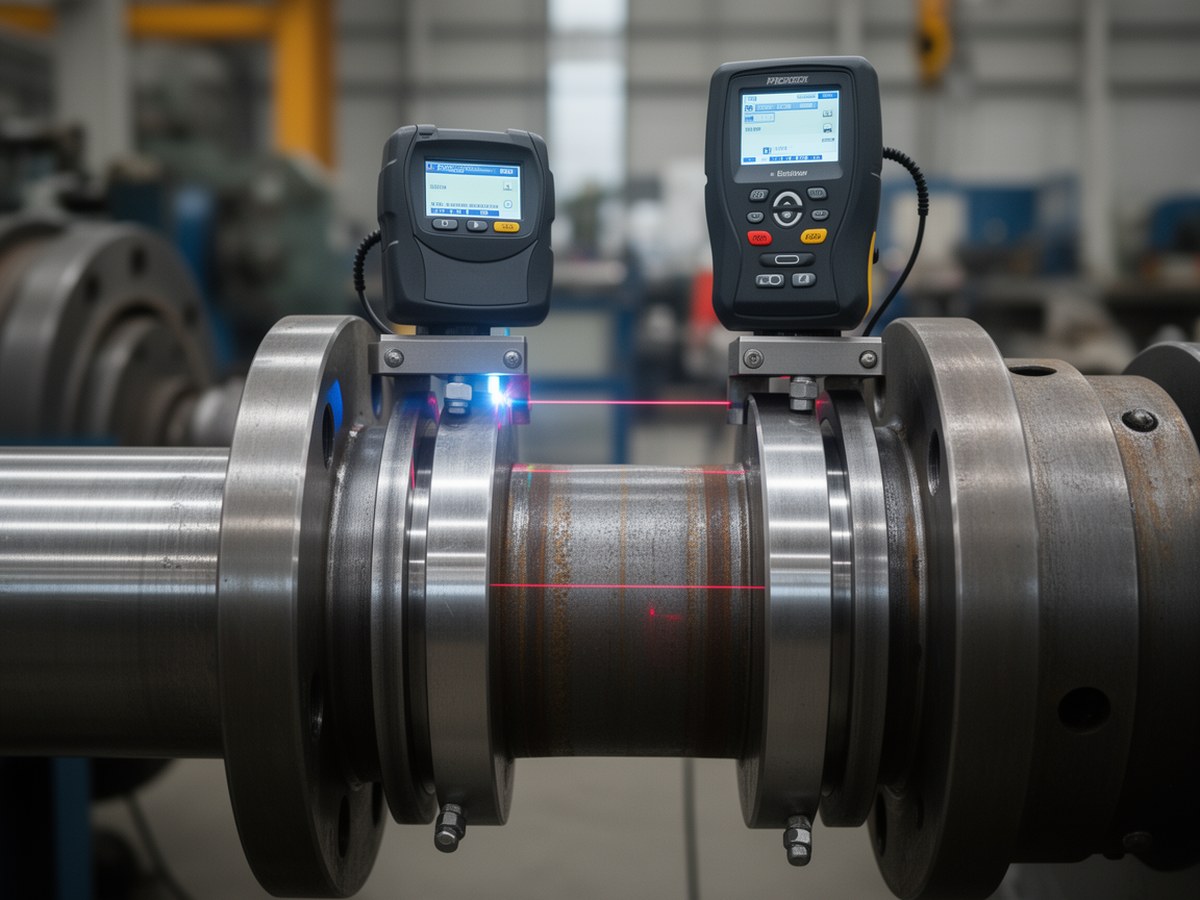
Эффективна при ограниченном времени и повышенных требованиях к повторяемости, удобна для протоколирования результатов и учета термокоррекции.
| Матрица: тип муфты × обороты | До 1500 об/мин | 1500–3000 об/мин | >3000 об/мин |
|---|---|---|---|
| Жесткая муфта | Радиальное 0,03–0,05 мм; угловое 0,05–0,10 мм/100 мм | Радиальное 0,02–0,04 мм; угловое 0,04–0,08 мм/100 мм | Радиальное 0,01–0,03 мм; угловое 0,03–0,06 мм/100 мм |
| Пластинчатая/дисковая | 0,04–0,06 мм; 0,06–0,12 мм/100 мм | 0,03–0,05 мм; 0,05–0,10 мм/100 мм | 0,02–0,04 мм; 0,04–0,08 мм/100 мм |
| Эластомерная | 0,05–0,10 мм; 0,08–0,20 мм/100 мм | 0,04–0,08 мм; 0,06–0,15 мм/100 мм | 0,03–0,06 мм; 0,05–0,10 мм/100 мм |
Это ориентиры по допускам центровки в зависимости от типа муфты, если КД не задает иное. Для критичных агрегатов применяют нижнюю границу диапазонов и лазерный метод.
Короткий алгоритм горячей (термокомпенсированной) центровки: выполнить холодную выверку, прогреть агрегат до стационарного режима, снять «горячие» значения, внести термокомпенсацию в смещения опор, повторно проверить после окончательной затяжки.
Лазерная центровка валов
Фото размещается рядом с разделом выбора метода центровки.
Посадки вал/отверстие и допуски
Посадка определяет, будет ли соединение работать с зазором, переходом или натягом. Логика выбора: нагрузка, температурный режим, требование к разборке и риск проворота.
| Тип посадки | Типовые сочетания | Применение | Риск при ошибке |
|---|---|---|---|
| С зазором | H7/g6, H8/f7 | Легкая сборка и разборка, умеренные нагрузки | Микроподвижки, износ, ухудшение соосности |
| Переходная | H7/k6, H7/js6 | Точная посадка с ограниченной разборностью | Нестабильный контакт при вибрации |
| С натягом | H7/m6, H7/p6 | Передача момента без проскальзывания | Перенатяг, рост напряжений, деформация |
Для монтажа с натягом применяют контролируемый нагрев отверстия или охлаждение вала, без ударной посадки. После сборки проверяют биение и отсутствие термического перекоса.
Соединения валов и влияние на точность
Муфтовое
Компенсирует часть несоосности в зависимости от конструкции муфты. Для жестких муфт требования к центровке максимальные.
Шпоночное
Простое и распространенное решение. Важно контролировать зазор шпонка-паз, чтобы исключить ударные нагрузки и люфт.
Шлицевое
Подходит для высоких моментов и циклической нагрузки. Чувствительно к точности изготовления и качеству смазки.
Контроль качества и критерии приемки
Тепловое удлинение вала, где α коэффициент линейного расширения, L длина, ΔT изменение температуры.
Окружная скорость, где D диаметр (м), n частота вращения (об/мин).
Связь частоты вращения и угловой скорости.
Упрощенная полевая оценка дисбаланса для тренда, не для приемки по классу балансировки. Коэффициент k зависит от схемы измерения и имеет размерность, поэтому сравнивают однотипные измерения на одном узле.
| Параметр | Метод | Ориентир приемки | Статус |
|---|---|---|---|
| Радиальное биение | Индикатор | По КД, типично 0,01–0,03 мм | Соответствует/не соответствует |
| Соосность агрегата | Лазер/индикатор | В пределах монтажного допуска | Соответствует/не соответствует |
| Вибрация на опорах | Виброанализ | По ISO 20816 и категории машины | Соответствует/не соответствует |
| Температура подшипников | Термоконтроль | Стабилизация без аномального роста | Соответствует/не соответствует |
| Шум и смазка | Акустика, отбор смазки | Без резких тональных пиков и загрязнений | Соответствует/не соответствует |
| Шаблон протокола приемки (обязательные поля) | Содержание |
|---|---|
| Идентификация | Объект, узел, дата, исполнитель, приборы и № поверки |
| Условия | Температура среды, ΔT деталей/инструмента, режим пуска |
| Протокол центровки валов | Метод (индикатор/лазер), значения «до/после», монтажный допуск соосности, результат «соответствует/не соответствует» |
| Геометрия и посадки | Биение, торцевые базы, подтверждение выбранной посадки, результат «соответствует/не соответствует» |
| Пусковые измерения | Вибрация, температура опор, шум, смазка, результат «соответствует/не соответствует» |
| Итог | Решение: допуск в эксплуатацию / доработка; подписи ответственных |
Балансировка, пробный пуск и диагностика дефектов
Балансировка устраняет неуравновешенность ротора, но не исправляет ошибочную центровку или дефектную посадку. После монтажа выполняют пробный пуск на ступенях оборотов с регистрацией вибрации и температуры.
| Критерии перехода к станочной балансировке | Практический ориентир |
|---|---|
| После 1–2 полевых корректировок вибрация не снижается устойчиво | Прекратить корректировки на месте, проверить ротор на станке |
| Есть выраженный фазовый/амплитудный признак дисбаланса на 1× | Переход к станочной балансировке предпочтителен |
| Требуется класс балансировки по КД/ISO 1940-1 | Обязательная станочная балансировка |
| Подозрение на геометрический дефект ротора или неоднородность массы | Полевые корректировки не применять как окончательное решение |
| Дефект | Вероятная причина | Корректирующее действие |
|---|---|---|
| Рост вибрации с оборотами | Дисбаланс ротора, ослабление крепежа | Проверка крепежа, балансировка в плоскостях |
| Локальный перегрев подшипника | Перекос, перенатяг, загрязнение смазки | Проверка посадки, повторная центровка, замена смазки |
| Ударный шум в муфте | Люфт шпонки или несоосность | Контроль шпоночного паза, коррекция центровки |
| Нестабильные показания после прогрева | Отсутствие термокомпенсации | Повторная выверка в горячем состоянии |
| Следы фреттинг-коррозии | Микроперемещения при неверной посадке | Пересмотр поля допуска и момента затяжки |
| Метод диагностики | Периодичность | Пороговый признак |
|---|---|---|
| Вибродиагностика | Ежемесячно | Рост общего уровня или новых гармоник |
| Термоконтроль | Еженедельно | Асимметрия температуры опор |
| Контроль смазки | Ежеквартально | Металлические включения, вода, деградация |
| Проверка центровки | После ремонтов и остановов | Выход за монтажный допуск |
Итог: надежный монтаж прецизионного вала базируется на трех условиях, корректная посадка и чистые базы, точная центровка с учетом температуры, формализованный контроль приемки и последующей диагностики.