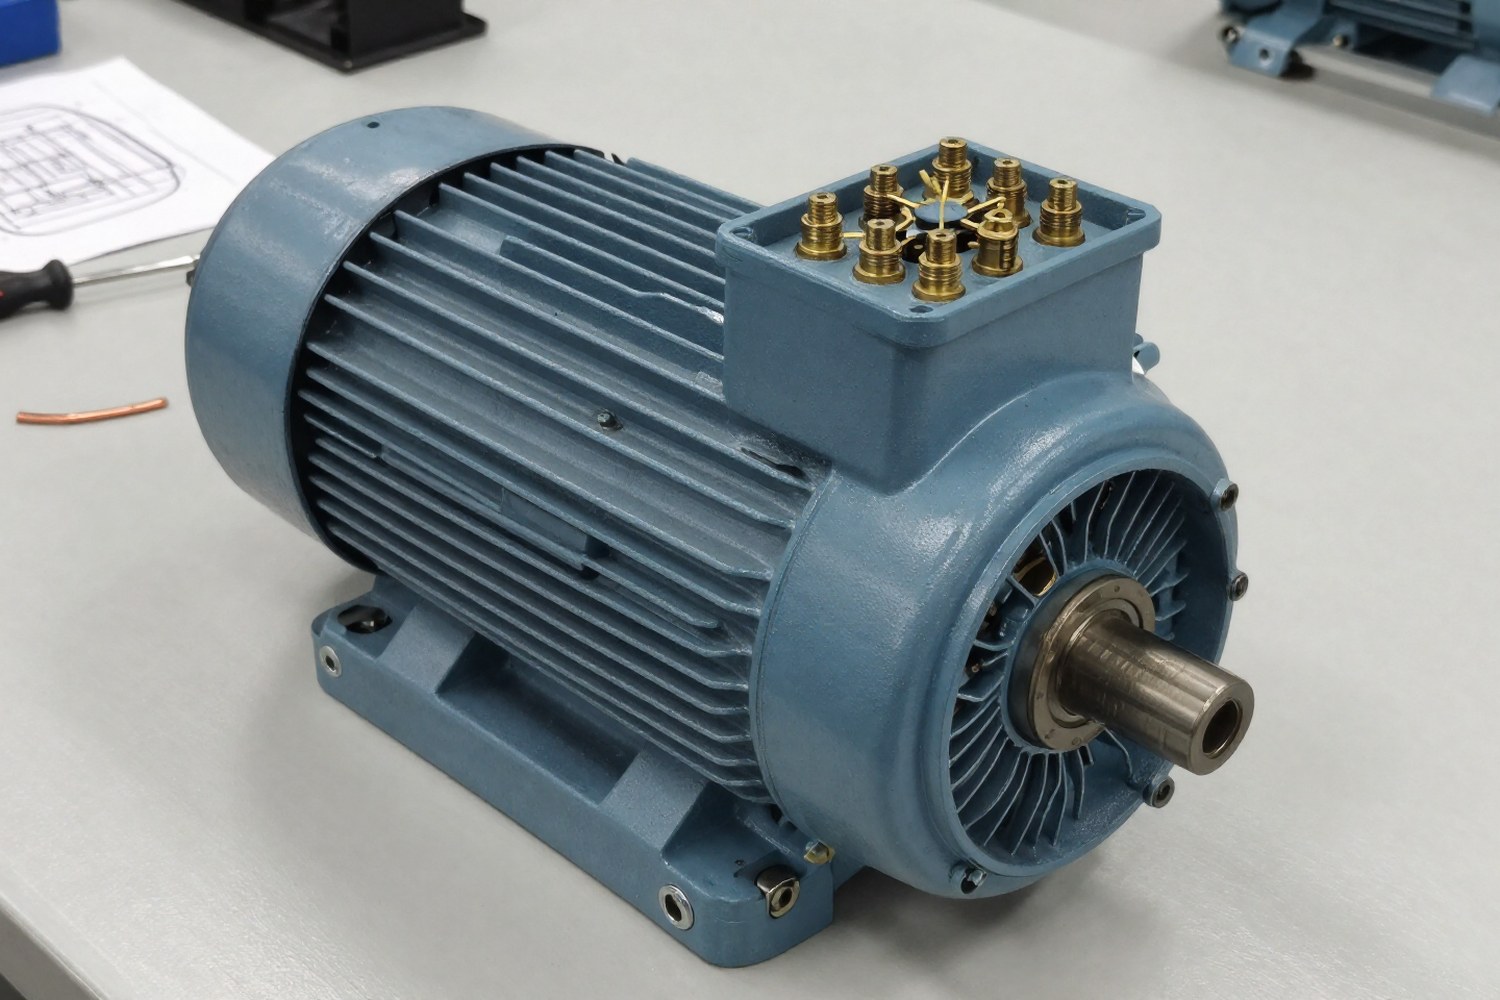
Использование наноматериалов в конструкции электродвигателей базируется на управлении структурой вещества на уровне 1–100 нм. Это позволяет изменять магнитные, электрические и трибологические свойства компонентов без изменения их геометрических размеров. В отличие от макроинженерии, где улучшения достигаются за счет оптимизации формы, наноинженерия меняет саму природу материала.
Ключевые эффекты от внедрения:
- Магнитная система: снижение потерь на гистерезис и вихревые токи за счет размера зерна меньше длины домена.
- Обмотки: улучшение отвода тепла через нанокомпозиты и повышение прочности проводников.
- Механика: увеличение ресурса подшипниковых узлов за счет твердых нанопокрытий (DLC, нитриды).
Физические основы применения наноматериалов
Эффективность электродвигателя зависит от минимизации трех основных групп потерь: электрических (в меди), магнитных (в стали) и механических (трение). Наноматериалы воздействуют на каждую из этих групп на атомарном уровне.
В магнитных материалах критическим параметром является размер зерна. В традиционных электротехнических сталях размер зерна составляет десятки микрометров. В нанокристаллических сплавах он снижается до 10–15 нм. Когда размер зерна становится меньше длины домена магнитной анизотропии, магнитные домены могут вращаться когерентно, что радикально снижает коэрцитивную силу и потери на перемагничивание.
В теплофизике наночастицы (оксиды алюминия, нитрида бора, углеродные нанотрубки) создают перколяционные сети внутри полимерной матрицы изоляции. Это обеспечивает прямые пути для фононного теплопереноса, обходя аморфные участки полимера, которые являются термическими барьерами.
Схема структуры нанокристаллического сплава (зерна в аморфной матрице)
Магнитная система: нанокристаллические сплавы
Сердечники статора и ротора, основной источник потерь в электродвигателе. Традиционная электротехническая сталь (марки 3404, 3504) имеет удельные потери в диапазоне 1,1–1,5 Вт/кг при 1,5 Тл/50 Гц. Для двигателей премиум-класса (IE4, IE5) этого недостаточно.
Основой современных решений выступают аморфные и нанокристаллические сплавы. Наиболее известным представителем нанокристаллических магнитомягких материалов является сплав FINEMET (Fe-Si-B-Nb-Cu). Он производится методом быстрой закалки (скорость охлаждения ~10⁶ К/с) с последующим отжигом, в результате чего в аморфной матрице выделяются нанокристаллы альфа-железа размером 10–15 нм.
Свойства FINEMET значительно превосходят свойства кремнистой стали:
- Индукция насыщения: ~1,25 Тл (ниже, чем у стали, но компенсируется высокой проницаемостью).
- Коэрцитивная сила: 0,5–1,0 А/м (против 80–100 А/м у стали).
- Удельные потери: 0,2–0,3 Вт/кг при 1,0 Тл/50 Гц.
| Параметр | Электротехническая сталь (CRGO) | Нанокристаллический сплав (FINEMET) | Аморфный сплав (Metglas) |
|---|---|---|---|
| Индукция насыщения, Тл | ~2,0 | ~1,25 | ~0,8 |
| Коэрцитивная сила, А/м | 80–100 | 0,5–1,0 | ~15 |
| Относительная проницаемость | 40 000 | >100 000 | ~100 000 |
| Удельные потери (1,0 Тл, 50 Гц), Вт/кг | 0,5–0,7 | 0,2–0,3 | 1,5–2,0 |
| Толщина листа, мкм | 0,23–0,35 | 20–30 | 20–30 |
Важно: Использование FINEMET оправдано в двигателях высокой мощности и частотно-управляемых приводах, где потери в стали доминируют. Для низкочастотных сетей (50/60 Гц) аморфные сплавы часто предпочтительнее из-за более высокой индукции насыщения, хотя и имеют хрупкость, требующую специальных методов сборки магнитопровода.
Технологическое ограничение: Нанокристаллические ленты имеют высокую механическую прочность и упругость. При сборке магнитопровода методом штамповки возникает риск микротрещин, которые резко увеличивают магнитные потери. Требуется аккуратная прессовка или использование клеевых прокладок.
Акустические характеристики: Нанокристаллические сплавы (FINEMET) обладают более высоким коэффициентом магнитострикции по сравнению с электротехнической сталью. Это может приводить к увеличению уровня шума (гула) двигателя, особенно при питании от частотных преобразователей. Для акустически чувствительных применений (бытовая техника, офисные серверы) требуется дополнительная виброизоляция или выбор альтернативных материалов.
Обмотки и изоляция: нанокомпозиты и УНТ
Основной проблемой обмоток является тепловой пробой изоляции. Согласно правилу Монтзингера, срок службы изоляции класса F или H снижается вдвое при повышении рабочей температуры на каждые 10°C. Традиционные эпоксидные смолы имеют низкую теплопроводность (0,2–0,3 Вт/(м·К)).
Введение нанодисперсных наполнителей (Al₂O₃, BN, SiO₂ размером 20–50 нм) в изоляционные лаки и пропитки позволяет повысить теплопроводность композита до 0,8–1,5 Вт/(м·К). Это обеспечивает более эффективный отвод тепла от меди к корпусу статора, снижая дельту температур (Delta T) на 15–25°C.
Углеродные нанотрубки (УНТ)
УНТ рассматриваются как перспективный материал для замены или усиления медных проводников. Хотя чистые УНТ-кабели пока не используются в серийных двигателях из-за проблем с контактным сопротивлением и стоимостью, их применение в качестве добавок к меди дает эффект:
- Упрочнение: добавление 0,5–1% УНТ повышает предел прочности меди на 20–30%, позволяя делать проводники тоньше при той же нагрузке.
- Теплопроводность: осевая теплопроводность УНТ достигает 3000 Вт/(м·К), что локально улучшает отвод тепла в зоне пучка проводов.
- Проблема контакта: Основным препятствием для использования УНТ в качестве проводников является высокое контактное сопротивление на стыках «медь-УНТ», которое нивелирует выигрыш в удельном сопротивлении меди.
Где \kappa, теплопроводность композита, \phi, объемная доля наночастиц, l/d, отношение длины к диаметру наноструктуры (аспектное отношение). Для УНТ это отношение очень велико, что делает их эффективными проводниками тепла даже при малых концентрациях.
Риск для изоляции: Введение наночастиц в изоляцию может как повышать, так и снижать электрическую прочность. При плохом диспергировании образуются агломераты, которые создают локальные зоны повышенной напряженности поля, снижая пробивное напряжение. Требуется строгий контроль качества дисперсии.
Механические узлы: нанопокрытия и подшипники
Механические потери в подшипниках скольжения и качения могут составлять до 10–15% от общих потерь двигателя. Нанопокрытия позволяют снизить коэффициент трения до значений, близких к теоретическому минимуму.
Наиболее распространенным решением является алмазоподобное углеродное покрытие (DLC, Diamond-Like Carbon). Нанопокрытия DLC наносятся методом магнетронного распыления или плазмохимического осаждения (PCVD). Они обладают твердостью 2000–4000 HV и коэффициентом трения 0,05–0,1 в сухом трении.
| Покрытие | Толщина | Метод нанесения | Эффект в двигателе |
|---|---|---|---|
| DLC (аморфный углерод) | 200–500 нм | Магнетронное распыление | Снижение трения, защита от коррозии |
| WS₂ (Дисульфид вольфрама) | 50–200 нм | PCVD / ALD | Смазывающий эффект, работа при высоких температурах |
| TiN / TiAlN | 2–5 мкм | Магнетронное распыление | Повышение поверхностной твердости (до 3000 HV) |
| Al₂O₃ (оксид алюминия) | 10–100 нм | ALD (Атомно-слоевое осаждение) | Точный контроль толщины, диэлектрическая защита |
Для подшипниковых узлов критична адгезия покрытия. Метод ALD (Atomic Layer Deposition) позволяет наносить слои толщиной в несколько атомов с идеальным покрытием сложных геометрий (например, внутренних колец подшипников), что исключает микроразрывы, ведущие к коррозии.
Принципиальная схема нанесения нанопокрытия (DLC) на поверхность подшипника
Технологические процессы производства
Интеграция наноматериалов требует модификации производственных линий:
- Получение нанокристаллов: процесс включает выплавку сплава, быструю закалку на вращающийся медный вал (спиннинг) для получения ленты толщиной 20–30 мкм, и отжиг в защитной атмосфере при 550–600°C для кристаллизации.
- Диспергирование УНТ: ключевая проблема, агломерация нанотрубок. Используются ультразвуковые диспергаторы высокой мощности и химическая функционализация поверхности УНТ для совместимости с эпоксидной смолой.
- Нанесение покрытий: требует вакуумных камер. Для массового производства подшипников применяется напыление вращающихся заготовок в магнетронных установках.
Предупреждение: При работе с нанопорошками и УНТ необходимо соблюдать строгие меры безопасности (класс чистоты, респираторы), так как ингаляция наночастиц может вызывать фиброзные изменения тканей, аналогичные асбесту.
Нормативная база и стандарты
Применение наноматериалов регламентируется не только внутренними спецификациями, но и международными стандартами, определяющими классы энергоэффективности.
- IEC 60034-30-1 (ГОСТ Р МЭК 60034-30-1): Определяет классы эффективности (IE1–IE4) для односкоростных асинхронных двигателей. Достижение IE4 (Super Premium) часто невозможно без использования нанокристаллических сплавов в статоре.
- IEC 60034-2-1: Методы измерения эффективности. Требует точного разделения потерь в меди и стали, что особенно важно при оценке вклада наноматериалов.
- ISO 12136-1: Стандарты для смазочных материалов и покрытий, влияющие на оценку механических потерь.
Сравнительные характеристики материалов
Сводные данные по влиянию наномодификаций на основные параметры электродвигателя мощностью 15 кВт:
Традиционный двигатель
- Статор: Электротехническая сталь (0,35 мм)
- Изоляция: Эпоксидная смола (κ = 0,3 Вт/м·К)
- Подшипники: Сталь, смазка
- КПД: ~94,0%
- Потери в стали: ~250 Вт
Двигатель с наноматериалами
- Статор: FINEMET (25 мкм)
- Изоляция: Нанокомпозит Al₂O₃ (κ = 1,2 Вт/м·К)
- Подшипники: DLC-покрытие
- КПД: ~95,8%
- Потери в стали: ~100 Вт
Разница в 1,8 процентных пункта КПД при мощности 15 кВт означает экономию 27 Вт непрерывно. Для промышленного двигателя, работающего 24/7 это существенный показатель, оправдывающий применение дорогостоящих наноматериалов.