


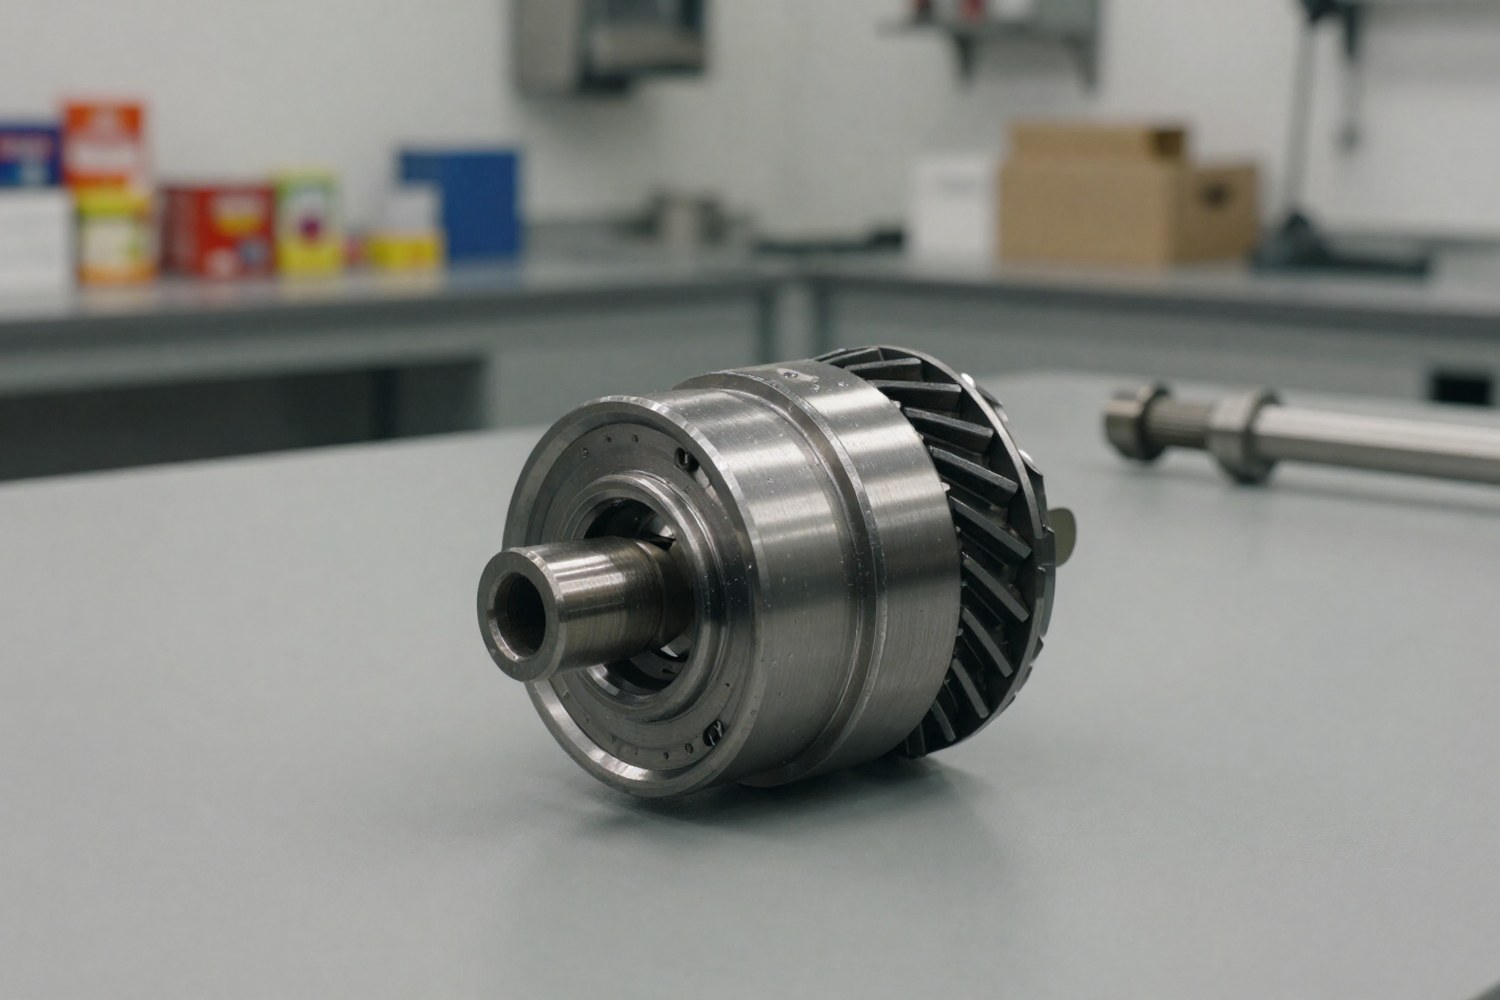
Нанопокрытия (DLC, CrN, TiAlN) и нанокристаллические стали повышают износостойкость и ресурс обгонных муфт. PVD/HIPIMS предпочтительнее CVD для тонких деталей. DLC эффективны до 400–500 °C, нитриды — до 800 °C.
Коротко главное
- DLC снижает коэффициент трения до 0.05–0.15 — это заметно на кулачковых муфтах.
- Нанокристаллические стали с зерном менее 100 нм дают предел текучести в 2–3 раза выше, чем обычные марки.
- PVD и HIPIMS предпочтительнее CVD для тонких деталей, процесс идёт при 200–500 °C, закаливание не сходит.
- DLC окисляются при 400–500 °C. Если температура выше, берут CrN или TiAlN (стабильны до 600–800 °C).
- Адгезию проверяют скретч-тестом по ISO 20502: чем выше критическая нагрузка, тем надёжнее покрытие.
Обгонные муфты работают в условиях циклических ударных нагрузок, микроскопического проскальзывания и трения. Их долговечность зависит от трибологических свойств контактных поверхностей. Современные нанотехнологии модифицируют эти свойства без изменения геометрии детали, предлагая решения, превосходящие традиционные методы поверхностного упрочнения.
В машиностроении наноматериалами называют материалы со структурными элементами от 1 до 100 нм. В обгонных муфтах они применяются в двух формах: тонкие нанопокрытия (от единиц до десятков микрометров) для снижения трения и износа, и объемные наноструктурированные материалы (нанокристаллические стали, композиты) для повышения прочности роликов, кулачков и обойм.
Классификация нанопокрытий для обгонных муфт
Выбор покрытия зависит от условий эксплуатации: нагрузок, скорости скольжения, температуры и типа смазки. Широко применяются алмазоподобный углерод (DLC), нитриды переходных металлов и самосмазывающиеся композиции.
Алмазоподобные углеродные покрытия (DLC)
DLC (Diamond-Like Carbon) — это аморфный углерод со смесью sp²-связей (графитоподобная, обеспечивает скольжение) и sp³-связей (алмазоподобная, обеспечивает твердость). Для обгонных муфт актуальны два основных типа:
- a-C:H (аморфный углерод с водородом): обладает низким модулем упругости и хорошей адгезией к стали, имеет низкий коэффициент трения. Подходит для кулачковых муфт с умеренными нагрузками. Свойства начинают деградировать при 200–300 °C, а полная потеря защитных свойств происходит при 400–500 °C.
- ta-C (тау-фаза углерода): содержит до 80% sp³-связей. Обеспечивает сверхвысокую твердость (до 5000 HV) и износостойкость, но требует тщательной подготовки поверхности из-за высоких внутренних напряжений. Термостойкость выше, чем у a-C:H, однако также ограничена диапазоном 400–500 °C.
DLC ограничены температурной стабильностью: при температурах выше 400–500 °C углерод окисляется, sp³-связи разрушаются, коэффициент трения резко возрастает, что приводит к интенсивному износу.
Нитридные и карбидные покрытия
Для высокотемпературных применений и экстремальных контактных давлений используют покрытия на основе нитридов и карбидов:
- CrN (нитрид хрома): отличается высокой коррозионной стойкостью и хорошей адгезией. Работает в агрессивных средах при температурах до 600 °C.
- TiAlN (титан-алюминий-нитрид): при нагреве образует защитный слой оксида алюминия. Применим в узлах с интенсивным тепловыделением (до 800 °C).
- WC/C (карбид вольфрама в углеродной матрице): сочетает твердость карбидов со скольжением, свойственным DLC. Часто применяется в роликовых обгонных муфтах.
Сравнительные характеристики материалов
Для выбора материала сопоставляют ключевые трибологические параметры. В таблице ниже приведены типичные значения для покрытий элементов обгонных муфт.
| Тип покрытия | Твердость (HV) | Коэф. трения (μ) | Толщина (мкм) | Темп. лимит (°C) | Основное применение |
|---|---|---|---|---|---|
| DLC (a-C:H) | 1500–2500 | 0.05–0.15 | 1–3 | 200–300 | Кулачковые муфты, низкие нагрузки |
| ta-C | 3000–5000 | 0.05–0.10 | 1–2 | 400–500 | Высокоточные механизмы |
| WC/C | 1000–1500 | 0.10–0.20 | 2–5 | 300–400 | Роликовые муфты, смешанное трение |
| CrN | 1800–2500 | 0.30–0.50 | 3–5 | 600+ | Агрессивные среды, высокие температуры |
| TiAlN | 2300–3300 | 0.40–0.60 | 3–5 | 800+ | Высокотемпературные узлы |
Коэффициент трения указан для сухого трения или граничного смазывания. Жидкие смазки могут снижать эти значения, но адгезия некоторых покрытий (например, DLC) к органическим молекулам смазки иногда требует модификации поверхности.
Технологии нанесения и их влияние на свойства
Метод нанесения определяет микроструктуру, адгезию и остаточные напряжения в покрытии. Для обгонных муфт критична плотность покрытия и отсутствие дефектов (капель, пор), способных стать очагами усталостного разрушения.
Физическое осаждение из паровой фазы (PVD)
Самый распространенный метод для промышленных обгонных муфт. Включает магнетронное распыление и дуговое испарение.
- Магнетронное распыление: обеспечивает точный контроль состава и толщины слоя. Низкая скорость осаждения компенсируется высокой чистотой покрытия.
- HIPIMS (High Power Impulse Magnetron Sputtering): импульсный режим с высокой плотностью плазмы. Дает сверхплотные покрытия с высокой степенью ионизации осаждаемых частиц, улучшает адгезию и снижает дефектность. Подходит для DLC в ответственных узлах.
Химическое осаждение из паровой фазы (CVD)
Процесс при высоких температурах (900–1000 °C). Обеспечивает ровное покрытие сложных геометрий, но требует термообработки деталей или использования термостойких подложек. Из-за риска деформации тонкостенных элементов муфт применяется реже PVD.
Атомно-слоевое осаждение (ALD)
Послойное осаждение атомов с прецизионным контролем толщины (до долей нанометра). Используется для барьерных слоев или модифицирующих добавок в многослойных системах, когда точность толщины важнее общей прочности.
Атмосферное плазменное осаждение (APARD)
Перспективная технология, наносящая DLC-покрытия локально при атмосферном давлении и низких температурах (около 150 °C). Это снимает проблему маскирования деталей и позволяет обрабатывать крупные или сборные узлы, актуально для ремонта и модернизации существующих муфт.
Объемные наноструктурированные материалы
Помимо покрытий, свойства самой детали улучшают через наноструктурированные материалы. Основной эффект дает измельчение зерна до наноразмеров (менее 100 нм).
Нанокристаллические стали
Стали с зерном 50–100 нм показывают сочетание высокой прочности и пластичности (преодоление классического предела Холла-Петча). Получают равноканальным угловым прессованием (РКУП) и интенсивной пластической деформацией (ИПД).
| Материал | Размер зерна (нм) | Предел текучести (МПа) | Твердость (HV) | Метод обработки | Применение |
|---|---|---|---|---|---|
| Сталь 100Cr6 (нанокр.) | 80–100 | 2200–2400 | 700–750 | РКУП / ИПД | Ролики, кулачки |
| Сталь 42CrMo4 (нанокр.) | 100–150 | 1800–2000 | 600–650 | РКУП | Корпусные детали |
| Сталь 100Cr6 (стандарт) | >10 000 | 1200–1400 | 600–650 | Термообработка | Базовый материал |
Нанокристаллическая сталь для роликов обгонной муфты повышает контактную выносливость и сопротивление усталостному выкрашиванию. Такие материалы требуют особых режимов механической обработки и термообработки для стабилизации структуры.
Механика и расчетные модели
При проектировании узлов с нанопокрытиями учитывают влияние тонкого слоя на общую жесткость системы и прогнозирование ресурса.
Эффективный модуль упругости многослойной системы
Для оценки деформации контакта «покрытие-подложка» применяют модель, учитывающую модули упругости и толщины слоев. Упрощенная формула для бислоя (при малых толщинах покрытия):
где:
- E_1, E_2 — модули упругости покрытия и подложки;
- t_1, t_2 — толщины покрытия и подложки (или эффективная глубина контакта).
Более точные модели (например, модель Сэма-Хилла) учитывают взаимодействие на границе раздела фаз и остаточные напряжения, возникающие при нанесении покрытия.
Прогнозирование ресурса
Ресурс обгонной муфты с нанопокрытием оценивают через изменение трибологических параметров относительно базового материала. Эмпирическая зависимость:
где:
- L — прогнозируемый ресурс с покрытием;
- L_0 — базовый ресурс без покрытия;
- H, H_0 — твердость поверхности с покрытием и без;
- \mu, \mu_0 — коэффициенты трения с покрытием и без;
- R_a, R_{a0} — шероховатость поверхности (в одинаковых единицах, обычно мкм).
Формула показывает: снижение коэффициента трения и увеличение твердости дают наибольший вклад в рост ресурса. Она эмпирическая и требует калибровки под конкретную трибопару.
Методы испытаний и контроля качества
Контроль качества нанопокрытий и наноматериалов требует специализированного оборудования и стандартизированных процедур.
Оценка адгезии и микроструктуры
- Тест на царапание (Scratch Test): определяет критическую нагрузку, при которой покрытие отслаивается. Проводят по стандарту ISO 20502 или ASTM C1624. Для обгонных муфт важна высокая критическая нагрузка (обычно >20–30 Н для DLC).
- Просвечивающая электронная микроскопия (TEM): визуализирует границы зерен и фазовый состав в наномасштабе.
- Рентгеновская дифракция (XRD): определяет фазовый состав (соотношение sp²/sp³ в DLC) и измеряет остаточные напряжения.
Трибологические испытания
Стандартные испытания на трибометре ("шарик-диск" или "цилиндр-диск" при контакте Герца) имитируют условия работы муфты. Ключевые параметры:
- Износостойкость (потеря массы или объема).
- Стабильность коэффициента трения во времени.
- Температурная стабильность (тесты в диапазоне от -40 °C до +200 °C).
Циклические испытания на стендах, имитирующих включение и выключение муфты, окончательно подтверждают пригодность покрытия для конкретного типа обгонной муфты.
Влияние температуры и смазки
Температура и тип смазки определяют, будет ли выбранное покрытие сохранять свойства в реальных условиях эксплуатации. Температура — критический фактор стабильности нанопокрытий. Для DLC окисление начинается при 400–500 °C, образуется CO и CO₂, защитные свойства теряются. Тогда выбирают нитридные покрытия (CrN, TiAlN), стабильные до 800 °C.
Совместимость со смазками тоже важна. Некоторые DLC-покрытия требуют модификации поверхности (например, внедрением металлов, Me-DLC) для лучшей смачиваемости и адгезии масляных пленок. При граничном трении углеродные слои снижают потребность в EP-присадках в смазке.



