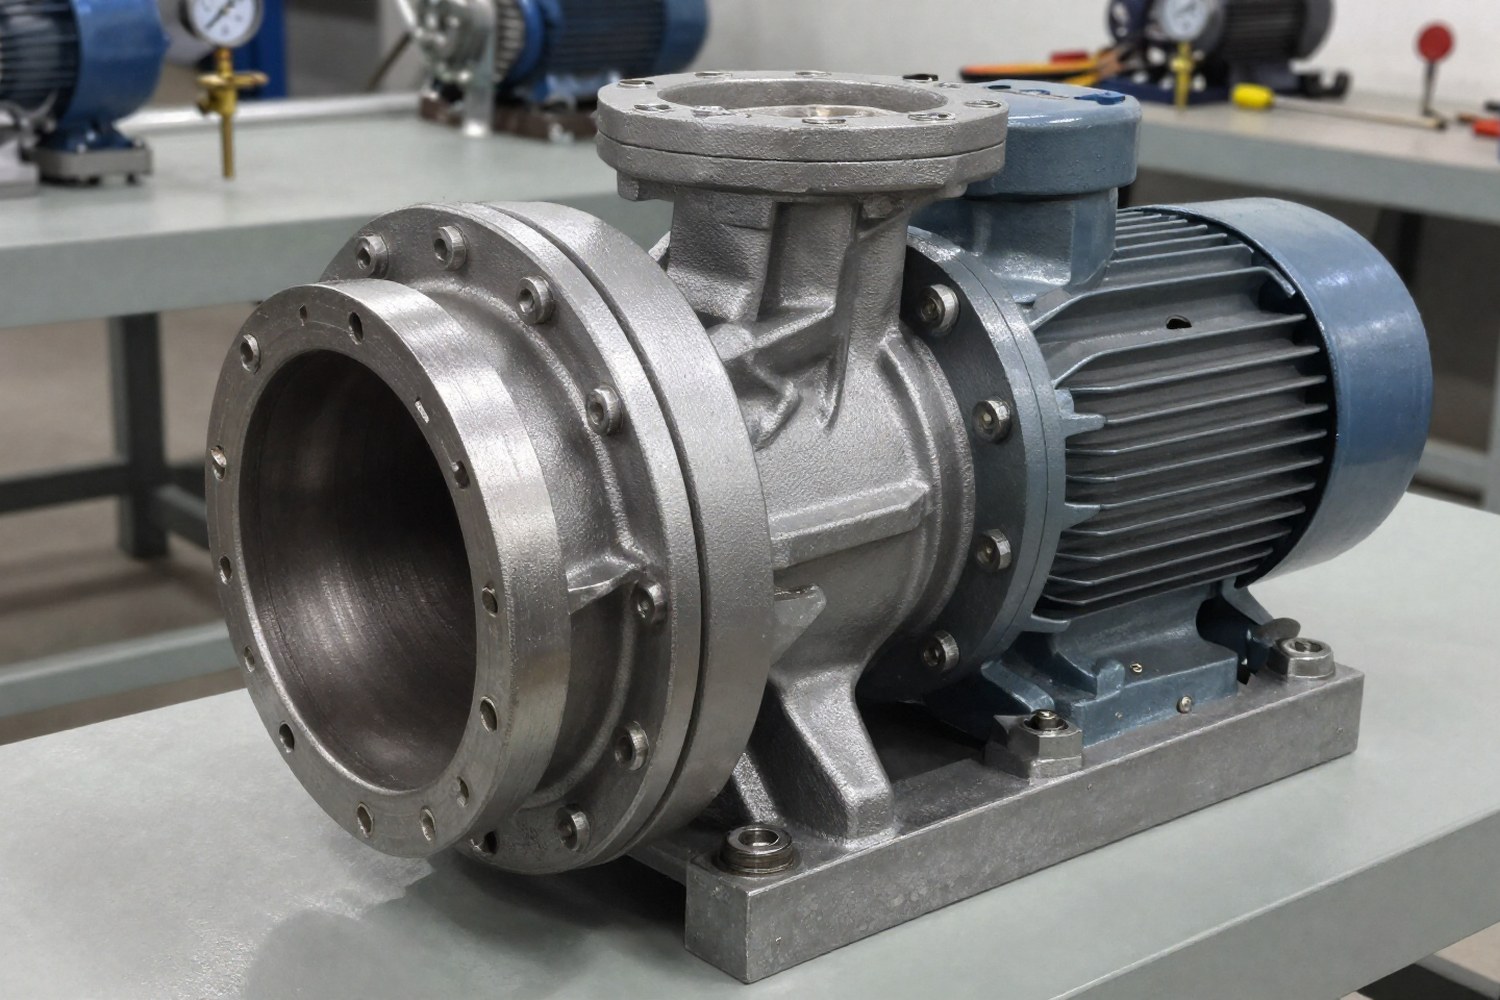
Перекачивание абразивных и шламовых сред, одна из самых сложных задач в промышленной гидравлике. Абразивные частицы в перекачиваемой жидкости вызывают интенсивный механический износ внутренних компонентов, снижают эффективность, поднимают эксплуатационные затраты и сокращают межремонтный интервал. По статистике, до 80% отказов насосного оборудования в горнодобывающей, обогатительной и химической промышленности связаны именно с абразивным износом.
Ключевые параметры абразивных сред:
- Содержание твердых частиц: от 5% до 70% по объему.
- Размер частиц: от микронов до нескольких миллиметров.
- Твердость частиц: от 1 до 9 по шкале Мооса.
- Форма частиц: округлые (менее абразивны) или угловатые.
- Химическая активность: pH, температура, наличие коррозионных агентов.
Классификация насосов для абразивных и шламовых сред
Не все конструкции насосов одинаково подходят для работы с абразивными средами. Тип насоса выбирают по вязкости жидкости, размеру и концентрации твердой фазы, а также по требуемому напору.
| Тип насоса | Макс. концентрация твердой фазы | Преимущества | Ограничения |
|---|---|---|---|
| Центробежные шламовые | До 70% | Высокая производительность, простота конструкции, возможность перекачки крупных включений | Умеренный напор, быстрый износ при высокой скорости потока |
| Грунтовые (песковые) | До 60% | Высокий напор, работа с крупнофракционными частицами | Большие габариты, высокая стоимость, сложность обслуживания |
| Винтовые (одновинтовые) | До 50% | Постоянный безимпульсный поток, высокая эффективность при перекачке вязких сред | Ограниченная скорость, высокая чувствительность статора к абразиву, требуется защита |
| Перистальтические | До 80% | Полное отсутствие контакта перекачиваемой среды с рабочими органами, минимальный износ | Ограниченная производительность, низкий КПД, износ только гибкой оболочки |
| Диафрагменные (мембранные) | До 70% | Защищенные рабочие органы, возможность работы на сухом ходу | Пульсирующий поток, необходимость частой замены диафрагм |
Конструктивные особенности и решения
Современные насосы для абразивных сред имеют набор конструктивных решений, которые увеличивают срок службы и минимизируют риск заклинивания.
- Увеличенные зазоры: расстояние между вращающимися и неподвижными деталями делают больше, чтобы твердые частицы проходили через насос без заклинивания и повреждения поверхностей.
- Пониженная рабочая скорость: окружную скорость рабочего колеса снижают до 50–70% от номинальной, потому что износ растет в степенной зависимости от скорости.
- Усиленные подшипниковые узлы: применяются для компенсации увеличенной радиальной нагрузки при перекачке тяжелых суспензий.
- Двойные механические уплотнения: оснащаются системой промывки (плант-сепаратором), чтобы абразивные частицы не проникали в зону уплотнения и смазочную систему.
- Сменные защитные футеровки: корпус и рабочее колесо часто снабжают съемными вкладышами из износостойких материалов, полиуретана, карбидов, керамики. Меняют только изношенные элементы, а не весь насос.
- Гидравлически сбалансированные рабочие колеса: форму лопаток оптимизируют, чтобы снизить турбулентность и радиальные нагрузки.
Пример конструкции: Шламовый насос серии ГШН-250 имеет толщину стенок рабочего колеса 25 мм (в 2,5 раза больше, чем у стандартных моделей), увеличенный зазор между колесом и корпусом 8 мм и усиленный вал диаметром 80 мм. Такая конструкция обеспечивает ресурс до 8000 часов при перекачивании шлама с содержанием твердых частиц до 50%.
Материалы проточной части: сравнительный анализ
Для насосов, работающих с абразивными средами, выбор материала критичен. Материал должен быть тверже перекачиваемых частиц, но при этом достаточно пластичным, чтобы не разрушаться хрупко. Учитывают не только абразивные свойства, но и химическую активность среды (pH) и температуру.
| Материал | Твердость | Коррозионная стойкость | Относительная стоимость | Типичное применение |
|---|---|---|---|---|
| Высокохромистый чугун (27% Cr) | 55–62 HRC | Средняя | 1.0 (база) | Корпуса, рабочие колеса для нейтральных и слабощелочных сред |
| Никель-хром-молибденовые сплавы | 45–55 HRC | Высокая | 3.5–4.0 | Рабочие колеса, детали с высоким напряжением в агрессивных средах |
| Дуплексная нержавеющая сталь | 28–35 HRC | Очень высокая | 2.8–3.2 | Валы, рабочие колеса для коррозионно-активных шламов |
| Полиуретан (93–98 Shore A) | Эластомер | Высокая | 1.2–1.5 | Футеровки, вкладыши для сред с мелкодисперсным абразивом |
| Карбид вольфрама | 70–75 HRC | Средняя | 8.0–10.0 | Торцевые уплотнения, вставки в критически изнашиваемых зонах |
| Карбид хрома | 65–70 HRC | Высокая | 6.0–7.5 | Напыление на изнашиваемые поверхности |
| Керамика (Al₂O₃ / ZrO₂) | Высокая | Очень высокая | 4.0–8.0 | Вкладыши, уплотнительные кольца, седла клапанов |
Важно: Высокохромистый чугун обладает отличной износостойкостью, но уязвим к средам с низким pH (кислым). В таких случаях предпочтительны полимеры или нержавеющие стали. Полиуретан может терять свойства при температурах выше 90°C.
Факторы, влияющие на интенсивность износа
Интенсивность абразивного износа зависит от комплекса физических и химических параметров. Знание этих связей позволяет точнее прогнозировать срок службы насоса.
Физические параметры среды
- Твердость абразивных частиц: если твердость частиц превышает твердость материала насоса в 1,2 раза и больше, износ резко ускоряется.
- Размер частиц: наибольший износ обычно вызывают частицы 0,05–0,5 мм. Более крупные ( свыше 1 мм) могут приводить к заклиниванию или ударному разрушению.
- Форма частиц: угловатые частицы с острыми краями дают в 2–3 раза больший износ, чем округлые той же твердости.
- Концентрация твердых частиц: износ растет примерно пропорционально концентрации, но не всегда линейно. При высоких концентрациях (>40%) эффект насыщения может снижать скорость износа на единицу объема.
- Скорость потока: износ возрастает в степенной зависимости от скорости. Это самый критичный параметр, который управляется конструкцией насоса.
- Угол атаки: максимальный износ пластичных материалов (чугун, сталь) наблюдается при углах 20–30°, хрупких (керамика, закаленная сталь), при 90°.
Синергетический эффект коррозии и абразии
В химических и обогатительных производствах часто действует комбинированное воздействие. Коррозия разрушает поверхностный слой материала, образуя мягкие оксиды, которые легко смываются потоком жидкости. На месте удаленного слоя обнажается новый металл, и процесс повторяется. Такой синергетический эффект может увеличивать общий износ в 5–10 раз по сравнению с чистой абразией или чистой коррозией.
Методы расчета срока службы и износа
Прогноз срока службы насосов нужен для планирования технического обслуживания и оценки совокупной стоимости владения (TCO). В инженерной практике наиболее применима методика допустимого износа.
Зависимость скорости износа от скорости потока
В большинстве практических случаев зависимость скорости абразивного износа от скорости потока описывается эмпирической формулой:
где:
- W, скорость износа (мм/год или мм/ч);
- k, коэффициент, зависящий от свойств материала и абразива;
- C, концентрация абразивных частиц (% по массе или объему);
- v, скорость потока (м/с);
- n, показатель степени (обычно 2,2–2,8 для гидроабразивного износа).
Из этой зависимости следует простой практический вывод: уменьшение скорости потока вдвое снижает скорость износа в 4–7 раз.
Расчет срока службы по методу допустимого износа
Для расчета срока службы деталей насоса используют формулу:
где:
- T, ожидаемый срок службы (ч);
- S0, начальная толщина стенки или элемента (мм);
- Smin, минимально допустимая толщина стенки (мм), при которой сохраняется прочность;
- w, скорость износа (мм/ч).
Скорость износа w определяют с учетом дополнительных коэффициентов:
где:
- Ha, относительная твердость абразива;
- f(α), функция, учитывающая угол атаки частиц;
- Kм, коэффициент, учитывающий материал детали;
- Kт, температурный коэффициент;
- KpH, коэффициент, учитывающий химическую активность среды.
Важно: Расчетный срок службы это прогноз. В реальных условиях, особенно для критически важных применений, результат стоит умножить на коэффициент запаса 1.2–1.5.
Пример расчета
Исходные данные: Рабочее колесо из высокохромистого чугуна (S0 = 25 мм, Smin = 12 мм). Шлам с кварцевым песком (C = 30%, v = 12 м/с, n = 2,5). Коэффициент k = 2,5·10⁻⁷. Температурный и pH-коэффициенты равны 1.0.
Расчет скорости износа:
Расчет срока службы:
Если снизить скорость потока до 9 м/с (снижение на 25%), скорость износа упадет до ~0,0010 мм/ч, а срок службы увеличится до ~13 000 часов, более чем вдвое.
Технологии защиты поверхностей
Помимо выбора базового материала, для повышения износостойкости применяют технологии нанесения защитных покрытий:
- Газотермическое напыление: формирование защитного слоя из карбидов, оксидов или металлических сплавов. Толщина слоя: 0,2–2,0 мм.
- Наплавка твердыми сплавами: создание износостойкого слоя толщиной 3–8 мм. Эффективно для восстановления и усиления крупных деталей.
- Ионно-плазменное напыление: формирование сверхтонких (10–50 мкм) защитных покрытий с исключительной адгезией. Подходит для прецизионных узлов.
- Химико-термическая обработка: насыщение поверхностного слоя азотом, бором или хромом для повышения поверхностной твердости.
Типичные области применения
Насосы для абразивных и шламовых сред работают в широком спектре отраслей:
- Горнодобывающая промышленность: транспортировка руды, хвостов обогатительных фабрик, гидравлическая добыча.
- Обогатительная промышленность: перекачка пульп, флотационных продуктов, гравитационных концентратов.
- Химическая промышленность: транспортировка суспензий катализаторов, солей, кислот с взвесями.
- Металлургия: системы водоснабжения, шламоудаление, транспортировка шлака.
- Энергетика: золоуловители, системы золоудаления, шламопроводы ТЭЦ.
- Строительная индустрия: бетонные заводы, очистные сооружения, производство силикатного кирпича.
Итог: Выбор насоса для абразивной среды, компромисс между гидравлическими требованиями, химической стойкостью и ресурсом материалов. Минимизация скорости потока, сменные износостойкие футеровки и регулярный мониторинг параметров среды, факторы, которые определяют реальный ресурс.