


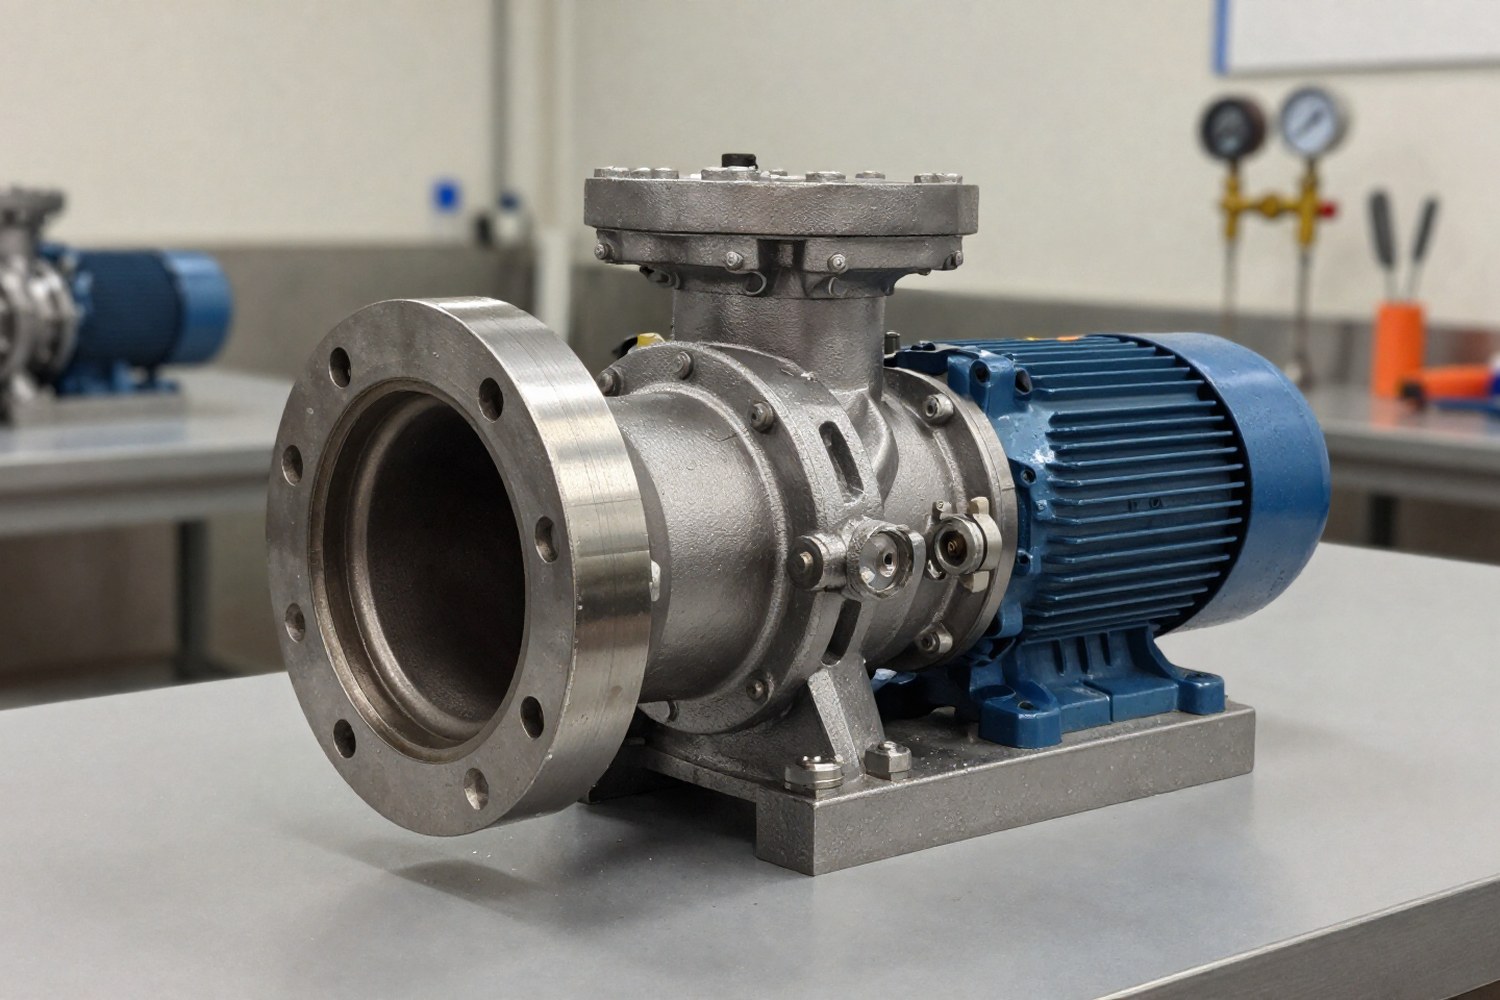
Перекачка химически активных жидкостей, кислот, щелочей и растворителей относится к категории сложных технологических задач. Основное отличие насосов для агрессивных сред от стандартного промышленного оборудования заключается в материалах исполнения и конструкции гидравлической части. Ключевая цель инженерного подбора — обеспечение химической инертности контактирующих поверхностей при сохранении механической прочности и герметичности узла.
Краткие выводы для инженера:
- Химическая стойкость первична. Материал должен иметь скорость коррозии менее 0,1 мм/год в конкретных условиях (концентрация, температура).
- Герметичность достигается либо полным исключением вала из зоны среды (магнитные муфты, герметичные двигатели), либо применением двойных торцевых уплотнений (MTU) с затворной жидкостью.
- Абразивность требует выбора износостойких материалов (карбид кремния, керамика, твердые сплавы) и увеличения зазоров в гидравлической части.
- Комплексные среды (кислота + абразив + высокая температура) часто требуют комбинированных решений или специализированных полимеров (PVDF, PTFE).
Классификация агрессивных сред и требования к оборудованию
Агрессивная среда — это вещество, способное вызывать коррозию, химическое разрушение или деформацию материалов. В российской нормативной базе классификация вредных веществ проводится согласно ГОСТ 12.1.007-76 «Вредные вещества. Классификация и общие требования безопасности». Для подбора насоса важно разделять воздействие по химическому составу и физическим параметрам.
| Тип среды | Характеристики | Примеры веществ | Ключевые требования к насосу |
|---|---|---|---|
| Кислотные | pH < 3, высокая окислительная способность | H₂SO₄, HCl, HNO₃, H₃PO₄ | Высокая коррозионная стойкость, химически инертные уплотнения |
| Щелочные | pH > 11, высокая реакционная способность | NaOH, KOH, NH₃ | Стойкость к щелочной коррозии, совместимость с эластомерами |
| Абразивные | Наличие твердых частиц, взвесей, шламов | Суспензии, пульпы, шламы | Износостойкость (керамика, твердые сплавы), увеличенные зазоры |
| Высокотемпературные | T > 150°C | Горячие масла, теплоносители, концентрированные кислоты | Термостойкость материалов, специальные подшипниковые узлы |
| Органические | Углеводороды, растворители | Ацетон, бензин, спирты, кетоны | Стойкость к органическим растворителям, взрывозащита |
Особую категорию представляют многокомпонентные среды, сочетающие несколько деструктивных факторов. Например, горячий раствор серной кислоты с взвешенными частицами требует от насоса одновременной защиты от химической коррозии, абразивного износа и термической деформации. В таких случаях стандартные решения (например, AISI 316L) часто оказываются неэффективными, что диктует необходимость применения специальных сплавов или полимеров.
Материалы корпусов и рабочих органов: выбор и совместимость
Выбор материала определяется скоростью коррозии ($V_{corr}$). В инженерной практике допустимой считается скорость коррозии менее 0,1 мм/год для ответственных узлов. Ниже приведено сравнение основных групп материалов, используемых в химическом машиностроении.
Металлические материалы
Нержавеющие стали являются базовым решением для умеренно агрессивных сред. Добавление молибдена в марку AISI 316L (10X17H13M2) значительно повышает стойкость к питтинговой коррозии, вызываемой хлоридами, по сравнению с AISI 304 (08X18H10).
| Материал | Маркировка (ГОСТ/ASTM) | Преимущества | Ограничения и риски |
|---|---|---|---|
| Аустенитная сталь | AISI 304 / 08X18H10 | Устойчивость к окислительным средам, высокая прочность, низкая стоимость | Чувствительность к хлоридам (питтинг), межкристаллитная коррозия при сварке |
| Аустенитная сталь | AISI 316L / 10X17H13M2 | Повышенная стойкость к хлоридам и органическим кислотам | Подверженность щелевой коррозии, высокая стоимость |
| Дуплексная сталь | SAF 2205 / 03X22H5AM3 | Высокая прочность (в 2 раза выше, чем у 316L), стойкость к коррозионному растрескиванию | Сложность обработки, ограничения по температуре (>300°C) |
| Никелевый сплав | Hastelloy C-276 | Исключительная стойкость к концентрированным кислотам, хлоридам, окислителям | Очень высокая стоимость, сложность литья и механической обработки |
| Титан | Grade 2 / Grade 5 | Высокая удельная прочность, пассивация в хлоридах и окислительных кислотах | Низкая стойкость к восстановительным кислотам (HCl), горючесть в порошкообразном состоянии |
Неметаллические материалы и полимеры
Для сред с высокой химической активностью, где металлы не обеспечивают требуемый ресурс, применяются термопласты и фторопласты. Они обладают практически полной химической инертностью, но уступают металлам в механической прочности и термостойкости.
Полипропилен (PP)
Идеален для растворов солей, щелочей и разбавленных кислот. Низкая стоимость, легкость обработки. Ограничение: температура перекачки обычно до +60...+80°C, низкая ударная вязкость при отрицательных температурах.
Поливинилиденфторид (PVDF)
Более термостойкий и прочный аналог PP. Обладает высокой стойкостью к окислителям (хлор, гипохлорит натрия). Диапазон рабочих температур: от -20°C до +140°C. Отличный выбор для гальваники.
Политетрафторэтилен (PTFE)
«Король» химической стойкости. Не реагирует практически ни с одним известным реагентом. Используется для футеровки корпусов, изготовления уплотнений и мембран. Недостатки: низкая теплопроводность, склонность к ползучести, высокая цена. Примечание: Допустимая рабочая температура до 180°C, однако при длительном воздействии высоких температур и нагрузки возможна ползучесть материала.
Керамика (Al₂O₃, SiC)
Применяется для рабочих колес и подшипников в абразивных средах. Исключительная твердость и химическая инертность. Главный недостаток — хрупкость, требующая аккуратного монтажа и защиты от гидравлических ударов.
Важно: При подборе материалов необходимо учитывать эффект гальванической коррозии. Контакт разнородных металлов (например, стальной вал и бронзовая втулка) в электролите (кислоте или щелочи) приводит к ускоренному разрушению менее благородного металла. В таких случаях требуется изоляция разнородных материалов или выбор совместимых пар.
Конструктивные решения и типы уплотнений
Главная инженерная проблема насосов для агрессивных сред — герметизация вала. Утечка токсичной или коррозионной среды недопустима. Существует три основных подхода к решению этой задачи.
1. Механические торцевые уплотнения (MTU)
Стандартное решение для центробежных насосов. Работает за счет прижатия двух плоских колец (статического и динамического) друг к другу. В агрессивных средах пары трения изготавливаются из химически стойких материалов: карбид кремния (SiC), карбид вольфрама (WC), графит, пропитанный тефлоном.
- Одинарные MTU: Допускают минимальные утечки в атмосферу. Применимы для нетоксичных сред. Требуют регулярной замены колец.
- Двойные MTU: Между кольцами подается затворная жидкость (буфер), создающая давление выше давления перекачиваемой среды. Исключает попадание агрессивной среды в атмосферу. Требует системы плоских (Plan 53 по API 682) и регулярного обслуживания.
2. Магнитные муфты
Конструкция исключает наличие вращающегося вала, выходящего из корпуса насоса. Крутящий момент передается от внешнего магнита (связанного с двигателем) к внутреннему магниту (связанному с рабочим колесом) через герметичную перегородку (обычно из PTFE или тантала).
Преимущества
- Полное отсутствие утечек в атмосферу (Zero Emissions).
- Нет сальниковой набивки или торцевых колец, которые могут разрушиться от сухого хода или абразива.
- Повышенная безопасность для персонала.
Ограничения
- КПД ниже из-за потерь на вихревые токи и трение в подшипниках скольжения.
- Риск перегрева магнитов и разрушения перегородки при сухом ходе.
- Ограниченная мощность и диаметр вала. Требуют замены подшипников скольжения.
3. Герметичные двигатели (Canned Motor Pumps)
Рабочее колесо жестко связано с ротором электродвигателя, который заключен в герметичную гильзу (рубашку) из тантала, титана или нержавеющей стали. Статор отделен от ротора неподвижной гильзой. Жидкость циркулирует в зазоре между ротором и гильзой, охлаждая двигатель и смазывая подшипники.
Такие насосы обладают самым высоким ресурсом и надежностью, так как не имеют движущихся уплотнений. Однако они имеют низкий КПД (из-за отсутствия воздушного зазора в двигателе и потерь в гильзе) и высокую стоимость.
Влияние параметров среды на тип насоса
Помимо химической совместимости, физические свойства среды диктуют выбор типа гидравлики. Центробежные насосы эффективны для сред с низкой вязкостью, тогда как объемные насосы предпочтительны для вязких или загрязненных жидкостей.
| Параметр среды | Рекомендуемый тип насоса | Обоснование |
|---|---|---|
| Низкая вязкость, чистая жидкость | Центробежный (консольный, с ближней связью) | Высокий КПД, простота конструкции, возможность использования магнитной муфты. |
| Высокая вязкость, сиропы, пасты | Шестеренный, винтовой, перистальтический | Объемный принцип действия не зависит от вязкости так же сильно, как центробежный. |
| Наличие абразивных частиц | Мембранный (пневматический/электрический), канализационный центробежный | В мембранных насосах среда контактирует только с мембраной и клапанами, вал изолирован. |
| Высокое давление, малый расход | Шестеренный, поршневой | Объемные насосы способны создавать высокое давление без многоступенчатой конструкции. |
Корректировка характеристик насоса при высокой вязкости
При перекачке сред с высокой вязкостью необходимо корректировать характеристики насоса. Подача ($Q$), напор ($H$) и КПД ($η$) для вязкой жидкости будут ниже, чем для воды. Коэффициенты коррекции ($C_Q, C_H, C_η$) определяются по диаграммам производителей (например, диаграмме Хайсена) в зависимости от числа Рейнольдса или кинематической вязкости.
Пример расчета для вязкой жидкости: $Q_{visc} = Q_{water} \times C_Q$ $H_{visc} = H_{water} \times C_H$ $\eta_{visc} = \eta_{water} \times C_\eta$ Где индексы $visc$ и $water$ относятся к вязкой жидкости и воде соответственно. Эти коэффициенты всегда меньше 1, что требует подбора насоса с запасом по напору и мощности.
Нормативная база и расчет коррозионной стойкости
Проектирование и подбор насосов для агрессивных сред регламентируется рядом стандартов. Использование официальных нормативов позволяет обосновать выбор оборудования перед службой безопасности и заказчиком.
- ГОСТ 12.1.007-76: Классификация вредных веществ (классы опасности).
- ГОСТ 13543-85: Насосы центробежные химические. Общие технические условия (основной отраслевой стандарт).
- ГОСТ Р МЭК 60079: Взрывозащищенное оборудование (для органических растворителей).
- ISO 2858 / ISO 5199: Общие требования для центробежных насосов химической отрасли.
- ASTM G31: Стандартный метод проведения лабораторных испытаний на коррозию.
- API 682: Стандарт на торцевые уплотнения для центробежных и поршневых насосов.
Расчет скорости коррозии и срока службы
Для количественной оценки стойкости материала проводится весовой метод испытания. Скорость коррозии рассчитывается по формуле:
Где: $V_{corr}$ — скорость коррозии (мм/год), $m_1, m_2$ — масса образца до и после испытания (г), $S$ — площадь поверхности образца (см²), $t$ — время испытания (ч), $ρ$ — плотность материала (г/см³).
На основе скорости коррозии оценивается допустимый срок службы детали ($T$) с учетом запаса на коррозионный износ:
Где $δ_{доп}$ — допустимая толщина коррозионного слоя (обычно 0,5–1 мм для тонкостенных деталей, больше для толстых корпусов). Если расчетный срок службы $T$ меньше требуемого ресурса насоса (например, 3–5 лет), материал необходимо заменить на более стойкий или увеличить толщину стенок корпуса.
Примечание по мощности: При подборе двигателя необходимо пересчитывать потребляемую мощность ($P$) с учетом плотности ($ρ$) и вязкости перекачиваемой среды. Формула: $P = (ρ × g × Q × H) / (3600 × 1000 × η)$. Для вязких сред КПД ($η$) снижается, что требует увеличения запаса мощности двигателя.
Эксплуатация и техническое обслуживание
Надежность насосов для агрессивных сред зависит не только от материалов, но и от правил эксплуатации. Основные рекомендации:
- Защита от сухого хода: Для насосов с магнитными муфтами и керамическими подшипниками сухой ход критичен. Необходимо устанавливать датчики уровня и контроля потока.
- Контроль температуры: При перекачке горячих кислот необходимо обеспечить циркуляцию охлаждения в узле магнитной муфты или системе двойного уплотнения.
- Пуск насоса: Запуск должен производиться только при полностью открытой напорной задвижке (для центробежных насосов), чтобы избежать гидравлических ударов и перегрева жидкости в корпусе.
- Регулярный осмотр: Для насосов с одинарными торцевыми уплотнениями необходим контроль уровня и качества затворной жидкости. Для магнитных муфт — контроль температуры корпуса на предмет перегрева.
Соблюдение нормативных требований, правильный подбор материалов по таблицам совместимости и использование расчетных методов оценки коррозии позволяют минимизировать риски аварий и обеспечить долговечность насосного оборудования в агрессивных средах.



