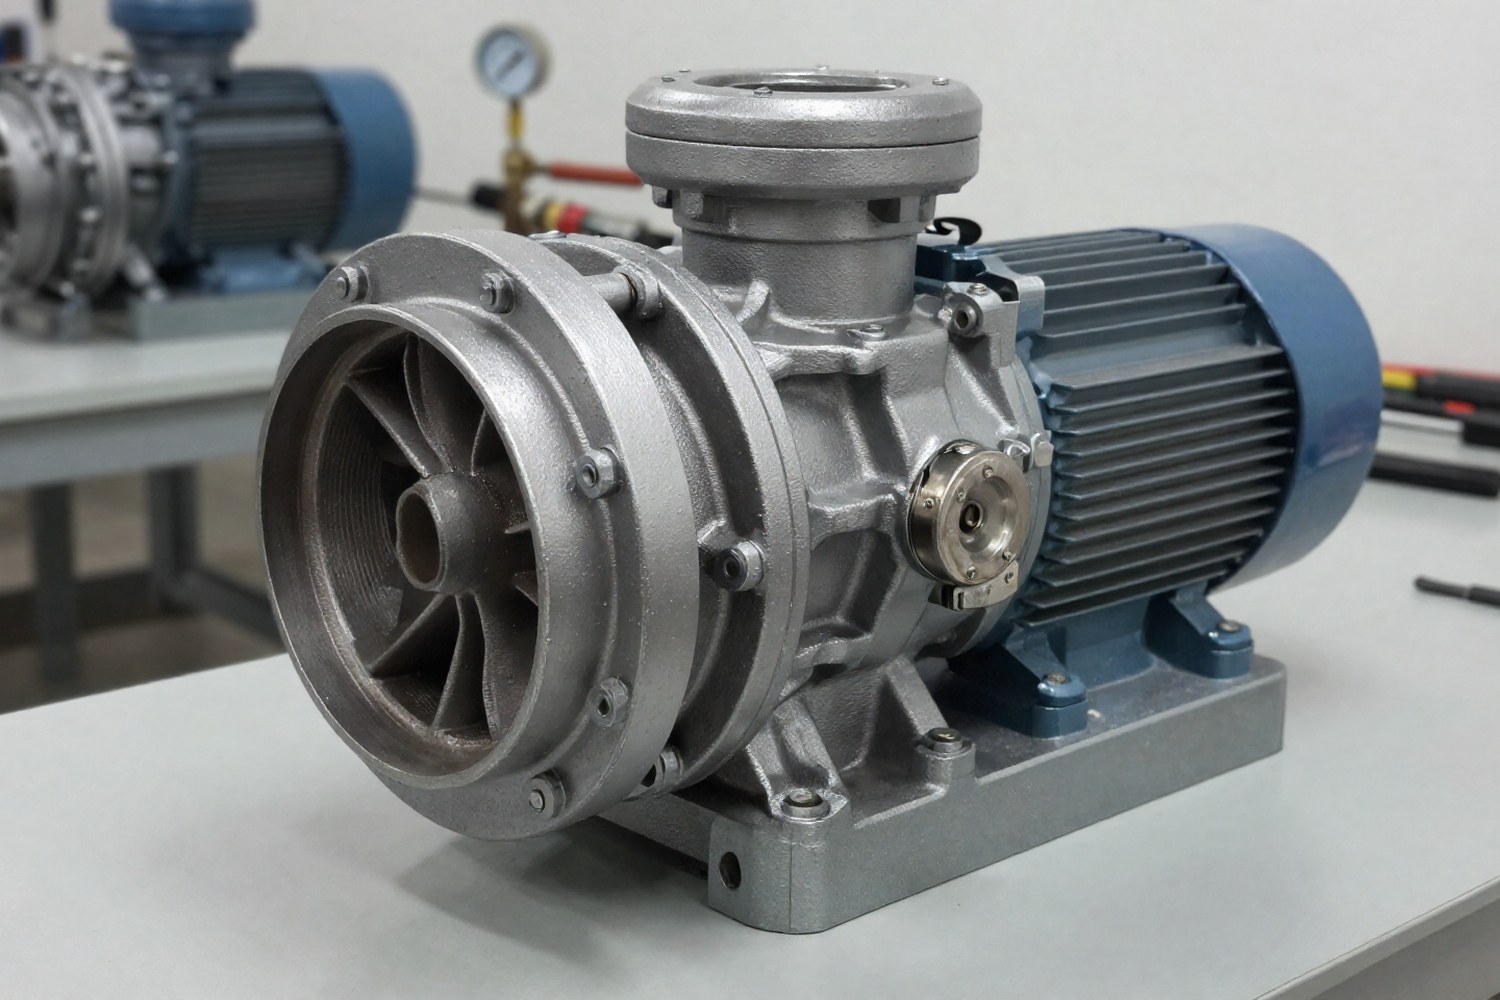
Развитие водородной инфраструктуры — от заправочных станций до топливных элементов — опирается на надежное насосное оборудование. Водород обладает уникальными физическими свойствами: наименьшей молекулярной массой, высокой проникающей способностью и широким диапазоном воспламеняемости. Эти характеристики диктуют жесткие требования к материалам, кинематике насосов и системам безопасности. В отличие от традиционных жидкостей, работа с водородом требует решения сложных инженерных задач, связанных с микроструктурной стабильностью металлов и герметизацией вращающихся валов.
Ключевые выводы для проектирования:
- Основная угроза для конструкции — водородное охрупчивание, требующее использования аустенитных сталей и никелевых сплавов.
- Выбор типа насоса зависит от агрегатного состояния: центробежные для жидкого водорода (LH2) и поршневые/мембранные для газообразного (GH2).
- Герметичность обеспечивается отказом от стандартных сальников в пользу магнитных муфт или экранированных двигателей.
Классификация насосного оборудования для водорода
Выбор типа насоса определяется агрегатным состоянием перекачиваемой среды, требуемым давлением и расходом. Водородные системы делятся на две основные категории: системы работы с газообразным водородом (высокое давление, низкая плотность) и системы с жидким водородом (криогенные температуры, низкая вязкость).
Насосы для газообразного водорода (GH2)
Работают при давлениях от 200 до 900 бар (для заправочных станций) или в диапазоне средних давлений для технологических процессов.
- Поршневые компрессоры: Обеспечивают высокое давление, но создают пульсации потока. Требуют сложной системы клапанов.
- Мембранные насосы: Гарантируют нулевые утечки благодаря изоляции среды гибкой мембраной. Идеальны для малых расходов и лабораторного оборудования.
- Скруй-компрессоры: Эффективны для средних расходов, но требуют тщательного контроля зазоров из-за высокой проницаемости водорода.
Насосы для жидкого водорода (LH2)
Работают при температуре кипения ~20 K (-253°C). Жидкий водород имеет крайне низкую вязкость и плотность, что создает риски кавитации.
- Центробежные насосы: Основной тип для перекачки больших объемов LH2. Часто имеют многоступенчатую конструкцию.
- Индуцеры: Предварительные винтовые ступени перед рабочим колесом для повышения всасывающего напора и предотвращения кавитации.
- Криогенные помпы: Оснащены специальной термоизоляцией для предотвращения вскипания жидкости при перекачке.
Проблема водородного охрупчивания материалов
Водородное охрупчивание (Hydrogen Embrittlement, HE) — это процесс потери пластичности и вязкости разрушения металлов под воздействием атомарного водорода. В отличие от коррозии — это не поверхностное разрушение, а объемное изменение механических свойств материала.
Физический механизм:
- Диффузия: Атомарный водород (образующийся при диссоциации молекулярного H₂ или в результате химических реакций) проникает в кристаллическую решетку металла.
- Накопление: Атомы водорода мигрируют к зонам высоких напряжений: границам зерен, дислокациям, микропустотам и дефектам сварных швов.
- Разрушение: Накопление водорода приводит к образованию молекулярного водорода под высоким давлением в пустотах (гидростатическое давление) или снижению энергии связи между атомами металла (адсорбционный механизм). Это вызывает микротрещины и внезапное хрупкое разрушение при нагрузках, значительно меньших предела текучести материала.
Процесс усиливается при высоких давлениях водорода, повышенных температурах (ускоряющих диффузию) и наличии растягивающих напряжений. Ферритные и мартенситные стали (с ОЦК решеткой) подвержены охрупчиванию в большей степени, чем аустенитные стали (с ГЦК решеткой), где энергия активации диффузии выше, а плотность ловушек для водорода ниже.
Важно: Для количественной оценки устойчивости материала к водородному охрупчиванию используется индекс HEI (Hydrogen Embrittlement Index). Материалы с HEI < 5% считаются устойчивыми к данному явлению в инженерной практике.
Выбор материалов для корпуса и рабочих органов
Подбор материалов для насосов, работающих с водородом, базируется на их способности противостоять диффузии водорода и сохранять механическую прочность. Основными кандидатами являются аустенитные нержавеющие стали, никелевые сплавы и специализированные полимеры для уплотнений.
| Материал | Тип структуры | Устойчивость к HE | Область применения в насосах | Ограничения |
|---|---|---|---|---|
| AISI 316L / 304L | Аустенитная сталь | Высокая | Корпуса, валы, рабочие колеса (до 20 МПа) | Риск охрупчивания в ЗТВ при высоком содержании феррита |
| Inconel 625 / 718 | Никель-хромовый сплав | Очень высокая | Компоненты высокого давления, пружины, клапаны | Высокая стоимость, сложность обработки |
| Monel K500 | Никель-медный сплав | Очень высокая | Валы, рабочие колеса, крепеж | Ограничения по температуре (выше 500°C) |
| PTFE / PEEK | Полимер | Иммунитет | Уплотнения, сальники, подшипники скольжения | Низкая теплопроводность, ползучесть |
| Алюминиевые сплавы (6061-T6) | Алюминий | Средняя | Корпуса низконапорных насосов | Не применяется для высоких давлений и температур |
Особенности сталей: Марки с низким содержанием углерода (индекс "L", например, 316L) предпочтительнее, так как они снижают риск межкристаллитной коррозии в зонах термического влияния после сварки, которая может стать очагом водородного охрупчивания.
Полимерные уплотнения: Стандартные эластомеры (NBR, FKM) часто не подходят из-за высокой проницаемости для водорода и набухания в водородной среде. Используются фторопласты (PTFE) и полиэфирэфиркетон (PEEK), которые обладают низкой проницаемостью и высокой химической стойкостью. Для снижения ползучести PTFE часто армируется стекловолокном или графитом.
Конструктивные особенности и герметизация
Главная инженерная задача при проектировании водородных насосов — исключение утечек. Водород, имеющий радиус атома 0,037 нм, способен просачиваться через микроскопические зазоры, которые непроницаемы для других газов. Традиционные сальниковые уплотнения (сальники с набивкой) практически исключены из-за необходимости постоянного подвода смазки и наличия зазора вокруг вала.
Решения для герметизации
- Магнитные муфты (Magnetic Drive):
Принцип действия основан на передаче крутящего момента от привода к рабочему колесу через неподвижную перегородку (статор) с помощью магнитных цепей. Вал насоса не проходит через корпус, что устраняет необходимость в динамическом уплотнении. Это наиболее распространенное решение для технологических насосов среднего давления.
- Экранированные двигатели (Can-type):
Рабочее колесо и ротор электродвигателя жестко соединены и помещены в герметичную оболочку (экран), разделяющую токоведущие части и перекачиваемую среду. Охлаждение ротора осуществляется за счет перекачиваемой жидкости. Обеспечивает абсолютную герметичность, но требует тщательного контроля зазора между ротором и статором.
- Двойные механические уплотнения (Double Mechanical Seals):
Применяются в высоконагруженных центробежных насосах. Состоят из двух уплотнений, между которыми находится барьерная жидкость (обычно инертная или деионизированная вода) под давлением, превышающим давление перекачиваемой среды. В случае разрушения внутреннего уплотнения барьерная жидкость попадает в среду, а внешнее уплотнение предотвращает выброс водорода наружу. Требует постоянного мониторинга давления барьерной жидкости.
Криогенная специфика: Для насосов жидкого водорода (-253°C) критически важна длина "холодной ноги" (cold leg) — расстояния от зоны низких температур до подшипников. Типичный размер составляет 300–500 мм. Это необходимо для того, чтобы температура подшипниковых узлов оставалась в рабочем диапазоне, предотвращая замерзание смазки и разрушение материалов от термических напряжений.
Системы безопасности и мониторинга
Безопасность эксплуатации насосных станций обеспечивается комплексом технических средств, направленных на раннее обнаружение утечек, предотвращение воспламенения и контроль технического состояния оборудования.
| Параметр | Способ контроля | Критические пороги | Реакция системы |
|---|---|---|---|
| Концентрация H₂ в воздухе | Каталитические, полупроводниковые или ИК-датчики | Предупреждение: 0,4% (10% LFL) Авария: 1,0% (25% LFL) | Включение вентиляции, аварийная остановка насоса |
| Вибрация корпуса/вала | Виброметры, акселерометры | > 7 мм/с (RMS) для высокоточных насосов | Снижение оборотов, диагностика, остановка |
| Температура подшипников | Термопары, термисторы | > 80°C (или специфичное для конструкции) | Сигнализация, остановка при критическом превышении |
| Давление барьерной жидкости | Датчики перепада давления | < 0,5 бар выше давления среды | Сигнализация, корректировка давления, остановка |
| Температура двигателя | Встроенные датчики PT100 | Превышение номинала | Отключение привода |
Принципы взрывозащиты: Электрооборудование насосных станций должно иметь степень защиты Ex (например, Ex d, Ex e, Ex i) в соответствии с классификацией зон. Помещения с насосным оборудованием оборудуются взрывобезопасной вентиляцией с кратностью воздухообмена не менее 12 раз в час, так как водород легче воздуха и быстро рассеивается в верхних зонах помещения.
Нормативное регулирование и стандарты
Проектирование и эксплуатация насосов для водорода регламентируются строгими международными и национальными стандартами. Соблюдение этих норм является обязательным для получения сертификатов безопасности.
- ISO 15916-1: Основные требования к оборудованию для работы с водородом.
- ASME B31.12: Код трубопроводных систем для водорода и водородных материалов. Определяет требования к материалам, сварке и испытаниям.
- ISO 19880-5: Спецификации для систем заправки транспортных средств водородом.
- API 610 (Hydrogen Service): Стандарт для центробежных насосов, применяемый как база для водородных насосов с дополнительными допусками по материалам и герметизации.
- EN 10204: Стандарты на документацию о проверке металлических изделий (типы сертификатов 3.1, 3.2).
- ГОСТ Р 55226-2012: Термины и определения в области водородных технологий.
- ATEX 2014/34/EU: Директива по оборудованию и защитным системам, применяемым во взрывоопасных средах (для Европы).
Примечание: При проектировании систем в РФ необходимо также учитывать требования Ростехнадзора к опасным производственным объектам (ОПО), где используются сжиженные газы и водород. Обязательным этапом является проведение экспертизы промышленной безопасности.
Расчет параметров
При проектировании насосных систем для водорода инженеры используют специализированные формулы для оценки рисков и подбора мощности. Ниже приведены ключевые уравнения.
Индекс водородного охрупчивания (HEI)
Используется для оценки потери прочности материала:
Где:
\(\sigma_0\) — предел прочности материала в отсутствие водорода;
\(\sigma_H\) — предел прочности после насыщения водородом.
Значение HEI < 5% указывает на высокую устойчивость материала.
Расчет мощности для жидкого водорода
Мощность, необходимая для перекачки LH2, рассчитывается с учетом его низкой плотности (\(\rho \approx 70,8 \text{ кг/м}^3\) при -253°C):
Где:
\(P\) — мощность, кВт;
\(Q\) — объемный расход, м³/с;
\(H\) — напор, м;
\(\eta\) — КПД насоса (для криогенных насосов обычно 0,5–0,7);
Критерий NPSH для криогенных сред
Для предотвращения кавитации в криогенных насосах критически важен расчет необходимого всасывающего напора (NPSHreq). Из-за высокой летучести водорода даже небольшое падение давления во всасывающем патрубке может вызвать вскипание. Расчет производится по формуле:
Где \(P_{vapor}\) — давление насыщенного пара водорода при рабочей температуре. Значение NPSHavailable должно всегда превышать NPSHreq, указанное производителем, с запасом.
Техническое обслуживание и диагностика
Надежность насосов для водорода обеспечивается предиктивным обслуживанием. Основные методы контроля:
- Вибромониторинг: Анализ спектра вибраций позволяет выявить дисбаланс ротора, misalignment валов или начало разрушения подшипников до выхода из строя.
- Контроль утечек: Использование детекторов утечек водорода в дренажных системах уплотнений. Даже микроутечки (мл/ч) недопустимы и требуют замены уплотнительных элементов.
- Акустическая эмиссия: Метод для обнаружения микротрещин в корпусе или рабочих органах, возникающих из-за усталости материала или охрупчивания.
- Термография: Инфракрасный контроль температуры подшипников и двигателя для выявления перегрева, вызванного недостатком смазки или перегрузкой.
Регулярные испытания включают гидравлические испытания корпуса на прочность (обычно 1,5 от рабочего давления) и испытания на герметичность с использованием гелия или водорода под давлением.