


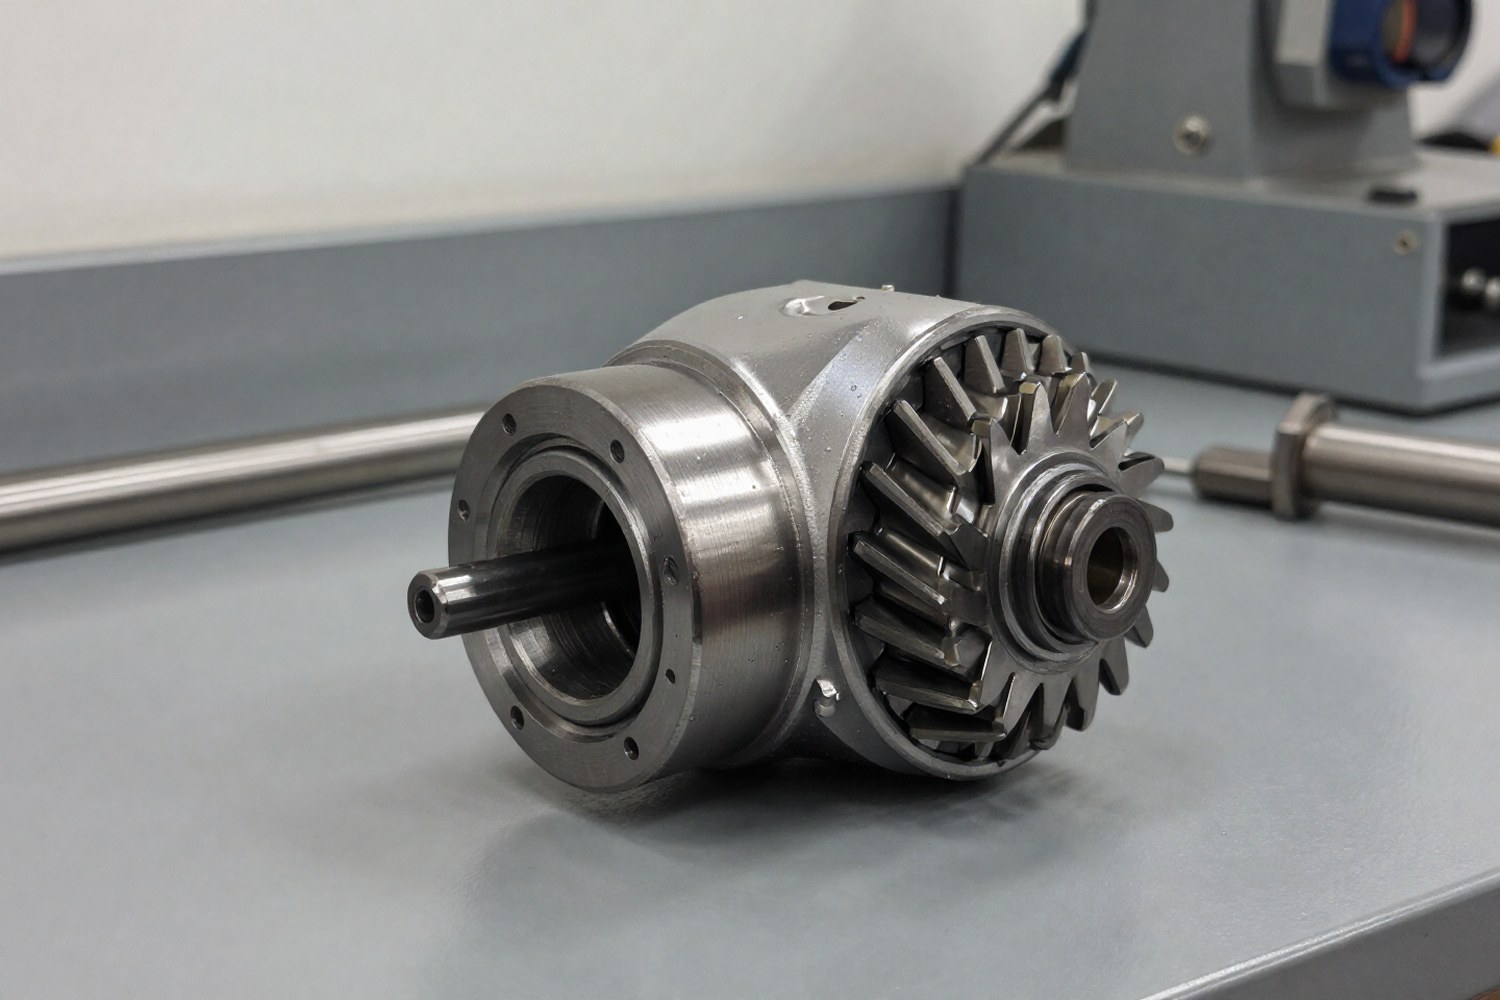
В промышленных отраслях, связанных с переработкой сыпучих материалов, обгонные муфты работают в тяжелых условиях. Проникновение абразивных частиц размером от 5 до 50 мкм в механизм приводит к износу, изменению зазоров и потере передаваемого крутящего момента. Выбор муфты для таких условий базируется на анализе физики процесса износа и применении специализированных материалов.
Влияние параметров абразивной среды на износ
Абразивная среда включает несколько факторов, определяющих интенсивность разрушения деталей. Для корректного подбора муфты необходимо оценивать следующие параметры:
| Параметр среды | Влияние на механизм | Критичность (1-10) |
|---|---|---|
| Размер частиц | Частицы 5–50 мкм проникают через стандартные уплотнения, вызывая микроабразивный износ. Крупные частицы (>100 мкм) могут вызывать заклинивание. | 9 |
| Твердость частиц | Частицы с твердостью >45 HRC (кварц, корунд) способны повреждать закаленные стальные поверхности. | 8 |
| Концентрация абразива | Высокая концентрация ускоряет износ уплотнений и снижает эффективность смазки. | 7 |
| Влажность | Усиливает абразивное воздействие, способствует коррозии и изменению реологии смазки. | 8 |
| Температура | Повышенные температуры снижают вязкость смазки, что облегчает проникновение частиц через уплотнения. | 6 |
Физика процесса разрушения в абразивной среде
Основная проблема эксплуатации обгонных муфт в запыленных средах, трибологическое взаимодействие «сталь-сталь-абразив». Процесс отказа обычно проходит несколько стадий:
- Проникновение частиц: Абразивные частицы (песок, шлак, цементная пыль) проникают через первичные уплотнения в рабочую зону.
- Загрязнение смазки: Частицы смешиваются со смазочным материалом, превращая его в абразивную пасту.
- Микроабразивный износ: При контакте роликов или клиньев с обоймами происходит удаление микрочастиц металла, формирование борозд и изменение геометрии контактных поверхностей.
- Нарушение кинематики: Изменение зазоров и геометрии приводит к заеданию запорных элементов или, наоборот, к проскальзыванию в режиме блокировки.
- Катастрофический отказ: Полная потеря способности передавать крутящий момент или заклинивание механизма.
Интенсивность процесса зависит от размера частиц, их твердости (по шкале Мооса или HV) и концентрации. Частицы с твердостью выше 45 HRC способны повреждать даже закаленные стальные поверхности.
Важно: Наличие влаги в абразивной среде многократно ускоряет процесс отказа: вода способствует коррозии и изменению реологических свойств смазки, облегчая проникновение частиц через уплотнения.
Схема: Стадии износа от проникновения частицы до заклинивания механизма.
Классификация типов обгонных муфт
Выбор типа конструкции муфты, первый этап подбора. Различные механизмы по-разному реагируют на загрязнение:
Роликовые муфты
Используют цилиндрические ролики, заклинивающиеся между внутренней и внешней обоймой. Уязвимость: Высокая. Зазоры между роликами и обоймами могут забиваться крупными частицами, что приводит к заклиниванию или снижению передаваемого момента. Требуют прецизионной обработки поверхностей.
Клиновые (спраговые) муфты
Используют клиновидные элементы (спрайги), которые поворачиваются в пазах под действием трения. Устойчивость: Средняя. Более терпимы к небольшим отклонениям геометрии, но зазоры в пазах также подвержены загрязнению. Часто применяются в конвейерных системах.
Многопозиционные муфты
Содержат несколько рядов запорных элементов. Устойчивость: Высокая. Благодаря распределению нагрузки и возможности использования более массивных элементов, они лучше выдерживают ударные нагрузки и загрязнение, хотя и имеют более сложную конструкцию уплотнений.
Системы уплотнений: принципы и эффективность
Герметичность, главный фактор долговечности муфты в абразивной среде. Стандартные манжетные уплотнения (NBR) часто недостаточны. Применяются комбинированные системы, создающие несколько барьеров для проникновения частиц.
| Тип уплотнения | Принцип действия | Эффективность защиты | Ограничения |
|---|---|---|---|
| Лабиринтные | Создают сложный извилистый путь для частиц без контакта поверхностей | Высокая для частиц >50 мкм; Средняя для пыли | Требуют небольшого зазора, не защищают от жидкостей |
| Манжетные (контактные) | Упругий прижим кромки к валу | Высокая для статичных условий | Износ кромок, тепловыделение, чувствительность к царапинам на валу |
| Магнитные | Удержание ферромагнитных частиц магнитным полем в зазоре | Очень высокая для металлических включений | Неэффективны для немагнитных абразивов (песок, керамика) |
| Барьерные (газовые/жидкостные) | Создание избыточного давления чистого газа или масла | Максимальная | Необходимость в внешних источниках давления, сложность обслуживания |
Для наиболее тяжелых условий (например, цементная промышленность) применяются многоступенчатые системы, включающие внешний отражатель, лабиринтное уплотнение, промежуточную камеру с маслоотражателями и финальное контактное уплотнение с износостойкой кромкой. Такая конфигурация способна увеличить срок службы в 5-8 раз по сравнению со стандартным исполнением.
Схема: Многоступенчатая система уплотнений (лабиринт + магнит + манжета).
Материалы компонентов и поверхностное упрочнение
Стандартные стали (например, 100Cr6 / ШХ15) часто не обеспечивают требуемый ресурс. Для абразивных сред применяются высоколегированные сплавы и специальные технологии обработки. Ниже приведено соответствие марок сталей международным и российским стандартам.
| Компонент | Стандартный материал | Материал для абразивных сред | Технология упрочнения |
|---|---|---|---|
| Внешняя обойма | 42CrMo4 (40ХМ) | X153CrMoV12 (DIN 1.2379 / ГОСТ 1.2379) | Азотирование, PVD-покрытия (TiN, CrN) |
| Внутренняя обойма | 16MnCr5 (18ХГ) | Инструментальные стали с карбидами вольфрама | Плазменное напыление (WC-Co) |
| Ролики / Клинья | 100Cr6 (ШХ15) | Порошковые стали (M390 / CPM-10V или аналоги 110Х18МШД) | DLC-покрытия, криогенная обработка |
| Пружины | 60Si7 | 17-7PH (нержавеющая сталь) | Пассивация |
Технологии поверхностного упрочнения:
- PVD-покрытия: Нитриды титана и хрома обеспечивают твердость до 2500 HV и низкий коэффициент трения, что снижает риск заедания при загрязнении.
- Плазменное напыление: Создает слой из карбидов вольфрама или хрома, устойчивый к выкрашиванию при абразивном воздействии.
- DLC (Diamond-Like Carbon): Алмазоподобные углеродные покрытия обеспечивают максимальную износостойкость и химическую инертность, но требуют точного контроля толщины слоя.
- Криогенная обработка: Позволяет преобразовать аустенит в мартенсит и выделить мелкодисперсные карбиды, повышая общую твердость и стабильность размеров.
Сравнение: Микроструктура стандартной стали vs порошковой стали/напыления.
Расчет ресурса и смазочные материалы
Расчет срока службы обгонной муфты в абразивной среде аналогичен расчету подшипников качения (стандарт ISO 281), но требует введения дополнительных поправочных коэффициентов. Базовая формула ресурса $L_{10}$ модифицируется следующим образом:
Где:
- $L_{10}$, базовый расчетный ресурс в часах (для чистой среды).
- $a_1$, коэффициент надежности (зависит от требуемой вероятности безотказной работы).
- $a_2$, коэффициент материала (для порошковых сталей и специальных покрытий $a_2 > 1$).
- $a_3$, коэффициент режима смазки и очистки (зависит от типа уплотнений и качества фильтрации).
- $K_{env}$, коэффициент условий эксплуатации, учитывающий загрязнение среды. Для сильно запыленных сред этот коэффициент может составлять 0.2–0.5, то есть снижая ресурс в 2-5 раз.
Пример расчета:
Для муфты в цементном цеху с базовым ресурсом $L_{10} = 25 ext{000}$ часов, коэффициентом материала $a_2 = 1.3$ (PVD-покрытие) и коэффициентом загрязнения $K_{env} = 0.4$ (высокая запыленность), расчетный ресурс составит:
$L_{calc} = 25 ext{000} \times 1.3 \times 0.4 = 13 ext{000}$ часов (при упрощенном учете только основных факторов).
Примечание: Приведенная формула является инженерной аппроксимацией. Для обгонных муфт не существует единого нормативного стандарта L10, как для подшипников. Точные значения следует уточнять у производителя на основе испытаний.
Рекомендации по смазке:
В абразивных средах стандартные консистентные смазки быстро вымываются или загустевают из-за загрязнения. Рекомендуется использовать:
- Смазки с высоким содержанием загустевателя: Литиево-кальциевые или полимочевинные основы, устойчивые к вымыванию водой.
- Смазки с твердыми присадками: Монодисперсный графит или PTFE, которые работают как дополнительный защитный слой при вымывании основной смазки.
- Системы циркуляционной смазки: Для высоконагруженных муфт применяется принудительная подача масла с фильтрацией, что позволяет постоянно отводить абразивные частицы из зоны контакта.
Ключевые выводы для подбора
- Для сред с частицами >50 мкм достаточно лабиринтных уплотнений и стандартных сталей с улучшенной смазкой.
- Для мелкодисперсной пыли (цемент, пыль) обязательны многоступенчатые уплотнения (лабиринт + магнитное/барьерное) и порошковые стали.
- Расчетный ресурс необходимо делить на коэффициент загрязнения $K_{env}$ (0.2-0.5) для получения реалистичной оценки.
- Поверхностное упрочнение (PVD, DLC) критически важно для продления срока службы запорных элементов.
Техническое обслуживание и диагностика
В условиях абразивного износа планово-предупредительный ремонт (ППР) должен быть усилен. Признаки необходимости замены или обслуживания:
- Повышенный шум: Появление хруста или скрежета указывает на наличие абразивных частиц в зоне контакта или разрушение сепаратора.
- Проскальзывание: Снижение передаваемого крутящего момента или проскальзывание в режиме блокировки свидетельствует об износе рабочих поверхностей роликов/клиньев.
- Утечка смазки: Наличие абразивной смеси на наружной поверхности муфты говорит о разрушении уплотнений.
- Нагрев: Повышенная температура корпуса может указывать на заедание элементов из-за загрязнения или недостаточной смазки.
Регулярный анализ проб смазки (спектральный и элементный анализ) позволяет выявить рост содержания металлов (железо, хром, ванадий) до наступления катастрофического отказа. Также рекомендуется использовать вибродиагностику как основной способ раннего обнаружения износа в абразивных условиях: изменение частотных характеристик вибрации часто предшествует визуальным признакам.



