


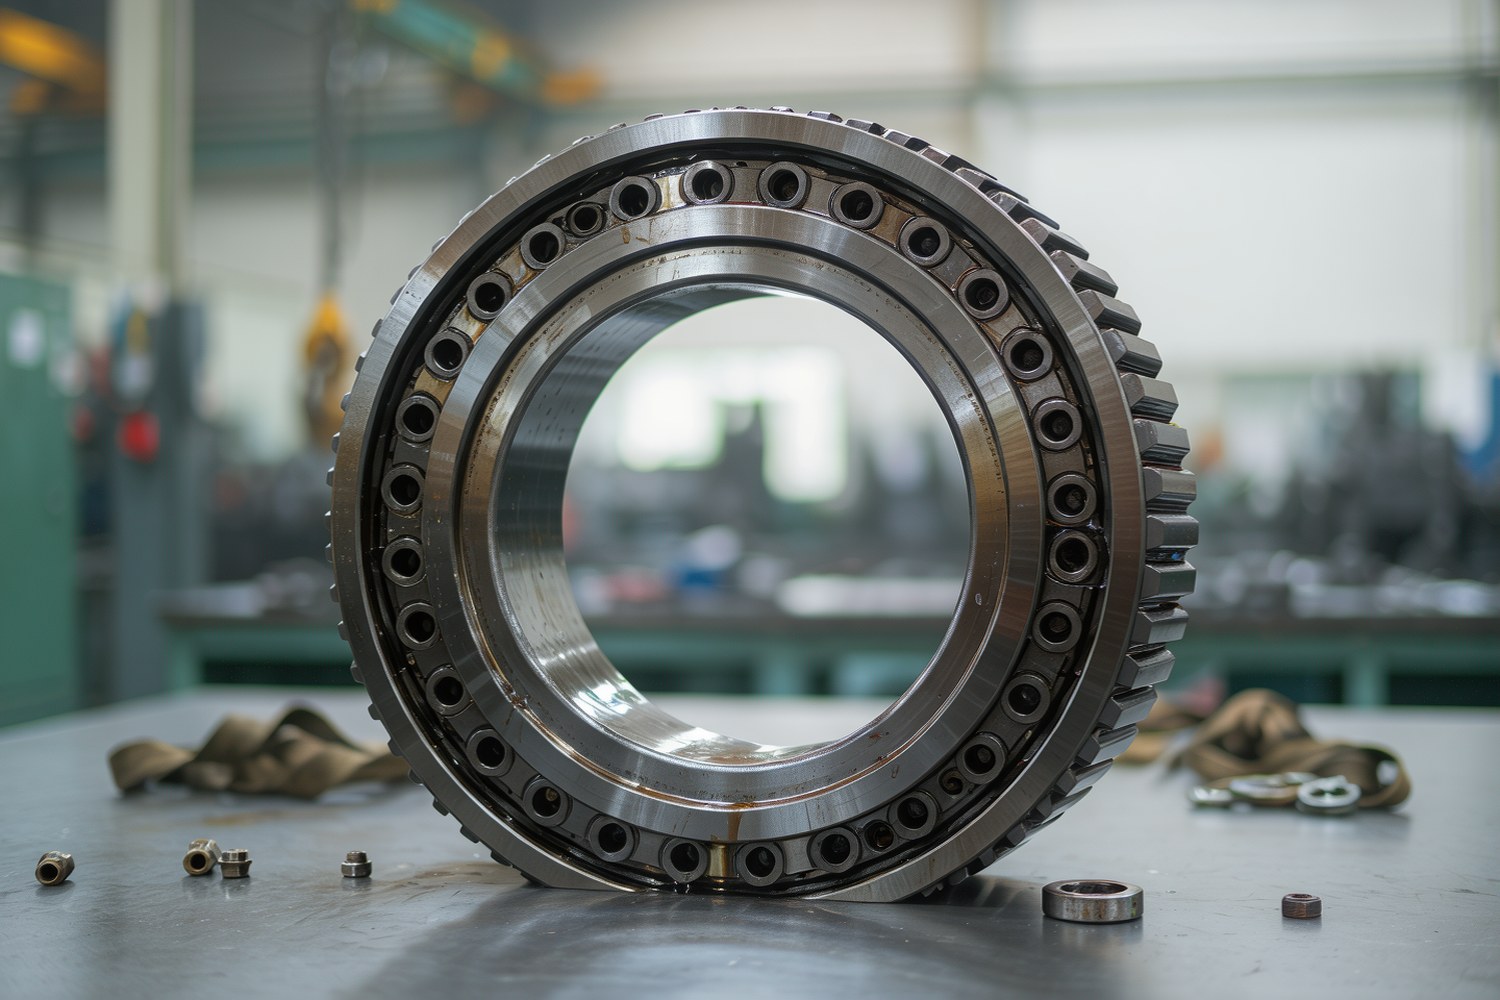
Обгонные муфты, также известные как муфты свободного хода, — это пассивные механические устройства, обеспечивающие одностороннюю передачу вращения. Они блокируют вал при вращении в рабочем направлении и позволяют ему свободно прокручиваться при изменении направления или превышении скорости ведомого вала над ведущим. Расчет и подбор исключают преждевременные отказы, вызванные динамическими нагрузками, вибрацией или неправильным учетом кинематики системы.
Ключевые выводы для конструктора:
- Основной принцип работы — клиновой эффект (заклинивание) элементов между внутренней и внешней обоймами.
- Выбор типа муфты зависит от требуемого момента, скорости и допустимого угла запаздывания.
- Расчет номинального момента должен включать сервис-факторы (удары, температура, режим работы).
- Для высокоскоростных применений критичен учет центробежных сил, вызывающих расклинивание.
Принцип работы и условия самоблокировки
Физическая основа работы любой обгонной муфты — это взаимодействие промежуточных элементов (роликов, храповиков или собачек) с коническими или клиновидными поверхностями внутренней и внешней обойм. Передача момента возможна только при условии механического заклинивания этих элементов.
Процесс блокировки описывается следующим образом:
- Заклинивание: При вращении ведущей обоймы в рабочем направлении промежуточные элементы под действием трения и геометрии паза перемещаются в сужающуюся часть зазора. Они зажимаются между обоймами, создавая жесткую кинематическую пару.
- Расклинивание: При вращении в обратном направлении или когда ведомый вал вращается быстрее ведущего, промежуточные элементы выталкиваются из сужающейся части паза в расширяющуюся, разрывая контакт и позволяя валам вращаться независимо.
Ключевым геометрическим параметром, определяющим способность муфты к самоблокировке, является угол наклона паза (или угол конусности). Для надежной работы этот угол должен быть строго меньше угла трения между материалами обоймы и ролика/храповика. Если угол наклона превышает угол трения, муфта не сможет заблокироваться под нагрузкой, даже при идеальном зазоре.
Где:
$\alpha$ — угол наклона паза (конусности),
$\phi$ — угол трения между материалами (зависит от пары трения, например, сталь-сталь или сталь-бронза).
Важно: При высоких скоростях вращения на промежуточные элементы действуют значительные центробежные силы. Эти силы могут выталкивать ролики из паза, вызывая преждевременное расклинивание. Для высокоскоростных муфт применяется специальная геометрия паза или дополнительные механизмы (например, центробежные компенсаторы), удерживающие элементы в зоне заклинивания.
Классификация типов обгонных муфт
В инженерной практике выделяют три основные конструкции обгонных муфт, различающиеся типом промежуточных элементов и характером распределения нагрузки.
1. Роликовые обгонные муфты
Наиболее распространенный и экономичный тип. Конструкция состоит из внутренней обоймы с клиновидными пазами, набора цилиндрических или игольчатых роликов и внешней обоймы. Ролики удерживаются в пазах сепаратором или пружиной. Ролик заклинивается в клиновидном зазоре, и передача момента происходит за счет сил трения и нормальной реакции опоры. Относительно низкая нагрузочная способность при больших габаритах. При превышении допустимой нагрузки ролики могут деформироваться, что приводит к заеданию муфты в заблокированном состоянии (она перестает обгонять). Применяются при легких и средних нагрузках: конвейеры, текстильное оборудование, редукторы.
2. Храповые обгонные муфты (Sprag Clutches)
Используют неравномерно распределенные элементы специальной формы — храповики (sprags). Форма элемента такова, что он имеет две точки контакта с обоймами, которые сходятся в узком зазоре при вращении в рабочем направлении. Многоточечный контакт (обычно 2-4 точки на один элемент) обеспечивает распределение нагрузки по большей площади поверхности, а не по линии, как у роликов. Значительно выше нагрузочная способность при тех же габаритах. Высокая надежность при ударных нагрузках. Быстрое время срабатывания (мгновенное заклинивание без проскальзывания). Применяются в тяжелой промышленности, авиации, ветрогенераторах, автоматических трансмиссиях, где критична надежность и компактность.
3. Собачковые обгонные муфты (Ratchet Clutches)
Используют механизм, аналогичный храповому колесу в ручном инструменте: зубчатое колесо и собачка (захват). Переворот собачки может быть пружинным или гравитационным. Собачка заходит за зубец колеса при вращении в одну сторону и отскакивает при вращении в обратную. Простая конструкция, высокая стойкость к загрязнениям. Однако процесс захода собачки на зубец сопровождается ударом, что вызывает шум и вибрацию. Время срабатывания выше, чем у роликовых и храповых муфт. Применяются в низкоскоростных механизмах, сельхозтехнике, строительном оборудовании, где шум не критичен, а условия эксплуатации грязные.
| Параметр | Роликовые муфты | Храповые (Sprag) | Собачковые (Ratchet) |
|---|---|---|---|
| Нагрузочная способность | Средняя | Высокая | Средняя/Низкая |
| Максимальная скорость | До 3000–10 000 об/мин* | До 5000+ об/мин | До 1500 об/мин |
| Время срабатывания | 0.5–5 мс | 0.2–3 мс | 5–20 мс |
| Шумность | Низкая | Низкая | Высокая (удары) |
| Угол запаздывания | 3–10° | 2–5° | 10–25° |
| Стоимость | Низкая | Высокая | Низкая |
* Для легких роликовых муфт скорость может достигать 10 000 об/мин, для тяжелых промышленных — ограничена 3000 об/мин.
Геометрические и кинематические параметры
При проектировании узла с обгонной муфтой необходимо учитывать не только статические нагрузки, но и кинематику процесса переключения режимов.
Угол запаздывания (Slip Angle)
Это угол поворота ведомого вала в момент, когда муфта переходит из режима свободного хода в режим блокировки (или наоборот). Угол запаздывания зависит от количества промежуточных элементов и их распределения по окружности.
- У роликовых муфт угол запаздывания может достигать 10-15 градусов, что создает инерционные удары при переключении.
- У храповых муфт благодаря неравномерному распределению элементов угол запаздывания минимален (2-5 градусов), что обеспечивает плавность работы и высокую точность позиционирования.
Влияние центробежных сил
При вращении муфты на ролик или храповик действует центробежная сила $F_c$, направленная радиально наружу. Эта сила стремится вытолкнуть элемент из паза, уменьшая силу нормальной реакции и, следовательно, передаваемый крутящий момент.
Где:
$m$ — масса элемента,
$r$ — радиус вращения центра масс элемента,
$\omega$ — угловая скорость.
Для высокоскоростных применений геометрия паза проектируется с учетом компенсации $F_c$. Иногда используются специальные формы роликов или дополнительные пружинные механизмы, чтобы удерживать элемент в зоне заклинивания даже при высоких оборотах.
Материалы, термообработка и смазка
Свойства материалов контактных поверхностей и смазка определяют срок службы муфты.
Материалы обойм и элементов
- Обоймы: Обычно изготавливаются из легированных сталей (например, 20ХН, 20ХГНМ), которые подвергают цементации и закалке. Это обеспечивает высокую поверхностную твердость (HRC 58-62) для сопротивления износу и выкрашиванию, и вязкую сердцевину для сопротивления ударным нагрузкам.
- Ролики/Храповики: Те же марки стали и термообработка, что и у обойм. Для собачек иногда используют более простые стали, так как нагрузки на зуб меньше, но требования к износостойкости остаются высокими.
Смазка и герметизация
Смазка в обгонных муфтах выполняет две функции: снижение трения при проскальзывании и защита от коррозии. Однако при заклинивании смазка должна выдерживать высокое контактное давление без выдавливания.
- Высокоскоростные режимы: Используются синтетические масла с высокой окислительной стабильностью. Вязкость подбирается так, чтобы обеспечить масляный клин, но не создавать избыточного сопротивления вращению.
- Низкоскоростные и ударные режимы: Применяются консистентные смазки (литол, шрус) с EP-присадками (противозадирными), которые формируют защитный слой на поверхности металла.
- Герметизация: Критически важна для предотвращения попадания абразивных частиц (пыль, стружка) в зазор. Проникновение абразива приводит к быстрому износу пазов и потере способности к самоблокировке.
| Тип смазки | Диапазон температур | Применение | Особенности |
|---|---|---|---|
| Минеральное масло | -20°C ... +80°C | Стандартные промышленные приводы | Низкая стоимость, средняя стабильность |
| Синтетическое масло (PAO) | -40°C ... +120°C | Высокоскоростные муфты, авиация | Высокая вязкостная стабильность, низкая летучесть |
| Консистентная смазка (EP) | -30°C ... +100°C | Грязные условия, низкие скорости | Защита от пыли, противозадирные свойства |
Расчет крутящего момента и подбор
Подбор обгонной муфты начинается с определения требуемого номинального крутящего момента ($T_{nom}$), который муфта должна передавать без проскальзывания и разрушения элементов. Важно не путать расчетный момент нагрузки с номинальным моментом муфты.
Формула расчета
Требуемый номинальный момент муфты ($T_{nom}$) определяется по формуле:
Где:
$T_{nom}$ — требуемый номинальный крутящий момент муфты, Н·м;
$T_{load}$ — рабочий крутящий момент на валу (от двигателя или нагрузки), Н·м;
$K_с$ — коэффициент сервис-фактора (зависит от типа привода и характера нагрузки);
$K_р$ — коэффициент режима работы (зависит от частоты пусков/остановок);
$K_т$ — температурный коэффициент.
Коэффициент сервис-фактора ($K_с$)
Этот коэффициент учитывает динамические нагрузки, удары и неравномерность работы механизма. Типичные значения:
- Равномерная нагрузка: $K_с = 1.0 - 1.2$ (например, вентиляторы, насосы с постоянной нагрузкой).
- Умеренные удары: $K_с = 1.3 - 1.6$ (конвейеры, смесители, станки).
- Сильные удары: $K_с = 1.7 - 2.5$ (дробилки, прессы, подъемные краны с тяжелым грузом).
Пример расчета
Задача: Подобрать обгонную муфту для конвейерной ленты, приводимой электродвигателем.
- Номинальный момент на валу: $T_{load} = 500$ Н·м.
- Условия: конвейер с сыпучим грузом (умеренные удары), частые пуски.
- Коэффициент сервис-фактора $K_с = 1.5$.
- Коэффициент режима работы $K_р = 1.4$.
- Рабочая температура +60°C, $K_т = 1.1$.
Расчет:
Вывод: Необходимо выбрать обгонную муфту с номинальным крутящим моментом не менее 1155 Н·м. При этом следует проверить, чтобы максимальная рабочая скорость конвейера не превышала допустимую скорость выбранной модели муфты.
Типичные ошибки проектирования
При проектировании узлов с обгонными муфтами часто допускаются ошибки, ведущие к преждевременному выходу из строя:
- Игнорирование угла запаздывания: В системах точного позиционирования (робототехника, ЧПУ) большой угол запаздывания роликовых муфт приводит к потере точности. В таких случаях следует выбирать храповые муфты.
- Недоучет центробежных сил: Подбор муфты только по статическому моменту без учета скорости может привести к расклиниванию на высоких оборотах.
- Отсутствие зазоров: Неправильный подбор радиальных зазоров при монтаже может привести к повышенному шуму, износу или заеданию муфты.
Рекомендация: При проектировании узла с обгонной муфтой всегда закладывайте запас по моменту не менее 20-30% от расчетного значения, чтобы компенсировать возможные пиковые нагрузки и износ со временем. В ответственных применениях испытания на стенде с реальными циклами нагружения являются стандартом.



