


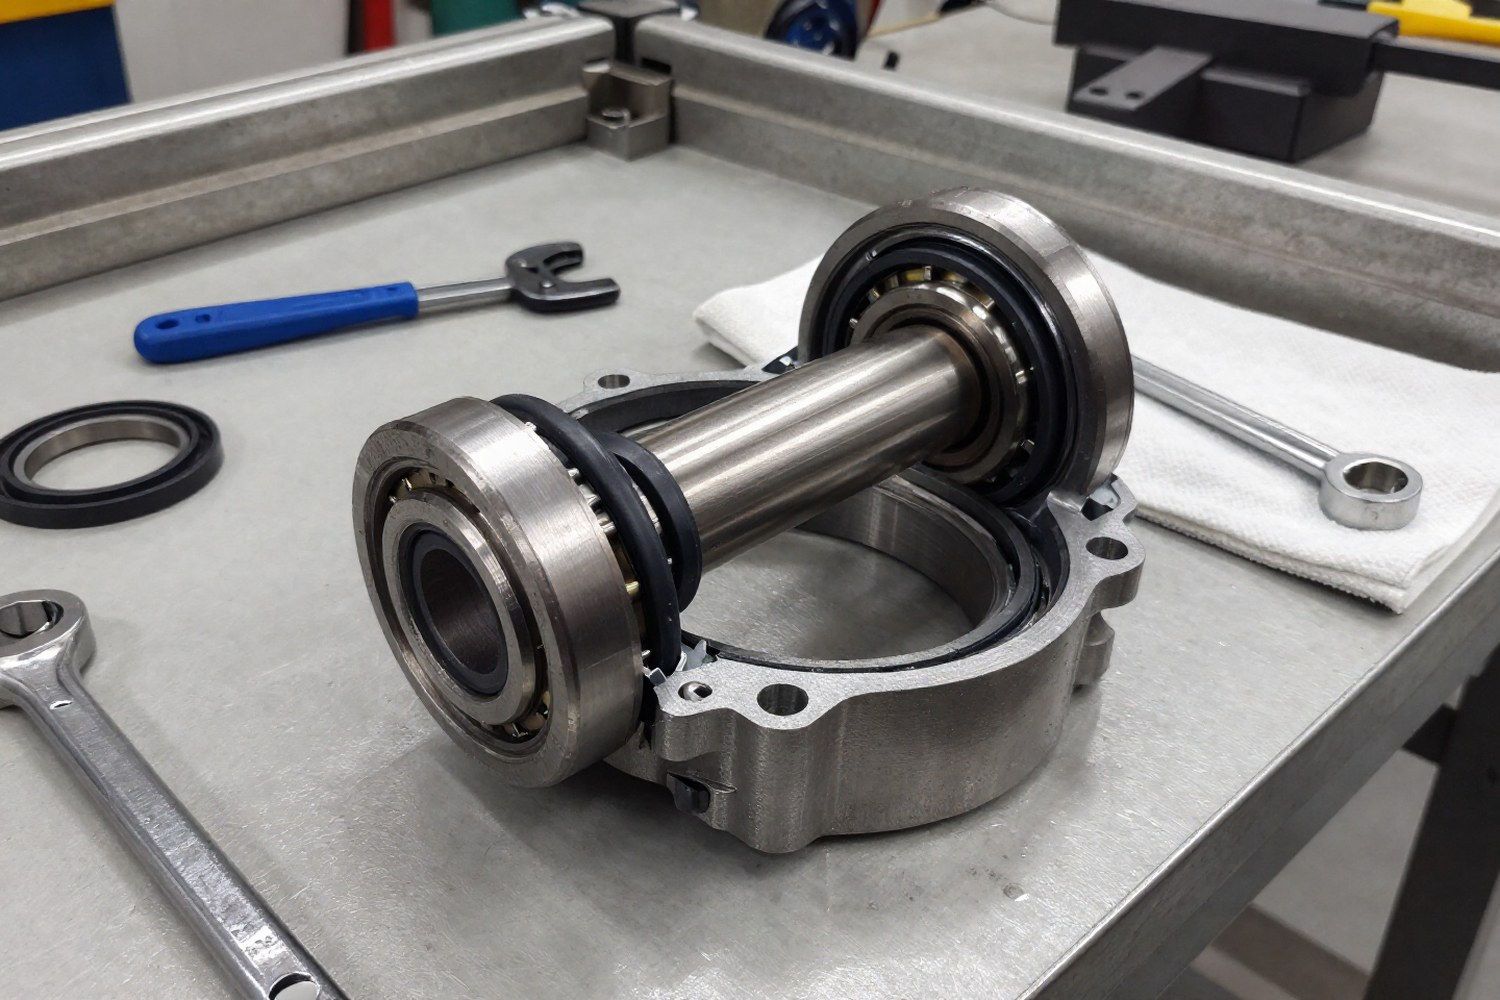
Разъёмные корпуса подшипниковых узлов серий SNL, SNV, SNC и аналогичных удерживают вал в строю. Простая конструкция не спасает от поломок: ошибки монтажа, плохая смазка и грязь. Разберём, как находить проблемы до остановки станка, проверять соосность по ISO 1101 и поддерживать узел в рабочем состоянии.
Коротко главное
- Почти половина отказов возникает из-за изношенных уплотнений и попадания грязи.
- Главное при монтаже, выдержать соосность. Допуски регламентируются стандартом ISO 1101.
- Вибрация по ISO 10816 указывает на нехватку смазки, дисбаланс и перекос ещё до отказа.
- Момент затяжки болтов зависит от класса прочности. Используйте динамометрический ключ.
- Материал корпуса (чугун, сталь или нержавейка) диктует, как бороться с коррозией и какие уплотнения ставить.
Разъёмный корпус фиксирует подшипник, герметизирует рабочую зону и распределяет нагрузки на фундамент или раму. Отказ корпуса или узла в сборе останавливает оборудование. Чаще всего причины кроются в нарушениях условий эксплуатации: ошибки выравнивания, неправильный выбор смазки или игнорирование регламентов ТО.
Надёжность разъёмного корпуса зависит от точности монтажа, качества смазки и целостности уплотнений. Регулярная диагностика, виброметрия и термография позволяют выявить проблемы на ранней стадии и избежать дорогостоящего ремонта.
Классификация типичных отказов разъёмных корпусов
Для систематизации диагностики причины отказов разделяют на три группы: механические, трибологические и коррозионные. Понимание природы дефекта помогает выбрать правильный метод устранения.
Механические повреждения
К этой категории относятся разрушения несущей способности корпуса или посадочных мест. Основные виды:
- Трещины корпуса: Возникают в зонах концентрации напряжений, вокруг отверстий под крепление или на стыке разъёмной плоскости. Причина: ударные нагрузки, перекосы фундамента или дефекты литья.
- Износ посадочных мест: Разбивка отверстия под наружное кольцо подшипника. Приводит к осевому и радиальному биению вала. Причина: плохая пригонка корпуса к фундаменту или вибрация.
- Деформация разъёмной плоскости: Нарушение герметичности стыка основания и крышки. Причина: неравномерная затяжка крепежа или превышение допустимых нагрузок.
Трибологические проблемы
Связаны с процессом трения в паре «вал, подшипник, корпус»:
- Перегрев: Признак недостаточной или избыточной смазки, а также нарушения зазоров.
- Загрязнение смазки: Попадание абразивных частиц (пыль, песок, стружка) через изношенные уплотнения. Вызывает абразивный износ дорожек качения.
- Электрокоррозия: Протекание токов через подшипник (например, от частотных преобразователей). Вызывает питтинги на поверхностях качения.
Коррозионные разрушения
Возникают в агрессивных средах: влажность, химические испарения, морская вода. Коррозия ослабляет структуру металла, особенно в резьбовых соединениях и на разъёмных плоскостях. Для борьбы с этим применяют корпуса из нержавеющей стали или с защитными покрытиями.
| Тип отказа | Основные симптомы | Вероятная причина | Метод устранения |
|---|---|---|---|
| Износ уплотнений | Утечка смазки, попадание пыли | Старение материала, превышение скорости вала, отсутствие смазки в манжете | Заменить уплотнение |
| Ослабление крепежа | Скрип, люфт крышки, изменение зазора | Отсутствие контрения, вибрация, неверный момент затяжки | Подтянуть или заменить болты |
| Перегрев узла | Температура корпуса выше нормы (>70-80°C) | Избыток смазки, плохая теплоотдача, перегрузка | Корректировать смазку, проверить нагрузку |
| Коррозия | Рыжие пятна, шелушение покрытия | Конденсат, агрессивная среда, повреждение защитного слоя | Нанести защитное покрытие, заменить корпус |
Методы диагностики и неразрушающий контроль
Техническое обслуживание строится на предиктивной диагностике. Визуального осмотра недостаточно для выявления скрытых дефектов. Применяются следующие методы:
Вибрационный анализ
Измерение скорости вибрации (мм/с) показывает состояние узла. Согласно ISO 10816, состояние подшипникового узла оценивается по следующим диапазонам (для малых машин, категория B):
| Зона | Вибрация (мм/с) | Состояние |
|---|---|---|
| A | < 1.4 | Новое оборудование, штатный режим |
| B | 1.4 – 2.8 | Допустимая работа, требуется мониторинг |
| C | 2.8 – 7.1 | Неудовлетворительно, требуется плановый ремонт |
| D | > 7.1 | Аварийное состояние, немедленная остановка |
Для разъёмных корпусов важен контроль биения вала. Высокочастотная вибрация может указывать на повреждение подшипника. Низкочастотная, чаще всего на несоосность или ослабление крепления.
Термография
Инфракрасные камеры показывают аномальный нагрев. Разница температур между аналогичными узлами более 10°C, признак проблемы. Основные причины перегрева:
- Избыточная подача смазки (перемешивание генерирует тепло).
- Недостаток смазки (сухое трение).
- Перегрузка подшипника.
Ультразвуковая диагностика
Позволяет обнаруживать микротрещины в корпусе и ранние стадии износа подшипника по звуковым сигналам, которые не слышны человеческому уху. Особенно полезна для оценки состояния уплотнений: изменение акустического профиля часто говорит о нарушении герметичности.
Анализ смазки
Лабораторный анализ отработанной смазки выявляет металлические частицы (износ подшипника или корпуса) и абразивные загрязнения (песок, пыль). Это помогает установить источник износа и необходимость замены уплотнений.
Рекомендуется анализировать смазку каждые 3–6 месяцев в зависимости от условий эксплуатации. В агрессивных средах интервал сокращается.
Требования к монтажу и соосности
Ошибка монтажа, одна из самых частых причин преждевременного выхода из строя. Разъёмный корпус должен быть установлен так, чтобы вал находился в идеальной соосности с другими элементами привода. Именно поэтому контроль соосности является частью регулярной профилактики.
Допуски по ISO 1101
Стандарт ISO 1101 регламентирует допуски на геометрические отклонения. Для подшипниковых узлов важны следующие параметры:
- Соосность оси вала с осью отверстия корпуса: Отклонение не должно превышать 0.05 мм/м (для прецизионных узлов) или до 0.1–0.2 мм/м для общего промышленного оборудования.
- Параллельность: Допустимое отклонение между валами соединяемых машин, не более 0.1 мм/м для мягких муфт и 0.05 мм/м для жёстких.
- Угловое смещение: Не более 0.05 градуса.
Нарушение этих допусков создаёт дополнительные нагрузки на подшипник, которые он не рассчитан воспринимать. Это вызывает ускоренный износ и разрушение.
Процедура выравнивания
- Подготовка основания: Фундаментная плита должна быть выровнена с точностью до 0.1 мм/м.
- Установка корпуса: Корпус устанавливают на место, крепят болтами с умеренным моментом.
- Выравнивание вала: С помощью лазерных или механических индикаторов вал выводят в соосность с приводным валом.
- Фиксация: После достижения допусков корпус окончательно затягивают с требуемым моментом.
| Параметр | Допустимое отклонение | Метод контроля |
|---|---|---|
| Радиальное смещение | ≤ 0.05 мм | Лазерный выравниватель, щупы |
| Угловое смещение | ≤ 0.05° | Угломер, лазер |
| Биение вала | ≤ 0.02 мм | Индикатор часового типа |
Управление смазкой и уплотнениями
Смазка и уплотнения защищают подшипниковый узел от внешних воздействий и обеспечивают нужные условия трения.
Выбор смазки
Основной критерий выбора, вязкость базового масла, которая зависит от скорости вращения подшипника и рабочей температуры.
n × d_m = ВПФ (Speed-Diameter Factor)Где n, частота вращения (об/мин), d_m, средний диаметр подшипника (мм). Чем выше ВПФ, тем ниже должна быть вязкость смазки для минимизации потерь на перемешивание.
- Высокие скорости (ВПФ > 500 000): Масла с низкой вязкостью (ISO VG 10–22).
- Средние скорости (ВПФ 30 000–500 000): Стандартные масла (ISO VG 68–100).
- Низкие скорости/высокие нагрузки: Масла с высокой вязкостью (ISO VG 150–220) или консистентные смазки с EP-аддитивами.
Типы уплотнений
Выбор уплотнения зависит от среды эксплуатации:
| Тип уплотнения | Применение | Ограничения |
|---|---|---|
| Манжетные (RSL, RS) | Стандартные условия, удержание смазки | Не подходят для высоких скоростей (>10 м/с) и агрессивных сред |
| Лабиринтные | Высокие скорости, температуры | Требуют масляной плёнки на валу, не защищают от воды под давлением |
| Таконитовые | Экстремально загрязнённые среды (шахты, цемент) | Высокая стоимость, сложность монтажа |
| V-образные кольца | Компромиссное решение | Требуют регулярной смазки для предотвращения износа вала |
При использовании манжетных уплотнений необходимо контролировать скорость поверхности вала. Если скорость превышает 10 м/с, требуется специальная конструкция с принудительной подачей смазки или лабиринтная система.
Регламент технического обслуживания
Эффективное ТО включает контроль момента затяжки, проверку смазки и визуальный осмотр. Ниже приведены обобщённые рекомендации.
Моменты затяжки крепежных элементов
Недостаточная затяжка приводит к люфту и вибрации, избыточная, к срыву резьбы или деформации корпуса. Значения приведены для смазанных болтов (класс точности ISO 898-1) с коэффициентом трения 0.12–0.14:
| Диаметр резьбы | Класс 8.8 (Нм) | Класс 10.9 (Нм) | Класс 12.9 (Нм) |
|---|---|---|---|
| M10 | 45 | 65 | 78 |
| M12 | 80 | 115 | 135 |
| M16 | 190 | 270 | 330 |
| M20 | 380 | 540 | 650 |
| M24 | 660 | 930 | 1120 |
Рекомендация: Затягивайте болты в крестообразном порядке, используя динамометрический ключ. Для ответственных узлов применяйте фиксаторы резьбы или контргайки.
График обслуживания
| Мероприятие | Периодичность | Критерии оценки |
|---|---|---|
| Визуальный осмотр | Еженедельно | Отсутствие утечек, коррозии, повреждений корпуса |
| Проверка крепления | Ежемесячно | Момент затяжки болтов, отсутствие люфта |
| Дозаправка смазкой | По графику (см. руководство по подшипнику) | Уровень смазки, температура узла |
| Вибрационный контроль | Ежеквартально | Значения вибрации по ISO 10816 |
| Замена уплотнений | При обнаружении утечек или износа | Целостность манжеты, отсутствие трещин |
| Полная ревизия | Ежегодно | Замена подшипника, проверка посадочных мест |
Восстановление и замена элементов
При выявлении дефектов необходимо принять решение о ремонте или замене узла.
Ремонт трещин корпуса
При небольших трещинах (до 2–3 мм), не затрагивающих несущие поверхности, допускается сварка с последующим отжигом. Однако этот метод не рекомендуется для корпусов, работающих под высокими нагрузками: структура металла в зоне сварки меняется. В таких случаях предпочтительнее замена корпуса.
Восстановление посадочных мест
При износе отверстия под подшипник применяют следующие методы:
- Втулки: Установка новых втулок с последующей обработкой под номинальный размер.
- Напыление: Термическое напыление металла (хром, никель) с последующей шлифовкой.
- Полимерные покрытия: Нанесение ремонтных составов (например, на основе эпоксидных смол) для восстановления геометрии.
- Замена корпуса: Наиболее надёжный и часто экономически оправданный вариант при значительном износе.
Замена подшипника
При замене подшипника всегда меняйте уплотнения. Используйте индукционные нагреватели для монтажа подшипников, избегая ударных нагрузок молотком, которые могут повредить дорожки качения.
Частые ошибки при монтаже
- Неочищенные посадочные поверхности (стружка, окалины, старая смазка).
- Использование герметика вместо прокладок там, где конструкция предполагает сухую стыковку.
- Перетяжка болтов, приводящая к деформации корпуса и перекосу вала.
- Игнорирование требований к классу точности подшипника (например, установка подшипника класса P0 в прецизионный узел).
Долговечность разъёмного корпуса определяется не только качеством литья, но и правильностью монтажа, выбором смазки и регулярностью обслуживания. Соблюдение допусков ISO 1101 и регламентов по смазке продлевает срок службы узла при соблюдении условий эксплуатации.



