


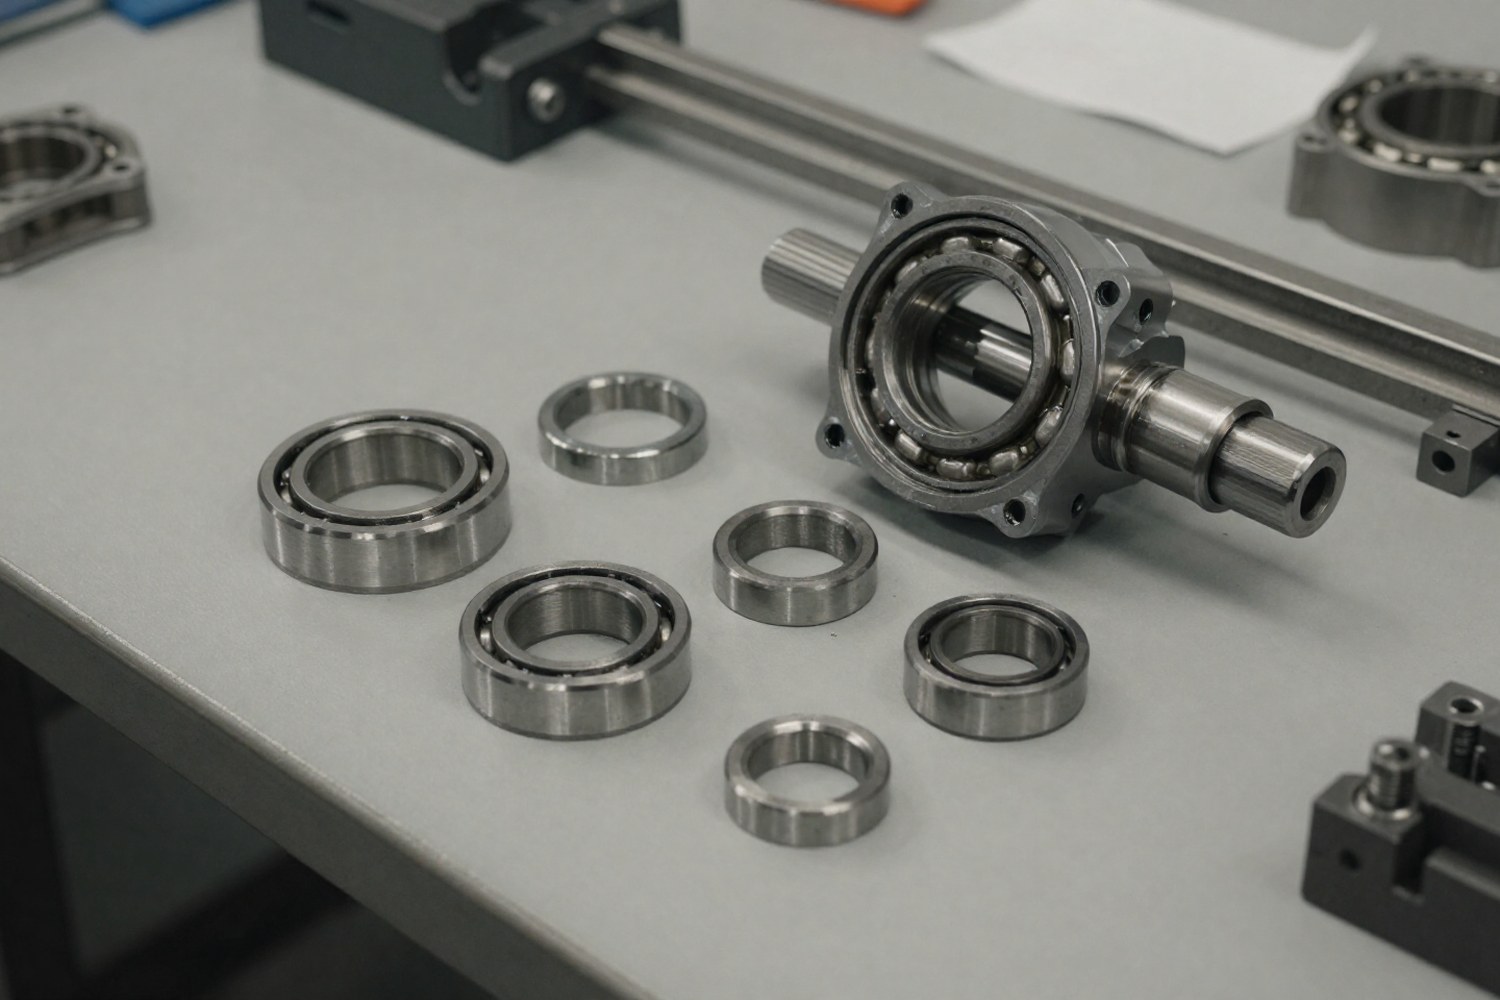
Разъёмные корпуса подшипников являются критическими компонентами в промышленном оборудовании. Их конструкция позволяет монтировать и демонтировать подшипники без снятия вала, что упрощает техническое обслуживание. Однако резьбовые соединения, фиксирующие крышку и основание, а также крепящие корпус к раме, подвержены высоким нагрузкам. Срыв резьбы, коррозия или износ профиля могут привести к смещению подшипника, увеличению вибрации и преждевременному выходу из строя узла. Восстановление резьбы — это инженерная процедура, требующая точности и соблюдения допусков, а не просто устранение дефекта.
- Диагностика: визуальный осмотр, проверка резьбовыми калибрами, анализ типа дефекта (механический, коррозионный, эксплуатационный).
- Методы: спиральные вставки (Helicoil), цельные втулки (Time-Sert), нарезка увеличенного диаметра, ремонтные составы.
- Инструмент: динамометрические ключи, резьбовые калибры, метчики, эндоскопы.
- Критерии: ремонт возможен при сохранении целостности бобышки; при трещинах или критической потере материала — замена корпуса.
Диагностика дефектов резьбы корпусов подшипников
Первым этапом ремонта является точная диагностика. Разъёмные корпуса изготавливаются из различных материалов (серый чугун, ковкий чугун, сталь, алюминиевые сплавы), и характер повреждений часто зависит от свойств материала и условий эксплуатации. Статистика отказов подшипниковых узлов показывает, что около 35% проблем связаны с неисправностями резьбовых соединений.
| Тип повреждения | Причины возникновения | Визуальные и функциональные признаки |
|---|---|---|
| Срыв резьбы | Превышение момента затяжки, использование некалиброванного инструмента, ударные нагрузки | Визуальное разрушение витков, люфт крепежа, невозможность завинчивания болта до упора |
| Износ профиля | Частые циклы сборки/разборки, вибрация, фреттинг-коррозия | Увеличенный зазор между болтом и отверстием, ослабление соединения под нагрузкой |
| Коррозия | Воздействие влаги, агрессивных сред, отсутствие защитных покрытий | Ржавчина, окислы, затрудненное вращение крепежа, питтинги на поверхности витков |
| Заедание | Отсутствие смазки, попадание абразивных частиц, перетяжка | Сложность демонтажа, риск обрыва болта при попытке откручивания |
Для диагностики используются резьбовые калибры-гайки и болты (проходные и непроходные), которые позволяют определить, находится ли резьба в пределах допуска. Для оценки состояния труднодоступных отверстий (например, в глухих бобышках крышки) применяются эндоскопы. Важно отличать механическое разрушение профиля от коррозионного повреждения, так как это определяет выбор метода восстановления.
Подготовка поверхности и очистка
Качество ремонта напрямую зависит от чистоты поверхности. Любые остатки масла, старой смазки, коррозии или стружки могут привести к непредсказуемым последствиям: от смещения метчика при нарезке до отслоения ремонтного состава. Подготовка включает несколько обязательных этапов.
- Механическая очистка: удаление рыхлой коррозии и загрязнений металлическими или нейлоновыми щетками. Для внутренних резьб используются специальные проволочные щетки, соответствующие диаметру отверстия.
- Химическая очистка: обезжиривание поверхности ацетоном, изопропиловым спиртом или специализированными растворителями. Это критически важно для адгезии ремонтных составов и предотвращения повторной коррозии.
- Преобразование коррозии: при наличии стойких окислов применяются преобразователи ржавчины, которые ингибируют дальнейшее развитие процесса и создают защитный слой.
- Удаление стружки: после механической обработки (сверления, нарезки) необходимо тщательно удалить все металлические опилки. Использование сжатого воздуха и магнитных инструментов обязательно.
Важно: При работе с алюминиевыми корпусами (серии SE, SNG) необходимо избегать использования стальных щеток, так как частицы стали могут вызвать гальваническую коррозию. Рекомендуется применять щетки из нержавеющей стали или нейлона с абразивным покрытием.
Методы восстановления резьбы
Существует три основных инженерных подхода к восстановлению резьбы: установка резьбовых вставок, нарезка увеличенного диаметра и использование ремонтных составов. Выбор метода определяется глубиной повреждения, материалом корпуса и требуемыми характеристиками соединения.
Резьбовые вставки (Helicoil, Time-Sert)
Это наиболее распространенный и надежный метод. Вставки позволяют восстановить оригинальный диаметр резьбы, не изменяя геометрию крепежа. Они делятся на два основных типа:
- Спиральные вставки (Helicoil): изготавливаются из проволоки из нержавеющей стали или бронзы с ромбовидным сечением. Устанавливаются в отверстие, нарезанное метчиком увеличенного размера. Обеспечивают высокую стойкость к вибрациям благодаря упругости материала.
- Цельные втулки (Time-Sert, Keensert): представляют собой монолитные втулки с внутренней и наружной резьбой. После установки наружная резьба фиксируется в теле корпуса (часто с помощью анаэробного состава или механической фиксации), что исключает выкручивание вставки. Этот метод обеспечивает максимальную прочность на вырыв.
Процесс установки спиральной вставки включает:
- Рассверливание поврежденного отверстия сверлом из комплекта.
- Нарезание новой резьбы специальным метчиком (обычно с шагом, увеличенным на 1-2 номинала).
- Установку вставки с помощью монтажного инструмента.
- Удаление установочного выступа (если предусмотрено конструкцией вставки).
- Проверку качества резьбы контрольным болтом.
Диаметр отверстия под вставку рассчитывается по формуле:
Где d — номинальный внешний диаметр оригинальной резьбы, P — шаг резьбы. Точное соблюдение этого параметра критично для прочности соединения.
| Размер резьбы | Диаметр сверла (мм) | Момент затяжки после ремонта (Нм) | Прочность на вырыв (кН) |
|---|---|---|---|
| M8 x 1.25 | 8.4 | 25 | 14.6 |
| M10 x 1.5 | 10.5 | 49 | 23.2 |
| M12 x 1.75 | 12.7 | 86 | 33.8 |
| M16 x 2.0 | 16.8 | 210 | 60.5 |
| M20 x 2.5 | 21.0 | 410 | 95.2 |
Нарезка новой резьбы увеличенного диаметра
Этот метод применяется, когда установка вставок невозможна (например, из-за недостаточной толщины стенки корпуса) или когда требуется упростить конструкцию. Поврежденное отверстие рассверливается и нарезается резьба большего диаметра (например, M10 заменяется на M12). Основной риск этого метода — ослабление корпуса за счет удаления большего количества материала, что может привести к растрескиванию бобышки под нагрузкой. Требует использования прочного крепежа соответствующего размера.
Анаэробные фиксаторы и ремонтные составы
Для мелких дефектов, таких как неглубокие питтинги или легкая коррозия, может применяться локальное восстановление с помощью металлонаполненных эпоксидных составов или анаэробных фиксаторов резьбы. Этот метод не восстанавливает геометрию витков, но заполняет пустоты и обеспечивает фиксацию крепежа. Часто используется в комбинации с механической подгонкой или как временная мера. Для ответственных узлов, работающих при высоких температурах и вибрациях, этот метод менее предпочтителен по сравнению с вставками.
Сравнительный анализ методов ремонта
Выбор оптимального метода требует баланса между стоимостью, сложностью работ и ресурсом восстановленного соединения. Ниже приведено сравнение основных подходов.
Спиральные вставки (Helicoil)
- Надежность: Высокая (до 120% от исходной прочности)
- Сложность: Средняя (требует набора инструментов)
- Материалы: Чугун, сталь, алюминий
- Ресурс: Полное восстановление до оригинальных параметров
Цельные втулки (Time-Sert)
- Надежность: Максимальная (исключает выкручивание)
- Сложность: Высокая (требует точного позиционирования)
- Материалы: Сталь, чугун (сложнее в алюминии)
- Ресурс: Увеличенный ресурс за счет фиксации наружной резьбы
Нарезка увеличенного диаметра
- Надежность: Средняя (зависит от остаточной толщины стенки)
- Сложность: Низкая (стандартный метчик)
- Материалы: Сталь, чугун
- Ресурс: Требует замены крепежа на более крупный
Ремонтные составы
- Надежность: Низкая/Средняя (для мелких дефектов)
- Сложность: Низкая
- Материалы: Все металлы, особенно алюминий
- Ресурс: Временное решение или дополнение к вставкам
Критерии выбраковки и замены корпуса
Не всякое повреждение резьбы подлежит ремонту. Инженер должен оценить целостность конструкции корпуса. Ремонт нецелесообразен или невозможен в следующих случаях:
- Трещины корпуса: Наличие трещин в бобышке, вокруг резьбового отверстия или в зоне соединения крышки и основания. Трещины распространяются под нагрузкой, и ремонт резьбы не устранит причину разрушения.
- Критическая потеря материала: Если толщина стенки вокруг резьбы менее допустимого значения (обычно менее 1.5-2 шагов резьбы от края отверстия), установка вставки или нарезка новой резьбы приведут к растрескиванию бобышки.
- Разрушение посадочных поверхностей: Если повреждены поверхности прилегания крышки к основанию или подшипника к корпусу, восстановление резьбы не обеспечит правильную центровку вала.
- Коррозия под напряжением: Глубокие поражения материала, распространяющиеся внутрь стенки корпуса, снижают его несущую способность.
Примечание: При ремонте алюминиевых корпусов следует учитывать, что алюминий мягче чугуна и стали. Повторный ремонт резьбы в алюминии возможен не более 2-3 раз, после чего требуется замена корпуса или втуливание посадочного места.
Требования к затяжке и профилактика
После восстановления резьбы критически важно обеспечить правильную эксплуатацию соединения. Основными факторами, приводящими к повторному срыву резьбы, являются перетяжка крепежа и вибрация.
Момент затяжки: Должен строго соответствовать рекомендациям производителя подшипника или рассчитываться на основе класса прочности крепежа и материала корпуса. Для болтов класса прочности 8.8 момент затяжки можно оценить по формуле:
Где M — момент затяжки (Нм), k — коэффициент трения (обычно 0.12-0.18 для смазанных соединений), d — диаметр резьбы (мм), F — усилие натяжения болта (кН). Использование динамометрических ключей обязательно.
Профилактика:
- Использование анаэробных фиксаторов резьбы (слабой или средней фиксации) для предотвращения самоотвинчивания.
- Защита резьбы от коррозии с помощью смазок или покрытий.
- Регулярный контроль момента затяжки при плановых ТО.
- Использование пружинных шайб или контровочных проволок в условиях сильной вибрации.
Соблюдение этих правил позволяет минимизировать риск повторных повреждений и обеспечить надежную работу подшипниковых узлов в течение всего срока службы оборудования.
FAQ
Можно ли ремонтировать резьбу в алюминиевых корпусах?
Да, но с осторожностью. Алюминий мягче, поэтому срыв резьбы происходит чаще. Рекомендуется использовать цельные втулки (Time-Sert) или спиральные вставки из нержавеющей стали. Важно контролировать момент затяжки, чтобы не повредить восстановленную резьбу при сборке.
В чем разница между Helicoil и Time-Sert?
Helicoil — это спиральная проволока, которая упруго деформируется и обеспечивает высокую стойкость к вибрациям. Time-Sert — это цельная втулка, которая фиксируется в корпусе (часто клеем или механически) и обеспечивает максимальную прочность на вырыв. Time-Sert предпочтительнее для ответственных узлов с высокими нагрузками.
Нужно ли удалять установочный выступ вставки?
Да, для спиральных вставок (Helicoil) установочный выступ необходимо удалить после монтажа, чтобы он не мешал завинчиванию болта. Для цельных втулок (Time-Sert) выступ обычно не требуется или удаляется в процессе установки.
Какой инструмент необходим для ремонта?
Минимальный набор: сверло, метчик для вставки, монтажный инструмент, щетка для очистки. Для контроля качества: динамометрический ключ, резьбовые калибры. Для диагностики: эндоскоп, штангенциркуль.



