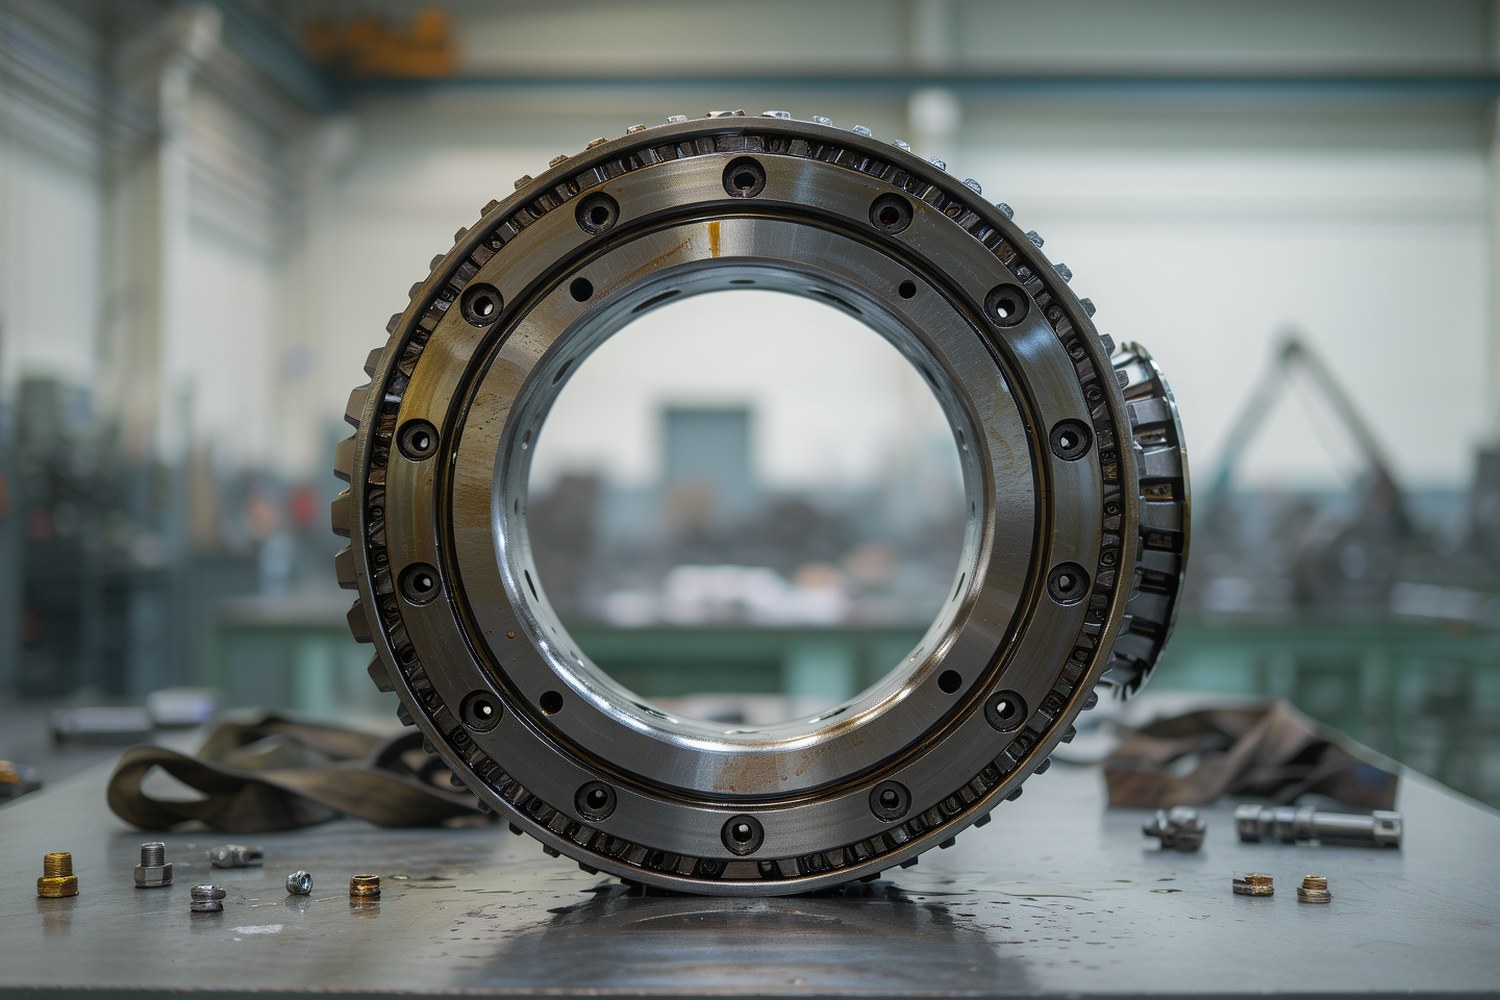
Линейные направляющие (рельсы и каретки) являются ключевым элементом систем прецизионного перемещения в станкостроении, робототехнике и автоматизированных линиях. Деградация рабочих поверхностей приводит к потере точности позиционирования, увеличению вибраций и преждевременному выходу оборудования из строя. В условиях высокой стоимости импортных комплектующих и длительных сроков поставки, реставрация рельсовых направляющих становится экономически обоснованной альтернативой замене.
Современные технологии позволяют не только восстановить исходные параметры, но и повысить износостойкость поверхностей за счет применения специализированных сплавов. Выбор технологии ремонта базируется на результатах дефектоскопии, типе материала направляющих и требуемых допусках.
 Molykote G-Rapid Plus, 400 мл
3 850 ₽ Без НДС
 Цепное масло OKS 310 ISO VG: 150, 1 л
0 ₽ Без НДС
 HALS Klueber S88 Plus HCG-00-7, 0.7 л
12 950 ₽ Без НДС
 Molykote 33 Medium, 1 кг
5 950 ₽ Без НДС
 Krytox™ GPL 205, 1 кг - высокоэффективная фторсодержащая смазка
21 000 ₽ Без НДС
 KLUBER Isoflex Topas NCA 52, 1 кг
14 950 ₽ Без НДС
Диагностика и оценка дефектов
Эффективность реставрации зависит от точной идентификации типа повреждения и определения объема необходимого припуска. Процесс начинается с комплексной диагностики, которая фиксирует как видимые дефекты, так и скрытые изменения структуры материала.
Типы повреждений
В зависимости от характера эксплуатационных нагрузок и условий среды, выделяются следующие основные виды дефектов:
| Тип повреждения | Характерные признаки | Основные причины | Влияние на восстановление |
|---|---|---|---|
| Механический износ | Дорожки истирания, потеря номинального размера профиля | Длительная эксплуатация, недостаточная смазка, превышение нагрузок | Высокая вероятность восстановления шлифовкой или наплавкой |
| Абразивный износ | Множественные микроцарапины, борозды, риски параллельные направлению движения | Попадание пыли, металлической стружки, загрязнение смазки | Требует снятия слоя, превышающего глубину царапин |
| Адгезионный износ (задиры) | Вырывы материала, микросварные соединения, неравномерность поверхности | Нарушение масляной пленки, перегрев в зоне контакта, отсутствие смазки | Сложное восстановление, часто требует наплавки с последующей обработкой |
| Коррозия и питтинг | Очаги ржавчины, язвенные поражения поверхности | Воздействие влаги, агрессивных сред, СОЖ | Требует глубокого удаления дефектного слоя, риск снижения прочности |
| Усталостные повреждения | Микротрещины, отслоения поверхностного слоя (шелушение) | Циклические контактные нагрузки (Hertzian stress) | Критический дефект; восстановление возможно только при малой глубине трещин |
| Пластическая деформация | Вмятины, замятия, изменение геометрии профиля | Механические удары, перегрузки, неправильная установка | Требует значительного припуска на восстановление геометрии |
Методы измерительного контроля
Для количественной оценки состояния направляющих применяются следующие методы:
- Профилометрия: измерение параметров шероховатости (Ra, Rz, Rmax). Для прецизионных направляющих (классы P, SP, UP) нормативная шероховатость составляет Ra 0,2–0,4 мкм. Допустимое отклонение для стандартных классов — Ra 0,4–0,8 мкм.
- Геометрический контроль: проверка прямолинейности, параллельности рельсов и перпендикулярности поперечных сечений. Отклонение от прямолинейности в горизонтальной плоскости ($\Delta l$) рассчитывается по формуле:
где $L$ — длина направляющей, $k$ — коэффициент точности (например, 0,005 мм/м для стандартных направляющих).
Важно: При измерении биения каретки по направляющей необходимо учитывать температурную компенсацию. Измерения проводятся при температуре окружающей среды 20°C ± 2°C во избежание погрешностей, связанных с тепловым расширением металла.
Критерии ремонтнопригодности
Не все поврежденные направляющие подлежат восстановлению. Экономическая и техническая целесообразность определяется рядом параметров. Если дефекты затрагивают несущую конструкцию или снижают прочность материала ниже допустимых пределов, рекомендуется замена узла.
Признаки пригодности к восстановлению
- Глубина дефектного слоя не превышает допустимый припуск на наплавку или шлифовку (обычно до 2–3 мм для наплавки).
- Отсутствие сквозных трещин и глубоких усталостных поражений в сердцевине рельса.
- Сохранение прочности основного материала (твердость не ниже базового значения более чем на 10–15%).
- Экономическая выгода: стоимость восстановления составляет менее 60–70% от цены новой детали.
Признаки непригодности (обязательная замена)
- Наличие глубоких усталостных трещин, проникающих вглубь материала более чем на 2–3 мм.
- Критическое снижение остаточной толщины стенок или полок рельса.
- Нарушение геометрии базовых поверхностей, делающее невозможным точное позиционирование после ремонта.
- Сильная деградация материала (разупрочнение) из-за термических повреждений или коррозии.
Методы реставрации: технологические аспекты
Выбор технологии восстановления определяется объемом необходимого припуска, типом материала направляющих (сталь, чугун) и условиями эксплуатации (коррозия, абразивный износ, высокие нагрузки).
1. Шлифовка и полировка
Метод применяется при незначительном износе поверхности (до 0,1–0,2 мм) и отсутствии глубоких дефектов. Позволяет восстановить геометрическую точность и требуемую шероховатость.
- Процесс: последовательное снятие материала абразивными кругами с уменьшающимся зерном (от 100 до 400+) и полировка алмазными пастами.
- Результат: восстановление номинальных размеров профиля, Ra 0,2–0,4 мкм.
- Ограничения: не восстанавливает размер, если износ превышает допустимый припуск. Требует применения регулировочных клиньев или эксцентриковых механизмов для компенсации уменьшения сечения.
2. Газотермическое напыление (HVOF)
Технология высокоскоростного газотермического напыления (High Velocity Oxygen Fuel) позволяет наносить покрытия с высокой плотностью и адгезией. Чаще всего используются порошки на основе карбида вольфрама (WC-Co) или хрома.
- Подготовка: очистка поверхности (пескоструйная обработка до степени Sa 2.5 или Sa 3), нанесение промежуточного связующего слоя (NiCr или сталь).
- Процесс: распыление порошка в плазменной или газовой струе со скоростью до 800 м/с. Порошок плавится и деформируется при ударе о поверхность, образуя плотный слой.
- Постобработка: обязательная шлифовка и стегинг (тонкая шлифовка) для достижения требуемой шероховатости и геометрии.
- Преимущества: высокая износостойкость, коррозионная стойкость, возможность восстановления больших объемов материала (до 3–5 мм за проход).
3. Лазерная наплавка
Технология послойного нанесения присадочного материала (проволока или порошок) с помощью высокоэнергетического лазерного луча. Обеспечивает минимальное термическое воздействие на основной металл и высокую точность.
- Материалы: стали (12Х18Н10Т, 30ХГСА), сплавы на основе кобальта, никеля и железа с добавлением карбидов вольфрама, бора и хрома.
- Процесс: синхронная подача порошка в лазерный луч и формирование ванны расплава. Лазерная наплавка обеспечивает низкое разбавление (dilution) — 2–5%, что сохраняет свойства присадочного материала.
- Постобработка: обязательное отжигание для снятия остаточных напряжений, последующая шлифовка и термообработка наплавленного слоя (закалка + отпуск).
- Применение: прецизионные направляющие, узлы с высокими требованиями к износостойкости и точности.
Технологическое ограничение: При лазерной наплавке критически важно контролировать тепловложение. Избыточный нагрев может привести к изменению структуры основного металла (отпуск, закалка) и возникновению трещин в зоне термического влияния (ЗТВ). Для длинных направляющих применяется предварительный подогрев и послойная наплавка с промежуточным охлаждением.
4. Металлополимеры (полевое восстановление)
Двухкомпонентные эпоксидные составы с наполнителями (дисульфид молибдена, керамика, металлические волокна). Применяются для быстрого ремонта в полевых условиях, когда демонтаж узла невозможен или нецелесообразен.
- Принцип: заполнение микротрещин и выемок с последующей полимеризацией при комнатной температуре.
- Преимущества: отсутствие усадки, высокая адгезия к металлу, устойчивость к маслам и коррозии, возможность нанесения без специального оборудования.
- Ограничения: низкая термостойкость (до 120–150°C), меньшая износостойкость по сравнению с металлическими покрытиями, ограничение по толщине слоя (до 2–3 мм).
Требования к качеству после восстановления
Качество реставрации оценивается по комплексу геометрических и физико-механических параметров. Допуски зависят от класса точности направляющих (ISO 1101, ГОСТ 31480).
| Параметр | Стандартные направляющие (N) | Прецизионные (P, SP, UP) | Метод измерения |
|---|---|---|---|
| Шероховатость Ra | 0,4 – 0,8 мкм | 0,2 – 0,4 мкм | Профилометр |
| Отклонение от прямолинейности (на 1 м) | 0,02 – 0,05 мм | 0,005 – 0,01 мм | Индикатор, лазерный интерферометр |
| Параллельность рельсов | 0,03 – 0,06 мм | 0,01 – 0,02 мм | Индикатор часового типа |
| Твердость наплавленного слоя | 45 – 55 HRC | 50 – 65 HRC | Сканометр, твердомер |
| Адгезия покрытия (для напыления) | > 50 МПа | > 70 МПа | Испытание на сдвиг |
Сравнительный анализ методов реставрации
Выбор технологии осуществляется на основе баланса между стоимостью, сложностью оборудования, требуемым ресурсом и условиями проведения работ.
| Критерий | Шлифовка | Хромирование | Лазерная наплавка | Газотермическое напыление (HVOF) | Металлополимеры |
|---|---|---|---|---|---|
| Макс. припуск | до 0,2 мм | до 0,5 мм | до 3–5 мм | до 5–10 мм | до 2–3 мм |
| Сложность оборудования | Низкая | Средняя | Высокая | Высокая | Низкая |
| Условия проведения | Цех / Лаборатория | Специализированная лаборатория | Специализированная лаборатория | Специализированная лаборатория | Полевые условия (цех) |
| Износостойкость | Как у основного материала | Высокая | Очень высокая | Очень высокая | Средняя |
| Риск термической деформации | Минимальный | Средний | Низкий (при правильном режиме) | Низкий | Отсутствует |
| Стоимость восстановления | Низкая | Средняя | Высокая | Высокая | Низкая |
| Срок службы после ремонта | Средний | Средний | Высокий (до 2–3 исходных) | Высокий (до 2–3 исходных) | Низкий/Средний (временное решение) |
Контроль качества и приемка
Завершающим этапом реставрации является комплексный контроль качества, подтверждающий соответствие восстановленного узла исходным техническим требованиям.
- Визуальный и микроскопический контроль: проверка отсутствия пор, трещин, раковин и неравномерностей на поверхности покрытия.
- Геометрическая проверка: измерение прямолинейности, параллельности и биения каретки. Отклонения не должны превышать допуски, указанные в таблице требований.
- Проверка шероховатости: профилометрический контроль Ra и Rz в нескольких точках по длине направляющей.
- Функциональные испытания: измерение усилия движения каретки. Оно должно быть равномерным, без рывков и заеданий. Допустимое отклонение усилия — не более 10–15% от номинального значения для нового узла.
- Адгезионные испытания (для напыленных слоев): проверка прочности сцепления покрытия с основой методом отрыва или сдвига.
Резюме: Реставрация линейных направляющих — это сложный инженерный процесс, требующий точной диагностики и выбора оптимальной технологии. Для прецизионных узлов предпочтительна лазерная наплавка с последующей шлифовкой. Для тяжелых условий эксплуатации с высоким износом — газотермическое напыление (HVOF). Шлифовка применима только при незначительном износе. Металлополимеры используются как временное решение в полевых условиях. Ключевой фактор успеха — строгий контроль качества на всех этапах: от дефектоскопии до функциональных испытаний.
FAQ
Можно ли восстановить направляющие с усталостными трещинами?
Восстановление возможно только при неглубоких поверхностных трещинах, которые полностью удаляются при снятии минимального припуска. Если трещины проникают вглубь материала более чем на 2–3 мм или образуют сеть, восстановление нецелесообразно из-за риска дальнейшего разрушения узла. В таких случаях требуется замена направляющей.
Какое оборудование нужно для лазерной наплавки направляющих?
Требуется высокоточный лазерный станок (волоконный или диодный) с системой подачи порошка, роботизированная голова или многоосевая обрабатывающая система для перемещения луча. Также необходимо оборудование для постобработки: шлифовальные станки и печи для термообработки.
В чем разница между хромированием и лазерной наплавкой?
Хромирование — электрохимический процесс, дающий тонкий слой (до 0,5 мм) с высокой твердостью, но с риском водородной хрупкости и низкой адгезией при больших толщинах. Лазерная наплавка позволяет наносить более толстые слои (до 3–5 мм) с контролируемой структурой, низким разбавлением и высокой прочностью сцепления, но требует более сложного оборудования.
Сколько стоит восстановление направляющих по сравнению с покупкой новых?
Стоимость восстановления обычно составляет 40–70% от цены новой детали, в зависимости от метода и объема работ. При прецизионных направляющих ведущих производителей (THK, Bosch Rexroth, HIWIN) экономия может достигать 80% при сохранении или даже превышении исходных характеристик.