Российские станки с ЧПУ для металлообработки целесообразно оценивать по измеримым критериям, а не по рекламным формулировкам. Для практического выбора важны класс станка, кинематика, жесткость, параметры шпинделя, качество приводов, стойка ЧПУ и доступность сервиса. Ниже приведен инженерный справочник: технический обзор, уровень локализации станков с ЧПУ по узлам и сценарии применения на производстве.
- Обзор покрывает металлорежущее оборудование и не заменяет приемочные испытания конкретной модели.
- Точность позиционирования и повторяемость рассматриваются как разные характеристики.
- Локализация анализируется по компонентам: механика, приводы, стойка, датчики, ПО, запчасти.
- Для первичной оценки приведены формулы машинного времени, MRR, режимов резания, OEE и TCO.
Область применения и границы обзора
Этот материал предназначен для технологов, механиков, инженеров ЧПУ и специалистов по закупке, которым нужен спокойный технический обзор производителей и критериев выбора. Фокус на станках для обработки металла: токарных, фрезерных, обрабатывающих центрах, шлифовальных и карусельных.
 Компрессорное масло Atlas Copco Paroil S ISO VG: 46, 20 л, синтетика
109 200 ₽ Без НДС



Диапазоны параметров и примеры приведены как справочные ориентиры, а не как универсальные нормы. Для окончательного решения требуется проверка на реальной детали, контроль геометрии, анализ времени цикла и доступности сервисных работ.
Сравнивать модели корректно только при одинаковых условиях: материал заготовки, инструмент, стратегия CAM, закрепление детали, режим СОЖ и критерии качества поверхности.
Терминологический минимум
Оси
X, Y, Z задают линейные перемещения. Оси A, B, C задают повороты вокруг соответствующих линейных осей.
Интерполяция
Синхронное движение нескольких осей для получения траектории, например линейной или круговой.
Точность позиционирования
Насколько близко ось выходит в заданную координату. Обычно указывается в мкм на длине перемещения.
Повторяемость
Разброс при многократном подходе в одну и ту же точку. Критична для стабильности серии.
Жесткость
Сопротивление системы станок-оснастка-инструмент деформации и вибрациям под нагрузкой резания.
Кинематика
Схема перемещений и расположения узлов, которая определяет доступ к поверхностям и накопление погрешностей.
Классы российских станков с ЧПУ и типовые задачи
На практике выбор класса оборудования определяется геометрией детали, требуемой шероховатостью, объемом выпуска и доступным временем переналадки.
| Класс станка | Типовые операции | Типовые детали | Особенности применения |
|---|---|---|---|
| Токарные с ЧПУ | Точение, расточка, резьба, отрезка, приводной инструмент | Валы, втулки, фланцы, штуцеры | Высокая эффективность по телам вращения, быстрый цикл в серии |
| Фрезерные с ЧПУ | Плоскости, карманы, контуры, сверление, резьбонарезание | Корпуса, плиты, кронштейны, оснастка | Гибкость по номенклатуре, чувствительность к жесткости системы |
| Обрабатывающие центры | Комплексная обработка за один установ, автосмена инструмента | Корпусные и призматические детали | Снижение вспомогательного времени, выше требования к CAM и постпроцессору |
| Шлифовальные с ЧПУ | Финишная обработка, доводка размеров и формы | Направляющие, посадочные поверхности, инструмент | Критичны термостабильность, правка круга, чистота СОЖ |
| Карусельные и тяжелые | Точение крупногабаритных заготовок | Кольца, диски, корпуса большого диаметра | Высокие нагрузки, требования к фундаменту и грузоподъемности |
Ключевые технические параметры, влияющие на результат
Для выбора станка по металлу важно смотреть не на один паспортный показатель, а на связку параметров. Например, высокая мощность шпинделя без достаточного момента на рабочих оборотах не гарантирует стабильный съем металла.
| Параметр | Что проверять | Влияние на качество и производительность | Типовые ориентиры по классам |
|---|---|---|---|
| Рабочая зона (X/Y/Z), мм | Запас по габариту детали и оснастки, ход по Z под инструмент | Ограничивает номенклатуру и безопасные стратегии обработки | Компактные фрезерные: порядка 400-800 × 300-500 × 200-400; вертикальные ОЦ: 500-1200 × 400-700 × 400-700; тяжелые портальные и карусельные решения, по проекту |
| Шпиндель: кВт, Н·м, об/мин | Мощность и момент в рабочем диапазоне, тип привода | Определяет устойчивость черновой и чистовой обработки | Компактные фрезерные: 3-7,5 кВт и ориентировочно 10-40 Н·м; типовые ОЦ: 7,5-22 кВт и 35-150 Н·м; тяжелые и токарные центры: 15-45 кВт и выше, момент часто от 150 Н·м и выше |
| Быстрые перемещения и рабочие подачи, мм/мин | Раздельно смотреть rapid и реальную рабочую подачу под нагрузкой | Влияют на вспомогательное время и достижимый такт | Быстрые перемещения у типовых ОЦ часто находятся в диапазоне 12000-36000 мм/мин; рабочие подачи при фрезеровании стали нередко лежат в диапазоне 300-3000 мм/мин, по алюминию выше, но зависят от инструмента и жесткости системы |
| Направляющие | Линейные роликовые или коробчатые, преднатяг, смазка | Влияют на жесткость, вибрации, ресурс и скорость перемещений | Линейные направляющие чаще выбирают для универсальности и скоростей, коробчатые для повышенных нагрузок и демпфирования |
| ШВП и приводы осей | Класс точности, люфт, тип сервосистемы, энкодеры | Определяют точность позиционирования и повторяемость | Для серийной металлообработки обычно ориентируются на повторяемость порядка ±2...±8 мкм у ОЦ и токарных центров среднего класса; фактическое значение проверяют по протоколам приемки |
| Точность позиционирования, мкм | Метод измерения, длина базы, условия термостабилизации | Влияет на достижение размеров и геометрии при переналадках | Для станков среднего класса ориентир часто находится в диапазоне ±5...±15 мкм, но сравнивать можно только при одинаковой методике измерения |
| Магазин инструмента | Емкость, время смены, надежность захвата | Сокращает вспомогательное время и риск простоев | Для универсальных ОЦ типичны магазины на 12-30 позиций; для сложной номенклатуры и 5-осевой обработки часто требуется больше |
| СОЖ и удаление стружки | Давление/расход, фильтрация, тип транспортера | Влияют на стойкость инструмента и стабильность размеров | Для обычной обработки достаточно базовой подачи СОЖ; для глубокого сверления, нержавеющих сталей и титана требования к давлению и фильтрации выше |
| Стойка ЧПУ и диагностика | Поддержка G-code диалектов, архив аварий, удаленная диагностика | Сокращает время восстановления и риск ошибок при запуске | Критично наличие отработанного постпроцессора, сервисной поддержки и понятной схемы резервирования параметров |
Приведенные диапазоны служат ориентирами для первичного сравнения. Реальные технические параметры станка с ЧПУ зависят от компоновки, массы станка, материала детали, инструмента и методики измерения.
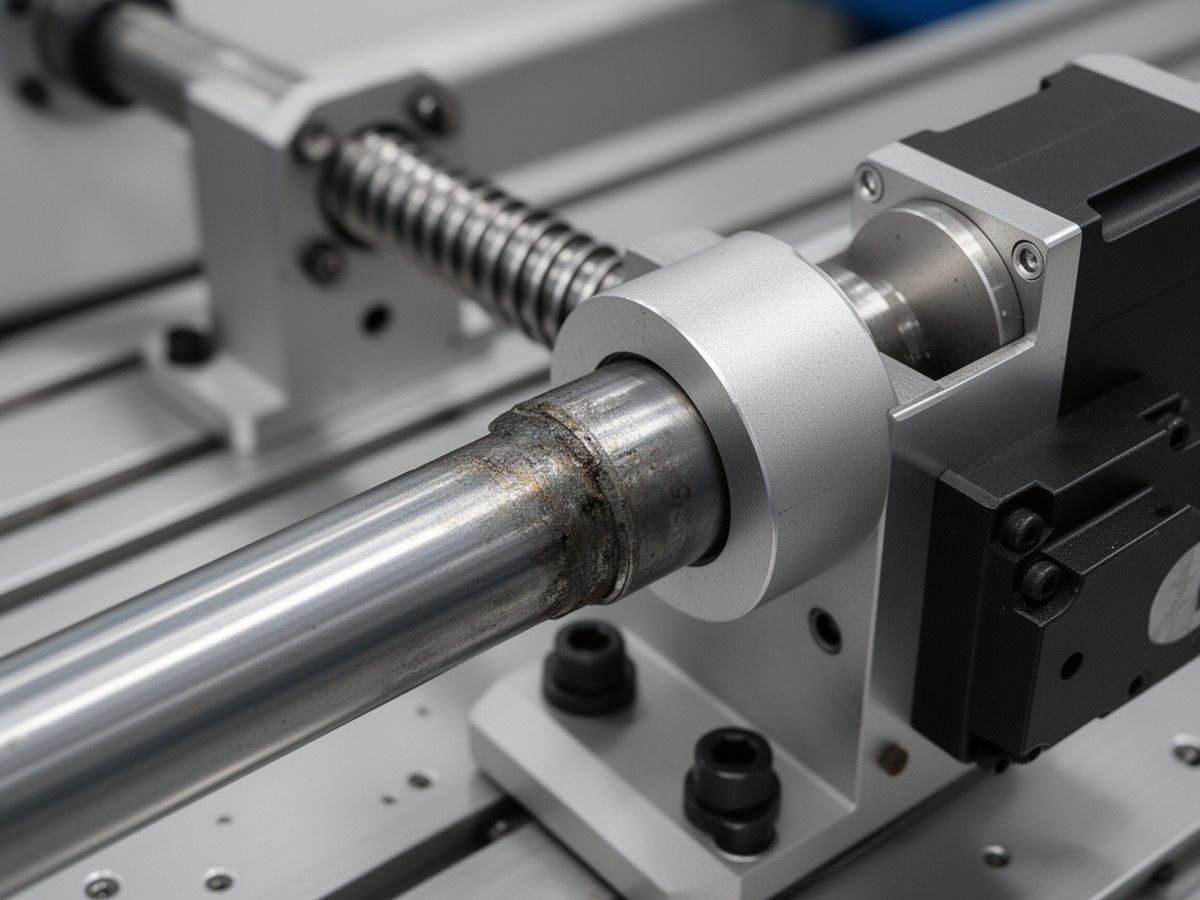
Механические узлы станка
Иллюстрация помогает визуально связать направляющие, ШВП и привод осей с разделом о точности и жесткости.
3-, 4- и 5-осевая обработка: что меняется на практике
Добавление осей увеличивает технологические возможности, но усложняет программирование, контроль столкновений и требования к персоналу. Выбор должен основываться на геометрии деталей и объеме выпуска.
| Схема | Что дает | Ограничения | Влияние на цикл и владение |
|---|---|---|---|
| 3 оси | Базовая обработка призматических деталей | Много переустановов для сложной геометрии | Ниже CAPEX, но выше OPEX на переналадки и вспомогательное время |
| 4 оси | Поворот детали, доступ к боковым поверхностям | Не решает все задачи сложных поверхностей | Сокращает число установов, умеренный рост CAPEX и требований к оснастке |
| 5 осей | Обработка сложной формы за один установ | Сложнее CAM, постпроцессоры и наладка | Короткий цикл на сложных деталях, но выше CAPEX и OPEX на внедрение, обучение и сервис |
Для простых корпусных деталей 5 осей не всегда экономически оправданы. При стабильной номенклатуре и невысокой сложности часто достаточно 3 или 4 осей с грамотной оснасткой.
Уровень локализации по узлам и эксплуатационные последствия
Корректно рассматривать локализацию как разрез по компонентам. На эксплуатацию сильнее всего влияют доступность критичных запчастей, сроки ремонта и квалификация сервиса.
| Узел | Что оценивать | Эксплуатационный эффект |
|---|---|---|
| Станина и базовая механика | Материал, термообработка, контроль геометрии | Влияет на жесткость и долгосрочную стабильность |
| Направляющие, ШВП, подшипниковые узлы | Происхождение, сроки поставки, ремонтопригодность | Определяет риск длительного простоя при отказах |
| Сервоприводы и энкодеры | Совместимость со стойкой, складская программа | Влияет на точность и скорость восстановления |
| Стойка ЧПУ | Функции интерполяции, диагностика, поддержка постпроцессоров | Определяет удобство внедрения и стабильность программ |
| Датчики, электрика, PLC | Наличие аналогов, типовые карты замен | Снижает зависимость от редких компонентов |
| ПО, сервис и запчасти | SLA, обученный персонал, сроки реакции | Ключевой фактор доступности станка в сменной работе |
Формулировка «полная локализация» без расшифровки по узлам технически малоинформативна. Для закупки полезнее паспорт компонентов, матрица заменяемости и перечень критичных позиций ЗИП.
Интеграция в производство: CAM, постпроцессоры, запуск
Успешный запуск зависит от связки CAD/CAM и конкретной стойки ЧПУ. Даже при стандартном G-code разные системы используют собственные диалекты и циклы.
- Проверить совместимость CAM-постпроцессора с целевой стойкой и кинематикой станка.
- Собрать библиотеку инструмента: геометрия, вылеты, коррекции, режимы резания.
- Провести FAT/SAT, включая пробную обработку эталонной детали.
- Выполнить метрологическую верификацию: размеры, форма, шероховатость, повторяемость в серии.
- Закрепить регламент обслуживания: смазка, калибровки, резерв критичных запчастей.
Минимум для старта
Постпроцессор, комплект оснастки, карта режимов резания, маршрут контроля и обученный наладчик смены.
Критерий готовности
Стабильная повторяемость на контрольной серии и предсказуемое время цикла без аварийных остановов.
Типовые сбои на старте: неверная кинематическая модель в постпроцессоре, ошибка в коррекциях длины инструмента, несовпадение циклов сверления, отсутствие безопасных плоскостей и некорректная работа поворотных осей. Их лучше выявлять на тестовой детали до запуска серии.
Критерии выбора под формат производства
| Тип производства | Приоритеты выбора | Предпочтительная конфигурация |
|---|---|---|
| Единичное | Гибкость, простая переналадка, универсальная оснастка | 3-4 оси, умеренный магазин, удобная стойка и быстрая наладка |
| Мелкосерийное | Баланс между универсальностью и циклом | ОЦ с автосменой, стабильная СОЖ, надежная диагностика |
| Серийное | Минимум такта, предсказуемое качество, высокий OEE | Специализированная компоновка, расширенная автоматизация, резерв узлов |
Проверка экономики и производительности
1) Машинное время обработки
tм = L / (F × η)
где tм: машинное время, мин; L: длина траектории, мм; F: рабочая подача, мм/мин; η: коэффициент использования подачи, обычно 0,6-0,9.
2) Съем металла (MRR)
MRR = ap × ae × Vf
где MRR: мм³/мин; ap: глубина резания, мм; ae: ширина резания, мм; Vf: рабочая подача, мм/мин.
3) Скорость резания и подача на зуб
Vc = (π × D × n) / 1000, fz = Vf / (z × n)
где Vc: скорость резания, м/мин; D: диаметр инструмента, мм; n: частота вращения, об/мин; fz: подача на зуб, мм/зуб; z: число зубьев; Vf: рабочая подача, мм/мин.
4) Базовая оценка OEE участка ЧПУ
OEE = A × P × Q
где A: доступность, доля единицы; P: производительность, доля единицы; Q: доля годных деталей, доля единицы. Если используется процентная форма, все три коэффициента должны быть заданы в процентах по всей модели.
5) Упрощенная оценка TCO
TCO = CAPEX + OPEX + Cпростоев - Cостатка
где TCO: полная стоимость владения за выбранный период; CAPEX: затраты на покупку, доставку, фундамент, пусконаладку и оснастку; OPEX: эксплуатационные затраты за тот же период, инструмент, сервис, энергия, расходные материалы, обучение; Cпростоев: стоимость потерь от простоев; Cостатка: остаточная стоимость оборудования. Формулу применяют для сравнения альтернатив на одинаковом горизонте эксплуатации, обычно 3-7 лет.
Во всех формулах выше используется единый стандарт: длины в мм, время в мин, скорость резания в м/мин, съем металла в мм³/мин. При переводе в часы или см³/мин коэффициенты нужно пересчитать явно.
Примеры российских производителей по типам оборудования
Ниже приведены примеры компаний, которые встречаются в проектной практике. Перечень не является рейтингом, не означает одинаковый класс оборудования и требует периодической актуализации по состоянию модельного ряда, сервисной сети и фактической комплектации.
Критерий включения в список: присутствие на рынке металлообрабатывающего оборудования с ЧПУ или тяжелых/специальных станков, упоминаемых в отраслевой практике и открытых каталогах. Перед закупкой необходимо отдельно проверять актуальность модельного ряда, состав поставки, уровень локализации станков с ЧПУ по узлам и доступность сервиса в нужном регионе.
- Токарные, фрезерные, ОЦ: Станкомашстрой, Балтийская промышленная компания, Саста, Стерлитамакский станкостроительный завод.
- Тяжелые и карусельные решения: завод Седин, Ивановский завод тяжелого станкостроения.
- Шлифовальные и финишные операции: Рязанский станкостроительный завод.
- Универсальные и специальные компоновки: Донпрессмаш, станкостроительный завод ТБС.
Типовые риски и меры снижения
| Риск | Проявление | Мера снижения |
|---|---|---|
| Несовместимость постпроцессора | Ошибки траектории, простои при запуске | Пилотная отладка на эталонной детали до закупки серии |
| Слабая сервисная поддержка | Долгое восстановление после отказа | Фиксация SLA, склад критичных запчастей, обучение местной службы |
| Недооценка жесткости системы | Вибрации, нестабильный размер, повышенный износ инструмента | Тест на реальных режимах, корректировка оснастки и стратегии резания |
| Нехватка квалификации персонала | Брак в серии, аварийные остановы | Программа обучения оператора, наладчика и технолога CAM |
| Слабая метрология | Невоспроизводимое качество между сменами | Регламент верификации, контрольные карты, регулярная калибровка |
| Отсутствие резерва ЗИП | Простой из-за датчиков, приводов, плат, насосов, фильтров | Сформировать перечень критичных позиций и минимальный склад по MTTR и срокам поставки |
Методика приемки и что запросить у поставщика до покупки
FAT/SAT
Запросить программу заводских и приемочных испытаний: геометрия, пробная деталь, проверка функций ЧПУ, аварийные сценарии, комплект протоколов.
Протоколы точности
Уточнить методику измерений: лазерная интерферометрия, ballbar, контроль повторяемости, условия термостабилизации и длину базы измерения.
Сервисная модель
Проверить SLA, MTTR, наличие удаленной диагностики, склад ЗИП и перечень узлов, которые поставщик держит в резерве.
Документация
Нужны электрические схемы, перечень компонентов, карты смазки, регламент ТО, параметры ЧПУ и порядок резервного копирования.
Короткий чеклист до покупки: протоколы FAT/SAT, методика проверки точности, список критичного ЗИП, SLA по выезду и ремонту, перечень локализованных и импортных узлов, подтвержденный постпроцессор под целевую CAM-систему.
Практические сценарии применения
Машиностроение
Корпусные детали и валы: обычно связка токарных станков и 3-4 осевых ОЦ с акцентом на повторяемость и такт.
Тяжелое оборудование
Крупногабаритные детали: карусельные и расточные компоновки, повышенные требования к фундаменту и логистике заготовок.
Инструментальные и ремонтные участки
Мелкосерийная номенклатура: универсальные фрезерные и токарные решения с быстрой переналадкой и развитой CAM-поддержкой.
Если нужен прикладной выбор для конкретной номенклатуры, сначала формируют карту деталей и операций, затем сравнивают альтернативы по времени цикла, стабильности качества, доступности сервиса и полному TCO.