


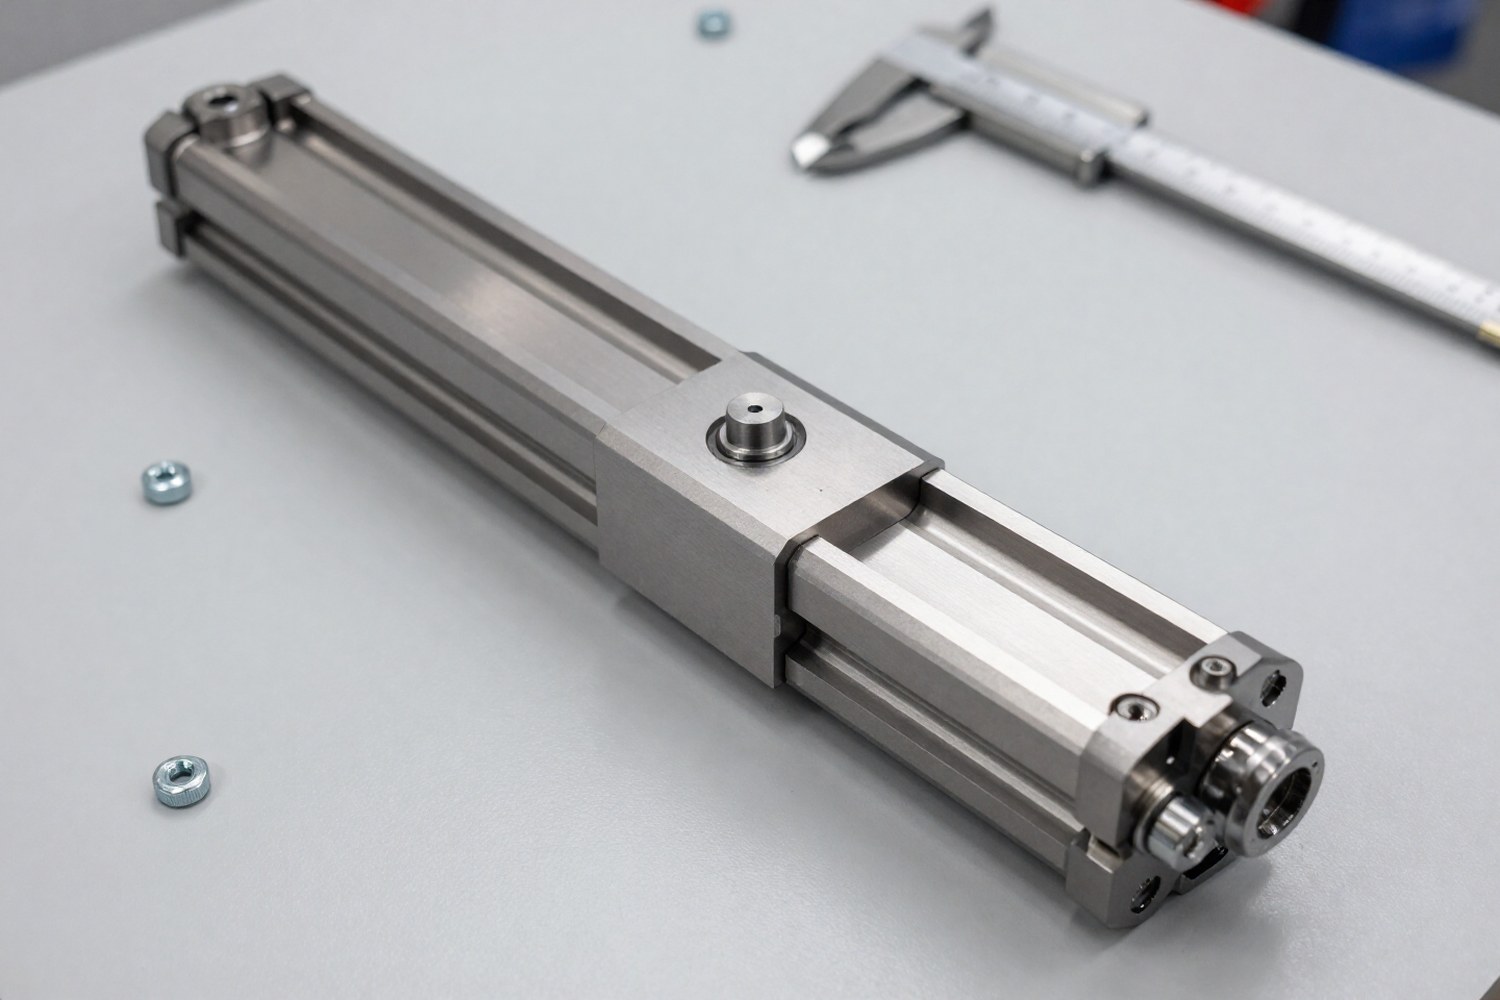
Самоустанавливающиеся гайки (self-aligning nuts), специализированный класс крепежных изделий для надёжной фиксации при угловой несоосности, вибрации и переменных нагрузках. В отличие от стандартных метизов, они обладают встроенной степенью свободы, что позволяет компенсировать отклонения до 5–8° и равномерно распределять давление по опорной поверхности, исключая концентрацию напряжений.
Принцип работы и область применения
Основной принцип, наличие подвижного элемента (сферы, конуса или плавающей шайбы), благодаря которому гайка занимает положение, перпендикулярное оси болта, независимо от угла наклона опорной поверхности. Это обеспечивает:
- Равномерное распределение давления: исключается точечная нагрузка, способная вызвать пластическую деформацию опорной детали.
- Снижение концентрации напряжений: усилия в резьбе распределяются по виткам более равномерно, что повышает усталостную прочность соединения.
- Компенсацию тепловых деформаций: при нагреве и охлаждении углы меняются; подвижная гайка адаптируется без появления дополнительных внутренних напряжений.
Важно: Не путайте самоустанавливающиеся гайки с антилюфтовыми. Первые компенсируют несоосность (misalignment) при затяжке, вторые, устраняют люфт (backlash) в уже затянутом соединении. В тяжёлых режимах часто применяют комбинированные решения.
Классификация конструкций
Конструктивное исполнение зависит от характера нагрузок и требуемой степени свободы. Основные типы, в таблице ниже.
| Тип конструкции | Механизм компенсации | Макс. угол (°) | Особенности применения |
|---|---|---|---|
| Сферическая | Шаровое сопряжение «гайка-опора» | до 8° | Универсальное решение для статических и динамических нагрузок. Требует высокой точности шлифовки сферы. |
| Коническая | Коническое сопряжение | до 5° | Лучшая центровка при боковых нагрузках. Часто используется в гидравлических цилиндрах. |
| С плавающей шайбой | Шарнирное соединение шайбы с корпусом гайки | до 6° + линейное смещение | Компенсирует угловые и небольшие осевые смещения. Удобна для сборки в стеснённых условиях. |
| Гидравлическая | Жидкостное давление в камере под гайкой | до 10° | Прецизионные соединения. Обеспечивает идеальное распределение нагрузки, но требует герметичности и сложной конструкции (уплотнения Viton/NBR). |
Материалы и поверхностная обработка
Выбор материала определяется условиями эксплуатации: нагрузкой, температурой, агрессивной средой и требованиями к износостойкости.
Основные материалы корпуса
Для тяжёлых режимов применяют легированные стали с последующей термообработкой. Сравнительные данные, ниже.
| Материал | Марка (ГОСТ/ISO) | Предел прочности, σB, МПа | Предел текучести, σT, МПа | Применение |
|---|---|---|---|---|
| Легированная сталь | 40ХН, 30ХГСА, 38ХН3МФА | 900–1200 | 700–950 | Высоконагруженные узлы, шасси, краны. |
| Нержавеющая сталь | 12Х18Н10Т (A2-70), 14Х17Н2 | 550–750 | 350–550 | Пищевая промышленность, морская среда, химическое оборудование. |
| Высокопрочный чугун | ВЧ-60, ВЧ-80 | 600–800 | 380–500 | Статические нагрузки, виброизоляция (демпфирующие свойства). |
| Титановый сплав | ВТ6, ВТ22 (аналоги Ti-6Al-4V) | 900–1150 | 800–1000 | Авиакосмическая отрасль, где критична удельная прочность. |
Поверхностные модификации
Контактные зоны (сфера/конус) испытывают высокое контактное давление, поэтому поверхностная обработка критична для долговечности.
- Азотирование: повышает поверхностную твёрдость до 1000–1200 HV при сохранении вязкой сердцевины. Оптимально для стали 40ХН.
- Цементация: формирует углеродистый слой высокой твёрдости, устойчивый к контактной усталости (питтингу).
- Стеллитовая наплавка: применяется при абразивном износе и высоких температурах (горное оборудование).
- PVD-покрытия (TiN, CrN): тонкие износостойкие слои, не изменяющие геометрию детали, важно для прецизионных сопряжений.
Краткий гид по материалам: Для стандартных тяжёлых условий, сталь 40ХН с азотированием. Для коррозионных сред, 12Х18Н10Т. Для экстремальных нагрузок и износа, сталь с цементацией или стеллитовой наплавкой.
Инженерные расчёты
Проектирование самоустанавливающейся гайки включает проверку двух условий: прочности контактной поверхности (по теории Герца) и надёжности резьбового соединения (самоторможение и прочность витков).
1. Расчёт контактных напряжений (теория Герца)
Для сферической опорной поверхности максимальное контактное напряжение определяется по классической формуле Герца для сферы о плоскость:
Где:
- σH, максимальное контактное напряжение, МПа;
- F, осевая приложенная сила, Н;
- a, радиус пятна контакта, мм (рассчитывается итерационно на основе нагрузки, модулей упругости и радиуса кривизны).
Для конической опорной поверхности расчёт упрощается до определения удельного давления на площадь проекции кольца контакта:
Где Ak, площадь проекции контактного кольца, мм², α, половина угла конуса (в радианах или градусах, в зависимости от реализации).
2. Расчёт резьбового соединения
Напряжения в резьбе складываются из растяжения и кручения. Эквивалентное напряжение для пластичных материалов рассчитывается по IV теории прочности (теория наибольших касательных напряжений):
Где σр, нормальное напряжение растяжения, τ, касательное напряжение от трения в резьбе.
Нормальное напряжение растяжения:
Для трапецеидальной резьбы расчётная площадь Ap определяется как:
Где d, номинальный диаметр, p, шаг резьбы. Расчёт, согласно ГОСТ Р 52931-2008.
3. Условие самоторможения
Чтобы исключить самоотвинчивание под действием вибрации, угол подъёма винтовой линии γ должен быть меньше коэффициента трения f:
Угол подъёма для трапецеидальной резьбы:
Где d2, средний диаметр резьбы.
Пример расчёта
Исходные данные: Гайка Tr 60×9, осевая нагрузка F = 250 кН, материал 40ХН (σT = 750 МПа), коэффициент трения f = 0,15.
- Площадь резьбы: Ap = (π/4) × (60 − 0,75×9)² ≈ 2227 мм².
- Напряжение растяжения: σp = 250000 / 2227 ≈ 112,3 МПа.
- Самоторможение: tg(γ) = 9 / (π × 55,5) ≈ 0,0516. Так как 0,0516 < 0,15, условие выполняется с запасом.
Типичные ошибки проектирования
При проектировании узлов с самоустанавливающимися гайками инженеры часто допускают следующие ошибки:
Игнорирование теплового расширения
Если коэффициенты теплового расширения болта и гайки/опоры сильно различаются, при нагреве возникает дополнительная осевая нагрузка или потеря натяга. Необходимо использовать материалы с близкими коэффициентами или предусматривать зазоры.
Неверный выбор коэффициента трения
Стандартное значение 0,15 для азотированных поверхностей без учёта смазки может привести к заклиниванию или самоотвинчиванию. Коэффициент трения должен определяться для конкретной пары материалов и покрытий (см. таблицу ниже).
Недостаточный контроль шероховатости
Сферическая опора должна иметь шероховатость не более Ra 0,4–0,8 мкм. Грубая поверхность быстро изнашивается, и гайка теряет способность к самоустановке.
Игнорирование усталостной прочности
Статическая прочность может быть достаточной, но при циклических нагрузках в зоне перехода «резьба–буртик» или в контакте сферы с опорой появляются трещины. Требуется проверка на усталость.
Влияние смазки на коэффициент трения
Коэффициент трения влияет на момент затяжки и условие самоторможения. Типичные значения для разных состояний поверхности, ниже.
| Состояние поверхности | Коэффициент трения (f) | Примечание |
|---|---|---|
| Сухая, чистая | 0,10 – 0,15 | Базовое значение для расчётов. |
| С масляной плёнкой | 0,08 – 0,12 | Снижает момент затяжки, повышает риск самоотвинчивания. |
| Молибденовая смазка | 0,05 – 0,08 | Требует дополнительного фиксатора резьбы. |
| Азотированная (сухая) | 0,12 – 0,16 | Высокая износостойкость, стабильный коэффициент. |
Производство и контроль качества
Технологический процесс включает несколько критических этапов.
Маршрут изготовления
- Штамповка: горячая или холодная объёмная штамповка заготовки. Для легированных сталей чаще применяют горячую штамповку.
- Механическая обработка: точение наружных и внутренних поверхностей, нарезание резьбы (для трапецеидальной, многопроходное фрезерование или накатка).
- Термическая обработка: закалка и высокий отпуск для достижения требуемой твёрдости и вязкости.
- Шлифование: чистовая обработка сферической или конической опорной поверхности. Безрисковое шлифование критично для усталостной прочности.
- Поверхностное упрочнение: азотирование, цементация или нанесение PVD-покрытий.
Методы испытаний
Контроль качества включает:
- Статические испытания: проверка на разрыв и срез резьбы. Нагрузка превышает рабочую в 2–3 раза без разрушения.
- Динамические испытания: усталостные испытания при циклическом нагружении (обычно 10⁵–10⁷ циклов).
- Виброустойчивость: проверка на самоотвинчивание в условиях вибрации согласно ISO 16130 или внутренним корпоративным стандартам.
- Контроль геометрии: проверка углов самоцентрирования и радиусов сферических поверхностей (допуски IT6–IT7).
Для сертификации ответственных узлов (авиация, энергетика) требуется протокол испытаний, подтверждающий соответствие стандартам ISO 898-1 (для болтов и гаек высокой прочности) и отраслевым нормам.
Сравнение с фланцевыми гайками
Вопрос, который возникает чаще всего: когда нужна самоустанавливающаяся гайка, а когда хватит обычной фланцевой.
- Фланцевая гайка: эффективна при отклонениях до 1–2°. Дешевле, проще в монтаже. Подходит для статических конструкций с жёсткой фиксацией.
- Самоустанавливающаяся гайка: требуется при отклонениях свыше 2°, значительных динамических нагрузках или возможности деформации опоры. Стоимость выше, но обеспечиваются равномерность распределения нагрузки и долговечность.



