


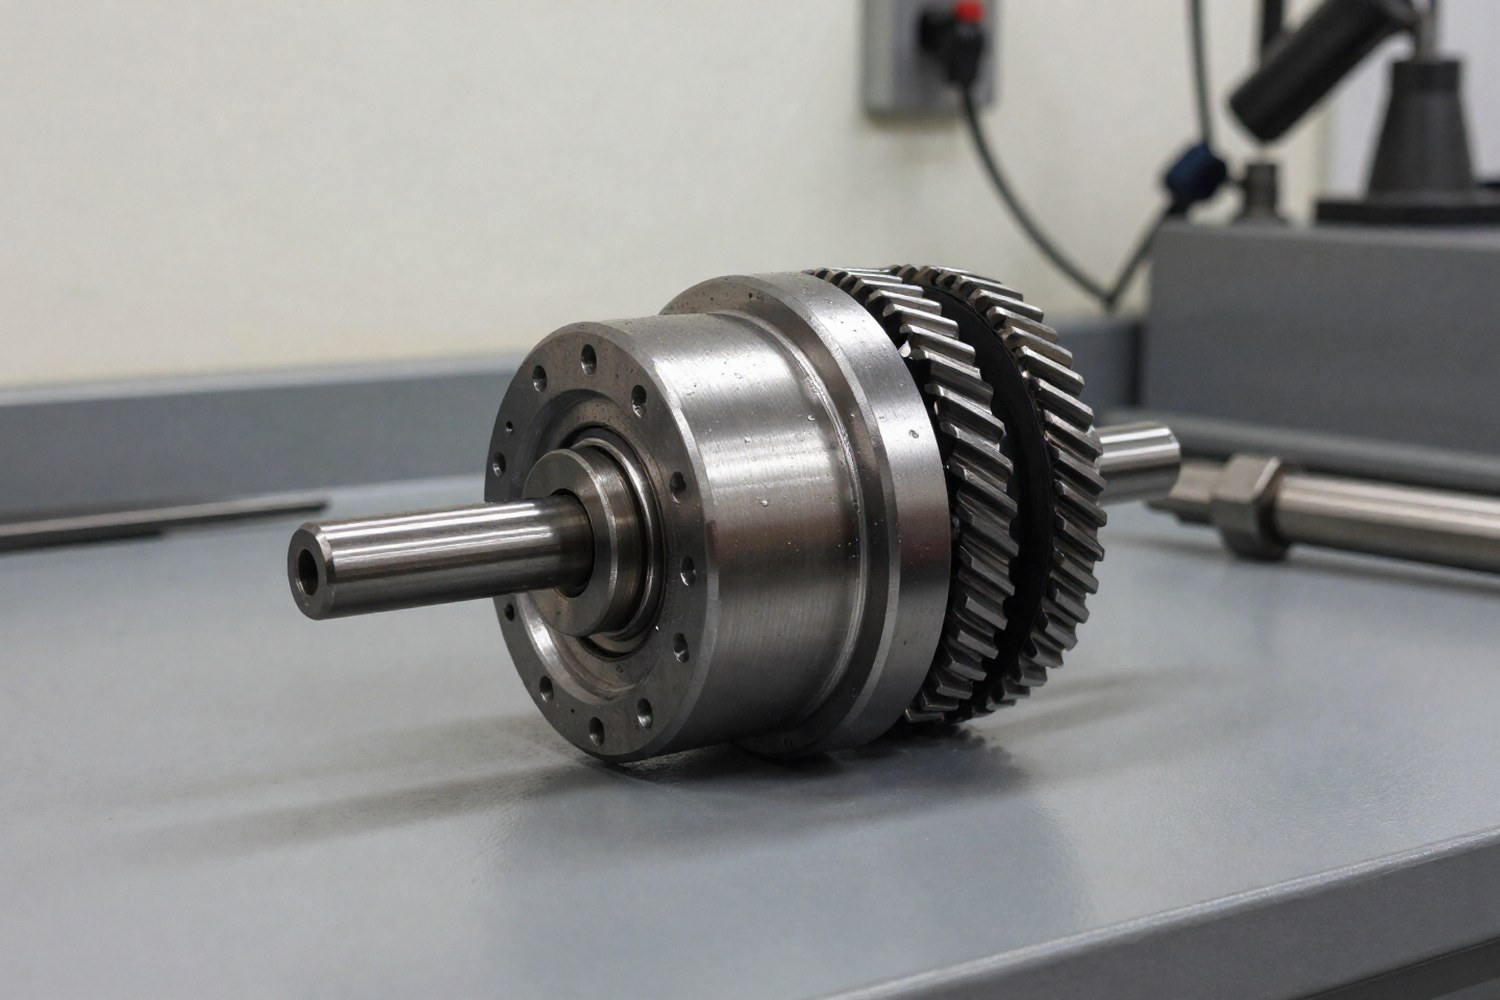
Обгонные муфты (свободные муфты) применяются в системах, требующих автоматической передачи крутящего момента только в одном направлении. Ключевым узлом, определяющим ресурс и динамику срабатывания, является зона контакта заклинивающих элементов (роликов, клиновых вставок, шариков) с обоймами. В отличие от подшипников, работающих в непрерывном режиме, обгонные муфты испытывают кратковременные пиковые нагрузки и высокочастотные циклы включения/выключения. Это предъявляет специфические требования к трибологическому сопряжению: смазка должна не только защищать от износа, но и минимизировать гидродинамическое сопротивление при старте.
Классификация обгонных муфт и трибологические особенности
Выбор смазочного материала начинается с анализа кинематики и геометрии контакта. Конструкция муфты определяет тип трения (качение, скольжение или смешанное) и необходимость применения модификаторов трения.
Роликовые и клиновые (sprag) муфты
Основаны на клиновом эффекте. Клиновые вставки (sprag) работают аналогично роликовой, но с асимметричными элементами. При заклинивании элементы перекатываются, но при проскальзывании возникает скольжение. Требование: низкая вязкость для быстрого заполнения зазора и минимизации сопротивления вращению.
Храповые муфты
Работают за счет зацепления зубьев. Характеризуются ударными нагрузками при включении. Требование: высокая адгезия смазки и наличие антизадирных (EP) присадок для защиты зубьев от схватывания.
Фрикционные муфты
Передают момент за счет силы трения между дисками. Требование: точный контроль коэффициента трения. Использование смазок с модификаторами трения (например, дисульфидом молибдена) может привести к проскальзыванию в заклиненном состоянии.
Для большинства промышленных обгонных муфт (роликовых и клиновых) приоритетом является обеспечение быстрого срабатывания. Высоковязкая смазка действует как демпфер, задерживая перемещение роликов в зону заклинивания. Это приводит к проскальзыванию и нагреву в момент включения.
Влияние вязкости на работу механизма
Кинематическая вязкость ($\nu$) — главный параметр выбора масла для обгонных муфт. Она измеряется в мм²/с (сантистоксах, сСт) и определяет способность масла формировать эластогидродинамическую пленку (EHL) в зоне контакта.
Важно: Для высокоскоростных обгонных муфт (более 3000 об/мин) и муфт с малым зазором (например, GMN, Stieber) рекомендуемая вязкость при рабочей температуре часто не превышает 8–12 мм²/с. Использование масел класса ISO VG 46 и выше без инженерного обоснования может привести к отказу механизма.
Зависимость вязкости от температуры
Вязкость масла резко падает с ростом температуры. Для расчета вязкости при рабочей температуре используется уравнение Вальтера:
Где:
- $\nu$ — кинематическая вязкость [мм²/с];
- $T$ — абсолютная температура [K];
- $A$ и $B$ — эмпирические константы, зависящие от типа базового масла.
На практике инженеры используют индекс вязкости (VI). Высокий VI (≥120) означает, что вязкость масла меняется меньше при колебаниях температуры, что критично для муфт, работающих в условиях переменной нагрузки и нагрева.
Температурные режимы и выбор базового масла
Температура эксплуатации определяет не только вязкость, но и химическую стабильность смазки. Окисление и деградация присадок ускоряются экспоненциально при повышении температуры.
| Тип базового масла | Диапазон температур (°C) | Индекс вязкости (VI) | Совместимость с уплотнениями (NBR/FKM) |
|---|---|---|---|
| Минеральное | -20 ... +100 | 80–100 | Хорошая (NBR), Ограниченная (FKM) |
| ПАО (Полиальфаолефины) | -40 ... +150 | 130–160 | Хорошая (NBR/FKM), требует стабилизаторов |
| PAG (Полигликоли) | -30 ... +180 | 150–220 | Не совместимы с NBR (набухание), идеальны для FKM/EPDM |
| Эфирное (Синтетическое) | -40 ... +150 | 140–180 | Хорошая совместимость с большинством эластомеров |
| Silicone (Силиконовое) | -50 ... +200 | 300–500 | Универсальная, но низкая смазывающая способность |
| PFPE (Перфторполиэфир) | -30 ... +250 | 300–350 | Инертна ко всем эластомерам, высокая стоимость |
При выборе синтетических масел (ПАО, PAG, эфирных) необходимо учитывать их совместимость с манжетами и уплотнениями муфты. Например, PAG-масла вызывают набухание нитрильного каучука (NBR), который часто используется в стандартных уплотнениях, что требует применения фторэластомеров (FKM/Viton).
Роль присадок и материалов пар трения
Присадки (EP — Extreme Pressure, AW — Anti-Wear) модифицируют поверхностные свойства смазки. Их применение должно быть обосновано материалом пар трения.
Сталь-Сталь (Роликовые/Клиновые)
В зоне контакта возникают высокие контактные давления. EP-присадки (содержащие серу, фосфор, хлор) образуют защитную пленку, предотвращая задиры. Однако для высокоскоростных режимов избыток EP-присадок может увеличить коррозионную активность.
Сталь-Бронза/Латунь (Храповые/Фрикционные)
Мягкие материалы (бронза) чувствительны к агрессивным EP-присадкам. Для таких пар трения предпочтительны смазки с AW-присадками (на основе цинка, фосфора) или твердыми смазками (MoS2, графит), которые не повреждают мягкий металл.
Стандарты ISO 6743 и AGMA 9005 регламентируют классификацию смазок для зубчатых передач и подшипников, которые часто применяются как референс для обгонных муфт. Для муфт свободного хода часто требуются спецификации, исключающие графит и дисульфид молибдена в составе, так как эти добавки могут нарушить кинематику роликов.
Расчет параметров смазки
Для инженерного обоснования выбора смазки используются упрощенные модели расчета минимальной вязкости и толщины масляной пленки. Обратите внимание, что для обгонных муфт нет единого универсального стандарта расчета, как для подшипников (ISO 281), поэтому формулы носят оценочный характер.
Минимальная кинематическая вязкость
Для обеспечения гидродинамического режима смазывания в зоне контакта минимальная вязкость $\nu_{min}$ может быть оценена по формуле:
Где:
- $\alpha$ — коэффициент конструкции (для роликовых муфт 1.4–2.2);
- $N$ — скорость вращения [об/мин];
- $d_m$ — средний диаметр муфты [мм];
- $F_n$ — нормальная нагрузка [Н].
Толщина эластогидродинамической пленки
Минимальная толщина пленки $h_{min}$ (в мкм) рассчитывается по модели Hamrock-Dowson (упрощенно):
Где:
- $\eta_0$ — динамическая вязкость при атмосферном давлении [Па·с];
- $U$ — приведенная скорость [м/с];
- $E^*$ — приведенный модуль упругости [ГПа];
- $R$ — приведенный радиус кривизны [м];
- $W$ — нагрузка [Н].
Для надежной работы толщина пленки $h_{min}$ должна превышать суммарную шероховатость поверхностей ($R_z$) минимум в 3 раза (коэффициент защиты $\Lambda \ge 3$).
Мониторинг состояния смазки в эксплуатации
Даже правильно подобранная смазка деградирует со временем. Для предотвращения отказов обгонных муфт рекомендуется внедрить систему мониторинга.
- Вибродиагностика: Изменение спектрального состава вибрации (появление высокочастотных гармоник) может указывать на истончение масляной пленки или начало износа роликов.
- Анализ отработавшей смазки (WCA): Применим только при циркуляционной системе смазки. Для консистентных смазок (наиболее частый случай) WCA невозможен. В этом случае используется визуальный контроль загустителя (окисление, выделение масла) и виброакустический контроль.
- Термография: Контроль температуры корпуса муфты. Резкий рост температуры при включении свидетельствует о проскальзывании из-за недостаточной смазки или неправильной вязкости.
Примечание: Интервалы пополнения смазки для консистентных смазок в обгонных муфтах часто рассчитываются по формулам, аналогичным для подшипников, но с учетом специфики цикличности. При высоких скоростях ($n \cdot d_m > 50000$ мм/мин) требуется циркуляционная смазка или масляный туман. Использование масляного тумана предпочтительнее консистентной смазки для предотвращения "взбивания" и перегрева.
Практические рекомендации по выбору
При отсутствии спецификаций производителя муфты, следуйте следующему алгоритму:
- Определите тип муфты: Если это роликовая или клиновая муфта, исключите смазки с твердыми добавками (графит, MoS2) и выберите масло с низкой вязкостью (ISO VG 10–22).
- Рассчитайте рабочую вязкость: Используйте формулу Вальтера, чтобы найти вязкость при максимальной рабочей температуре. Она не должна падать ниже 8–10 мм²/с.
- Проверьте совместимость и присадки: Убедитесь, что базовое масло совместимо с уплотнениями (особенно для PAG и эфирных масел). Для нагруженных муфт добавьте AW-присадки. Избегайте агрессивных EP-присадок для пар трения с бронзой.
- Тестируйте: Проведите стендовые испытания на время срабатывания и проскальзывание при различных температурах.
| Параметр | Рекомендуемое значение для роликовых муфт | Рекомендуемое значение для храповых муфт | Рекомендуемое значение для фрикционных муфт |
|---|---|---|---|
| Кинематическая вязкость (при 40°C) | 10–32 мм²/с (ISO VG 10–32) | 46–68 мм²/с (ISO VG 46–68) | 32–68 мм²/с (ISO VG 32–68) |
| Тип загустителя (для пластичных смазок) | Комплексный литий, полимочевина | Литиевый, кальциевый | Комплексный литий, полимочевина |
| Присадки | AW (Anti-Wear), без EP и MoS2 | EP (Extreme Pressure), AW | Модификаторы трения (COF) |
| Консистенция (NLGI) | 000 – 1 (жидкие/полужидкие) | 1 – 2 (пластичные) | 1 – 2 (пластичные) |
Правильный подбор смазки для обгонной муфты — это баланс между минимизацией гидродинамического сопротивления для быстрого срабатывания и обеспечением достаточной толщины пленки для защиты от износа. Игнорирование этого баланса ведет к снижению ресурса узла и нестабильности работы всего привода.



