


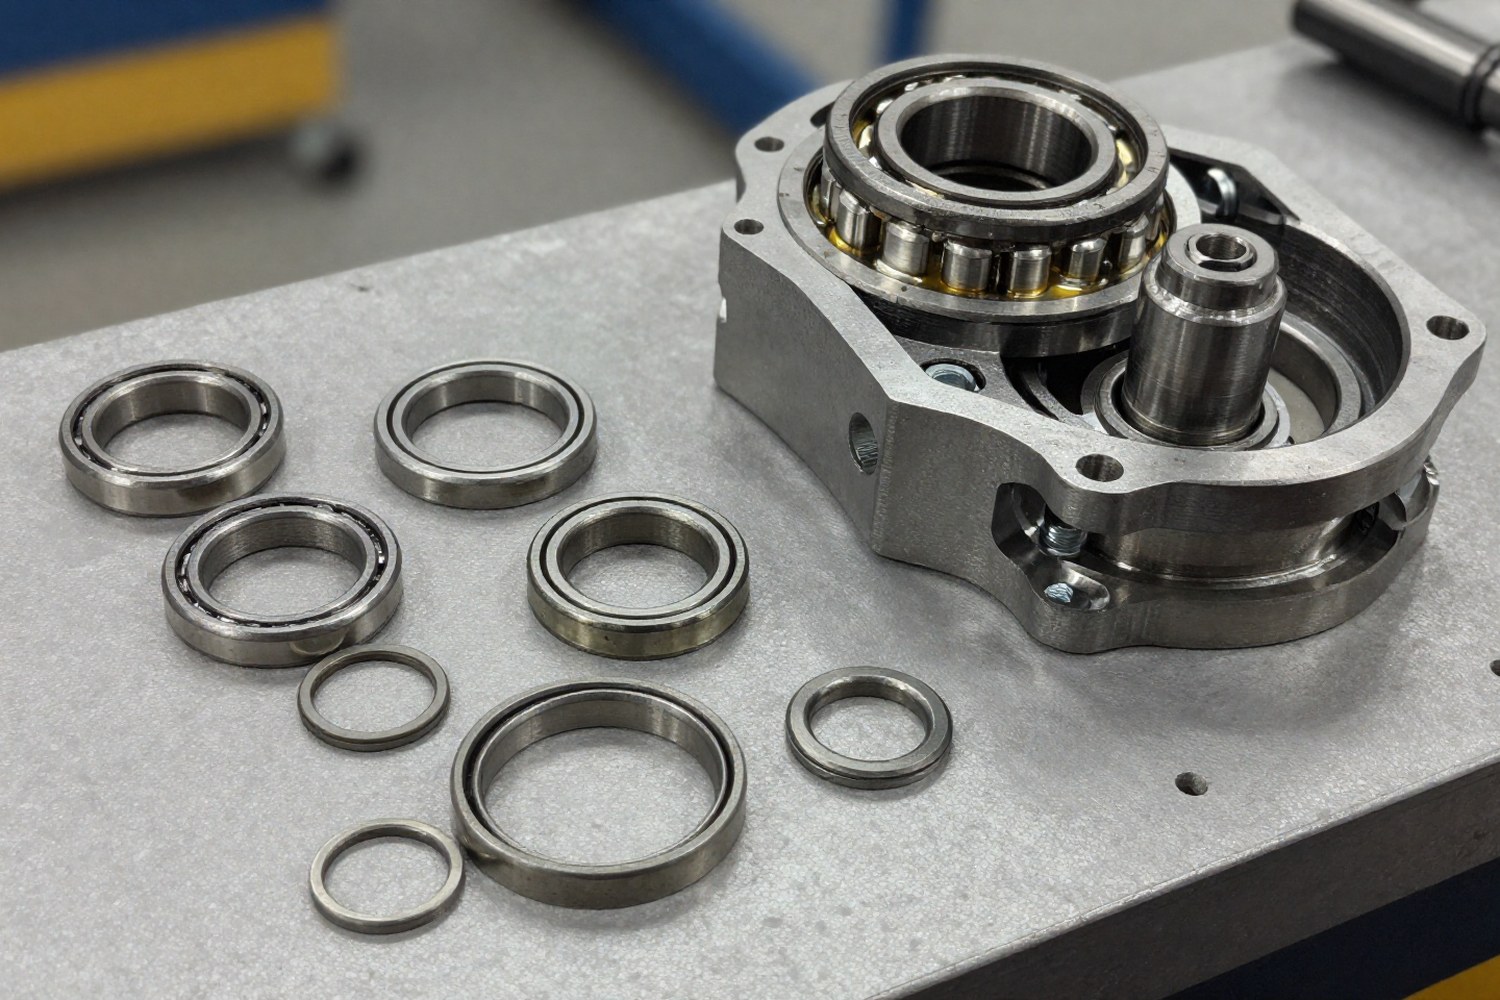
Подшипниковые узлы являются критическими элементами механических систем, обеспечивая минимальное трение и точное позиционирование валов. Со временем, под воздействием усталостных нагрузок, коррозии или неправильной эксплуатации, эти узлы выходят из строя. Замена подшипника или корпуса — дорогая и длительная процедура. Восстановление же позволяет вернуть узел в эксплуатацию с сохранением заводских характеристик, снижая затраты на обслуживание (ТОиР) в разы.
Технология восстановления — это не просто «наращивание» металла, а строгий инженерный процесс, состоящий из диагностики, выбора метода ремонта, прецизионной обработки и испытаний. Ниже приведено подробное руководство по всем этапам этого процесса.
1. Оценка состояния и диагностика дефектов
Первым этапом является объективная оценка технического состояния узла. Субъективный осмотр недостаточен для принятия решения о ремонте. Согласно стандарту ISO 15243 (ГОСТ Р ИСО 15243), повреждения подшипников классифицируются по шести основным категориям:
- Контактная усталость: выкрашивание (spalling) на дорожках качения или телах качения.
- Износ: абразивный или адгезионный износ поверхностей.
- Коррозия: питтинговая коррозия от влаги или электрическая коррозия (прожоги).
- Пластическая деформация: вмятины от ударов или перегрузок.
- Трещины и сколы: разрушение колец или сепаратора.
- Прочие повреждения: деформация сепаратора, загрязнение смазкой.
Для выявления скрытых дефектов (микротрещин, внутренних расслоений) применяются методы неразрушающего контроля (НК). Выбор метода зависит от материала и типа дефекта.
| Метод НК | Принцип действия | Обнаруживаемые дефекты | Применимость |
|---|---|---|---|
| Ультразвуковой (УЗК) | Отражение ультразвуковых волн от внутренних неоднородностей | Внутренние трещины, расслоения, пустоты в структуре металла | Толстостенные кольца, крупные ролики |
| Магнитопорошковый (МПК) | Реакция магнитного поля на разрывы магнитного потока | Поверхностные и подповерхностные трещины (до 1-2 мм глубины) | Стальные кольца, валы (только ферромагнитные материалы) |
| Капиллярный (пенетрантный) | Проникновение окрашивающей жидкости в мельчайшие раскрытия | Поверхностные трещины, поры, задиры | Любые материалы, включая цветные металлы и керамику |
| Визуально-измерительный | Использование луп, эндоскопов, микрометров | Питтинг, коррозия, следы перегрева (отпуск), задиры | Первичная оценка всех узлов |
2. Методы восстановления поверхностей подшипников
Если дефекты локализованы (например, локальный питтинг или незначительный износ по диаметру) и позволяют восстановить геометрию без потери прочности, применяются методы наращивания материала. Ключевые параметры выбора метода — толщина восстанавливаемого слоя, адгезия (сцепление) с основой и влияние на структуру металла.
Термическое напыление
Нанесение расплавленного или нагретого материала на поверхность. Включает плазменное напыление и газотермическое высокоскоростное напыление (HVOF).
- Толщина слоя: от 0.2 до 2.0 мм и более.
- Адгезия: высокая (механическое зацепление + диффузия).
- Плюсы: возможность восстановления больших износов, высокая износостойкость (карбид вольфрама, хром).
- Минусы: термическое воздействие может изменить структуру металла основы, требуется последующая шлифовка.
Гальваническое покрытие
Электролитическое осаждение металла (хром, никель) на катод (восстанавливаемую деталь).
- Толщина слоя: 0.05 – 0.2 мм (для восстановления геометрии).
- Адгезия: высокая (металлургическая связь).
- Плюсы: точность размеров, высокая твердость (хром), низкая шероховатость.
- Минусы: хрупкость слоя, риск водородной хрупкости стали, экологические ограничения.
Металлокерамика (холодная наплавка)
Нанесение смесей на основе металлов и керамики с последующим отверждением (часто с использованием клеевых систем или низкотемпературного спекания).
- Толщина слоя: от 0.5 мм до нескольких мм.
- Адгезия: зависит от типа связующего (полимерная или керамическая матрица).
- Плюсы: отсутствие термических деформаций, высокая коррозионная стойкость.
- Минусы: снижение предела прочности на сдвиг по сравнению с монолитным металлом.
Механическая обработка
Шлифовка, полировка или притирка дорожек качения.
- Эффективность: только для устранения мелких задира, рисок и питтинга.
- Ограничение: нельзя снимать материал, нарушающий геометрию качения (например, изменение радиуса кривизны дорожки).
- Применение: часто как финальная операция после напыления или гальваники.
3. Восстановление посадочных мест (вал и корпус)
Часто выход из строя подшипника происходит не из-за дефекта самого подшипника, а из-за износа посадочных мест — наружной поверхности вала или внутреннего отверстия корпуса. Это приводит к появлению зазора (люфта), вибрациям и ускоренному разрушению узла. Восстановление этих поверхностей — отдельная и важная задача.
Традиционные методы
- Наплавка с последующей мехобработкой: Эффективный, но трудоемкий метод. Требует точного контроля температурных режимов, чтобы не повело вал или корпус. После наплавки деталь подвергается токарной и шлифовальной обработке для достижения требуемого квалитета.
- Установка вкладышей (рукавов): На изношенное место устанавливается новая втулка, которая фиксируется прессовкой или клеем. Подходит для корпусов, но увеличивает габариты узла.
Современные полимерные и клеевые технологии
В последние годы широкое распространение получили методы восстановления с использованием высокопрочных полимерных композиций и анаэробных фиксаторов. Этот подход позволяет избежать термических деформаций и сократить время простоя оборудования.
| Параметр | Наплавка / Сварка | Полимерные композиты | Анаэробные фиксаторы |
|---|---|---|---|
| Термическое воздействие | Высокое (риск деформации) | Отсутствует (холодный метод) | Отсутствует |
| Время подготовки | Длительное (нагрев, остывание, мехобработка) | Среднее (нанесение, полимеризация) | Короткое (нанесение, фиксация) |
| Вибропрочность | Высокая (монолитный металл) | Высокая (композиты с наполнителями) | Средняя/Высокая (зависит от типа) |
| Коррозионная стойкость | Зависит от материала наплавки | Высокая (химическая инертность) | Средняя (требует защиты) |
| Сложность исполнения | Высокая (требуется сварщик-технолог) | Низкая (доступно ремонтному персоналу) | Низкая |
Полимерные композиты наносятся на предварительно подготовленную (шероховатую и обезжиренную) поверхность, заполняя микронеровности и создавая новый слой, который затем обрабатывается до нужного размера. Анаэробные фиксаторы используются, когда зазор невелик, но требуется плотная фиксация подшипника на валу.
4. Требования к качеству и допуски
Восстановленный узел должен соответствовать стандартам посадки. Нарушение допусков приводит к перекосам, повышению температуры и быстрому выходу из строя нового подшипника. Основные требования регламентируются стандартами ISO 286 (ГОСТ 25346) для допусков и посадок.
Геометрические параметры
- Шероховатость: Для посадочных мест под подшипники обычно требуется шероховатость Ra 0.8 – 1.6 мкм (для валов) и Ra 1.6 – 3.2 мкм (для корпусов). После напыления или нанесения композита поверхность обязательно шлифуется.
- Центробежность и биение: Допустимое радиальное биение восстановленного вала не должно превышать значений, указанных в чертеже на оборудование (обычно не более 0.01–0.03 мм для высокоскоростных валов).
- Конусность и бочкообразность: Отклонение от цилиндричности не должно приводить к неравномерному распределению нагрузки по длине подшипника.
Типы посадок
При восстановлении важно восстановить не только размер, но и тип посадки:
- Вал: Обычно требуется посадка с натягом (например, k6, m6, n6), чтобы предотвратить проворачивание вала внутри внутреннего кольца подшипника.
- Корпус (отверстие): Обычно требуется посадка с небольшой гарантированной движущейся посадкой или переходная посадка (например, J7, JS7), позволяющая подшипнику компенсировать температурные расширения корпуса.
Для контроля используются нутромеры, микрометры и калибры-пробки. Измерения проводятся в нескольких сечениях по длине вала/отверстия.
5. Контроль качества и испытания
Завершающий этап — подтверждение того, что восстановленный узел готов к эксплуатации. Визуального контроля здесь недостаточно.
Этапы финального контроля
- Вторичный НК: Проверка восстановленной поверхности на наличие трещин (особенно актуально после термического напыления или наплавки, где возможны термические напряжения).
- Измерение параметров: Подтверждение размеров, шероховатости и чистоты поверхности (отсутствие стружки, пыли, остатков клея).
- Примерка: Проверка посадки нового подшипника на восстановленное место. Подшипник должен садиться без ударов (для натяга) или с легким движением руки (для переходной посадки), без перекосов.
Испытания
Для критически важных узлов проводятся функциональные испытания:
- Вибрационный контроль: Измерение уровня вибрации на частотах вращения. Высокий уровень вибрации может указывать на остаточные биения или неравномерность покрытия.
- Термометрия: Нагрузочный тест для контроля нагрева узла. Температура не должна превышать допустимые нормы (обычно +70...+90°C для стандартных смазок, зависит от типа).
- Акустический контроль: Отсутствие посторонних шумов, стуков или скрипов.
Краткий итог: Восстановление подшипниковых узлов — это высокотехнологичный процесс, требующий точной диагностики (ISO 15243), выбора метода ремонта (напыление, гальваника, композиты) и прецизионного контроля геометрии. Современные полимерные и клеевые технологии позволяют восстанавливать посадочные места без термических деформаций, что делает ремонт экономически эффективным и безопасным для оборудования.
Экономическое обоснование ремонта
Решение о восстановлении должно базироваться на расчете экономической целесообразности. Простое правило: если стоимость восстановления превышает 60-70% от цены нового подшипника, ремонт, как правило, нецелесообразен. Однако этот порог может сдвигаться в сторону ремонта в следующих случаях:
- Подшипник является редким, снятым с производства или критически важным для непрерывности процесса (где простой стоит дороже замены).
- Изношено посадочное место в массивном корпусе, замена которого требует демонтажа всего узла.
- Дефект локализован (например, питтинг), и его устранение методами шлифовки или напыления обходится значительно дешевле полной замены.
Часто задаваемые вопросы (FAQ)
Когда ремонт подшипника выгоднее его замены?
Ремонт экономически целесообразен, если стоимость восстановления составляет менее 50-60% от стоимости нового подшипника, либо если подшипник является редким, снятым с производства или частью крупного узла, где замена всего узла недопустима по срокам. Также ремонт оправдан при локальных дефектах (питтинг, задиры), не затрагивающих структурную целостность кольца.
Можно ли восстановить подшипник с выкрашиванием (spalling)?
Локальное выкрашивание можно зашлифовать и отполировать, если глубина дефекта не превышает 10-15% от толщины дорожки качения и не нарушает геометрию профиля. Глубокое выкрашивание, особенно на телах качения, обычно является признаком усталостного разрушения, при котором ремонт невозможен — требуется замена.
Какое влияние оказывает восстановление на ресурс подшипника?
При соблюдении технологии (сохранение геометрии, чистоты, правильных допусков) ресурс восстановленного узла может достигать 80-90% от нового. Однако, если нарушены допуски посадки или есть микротрещины в восстановленном слое, ресурс может снизиться в разы.
Что лучше: напыление или полимерный композит для вала?
Напыление (HVOF/плазма) дает более высокую прочность и износостойкость, но требует сложной мехобработки и несет риск деформации вала. Полимерные композиты проще в применении, не деформируют вал и обеспечивают отличную коррозионную защиту, но имеют меньший предел прочности на сдвиг. Выбор зависит от типа нагрузки и доступного оборудования.



