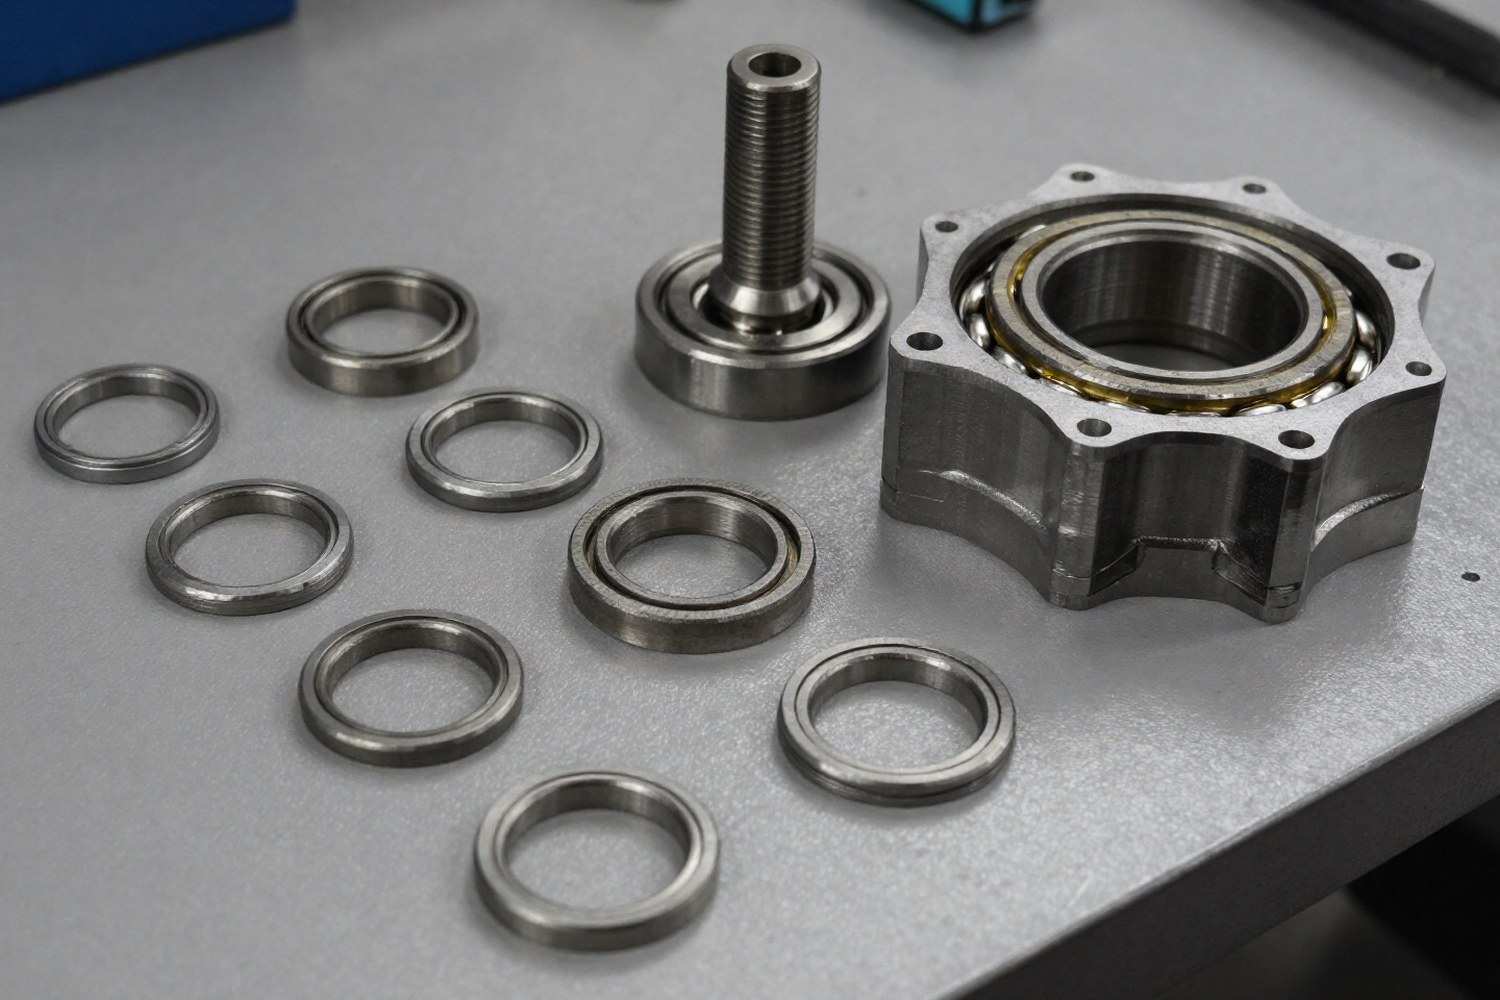
Посадочные места разъёмных корпусов подшипников, критически важные элементы, обеспечивающие точное позиционирование наружного кольца. В процессе эксплуатации они изнашиваются, подвержены фреттинг-коррозии и химическому воздействию. Восстановление этих поверхностей позволяет избежать замены дорогостоящего корпуса, что особенно актуально для крупногабаритных узлов. Ремонт включает диагностику, выбор метода нанесения материала, расчёт параметров и финишную механообработку.
- Диагностика: визуальный осмотр, измерение нутромерами, УЗК и магнитопорошковый контроль.
- Методы: наплавка (при значительном износе), газотермическое напыление (для точных размеров), ремонтные втулки (для ресурса), полимерные составы (для локального ремонта).
- Ключевые параметры: шероховатость Ra, допуски посадки (ISO 286), адгезия покрытия.
Диагностика и классификация дефектов
Перед восстановительными работами необходимо определить тип и степень повреждения. От этого зависит выбор технологии. Основные виды дефектов посадочных мест:
- Механический износ: равномерное увеличение диаметра из-за трения. Возникает при недостаточной смазке или перегрузках.
- Фреттинг-коррозия: красно-коричневые пятна и питтинги из-за микроперемещений кольца подшипника. Приводит к потере натяга и образованию микротрещин.
- Деформация: овальность или конусность посадочного места от ударных нагрузок, ошибок монтажа или термических напряжений.
- Химическая коррозия: язвенное разрушение поверхности под воздействием агрессивных сред или влаги.
Для оценки состояния применяются:
| Метод диагностики | Выявляемые дефекты | Точность |
|---|---|---|
| Визуальный осмотр / Эндоскопия | Трещины, коррозия, задиры | Низкая / Средняя |
| Измерение нутромерами | Диаметр, овальность, конусность | Высокая (до 0,005 мм) |
| Магнитопорошковый контроль (МПК) | Поверхностные трещины | Высокая |
| Ультразвуковой контроль (УЗК) | Внутренние дефекты, расслоения | Очень высокая |
Важно: При сквозных трещинах или глубоких расслоениях восстановление посадочного места может быть нецелесообразным. Необходима оценка несущей способности детали.
Методы восстановления: сравнительный анализ
Четыре основных технологических подхода. Выбор зависит от допустимого износа, требований к точности и доступности оборудования. Для разъёмных корпусов важно учитывать риск нарушения соосности половин при механообработке.
Наплавка
Применение: Износ до 5–10 мм и более.
Особенности: Нанесение расплавленного металла (проволока, электроды). Требует обязательной расточки и шлифовки. Высокий риск термической деформации корпуса, особенно тонкостенных деталей. Необходим предварительный подогрев и отжиг.
Материалы: Сплавы на основе железа, никеля, хрома.
Газотермическое напыление
Применение: Износ до 0,5–1,0 мм.
Особенности: Нанесение распылённого металла (плазма, газопламя, HVOF). Высокая адгезия, минимальное тепловое воздействие. Позволяет достичь точных размеров без заметной деформации корпуса.
Материалы: Никель-хром, вольфрам-кобальт, сталь.
Ремонтные втулки
Применение: Сильный износ, критическая потеря материала.
Особенности: Корпус растачивается под установку новой втулки. Втулка фиксируется прессовкой или фиксатором. Максимальный ресурс: материал втулки подбирается под условия эксплуатации. Для разъёмных корпусов обеспечивает высокую соосность.
Материалы: Сталь, бронза, бронзо-графит.
Полимерные составы
Применение: Локальный износ до 0,5 мм, фреттинг.
Особенности: Нанесение металлополимерных смесей без нагрева. Простота применения, возможность ремонта без демонтажа. Требует тщательной подготовки поверхности и выдержки времени полимеризации.
Материалы: Эпоксидные и метакрилатные композиции с металлическим наполнителем.
Технология подготовки поверхности
Успех восстановления, особенно при напылении и использовании полимеров, на 80% зависит от подготовки поверхности. Гладкая или загрязнённая поверхность не обеспечит адгезию.
- Очистка и обезжиривание: Удаление масла, грязи и оксидов химическими растворителями или щелочными ваннами.
- Гранулирование (дробеструйная обработка): Обработка абразивом (стальные гранулы, корунд) для создания шероховатости. Увеличивает площадь контакта и создаёт микронеровности для механического зацепления покрытия. Шероховатость перед напылением обычно Rz 20–40 мкм.
- Нагрев (для металлизации): Предварительный подогрев корпуса до 80–120 °C снижает разницу температур между покрытием и основой, уменьшая термические напряжения при остывании.
Расчётные параметры и допуски
Точность восстановления регламентируется ISO 286 и ГОСТ 1170. Посадка подшипника в корпус обычно выполняется с небольшим натягом или переходной посадкой (например, H7 для средних нагрузок).
Расчёт толщины наплавляемого слоя
При наплавке нужно рассчитать толщину наносимого слоя, учитывая припуск на механообработку.
Где:
- S, толщина наплавляемого слоя (мм);
- h, величина износа (разница между текущим и номинальным диаметром, мм);
- δ, припуск на чистовую обработку (обычно 1,5–2,5 мм).
Расчёт натяга при установке ремонтной втулки
При использовании втулок критически важен расчёт натяга для жёсткой фиксации. Для термической посадки (охлаждение втулки или нагрев корпуса) используется формула изменения размера:
Где:
- ΔD, изменение диаметра (мм);
- D, диаметр посадочного места (мм);
- α, коэффициент линейного расширения материала втулки (1/°C);
- ΔT, разница температур втулки и корпуса (°C).
Примечание: Для расчёта статического натяга при прессовой посадке используется формула Ламе, учитывающая модули упругости и коэффициенты Пуассона материалов втулки и корпуса (ГОСТ 25346 / ISO 286).
| Параметр | Требование после восстановления | Примечание |
|---|---|---|
| Диаметр | В пределах допуска H7 или H8 | По ISO 286 / ГОСТ 25346 |
| Шероховатость (Ra) | 0,8 – 1,6 мкм | Для подшипников качения |
| Овальность / Конусность | Не более 0,01 – 0,02 мм | Для равномерного контакта |
| Адгезия покрытия | Не менее 30–50 МПа | Для напылённых слоёв |
Финишная обработка и контроль качества
После нанесения основного слоя (наплавка, напыление или полимер) деталь к эксплуатации не готова. Требуется финишная обработка:
- Расточка: Доведение диаметра до номинала с соблюдением допуска. На станках с ЧПУ или специализированных расточных станках. Для разъёмных корпусов важна соосность половин.
- Шлифовка / Хонингование: Достижение требуемой шероховатости (Ra 0,8–1,6 мкм). Гладкая поверхность не повреждает наружное кольцо подшипника при установке.
- Контроль: Проверка геометрии нутромерами и конусниками. Визуальный контроль покрытия на наличие пор и раковин.
Безопасность и экономика ремонта
При проведении работ соблюдайте меры безопасности:
- Термические риски: При наплавке и сварке необходима защита от УФ-излучения, ожогов и брызг расплавленного металла. Тонкостенные корпуса могут коробить от перегрева.
- Химическая безопасность: При использовании обезжиривателей и полимерных составов работайте в вытяжных шкафах, применяйте СИЗ (перчатки, очки, респиратор).
- Пылеобразование: При гранулировании и шлифовке обязательно используйте пылеулавливающие системы.
Экономическая эффективность восстановления сравнивается с затратами на ремонт (материалы, работа, оборудование) и стоимостью нового корпуса. Восстановление выгодно, если стоимость ремонта менее 50–60% от цены новой детали, либо при длительных сроках поставки оригинальных корпусов. Срок службы восстановленной детали зависит от метода: втулка часто обеспечивает «вечный» ресурс, а наплавка, ограниченный.