


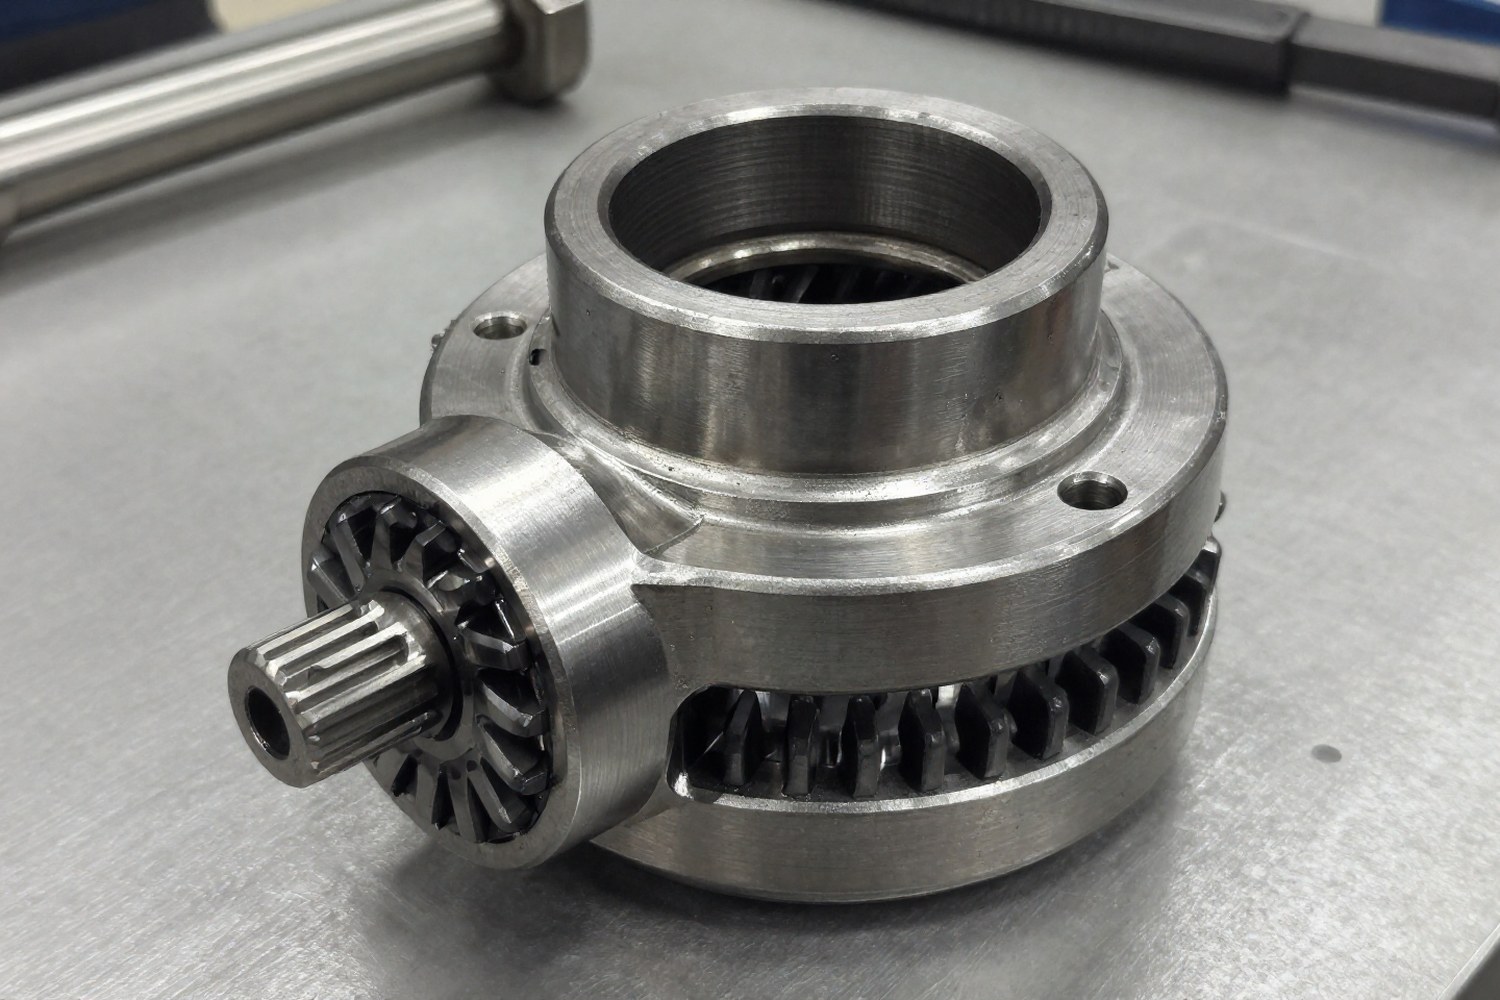
Обгонные муфты (муфты свободного хода) работают в условиях циклических ударных нагрузок, высоких контактных давлений и относительного скольжения. В момент блокировки элементы муфты (ролики, шарики или зажимы) передают крутящий момент через беговые дорожки колец. Контактные напряжения в этих зонах достигают 2500–3000 МПа. Износ определяет ресурс узла. Термообработка меняет механические свойства стали. Создается градиент характеристик. Вязкая сердцевина сопротивляется ударам. Сверхтвердая поверхность устойчива к микровыкрашиванию и абразивному износу.
Механизмы износа и требования к свойствам материалов
Физика разрушения определяет выбор метода. Основные виды износа компонентов обгонных муфт:
- Контактная усталость (выкрашивание): образование и рост микротрещин под поверхностью трения из-за циклических касательных напряжений. Приводит к образованию раковин на беговых дорожках.
- Абразивный износ: микрорезание поверхности твердыми частицами (пыль, продукты износа, загрязнения). Требует высокой твердости поверхности.
- Адгезионный износ: приваривание микрочастиц металла друг к другу при нарушении смазочного слоя. Требует снижения коэффициента трения и химической стабильности поверхности.
- Фреттинг-коррозия: повреждение поверхностей при малых амплитудах колебаний (например, при вибрациях корпуса). Критично для посадочных мест колец.
Интенсивность объемного износа $I_w$ часто оценивается по модифицированному уравнению Арчарда:
| Параметр | Обозначение | Единица |
|---|---|---|
| Интенсивность износа | $I_w$ | мм³/м |
| Коэффициент износа (зависит от пары материалов и смазки) | $k$ | - |
| Нормальная нагрузка | $F_n$ | Н |
| Твердость материала | $H$ | МПа |
| Скорость скольжения | $v_s$ | м/с |
Из формулы видно, что увеличение твердости $H$ линейно снижает интенсивность износа. Однако повышение твердости не должно идти в ущерб вязкости. Хрупкий материал склонен к растрескиванию при ударных нагрузках. Компоненты муфт требуют дифференцированного подхода к обработке.
Требования к компонентам муфты
Обойма (внешнее кольцо)
Работает в режиме качения или скольжения. Требует высокой контактной выносливости. Твердость: 58–64 HRC. Материал: 100Cr6, X153CrMoV12.
Ступица (внутреннее кольцо)
Имеет профилированные канавки для элементов блокировки. Подвержена абразивному износу и фреттингу. Твердость: 56–62 HRC. Материал: 42CrMo4, 34CrNiMo6.
Элементы блокировки (ролики/шарики)
Наиболее нагруженный элемент. Передают момент через точечный или линейный контакт. Требуют однородной структуры. Твердость: 60–65 HRC. Материал: 100Cr6, SUJ2.
Основные методы термообработки
1. Объемная закалка и отпуск
Базовый процесс для большинства компонентов. Включает нагрев до температуры аустенитизации, выдержку для гомогенизации структуры и быстрое охлаждение для получения мартенсита. Последующий отпуск снижает внутренние напряжения и повышает вязкость.
Скорость охлаждения $v_{охл}$ критична для предотвращения образования неметаллических включений (феррита или бейнита) в структуре. Для стали 100Cr6 критическая скорость составляет около 30 °C/с.
Температура отпуска напрямую влияет на остаточную твердость. Для подшипниковых сталей применяется низкий отпуск (150–180 °C), который сохраняет высокую твердость, снимая лишь часть напряжений. Высокий отпуск (500–550 °C) используется для ступиц из легированных конструкционных сталей (например, 42CrMo4) для обеспечения высоких пределов текучести и вязкости.
Режимы термообработки для основных марок сталей
Выбор параметров зависит от химического состава стали. Ниже приведены типовые режимы для наиболее распространенных марок:
| Марка стали | Назначение | Температура закалки (°C) | Среда охлаждения | Температура отпуска (°C) |
|---|---|---|---|---|
| 100Cr6 (ISO 683-17) | Ролики, кольца (подшипниковая) | 820–840 | Масло | 150–180 (низкий) |
| 42CrMo4 (1.7225) | Ступицы, сепараторы (конструкционная) | 840–860 | Масло | 500–550 (высокий) |
| X153CrMoV12 (1.2379) | Нагруженные элементы, матрицы | 970–1020 | Воздух/Масло | 500–550 |
2. Химико-термическая обработка (ХТО)
Позволяет изменить химический состав поверхностного слоя, не затрагивая объемные свойства детали.
Азотирование
Насыщение поверхности азотом при температуре 480–590 °C. Образуются твердые нитриды (Fe₃N, Fe₄N), обеспечивающие поверхностную твердость до 1000–1200 HV (эквивалент ~70–72 HRC). Процесс проходит без фазовых превращений в объеме, поэтому деформации минимальны.
Глубина слоя азотирования $h$ зависит от времени и температуры, описывается законом диффузии:
где $k$ — коэффициент диффузии, $t$ — время. Для стали 42CrMo4 при 520 °C $k \approx 0.04–0.05$ мм/√ч.
Цементация
Насыщение углеродом при 900–950 °C с последующей закалкой. Позволяет получить твердый поверхностный слой (58–62 HRC) на вязкой основе. Распределение углерода подчиняется второму закону Фика:
Где $D$ — коэффициент диффузии углерода, сильно зависящий от температуры.
Индукционная закалка
Локальный нагрев токами высокой частоты (ТВЧ). Позволяет закалить только беговые дорожки или профили канавок. Глубина проникновения тока $\delta$ определяется частотой $f$:
Где $\rho_{el}$ — удельное электрическое сопротивление, $\mu$ — магнитная проницаемость. Чем выше частота, тем тоньше закаленный слой. Это позволяет точно подбирать глубину упрочнения под конкретную нагрузку.
Сравнительный анализ методов
Выбор технологии зависит от требований к ресурсу, допусков на размеры и экономической целесообразности.
| Метод | Твердость поверхности | Глубина слоя | Деформации | Экономический фактор |
|---|---|---|---|---|
| Объемная закалка | 60–65 HRC | Весь объем | Средние/Высокие (требуют шлифовки) | Низкая стоимость оборудования |
| Азотирование (плазменное) | 70–72 HRC (1000+ HV) | 0.05–0.5 мм | Минимальные | Высокая стоимость процесса, долгий цикл |
| Цементация | 58–62 HRC | 0.5–2.0 мм | Средние | Средняя стоимость, высокая производительность |
| Индукционная закалка | 55–60 HRC | 1.0–4.0 мм | Низкие (локальный нагрев) | Высокая производительность, сложное оснащение |
Стабилизация размеров и остаточный аустенит
После закалки в структуре высокоуглеродистых сталей (100Cr6, X153CrMoV12) всегда остается часть остаточного аустенита (обычно 10–20%). Аустенит — метастабильная фаза, которая со временем или под нагрузкой может превращаться в мартенсит. Поскольку мартенсит имеет больший удельный объем — это приводит к увеличению размеров детали (до 0.1–0.3%). Для прецизионных муфт это недопустимо.
Для решения этой проблемы применяется криогенная обработка. Детали охлаждаются до температур -80...-196 °C. Это стимулирует превращение остаточного аустенита в мартенсит сразу после закалки, а не в процессе эксплуатации. Дополнительно криогеника измельчает структуру карбидов, повышая износостойкость и усталостную прочность на 20–30%.
Контроль качества и неразрушающий контроль (НК)
Термообработка — процесс, в котором возможны скрытые дефекты: перегрев, трещины, недостаточная прокаливаемость. После термообработки обязательны следующие виды контроля:
- Магнитопорошковый контроль (МПК): выявляет поверхностные и подповерхностные трещины, возникшие при закалке или шлифовке. Эффективен для ферромагнитных сталей (основная масса компонентов муфт).
- Ультразвуковой контроль (УЗК): используется для оценки однородности структуры и выявления внутренних дефектов (раковин, включений), а также для контроля глубины прокаливания.
- Контроль твердости: точечные измерения по всей поверхности или профилирование твердости для оценки градиента свойств.
- Металлографический анализ: исследование микроструктуры на шлифах для определения количества остаточного аустенита, степени прокаливаемости и наличия окисления (обезуглероживания).
Перспективные технологии
Помимо традиционных методов, в промышленности внедряются:
- Ионно-плазменное напыление (PVD/CVD): нанесение тонких покрытий (TiN, CrN, DLC) для снижения коэффициента трения и защиты от коррозии. DLC-покрытия (алмазоподобный углерод) особенно эффективны для снижения адгезионного износа.
- Лазерное упрочнение: локальный нагрев лазерным лучом позволяет создавать зоны с уникальной микроструктурой без нагрева всей детали. Перспективно для ремонта и локального усиления изношенных участков.
- Основной фактор ресурса обгонной муфты — сопротивление контактной усталости, обеспечиваемое твердостью 58–65 HRC.
- Объемная закалка дает общую прочность, ХТО (азотирование/цементация) — износостойкость поверхности.
- Криогенная обработка обязательна для прецизионных муфт для стабилизации размеров.
- МПК и УЗК являются критически важными этапами контроля качества после термообработки.



