


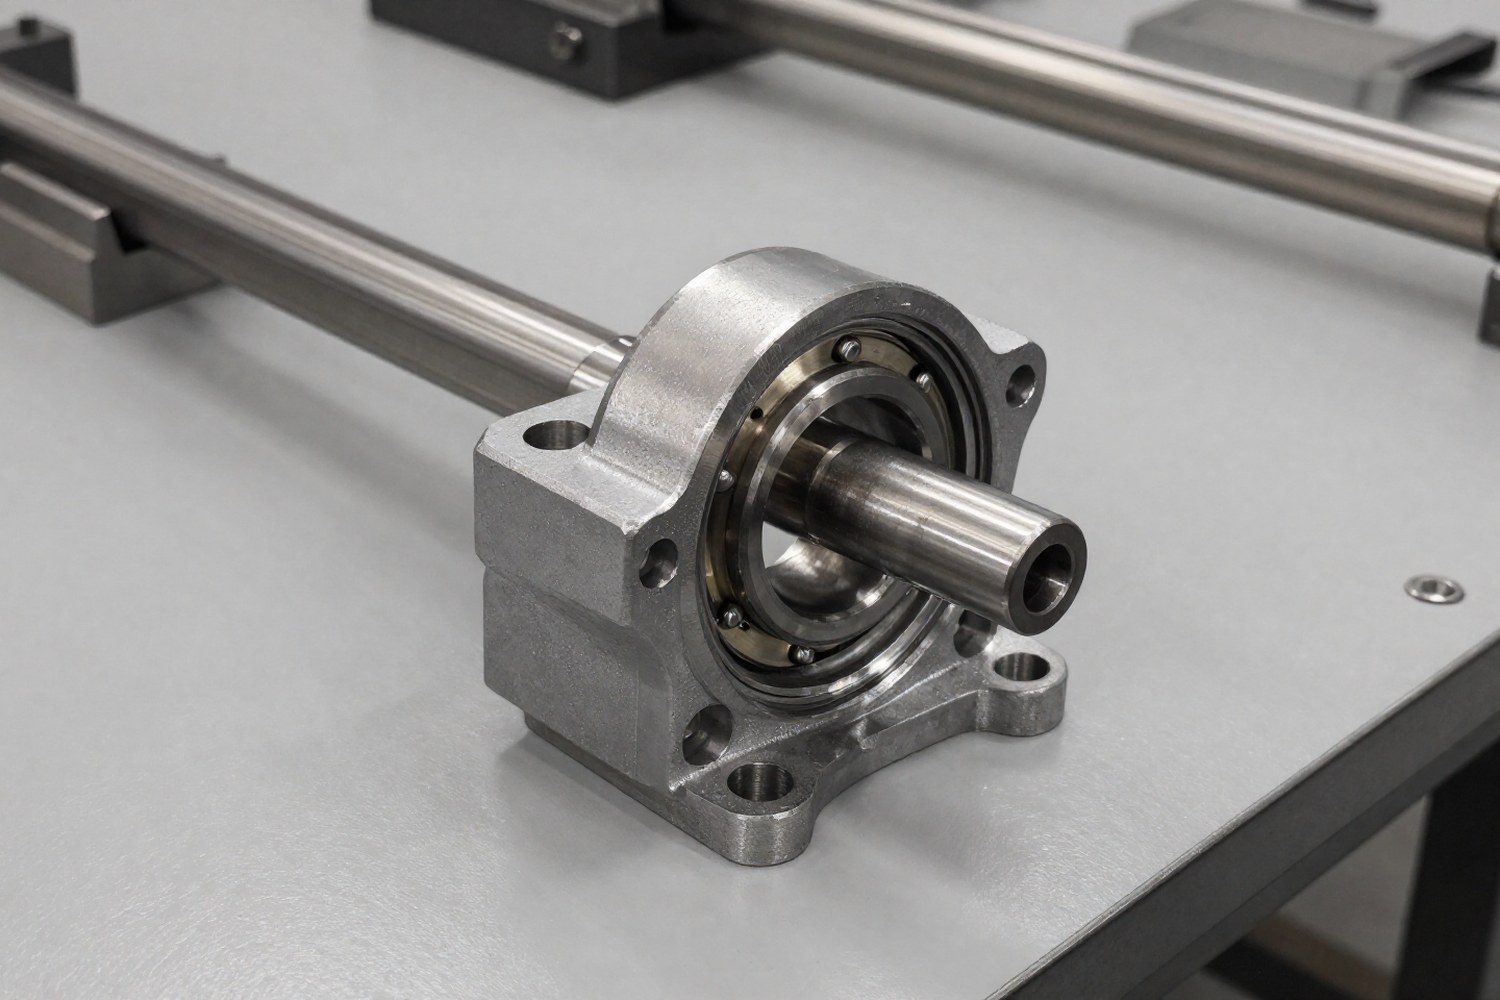
Разъёмные корпуса подшипников обеспечивают удобство монтажа и демонтажа ротора без снятия вала. Однако наличие горизонтальной разъёмной плоскости и необходимость установки на фундаментную плату или раму предъявляют повышенные требования к точности монтажа. Ошибки, допущенные на этапе установки корпуса, приводят к изменению геометрии посадочного места подшипника, что вызывает неравномерное распределение нагрузок на тела качения.
Как ошибки монтажа влияют на ресурс подшипникового узла
Основная функция разъёмного корпуса фиксация наружного кольца подшипника в строго определённом положении. При нарушении геометрии установки (несоосность, перекос) нагрузка передаётся на подшипник неравномерно. Это приводит к локальному повышению контактных напряжений, росту температуры трения и ускоренному образованию усталостных выкрашиваний (питтинга) на дорожках качения.
Статистика отказов промышленного оборудования показывает, что ошибки монтажа являются одной из главных причин преждевременного выхода подшипников из строя. В случае разъёмных корпусов ключевыми факторами риска выступают:
- Геометрическая несоосность вала и корпуса (угловая и параллельная).
- Деформация корпуса из-за избыточной или неравномерной затяжки болтов фланца.
- Низкое качество подготовки монтажной поверхности (шероховатость, плоскостность).
Требования к монтажной поверхности
Качество установки начинается с подготовки основания. Монтажная поверхность (фундаментная плита, рама, стойка) должна соответствовать строгим геометрическим допускам. Любые неровности, заусенцы или коррозия создают точечные опоры, которые при затяжке крепежа приводят к локальной пластической деформации корпуса или фундамента.
Плоскостность и шероховатость
Отклонение плоскостности измеряется в миллиметрах на единицу длины. Для стандартных промышленных узлов допустимое отклонение обычно не превышает 0,1 мм/м. Для высокоточных или высокоскоростных применений требования ужесточаются до 0,02–0,05 мм/м.
Шероховатость поверхности влияет на площадь реального контакта. Рекомендуемая шероховатость Ra для монтажных поверхностей разъёмных корпусов составляет 1,6–3,2 мкм (класс чистоты КН8-КН9). Слишком грубая поверхность уменьшает площадь контакта, а слишком гладкая может ухудшить адгезию при использовании монтажных составов.
| Параметр | Класс точности (стандарт) | Класс точности (высокая точность) |
|---|---|---|
| Плоскостность | ≤ 0,1 мм на 1 м | ≤ 0,02 мм на 1 м |
| Перпендикулярность оси к плоскости | ≤ 0,1 мм на 100 мм | ≤ 0,02 мм на 100 мм |
| Шероховатость (Ra) | 1,6 – 3,2 мкм | 0,8 – 1,6 мкм |
| Чистота | Обязательная очистка растворителем | Очистка + защита до монтажа |
Ошибки выравнивания и их последствия
Несоосность это отклонение оси вала от оси подшипникового узла. В контексте разъёмных корпусов это чаще всего связано с неправильным выравниванием соседних машин или деформацией рамы. Выделяют два основных типа несоосности:
- Угловое смещение: оси валов пересекаются под углом. Это создаёт изгибающий момент, который «заваливает» подшипник, нагружая его торцевую часть.
- Параллельное смещение: оси валов параллельны, но смещены относительно друг друга по вертикали или горизонтали. Это вызывает радиальную дополнительную нагрузку.
Количественная оценка снижения ресурса
Влияние несоосности на ресурс подшипника зависит от отклонения нелинейно. Ниже приведена таблица, демонстрирующая зависимость снижения ресурса от величины отклонения.
| Вид отклонения | Величина отклонения | Снижение ресурса | Основной механизм отказа |
|---|---|---|---|
| Угловое смещение | 0,5° | ~30% | Неравномерный износ по ширине колец |
| Угловое смещение | 1,0° | ~50-60% | Перегрев, разрушение сепаратора |
| Параллельное смещение | 0,1 мм | ~20-25% | Повышение радиальной нагрузки |
| Параллельное смещение | 0,2 мм | ~40-50% | Ускоренный питтинг, вибрация |
| Совмещённое смещение | 0,5° + 0,1 мм | > 70% | Комбинированные напряжения, быстрый отказ |
При угловом смещении происходит смещение зоны максимальных напряжений к одному из краёв подшипника. Для сферических роликоподшипников, часто используемых в разъёмных корпусах, существует предел допустимого перекоса (обычно 1,5°–2,5°), однако эксплуатация на пределе или за ним резко снижает ресурс.
Где:
- $L_{nm}$, скорректированный расчётный ресурс (согласно ISO 281).
- $L_{10}$, базовый расчётный ресурс.
- $a_1$, коэффициент надёжности (зависит от требуемой вероятности безотказной работы).
- $a_{ISO}$, коэффициент условий эксплуатации. Именно этот коэффициент учитывает влияние несоосности, загрязнения и характера нагрузки. При наличии несоосности $a_{ISO}$ может снижаться до 0,1–0,3, что уменьшает ресурс в 3–10 раз.
Затяжка крепежа и распределение нагрузки
Разъёмный корпус состоит из двух половинок, соединённых болтами. Правильная затяжка критически важна для обеспечения жёсткости узла и предотвращения микроперемещений.
Последствия неправильной затяжки
Недостаточная затяжка приводит к появлению зазора между фланцами корпуса и фундаментной плитой или между половинами корпуса. Это вызывает микроперемещения, которые приводят к фреттинг-коррозии (износу поверхностей трения с образованием оксидов железа). Фреттинг разрушает посадочные места и снижает жёсткость узла. Избыточная затяжка вызывает пластическую деформацию корпуса, особенно в зонах вокруг болтов. Это может привести к искажению цилиндрического отверстия под подшипник, что вызывает внутреннее натяжение или зазор в подшипнике. Неравномерная затяжка, если болты затягиваются по очереди или в неправильном порядке, приводит к перекосу корпуса. Это создаёт асимметричную нагрузку на подшипник, аналогичную эффекту углового смещения вала.
Рекомендуемые моменты затяжки
Момент затяжки зависит от диаметра болта, класса прочности и наличия смазки на резьбе. В таблице приведены значения для смазанной резьбы (коэффициент трения $k \approx 0,14-0,16$). Для сухой или не смазанной резьбы моменты должны быть выше, иначе есть риск недотяга или срыва резьбы. Всегда сверяйтесь с руководством конкретного производителя корпуса.
| Размер болта | Класс прочности 8.8 | Класс прочности 10.9 | Класс прочности 12.9 |
|---|---|---|---|
| M10 | 40 – 50 | 55 – 70 | 65 – 80 |
| M12 | 70 – 85 | 95 – 120 | 110 – 140 |
| M16 | 170 – 210 | 240 – 290 | 280 – 340 |
| M20 | 340 – 410 | 470 – 570 | 550 – 670 |
| M24 | 580 – 700 | 810 – 980 | 950 – 1150 |
Процесс затяжки должен выполняться в несколько этапов (например, 30%, 60% и 100% от требуемого момента) по схеме «крест-накрест» или от центра к краям фланца, чтобы обеспечить равномерное прижатие поверхностей.
Методы контроля и измерения
Для минимизации рисков, связанных с несоосностью, применяются различные методы контроля. Выбор метода зависит от требуемой точности и условий эксплуатации.
Сравнение методов выравнивания
Индикаторный метод (часовые индикаторы)
Традиционный метод, использующий индикаторы часового типа, установленные на валу или корпусе. Измеряется биение в нескольких сечениях.
- Точность: 0,05 – 0,1 мм
- Сложность: Средняя (требует квалификации оператора)
- Применение: Стационарное оборудование, низкие скорости
- Погрешность: Высокая из-за влияния люфтов и ручных ошибок
Лазерное выравнивание
Использует лазерные датчики и приёмники для измерения положения валов в реальном времени. Данные обрабатываются электронным блоком.
- Точность: 0,01 мм и менее
- Сложность: Низкая (автоматизированный расчёт)
- Применение: Высокоскоростные турбины, насосы, компрессоры
- Погрешность: Минимальная, исключает человеческий фактор
Согласно данным SKF, переход на лазерное выравнивание снижает частоту отказов подшипниковых узлов на 60–70% по сравнению с использованием индикаторов. Это связано с тем, что лазерные системы позволяют уловить даже микроскопические отклонения, которые невидны глазу и неточны для механических индикаторов.
Последовательность действий (Чек-лист монтажа)
- Подготовка поверхности: Очистка фундаментной плиты от грязи, масла и заусенцев. Проверка плоскостности (щуп/линейка или лазер). При необходимости установка подкладочных пластин (shims) для выравнивания уровня.
- Установка корпуса: Размещение половинок корпуса на плите. Контроль совмещения разъёмной плоскости.
- Выравнивание: Установка вала (если возможно) или использование имитатора. Выравнивание оси вала относительно соседних машин с помощью лазерной системы или индикаторов. Корректировка положения корпуса подкладочными пластинами.
- Затяжка: Предварительная затяжка болтов «на глаз». Затяжка в несколько этапов (30%, 60%, 100%) динамометрическим ключом по схеме «крест-накрест».
- Контроль: Проверка вращения вала вручную (должно вращаться свободно). Повторная проверка соосности после затяжки (допускается небольшое смещение, но не превышающее допусков).
- Плоскостность монтажной поверхности должна быть не хуже 0,1 мм/м.
- Несоосность вала и корпуса является главной причиной снижения ресурса подшипников (коэффициент $a_{ISO}$).
- Затяжка болтов должна выполняться динамометрическим ключом по схеме «крест-накрест» с учётом смазки резьбы.
- Лазерное выравнивание значительно превосходит индикаторный метод по точности и надёжности.
- Расчёт ресурса должен проводиться по ISO 281 с учётом коэффициента условий эксплуатации $a_{ISO}$.



