


Эффективность и долговечность обгонных муфт, роликовых, спрагг, храповых, критически зависят от точности соосности соединяемых валов. В отличие от эластичных муфт, обгонные механизмы имеют жесткую кинематическую связь в режиме блокировки. Любое смещение осей приводит к возникновению дополнительных изгибающих моментов и радиальных нагрузок, которые не заложены в базовый расчет на крутящий момент.
По статистике отказов вращающегося оборудования до 50% поломок подшипниковых узлов и муфт связаны с проблемами выверки. В случае с обгонными муфтами последствия выражаются не только в вибрации, но и в заклинивании элементов обгона, питтинге дорожек качения и разрушении зажимных элементов.
Ключевые выводы:
- Идеальная соосность недостижима, но существуют строгие допуски, зависящие от скорости вращения и типа муфты.
- Снижение ресурса описывается степенной функцией: малое увеличение отклонения дает кратный рост потери ресурса.
- Лазерная выверка является стандартом для прецизионных и высокоскоростных приводов.
Физика влияния несоосности на кинематику муфт
Обгонные муфты работают в двух режимах: свободный ход (обгон) и блокировка (передача момента). В режиме блокировки элементы муфты, ролики или спрагги, клинятся между внутренней и наружной обоймами. Если оси валов не соосны, возникает угловое или радиальное смещение, которое заставляет обоймы перекоситься относительно друг друга.
Роликовые муфты
При несоосности ролики контактируют с обоймами не всей поверхностью, а точечно. Это вызывает:
- Мгновенное повышение контактных напряжений.
- Питтинг, выкрашивание на дорожках качения.
- Нарушение кинематики расклинивания, что может привести к проскальзыванию под нагрузкой.
Муфты со спраггами
Спрагги, или зажимные элементы, работают на изгиб. Несоосность вызывает асимметричную нагрузку:
- Часть спраггов перегружается, другая, разгружается.
- Повышенный износ упорных поверхностей обойм.
- Риск пластической деформации или поломки спраггов при пиковых нагрузках.
Виды и параметры несоосности
В инженерной практике выделяют три основных вида несоосности. Для обгонных муфт наиболее критичны параллельная и угловая составляющие. Также важно учитывать осевое смещение, которое может вызывать заклинивание элементов в направляющих канавках.
- Параллельная несоосность: Оси валов параллельны, но смещены относительно друг друга в радиальной плоскости. Создает постоянную радиальную нагрузку на вал и подшипники.
- Угловая несоосность: Оси валов пересекаются под углом. Создает переменные изгибающие моменты, которые меняют знак при каждом обороте.
- Комбинированная несоосность: Одновременное наличие параллельного и углового смещения. Наиболее сложный случай для компенсации.
Угловое смещение рассчитывают через разницу радиальных отсчетов на известной базе измерения:
Где:
θ, угловое смещение (в радианах или градусах);
Δr, разница в показаниях индикатора или лазерного датчика между двумя точками (мм);
L, расстояние между точками измерения (мм).
Рис. 1. Визуализация параллельной и угловой несоосности валов.
Методы измерения и типичные ошибки
Точность выверки определяет, насколько долго прослужит муфта. Выбор метода зависит от требуемой точности и класса оборудования. Для прецизионных узлов стандартом являются лазерные системы, обеспечивающие точность до 0,001 мм.
| Метод | Точность | Сложность | Применимость |
|---|---|---|---|
| Визуальная проверка / Линейка | ± 0,5 мм | Низкая | Только для предварительной грубой подгонки низкоскоростных тяжелых приводов. |
| Щупы и щупы-линейки | ± 0,05 мм | Средняя | Стандартные промышленные муфты, доступ к валу с обеих сторон. |
| Стрелочные индикаторы | ± 0,01 мм | Средняя | Большинство станков и конвейеров. Требует квалификации оператора. |
| Лазерные системы | ± 0,001 мм | Высокая | Высокоскоростные приводы, турбины, прецизионные обгонные муфты. |
Типичные ошибки при настройке
Внимание: Главная ошибка, игнорирование осевого люфта. При измерении индикаторами необходимо зафиксировать валы от осевого смещения или учитывать его в расчетах, иначе данные будут искажены. Для спрагг-муфт осевой люфт критичен, так как он может приводить к заклиниванию зажимных элементов.
Еще одна частая ошибка, выверка «на холодную» без учета теплового расширения. Если приводной вал (например, от двигателя) расширяется сильнее, чем ведомый вал (от редуктора или рабочей машины), в рабочем режиме соосность нарушится. Необходимо рассчитывать «перекос» в противоположную сторону при монтаже.
Рис. 2. Пример использования лазерной системы для выверки.
Расчет снижения ресурса и нагрузок
Количественная оценка влияния несоосности позволяет прогнозировать срок службы. Эмпирические модели показывают, что зависимость ресурса от величины отклонения является степенной. Формулы носят оценочный характер и зависят от конкретной конструкции муфты.
Модель снижения ресурса
Где:
L, ожидаемый срок службы при наличии несоосности;
L₀, расчетный срок службы при идеальной соосности (из каталога);
δ₀, базовая величина несоосности (допуск производителя, мм);
δ, фактическая величина несоосности (мм);
m, показатель степени (обычно от 3 до 10, зависит от типа муфты и жесткости системы).
Данная модель отражает экспоненциальный характер отказа: при превышении допустимого отклонения ресурс падает не линейно, а кратными степенями. Для оценки порядка потерь можно использовать упрощенную формулу:
Где k и p — эмпирические коэффициенты, зависящие от конструкции. При δ > δ_critical (критическое отклонение) ресурс стремится к нулю из-за механического заклинивания.
Расчет дополнительной радиальной нагрузки
Параллельная несоосность создает дополнительную радиальную силу, действующую на подшипники вала и саму муфту. Универсальной формулы не существует, так как реакция зависит от жесткости элементов, но качественно нагрузка растет нелинейно:
Где C — коэффициент жесткости муфты, p, показатель, характеризующий нелинейность реакции материала. Для точных расчетов рекомендуется обращаться к каталогам производителей.
Пример расчета
Рассмотрим роликовую обгонную муфту с номинальным ресурсом L₀ = 25 000 часов. При параллельной несоосности δ = 0,15 мм, приняв k = 0,85 и m = 2:
При увеличении отклонения до 0,3 мм:
А при δ = 0,5 мм ресурс падает до 19 675 часов, что составляет потерю более 20%. При больших отклонениях (>0,5 мм) модель становится консервативной, так как начинается катастрофический износ, а не просто усталостное снижение ресурса.
| Параллельная несоосность (мм) | Сокращение ресурса (%) | Ожидаемый срок службы (часы) |
|---|---|---|
| 0,05 | 0,2% | 24 950 |
| 0,10 | 0,85% | 24 788 |
| 0,15 | 1,9% | 24 522 |
| 0,30 | 7,7% | 23 075 |
| 0,50 | 21,3% | 19 675 |
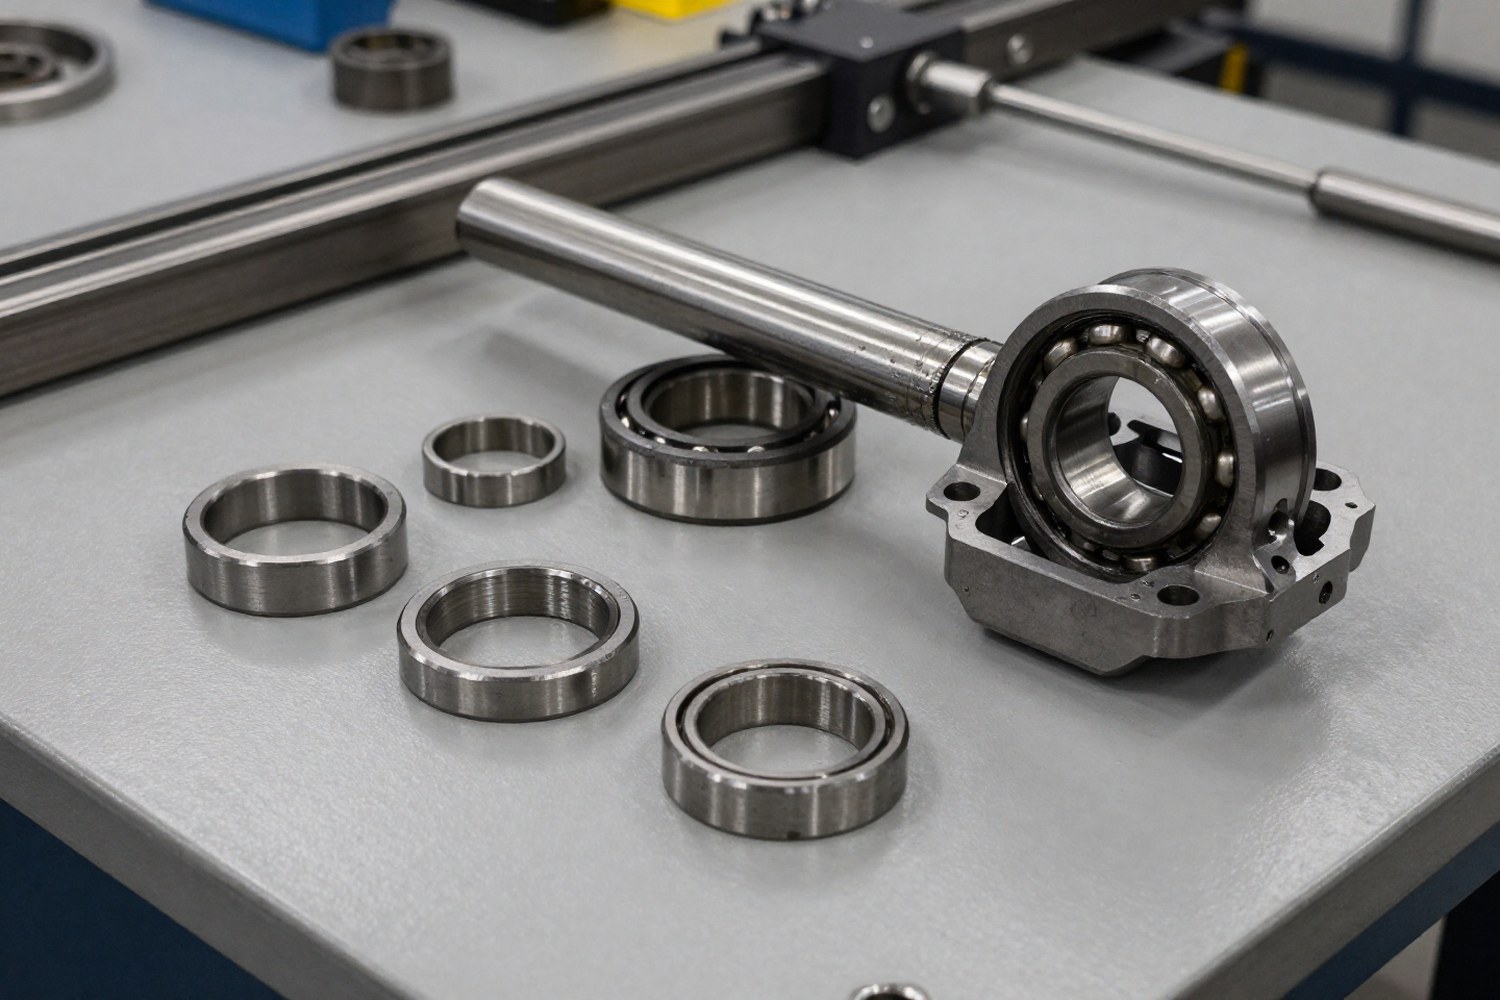
Рис. 3. Последствия несоосности: питтинг и неравномерный износ роликов.
Допустимые отклонения (допуски)
Допуски на соосность зависят от класса точности муфты и частоты вращения. Чем выше скорость, тем строже требования, так как инерционные силы растут пропорционально квадрату скорости. Значения приведены на основе общих рекомендаций производителей (Stieber, RINGSPANN, Formsprag).
| Тип обгонной муфты | Допустимое параллельное смещение (мм) | Допустимое угловое смещение (°) | Примечание |
|---|---|---|---|
| Стандартные роликовые | 0,10 – 0,15 | 0,05 – 0,10 | Для низких и средних скоростей. |
| Высокоскоростные | 0,05 – 0,08 | 0,03 – 0,05 | Требуется лазерная выверка. Часто используются плавающие втулки. |
| Прецизионные (микромуфты) | 0,01 – 0,03 | 0,01 – 0,02 | Для станков и робототехники. |
| Тяжелонагруженные | 0,15 – 0,20 | 0,10 – 0,15 | Применимо только для крупногабаритных муфт с большими конструктивными зазорами. Для прецизионных тяжелых муфт допуски строже. |
Учет температурных расширений
В реальных условиях эксплуатации температура валов и корпусов муфт различается. Разница в коэффициентах линейного теплового расширения материалов, например сталь вала и чугун корпуса редуктора, приводит к изменению соосности при нагреве.
Правила монтажа:
- Определить, какой вал нагревается сильнее (обычно приводной, от двигателя).
- Рассчитать тепловое удлинение: ΔL = α × L × ΔT.
- При холодной выверке намеренно создать небольшой перекос в противоположную сторону, чтобы при нагреве оси встали в одну линию.
Игнорирование этого фактора часто приводит к тому, что муфта исправно работает на стенде, но разрушается через месяц эксплуатации в цеху.
Диагностика и мониторинг
Несоосность имеет четкие признаки в спектре вибрации. Для ранней диагностики рекомендуется использовать виброанализ. Критические значения амплитуды вибрации (в мм/с) зависят от класса оборудования, но превышение значений, указанных в ISO 10816, для муфт часто свидетельствует о проблемах с выверкой.
- Параллельная несоосность: Превышение амплитуды вибрации на частоте 1× (оборотов) и часто на 2× в радиальном направлении.
- Угловая несоосность: Превышение вибрации на частоте 1× в осевом направлении.
- Комбинированная: Присутствие высоких гармоник (2×, 3×) в радиальном и осевом направлениях.
Регулярный мониторинг вибрации позволяет выявить нарастание несоосности из-за ослабления крепежа, просадки фундамента или деформации корпуса до момента катастрофического отказа обгонной муфты.
Пошаговая инструкция выверки
- Очистка: Очистить посадочные поверхности валов и муфты от грязи и заусенцев.
- Грубая подгонка: Выставить валы визуально или линейкой, приблизив их к допустимым значениям.
- Измерение: Установить индикатор или лазерный датчик. Устранить осевой люфт.
- Подбивка: Внести корректировки с помощью прокладок или регулировочных винтов.
- Фиксация: Затянуть крепление с моментом, указанным в паспорте.
- Финальная проверка: Проконтролировать соосность после затяжки и запустить оборудование.



