Техника безопасности: Перед монтажом и выверкой обязательно обесточьте оборудование и выполните процедуру LOTO, блокировку пусковых устройств. Убедитесь, что в гидравлических и пневмосистемах нет давления.
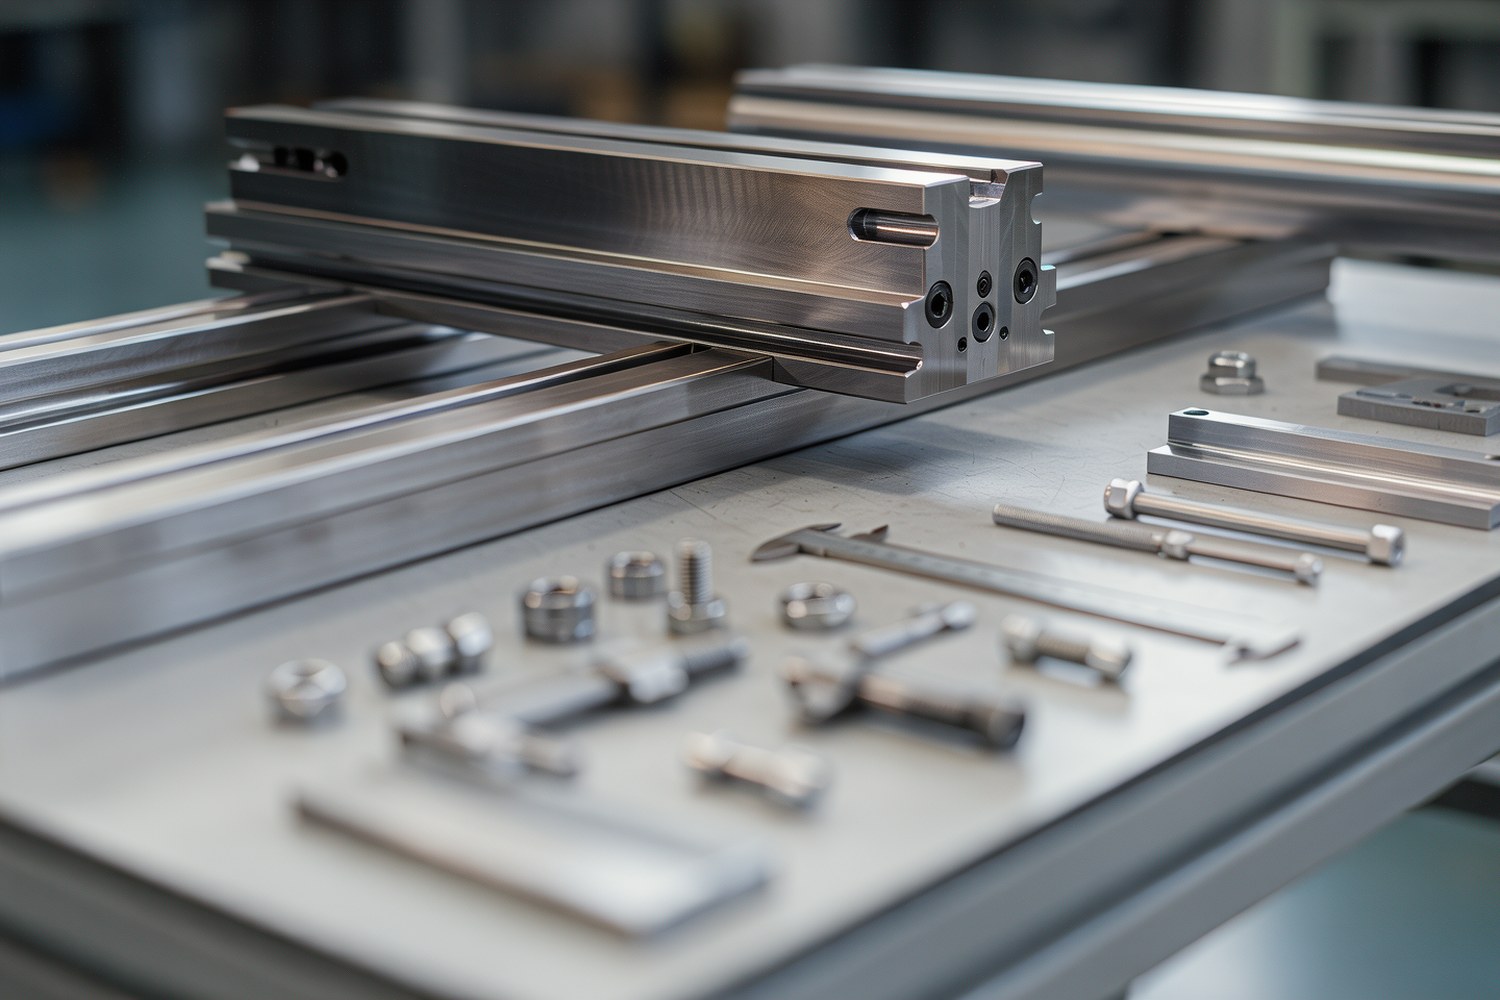
Разъёмные корпуса подшипников (SNC, SNL, SNV), базовые опоры для вращающихся машин. Они удерживают подшипник, обеспечивают жёсткость узла и правильно передают нагрузку на фундамент. Даже с прецизионными подшипниками неправильное выравнивание корпуса или вала приводит к неравномерному распределению нагрузки, перегревам и быстрому износу.
 Loctite 243, 1000 мл
23 500 ₽ Без НДС
 LUBE LHL-X100-7, 700 мл
5 950 ₽ Без НДС
 KLUBER Altemp Q NB 50, 750 г
18 950 ₽ Без НДС
 Loctite 222, 50 мл
2 500 ₽ Без НДС
 KLUBER Isoflex NBU 15, 400 г
8 950 ₽ Без НДС
 Molykote G-Rapid Plus, 400 мл
3 850 ₽ Без НДС
Что важно при монтаже:
- Цель: соосность валов и горизонтальность корпуса.
- Главная ошибка: «мягкая лапа», зазор под опорой, который искажает геометрию при затяжке.
- Методы: для скоростей до 3000 об/мин, индикаторные инструменты, для высоких скоростей, лазерные системы.
- Расчёты: нужно учитывать тепловое расширение материалов и считать толщину прокладок.
Как несоосность сокращает срок службы подшипника
Несоосность, отклонение осей вращения сопрягаемых валов или оси вала от оси посадочного отверстия корпуса. Здесь речь идёт и о взаимном положении двух опор, и о положении самой опоры относительно рамы.
Подшипник рассчитан на определённый тип нагрузки. При несоосности появляются изгибающие моменты, которые в расчёте динамической грузоподъёмности не учтены.
| Тип несоосности | Описание | Как меняется нагрузка | Вибрационный признак |
|---|---|---|---|
| Параллельная | Оси параллельны, но смещены в пространстве | Резкий рост радиальной нагрузки | Пик на частоте 2× (об/мин) |
| Угловая | Оси пересекаются под углом | Неравномерная нагрузка по ширине дорожки качения | Пик на частоте 1× (об/мин) и гармоники |
| Комбинированная | Параллельное смещение плюс угол | Сложный спектр нагрузок, ускоренный износ | Широкополосный шум, хаотичные пики |
Что будет, если игнорировать допуски:
- Износ идёт быстрее: контактные напряжения превышают предел текучести материала колец.
- Перегрев: растёт трение, смазка деградирует, вытекает или коксуется.
- Уплотнения рвутся: корпус деформируется, кромки перестают прилегать.
- Вал устает: циклические изгибающие нагрузки провоцируют трещины.
Важно: По ISO 13722 допуски соосности зависят от частоты вращения. Чем выше скорость, тем строже требования.
«Мягкая лапа»: подготовка и проверка
«Мягкая лапа», когда одна или несколько опорных поверхностей корпуса не прилегают плотно к раме. Это не брак литья, а результат неровной рамы или неправильной установки. При затяжке болтов корпус прогибается, а после ослабления возвращается в искажённом состоянии.
Посадочное отверстие подшипия становится овальным. Подшипник выходит из строя даже при идеальной соосности валов.
Устраняем мягкую лапу
- Очистка: убираем грязь, ржавчину, заусенцы с опорных поверхностей корпуса и рамы. Проверяем резьбу анкерных болтов.
- Частичная затяжка: ставим корпус и затягиваем болты с усилием 30–50% от номинального момента. Поверхности контактируют без деформации.
- Измерение: под каждую лапу пытаемся вставить щуп толщиной 0,05 мм (для точных машин, 0,02 мм). Щуп должен входить с усилием руки или не входить вовсе.
- Корректировка: если щуп проходит свободно, ставим прокладку. Толщину подбираем или считаем.
- Финальная проверка: полностью затягиваем все болты по диагонали. Проверяем щупом ещё раз, зазоров быть не должно.
| Класс точности | Допустимый зазор | Где применяется |
|---|---|---|
| Общее машиностроение | до 0,10 мм | Вентиляторы, насосы низкого давления |
| Точное оборудование | до 0,05 мм | Компрессоры, турбины, генераторы |
| Высокоскоростные машины | до 0,02 мм | Газотурбинные установки, шпиндели |
Методы выверки
Выбор метода зависит от требуемой точности, бюджета и условий. Для высокоточных задач традиционные методы отходят, но для грубой подгонки они всё ещё работают.
Индикаторы
Часовые индикаторы измеряют отклонения вала или корпуса. Метод обратных индикаторов позволяет одновременно оценить параллельное и угловое смещение.
- Точность: 0,01–0,05 мм.
- Плюсы: дёшево, надёжно.
- Минусы: зависит от мастера, нужно ставить штанги, погрешность копится.
Лазерная выверка
Оптические датчики и лазерные излучатели. Система считает смещения и показывает, куда подкладывать прокладки.
- Точность: 0,001–0,005 мм.
- Плюсы: быстро, наглядно, учитывает температуру.
- Минусы: оборудование дорогое, нужна калибровка.
Линейка и щуп, измерение зазора между фланцами, устарели для точной выверки. Метод не учитывает прогиб вала под собственным весом и не показывает полные угловые отклонения. Только для предварительной оценки.
Допуски и тепловое расширение
В работе корпус и вал нагреваются по-разному. Чугун и сталь расширяются с разной скоростью, это меняет зазоры и соосность.
Считаем тепловое расширение
Линейное расширение:
Где:
ΔL, изменение длины (мм);α, коэффициент расширения материала (1/°C);L, исходная длина (мм);ΔT, разница рабочей и монтажной температуры.
Типичные коэффициенты:
- Сталь:
α ≈ 11–12 × 10⁻⁶ 1/°C - Чугун:
α ≈ 10–11 × 10⁻⁶ 1/°C - Алюминий:
α ≈ 23 × 10⁻⁶ 1/°C
Пример: стальной вал 1000 мм нагревается на 50°C. Расширение:
Значит, при монтаже «в холодную» вал надо сместить относительно корпуса в сторону, обратную будущему расширению. В работе оси совпадут.
Прокладки для коррекции высоты
Чтобы выровнять корпус по высоте, используют прокладки. Если нужно сдвинуть опору на S, расстояние от точки измерения до опоры, L1, а между опорами, L, то толщина прокладки h:
Коэффициент упругой деформации рамы (обычно 1,0–1,2), величина эвристическая и зависит от жёсткости конструкции. Для линейного прогиба достаточно отношения длин L1/L.
Допуски по скорости вращения
| Частота (об/мин) | Параллельное смещение (мм) | Угловое смещение (мм/м) |
|---|---|---|
| 600 – 1000 | 0,15 | 0,10 |
| 1000 – 2000 | 0,10 | 0,08 |
| 2000 – 3000 | 0,05 | 0,07 |
| 3000 – 4000 | 0,03 | 0,04 |
| > 4000 | 0,01 – 0,02 | 0,02 – 0,03 |
Порядок установки и фиксации
- Грубая установка: ставим нижнюю часть корпуса на раму, под опоры, прокладки. Затягиваем анкерные болты на 30%.
- Устраняем мягкую лапу: проверяем щупом, подкладываем прокладки, полностью затягиваем болты.
- Монтаж вала: вал в нижнюю часть корпуса, крышку с подшипником, на место. Затягиваем стяжные болты корпуса с рекомендуемым моментом.
- Точная выверка: устанавливаем датчики, измеряем отклонение вала относительно второй опоры или муфты.
- Корректировка: двигаем корпус регулировочными винтами или подбивкой через медную проставку. Меняем прокладки, если нужна вертикальная коррекция.
- Фиксация: добившись допусков, окончательно затягиваем все болты динамометрическим ключом.
- Контроль: вращаем вал вручную, фиксируем базовую вибрацию для будущего мониторинга.
Диагональная затяжка: болты основания затягиваются крест-накрест. Так корпус прижимается равномерно и не перекосит.
Моменты затяжки
Недотянули, появится люфт. Перетянули, сорвём резьбу или деформируем корпус. Ниже, значения для болтов класса прочности 8.8 (сухая резьба, K=0.2), расчёт по формуле M = K × d × F (ISO 898-1).
| Размер резьбы | Момент (Н·м) |
|---|---|
| M10 | 45 – 50 |
| M12 | 75 – 85 |
| M16 | 190 – 210 |
| M20 | 370 – 410 |
Типы подшипников
Требования к выверке зависят от типа подшипника.
- Жёсткие подшипники (шариковые радиальные, цилиндрические роликовые): нужна строгая соосность. Любое смещение, краевой контакт и быстрый выход из строя. Допуски 0,02–0,05 мм.
- Самовыравнивающиеся (сферические роликовые и шариковые): компенсируют угловые отклонения до 2–3 градусов. Но это не значит, что корпус можно не выверять. Самовыравнивание работает только в пределах малого угла. При заметной параллельной несоосности нагрузка всё равно распределится неравномерно. Допуски шире, до 0,10 мм, но халатность тут ни к чему.
Самовыравнивающийся подшипник гасит несоосность внутри себя, но не исправляет перекос корпуса из-за мягкой лапы или кривой рамы.
Мониторинг в эксплуатации
Выравнивание, не разовое дело. Вибрация, тепловые циклы и нагрузки меняют положение корпуса со временем.
Главный способ контроля, вибродиагностика. Появление пиков на 1× и 2× об/мин, первый сигнал потери соосности. Регулярный мониторинг позволяет заметить смещение до того, как подшипник разрушится.