Защитные покрытия валов в машиностроении применяют для снижения износа, повышения коррозионной стойкости, стабилизации трения и восстановления размеров. Ключевая ошибка при выборе, рассматривать только твердость слоя. На практике важно сочетание параметров: материал вала, режим нагрузки, среда, температура, допуски и доступная финишная обработка.
- Технологии делят на гальванические (электролитические), химические (автокаталитические), диффузионные, газотермические, PVD/CVD и оксидные.
- Хромирование и никелирование формируют добавочный слой. Азотирование относится к термохимическому упрочнению и не является гальваническим покрытием.
- Плазменное и HVOF/HVAF напыление валов чаще выбирают для восстановления размеров и работы в абразивном износе.
- Применимость подтверждают по результатам контроля: толщина, адгезия, микротвердость, пористость, геометрия и коррозионная стойкость.
Что решают защитные покрытия валов
Для рабочих и прецизионных валов покрытие обычно закрывает одну или несколько задач: абразивный/адгезионный износ, коррозия, контактная выносливость в паре трения, восстановление валов покрытием после износа шейки.
 Devcon 15565 R-FLEX, 0,6 кг
33 850 ₽ Без НДС
 Пастообразный композит, наполненный сталью WEICON HB 300, 1 кг
19 183 ₽ Без НДС
- Металло-пластик, наполненный сталью WEICON HB 300, 0,5 кг
15 030 ₽ Без НДС
 Ремонт резиновых покрытий WEICON 590 SF
35 098 ₽ Без НДС
 Набор для ремонта трубопровода WEICON 5 см × 3,5 м
4 237 ₽ Без НДС
- Набор для ремонта трубопровода WEICON 10 см × 3,5 м
6 064 ₽ Без НДС
Когда покрытие оправдано
Повторяющийся отказ по износу, работа во влажной или химически активной среде, высокая стоимость замены детали, возможность стабильной финишной обработки.
Когда нужны ограничения
Высокая чувствительность узла к биению, тонкостенный вал, ударные нагрузки, риск водородного охрупчивания высокопрочных сталей, отсутствие проверяемого маршрута контроля.
Классификация технологий нанесения
Терминологически корректно разделять процессы по механизму формирования поверхности.
| Класс технологии | Примеры | Типичный диапазон толщины | Особенности |
|---|---|---|---|
| Гальванические (электролитические) | Твердый хром, электролитическое никелирование | 5-300 мкм | Управляемость толщиной, риск внутренних напряжений и микротрещин |
| Химические (автокаталитические) | Химическое никелирование (electroless Ni-P/Ni-B) | 10-100 мкм | Равномерность на сложной геометрии, возможен отпуск для повышения твердости |
| Диффузионные (термохимические) | Азотирование газовое/ионное | Диффузионная зона 100-600 мкм, соединенный слой 5-25 мкм | Нет наращивания размера, повышается усталостная и износная стойкость |
| Газотермические | Плазменное, HVOF, HVAF, дуговая металлизация | 50-1000 мкм | Эффективны для восстановления размеров, требуют финишной мехобработки |
| PVD/CVD | TiN, CrN, DLC | 1-10 мкм (иногда до 20 мкм) | Высокая твердость при малой толщине, чувствительность к подготовке основы |
| Оксидные | Оксидирование, МДО (преимущественно Al/Ti) | 10-300 мкм | Для стальных валов применимость ограничена задачами пассивации |
Все диапазоны ориентировочные и уточняются под материал основы, режим процесса и припуск на финиш.
Хромирование, никелирование, азотирование, плазменное напыление: где применять
| Метод | Твердость | Износ | Коррозия | Температура | Комментарий |
|---|---|---|---|---|---|
| Хромирование | ~800-1100 HV | Высокая при скольжении | Средняя, зависит от пористости/подслоя | До ~350 °C | Для шеек и штоков, учитывать микротрещины и водород |
| Никелирование электролитическое | ~200-700 HV | Средняя | Хорошая | До ~300 °C | Барьерная защита при умеренных нагрузках |
| Химическое никелирование (Ni-P) | ~450-650 HV, после отпуска до ~900-1100 HV | Средняя-высокая | Высокая | До ~350 °C | Равномерный слой на сложной геометрии |
| Азотирование | ~700-1200 HV | Высокая при контактной усталости | Умеренная | До ~500 °C | Повышает ресурс без наращивания размера |
| Плазменное/HVOF/HVAF | ~600-1400 HV | Высокая, включая абразив | Средняя-высокая | До ~600 °C и выше для спецсистем | Ключевая группа для ремонта и наращивания диаметра |
Материал вала, тип сопряжения и режим нагрузки
Выбор делают по связке «материал вала ↔ покрытие ↔ тип сопряжения/нагрузка», а не по покрытию отдельно.
| Материал | Сопряжение и режим | Предпочтительные технологии | Ограничения |
|---|---|---|---|
| Углеродистые стали (45, 50) | Скольжение, умеренная ударность | Хромирование, химическое никелирование, HVOF/HVAF | После гальваники нужен отпуск от водорода для высокопрочных состояний |
| Легированные стали (40Х, 38Х2МЮА) | Подшипник качения, контактная усталость | Азотирование, HVOF/HVAF, PVD (тонкие износные слои) | Контроль деформаций и остаточных напряжений |
| Нержавеющие стали | Уплотнения, коррозионная среда | Химическое никелирование, PVD, отдельные газотермические системы | Критична активация поверхности, не все режимы азотирования допустимы |
| Любая сталь, посадка с натягом | Высокие контактные давления, риск фреттинга | Тонкие плотные слои (Ni-P, PVD) с согласованной шероховатостью | Избыточная шероховатость и хрупкость слоя ухудшают сборку |
Влияние покрытия на точность и последующую обработку
Размер после нанесения:D_после = D_база + 2·t_ср
где D_база, диаметр до нанесения; t_ср, средняя толщина слоя на сторону.
Для расчета допусков учитывают неравномерность толщины, биение и припуск на шлифование/суперфиниш.
| Класс узла | Типовой допуск по биению после финиша | Ориентир по Ra после финиша | Комментарий |
|---|---|---|---|
| Обычный | до 0.03 мм | 0.4-0.8 мкм | Для стандартных валов общего назначения |
| Ответственный | до 0.01-0.02 мм | 0.2-0.4 мкм | Требует межоперационного контроля геометрии |
| Прецизионный | до 0.003-0.01 мм | 0.05-0.2 мкм | Маршрут покрытия и финиша согласуют с КД заранее |
Значения типовые. Приемку выполняют по КД/ТД конкретного узла.
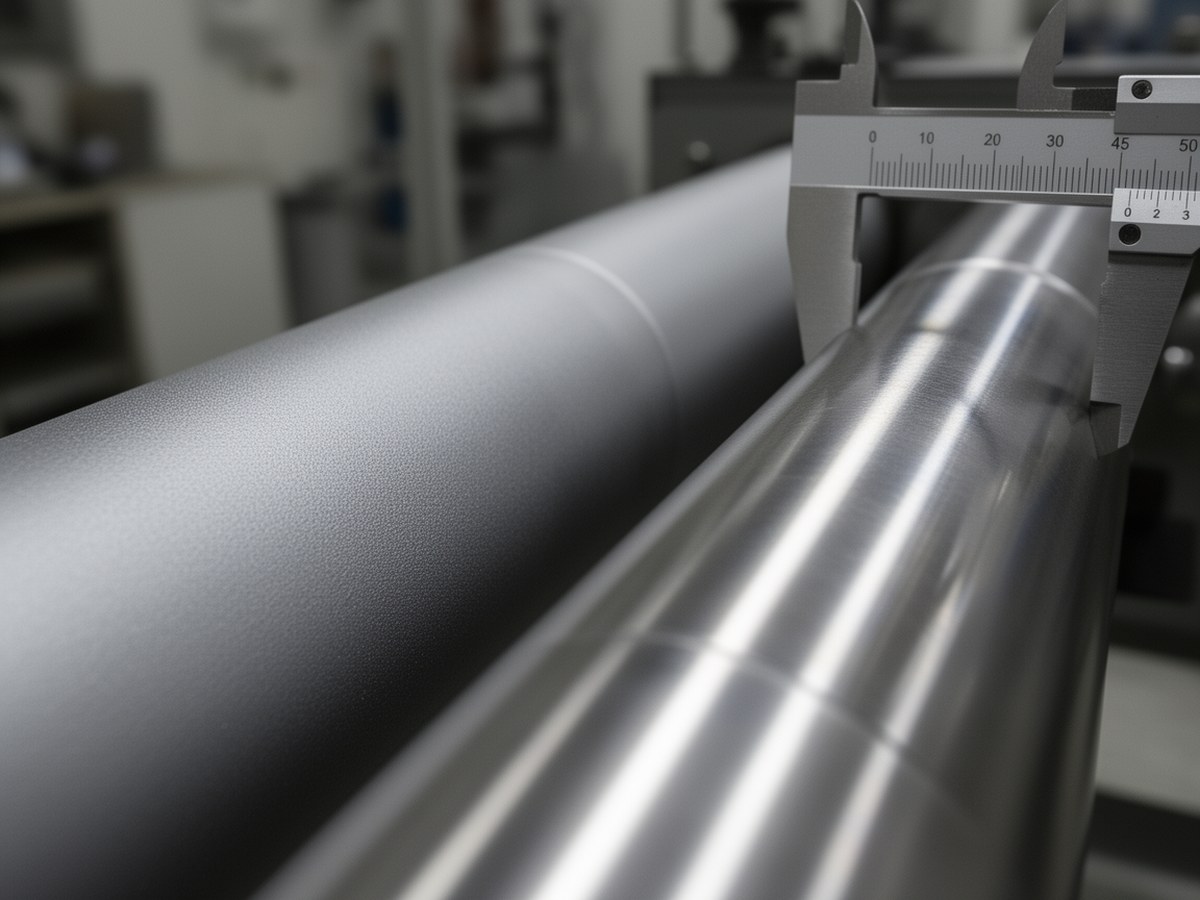
Размер и финиш после нанесения
Иллюстрация уместна рядом с пояснением про припуск, биение и контроль диаметра.
Дефекты покрытий валов и профилактика
| Дефект | Вероятные причины | Профилактика |
|---|---|---|
| Отслаивание | Недостаточная подготовка, загрязнение, неверный подслой | Регламент очистки/активации, контроль профиля шероховатости, образцы-свидетели |
| Пористость выше нормы | Нестабильный режим напыления, влажный порошок | Сушка материала, карта режимов, контроль сечения |
| Трещины | Высокие остаточные напряжения, большая толщина за проход | Многопроходное нанесение, корректный тепловой режим |
| Водородное охрупчивание | Гальваника высокопрочных сталей без дегазации | Обязательный отпуск после покрытия по техпроцессу |
| Деформация вала | Несимметричный тепловой ввод | Симметричный маршрут и межоперационный контроль биения |
Подготовка поверхности и влияние на адгезию
Критический маршрут: обезжиривание, механическая/струйная подготовка, активация, ограничение времени до нанесения. Нарушения на этих этапах, самая частая причина отслоений.
Контроль качества покрытий валов и критерии приемки
| Параметр | Типовой критерий (пример) | Метод контроля |
|---|---|---|
| Толщина | В пределах поля допуска КД, локальные отклонения не выходят за мин/макс | Магнитный/вихретоковый/металлография |
| Адгезия (газотермика) | Обычно не ниже 40-70 МПа для рабочих систем; для ответственных выше по ТЗ | Испытание на отрыв |
| Микротвердость | По карте материала покрытия, с контролем после термообработки | HV0.1-HV1 |
| Пористость | Обычно 0.5-3% для плотных износных систем; по ТЗ может быть ниже | Металлография, анализ изображения |
| Геометрия | Размер, круглотность, биение в допуске узла | Кругломер, индикатор, КИМ |
| Коррозионная стойкость | Требуемая длительность без критических дефектов по ТЗ | Камера солевого тумана |
Нормативная база по операциям контроля
| Задача контроля | Стандарты (примеры) | Что подтверждают |
|---|---|---|
| Толщина металлических покрытий | ISO 2178, ISO 2360, ISO 1463 | Неразрушающее и микрошлифовое измерение толщины |
| Микротвердость | ISO 6507 (Vickers), ASTM E384 | Твердость слоя и градиент по сечению |
| Адгезия газотермических покрытий | ASTM C633 | Прочность сцепления покрытия с основой |
| Шероховатость | ISO 4287/4288, ГОСТ 2789 | Параметры Ra/Rz после финиша |
| Геометрические допуски и биение | ISO 1101, ГОСТ 24643 | Соответствие формы и расположения поверхностей |
| Коррозионные испытания | ISO 9227, ASTM B117, ГОСТ 9.308 | Стойкость в солевом тумане |
| Общие требования к металлическим покрытиям | ГОСТ 9.301, ГОСТ 9.302 | Требования и методы контроля по ЕСКЗС |
Набор стандартов фиксируют в КД/ТД и плане контроля под отрасль и класс ответственности.
Алгоритм выбора технологии
- Определить доминирующий отказ: абразив, заедание, коррозия, контактная усталость.
- Зафиксировать среду, температуру, смазку и требуемый ресурс.
- Проверить материал вала и допустимые термоциклы.
- Проверить тип сопряжения: качение, скольжение, уплотнение, натяг.
- Задать маршрут «нанесение - финиш - контроль качества покрытий валов».
- Сравнить 2-3 технологии по рискам дефектов, стоимости и доступности контроля.
- Подтвердить на пилотной партии.
Справочные расчетные оценки
Коэффициент экономической эффективности:K_эф = (C_пр·ΔT·K_г - C_покр - C_соп) / C_покр
где C_пр, потери от простоя за единицу времени; ΔT, прирост межремонтного периода; K_г, коэффициент готовности; C_покр, затраты на покрытие; C_соп, сопутствующие затраты.
Ограничение: сравнение корректно только при сопоставимых режимах работы до и после внедрения.
Сравнение ресурса по интенсивности износа:R = I_0 / I_п
где I_0, износ без покрытия; I_п, износ после покрытия. При R > 1 ресурс увеличен.
Практический вывод
Для задач «износ + восстановление размера» обычно применяют газотермические системы, включая HVOF/HVAF напыление валов, либо твердый хром при управляемых рисках. Для «коррозия + равномерный слой» часто выбирают химическое никелирование. Для «контактная выносливость без наращивания» применяют азотирование. Финальный выбор подтверждают испытаниями и приемкой по стандартам и КД.