



Алексей Петров
Инженер по восстановлению деталей
 Belzona 1111, 1 кг
20 000 ₽ Без НДС
 Devcon Plastic Steel Putty (A) 10110, 500 г
4 750 ₽ Без НДС
 Devcon Titanium Putty (Ti) 10760, 500 г
17 995 ₽ Без НДС
 Devcon Plastic Steel 5-Minute Putty (SF) 10240, 454 г
10 800 ₽ Без НДС
 Belzona 1121, 1 кг
26 500 ₽ Без НДС
 Belzona 1111, 2 кг
45 000 ₽ Без НДС
Коротко: что такое холодная сварка и когда её применять
Холодная сварка — это полимерные 2K и однокомпонентные композиции (эпоксидные, метакрилатные, полиэфирные, силиконовые, пластилиновые мастики), которые после смешивания или активации образуют прочный материал, восстанавливающий геометрию и клей-герметики. Для металла и пластика используются разные подходы: для алюминия и стали ключевы механическая подготовка и праймеры, для полиолефинов (PE/PP) — активация поверхности и специализированные праймеры. Частые области применения: кузовные и корпусные ремонты, сантехника (не для питьевой воды), радиаторы, глушители, сборочные узлы, временные и конструкционные фиксации.
В первых параграфах встречаются практические указания по выбору типа мастики, по контролю качества и по техпроцессу применения. Для читателя важны параметры: pot life (время жизнеспособности), отверждение при 20/40/60 °C, механические характеристики шва (прочность на сдвиг/растяжение/удар), матрица совместимости материалов, дозировки и инструменты для точного дозирования, требования по безопасности и утилизации.
Содержание
- Коротко: что такое холодная сварка и когда её применять
- Виды составов и мастик
- Эпоксидные мастики (эпоксидный состав)
- Метакрилатные и акриловые системы
- Полиэфирные и полиуретановые составы
- Силиконовые и термостойкие пасты
- Пластилины и твердые пасты
- Технические характеристики (таблицы)
- Матрица совместимости материалов и подготовка поверхности
- Дозировка, смешивание и инструменты
- Порядок применения и контроль параметров для металла и пластика
- Контроль качества и полевые тесты
- Безопасность, SDS и хранение
- Типичные ошибки и способы их устранения
- Ограничения использования
- Сравнение методов
- Кейсы: практические примеры с данными
- Об авторе

Виды составов и мастик
Классификация по базе смолы и форме выпуска определяет рабочие свойства и области применения. Ниже перечислены основные группы с кратким описанием и типичными свойствами.

Эпоксидные мастики (эпоксидный состав)
Эпоксидные составы отличаются высокой прочностью, хорошей адгезией к большинству металлов и некоторых пластикам после подготовки. Типичны широкие диапазоны вязкости: от жидких 2K в шприцах до густых паст и пластилиновых брусков. Эпоксиды — основной выбор для конструкционных ремонтов при умеренных температурах и агрессивных средах (при наличии соответствующих TDS/сертификатов). Например, Belzona 1291 (9611) ES-Metal показала хорошие результаты при локальном восстановлении металла.

Метакрилатные и акриловые системы
Метакрилаты хорошо заполняют швы, обеспечивают быстрое схватывание и часто используются для автомобильных и промышленных ремонтов, где требуется короткое pot life. Требуют соблюдения дозировки и вентиляции при работе с активаторами.

Полиэфирные и полиуретановые составы
Полиэфиры — более дешёвый вариант для корпусных работ и заполнения; полиуретаны дают эластичные швы, применимы там, где требуется амортизация вибраций и деформаций. Полиуретаны чувствительны к влажности при отверждении.

Силиконовые и термостойкие пасты
Силиконы применяются для герметизации, устойчивы к высоким температурам и вибрациям, но имеют меньшую прочность на сдвиг. Специальные термостойкие составы с металлическими наполнителями применяются в системах выхлопа и участках с повышенной температурой.
Пластилины и твердые пасты
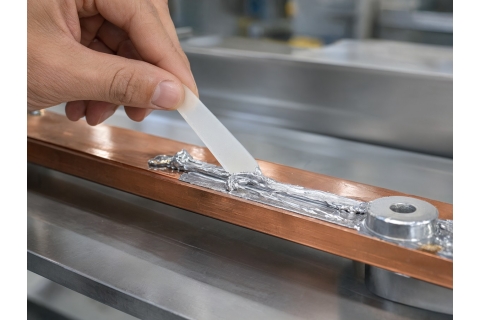
Пластилиновые бруски удобны для лепки заплат и ремонта крупных дефектов: не требуют тонкой дозировки, подходят для быстрых ремонтов и формирования объёмных напластований. Для тонкой адгезии на гладком металле рекомендуется праймер.
Техничесные характеристики (таблицы)
Ниже — несколько ключевых таблиц: pot life, время отверждения при 20/40/60 °C, термостойкость по группам мастик и ориентировочные механические параметры шва. Приведённые значения — типичные диапазоны для групп продуктов; окончательные цифры смотрите в TDS конкретного производителя.
Посмотрим, как это выглядит на практике…
| Параметр | Быстрые системы | Стандартные системы | Медленнодействующие |
|---|---|---|---|
| Pot life при 20 °C | 5–20 мин | 20–60 мин | 2–6 ч |
| Начальное схватывание | 5–30 мин | 30–90 мин | 1–8 ч |
| Полное отверждение при 20 °C | 6–24 ч | 24–72 ч | 72 ч — 7 сут |
| Рекомендуемая температура отверждения | 18–25 °C | 20–40 °C | 20–60 °C с подогревом |
| Тип мастики | Типичная термостойкость (постоянная) | Кратковременная температура | Комментарий |
|---|---|---|---|
| Эпоксидная | −40…+120 °C | до +180 °C | Подбор отвердителя влияет на допуск по temp |
| Метакрилатная | −30…+100 °C | до +140 °C | Хороша для пластика и металла; быстрее отверждается |
| Полиуретановая | −30…+90 °C | до +120 °C | Эластичная, чувствительна к влажности |
| Силиконовая | −60…+200 °C | до +300 °C | Низкая прочность, высокая термостойкость |
| Механический параметр | Эпоксидные (ориентир) | Метакрилаты | Полиуретаны/силиконы |
|---|---|---|---|
| Прочность на сдвиг (MPa) | 8–30 | 6–18 | 1–8 |
| Прочность на растяжение / разрыв (MPa) | 15–50 | 10–30 | 5–20 |
| Твердость (Shore) | 70–90 D | 60–80 D | 20–70 A/D |
| Ударная вязкость | высокая у армированных | умеренная | эластичная — высокая |
Матрица совместимости материалов и подготовка поверхности
Ниже — сводная матрица «Материал → Подготовка → Рекомендуемая мастика/праймер → Ограничения». Матрица помогает выбрать последовательность действий и ожидания по долговечности соединения.
| Материал | Подготовка | Рекомендуемая мастика / праймер | Ограничения |
|---|---|---|---|
| Сталь (углеродистая) | Удалить коррозию, шлифовка 80–120, обезжиривание | Конструкционная эпоксидная; универсальный праймер | Не подходит для ответственных сварных швов высокой нагрузки |
| Нержавеющая сталь | Матирование, обезжиривание, активный праймер | Эпоксидная с праймером для нерж. | Требуется праймер для длительной адгезии |
| Алюминий | Удалить оксид, шлифовка, алюм. праймер | Эпоксидная с алюминиевым праймером | Неподготовленный алюминий быстро теряет адгезию |
| Чугун | Очистка, матирование, праймер | Эпоксидная с наполнителем | Хрупкость материала учитывается при нагрузках |
| PE / PP / PTFE | Активация (фламинг, плазма), праймеры для полиолефинов | Специализированные адгезивы + праймер | Без праймера — почти не склеиваются |
| PVC / ABS / полиамиды | Матирование, обезжиривание | Эпоксид/метакрилат с праймером | Чувствительность к растворителям у некоторых марок |
| Дерево | Сухая поверхность, удаление лака, матирование | Эпоксидные пасты, полиэфиры | Влагоёмкость влияет на долговечность |
| Керамика / стекло | Матирование, очистка | Специализированные эпоксиды или силиконы | Низкая пластичность — риск отслоения при деформациях |
Чек‑лист подготовки поверхности (универсальный порядок):
- Удалить видимые загрязнения и ржавчину механически;
- Шлифовать до матовой поверхности абразивом 80–120 для металлов;
- Обезжирить подходящим растворителем (ацетон, изопропанол; для пластика выбирать щадящий растворитель);
- При необходимости применить праймер, указанный в TDS для данного материала;
- Просушить и обеспечить стабильную температуру рабочей зоны.
— Алексей Петров
Дозировка, смешивание и инструменты
Точная дозировка — критический фактор. Неправильное соотношение смолы и отвердителя приводит к неполному отверждению и потере механических свойств. В зависимости от системы применяются разные соотношения: по массе и по объёму. Ниже — типичные ориентиры и инструменты для контроля.
| Система | Типичное соотношение (по массе) | По объёму (ориентир) | Инструменты дозирования |
|---|---|---|---|
| Эпоксидные (многие 2K) | 100:10 — 100:50 — 100:100 (варианты) | 1:0.1 — 1:0.5 — 1:1 | Цифровые весы с точностью 0.1 г, двойные шприцы, мерные стаканчики |
| Метакрилатные | Системы 10:1, 4:1, 1:1 | 1:0.1 — 1:0.25 — 1:1 | Шприцы, дозаторы картриджей, микс-насадки |
| Полиуретаны | Смеси 100:4 — 100:20 | 1:0.04 — 1:0.2 | Весы, шприцы, смешивающие палочки |
Рекомендации по дозированию и смешиванию:
- Используйте цифровые весы для малых объёмов; для больших объёмов удобны шприцы или картриджи с дозатором;
- Смешивайте в чистой таре, скребком со стенок и дна не менее 2–3 минут до однородности (время зависит от объёма и вязкости);
- Не смешивайте излишне большие порции при коротком pot life — разделяйте на порции;
- Измеряйте температуру и влажность рабочей зоны — они влияют на pot life и отверждение;
- Используйте миксер для больших объёмов и добавок (наполнители) с контролем скорости.
— Алексей Петров
Порядок применения и контроль параметров для металла и пластика
Универсальный порядок выполнения работ включает подготовку поверхности, дозирование, смешивание, нанесение и выдержку. Для крупных ремонтов добавляется армирование (волокно, сетка) и последовательное нанесение слоёв. Ниже — практическая сводка с временными ориентирами и инструментами контроля.
| Действие | Металл (рекомендации) | Пластик (рекомендации) |
|---|---|---|
| Подготовка | Шлифовка до матовой поверхности, обезжиривание, праймер при необходимости | Матирование, обезжиривание, праймер/активация для PE/PP |
| Дозирование | Точная масса по TDS, контроль цифровыми весами | Меньшие порции для пробной проверки |
| Смешивание | Медленное смешивание 2–3 минуты, удаление включений воздуха | Медленное смешивание, тест на малой области |
| Нанесение | Несколько тонких слоёв, армирование в первом слое | Тонкие слои, избегать напряжений, контролировать усадку |
| Выдержка и контроль | Не подвергать нагрузке до полного отверждения; при необходимости контролируемая сушка 40–60 °C | Контроль герметичности и адгезии после полного набора |
Контроль параметров: измерение температуры поверхности пирометром, контроль влажности гигрометром, мониторинг времени pot life по часам/таймерам, фиксация массы нанесённого материала и номера партии по TDS.
— Алексей Петров
Контроль качества и полевые тесты
После отверждения следует провести минимальные проверки, чтобы убедиться в пригодности ремонта под заданные нагрузки. Перечень рекомендуемых тестов и приемов контроля:
- Тест герметичности: гидростатическое или пневматическое испытание с контролем давления и времени;
- Адгезионный тест: крестовая насечка с последующим тестом на отрыв или испытание на сдвиг (используйте портативные приборы pull-off);
- Механическое испытание: локальный тест на сдвиг/растяжение на образце или аналогичной детали (ориентировочные допустимые значения приведены ниже);
- Термическая выдержка: циклическое нагружение в пределах рабочих температур для оценки трещинообразования;
- Визуальная и ультразвуковая проверка на пустоты и включения при необходимости.
| Тип теста | Метод | Критерий приёмки (ориентир) |
|---|---|---|
| Герметичность | Гидравлический тест при рабочем давлении ×1.5 в течение 1 ч | Нулевая потеря давления/нет течи |
| Адгезия (pull-off) | Измерение отрыва по ISO/ASTM методам | Эпоксиды: >6–15 MPa (в зависимости от ТХ) |
| Испытание на сдвиг | Лабораторный стенд/полевые приспособления | Эпоксиды: 8–30 MPa |
| Термостойкость | Циклы −20/+80 °C 50 циклов | Отсутствие отслоения и трещин |
Безопасность, SDS и хранение
Внимательно изучайте паспорт безопасности (SDS) для каждой продукции. Наиболее важные разделы для практики: раздел 2 (опасные свойства), раздел 4 (первые меры при аварии), раздел 8 (индивидуальная защита), раздел 9 (физико‑химические свойства), раздел 10 (стабильность и реактивность), раздел 13 (рекомендации по утилизации). Общие рекомендации по охране труда и хранению:
- СИЗ: нитриловые перчатки, защитные очки или экран, защитная одежда; при работе с летучими растворителями — респиратор с фильтром по органическим парам;
- Вентиляция: вытяжка местного отсоса для удаления паров; в ограниченных пространствах обеспечить 6–12 ACH (воздухообменов в час) при работе с растворителями;
- Хранение: температура 5–25 °C, вдали от источников тепла и прямого солнца, герметично закрытыми; срок годности обычно 6–18 мес в зависимости от продукта;
- Транспортировка: следовать классификации опасности по ADR/IMDG/UN для конкретного продукта;
- Утилизация: неотверждённые остатки — как опасные химические отходы, отверждённые — как строительный/композитный мусор с учётом региональных требований.
Типичные ошибки и способы их устранения
Ниже — таблица частых проблем и способов исправления.
| Ошибка | Последствие | Исправление / профилактика |
|---|---|---|
| Неподготовленная поверхность | Отслоение, низкая адгезия | Повторная зачистка, применение праймера, тест адгезии на пробном участке |
| Неправильное соотношение смолы/отвердителя | Неполное отверждение, мягкая фаза | Использование цифровых весов/шприцов, контроль по TDS |
| Слишком толстый слой | Усадка, внутренние напряжения, трещины | Наносить послойно, контролировать толщину слоя |
| Применение неподходящего состава | Разрушение при температуре/воздействии химии | Подбор по термостойкости и химстойкости из TDS |
Ограничения использования
Холодная сварка не заменит металлургический шов в ответственных конструкциях, где требуется сертифицированная прочность и непрерывность металла. Запрещено использовать составы в прямом контакте с питьевой водой и пищевыми продуктами, если нет соответствующей сертификации. Для участков с постоянными температурами выше допустимых значений применяйте специализированные термостойкие продукты и лабораторно подтверждённые данные по циклическим нагрузкам.
Сравнение методов: холодная сварка vs сварка/пайка/механические крепления
Сравнение по ключевым критериям:
- Прочность: горячая сварка обеспечивает металлическую монолитность; холодная сварка дает полимерный шов с хорошей адгезией, но ниже прочность металла;
- Время и доступность: холодная сварка удобна при отсутствии сварочного оборудования и для совмещения разнородных материалов;
- Тепловое воздействие: при горячей сварке возможна деформация и тепловое повреждение; при холодной сварке отсутствует локальное высокотемпературное воздействие;
- Герметичность: правильно выполненный полимерный шов обеспечивает герметичность для многих применений.
Кейсы: практические примеры с данными
Кейс 1 — Алюминиевый патрубок коллектора: трещина 30 мм, рабочая температура до 120 °C. Мастика: эпоксидная паста с алюминиевым праймером и металлической сеткой. Поддерживающие данные: выдержал гидравлический тест 6 бар, термообработку 40–60 °C 8 ч, эксплуатация более года до замены.
Кейс 2 — Ремонт пластикового корпуса (ABS): отверстие и трещина. Мастика: метакрилат 2K с праймером для ABS; подготовка: матирование, обезжиривание. Результат: после отверждения шов успешно прошёл вибрационные испытания при эксплуатационной нагрузке. См. также: Чем заклеить пластиковую канистру: практическое руководство для дома и производства.
Кейс 3 — Сантехнический патрубок (не питьевая вода): радиальная трещина, рабочее давление 3 бар. Мастика: водостойкая эпоксидная паста, два слоя с армированием стекловолокном. Результат: гидравлический тест 4,5 бар в течение 1 ч — отсутствие течи. Дополнительно по похожим задачам см. материал Супер-клей Loctite.
Каждый кейс сопровождается проверкой TDS и по возможности сертификатами (GOST/ISO) на применённый продукт, а также протоколами полевых испытаний (давление, термостойкость, адгезия).
— Алексей Петров
Блок эксперта
Резюме по применению и рекомендациям
Холодная сварка — эффективный инструмент при условии чёткой подготовительной работы, контроля дозировки и проведения контроля качества после отверждения. Выбор состава определяется рабочими температурами, химическими воздействиями и требуемой механической прочностью. При ремонтах, влияющих на безопасность, рекомендуется комбинировать методы (механическое крепление + полимерный шов) или отдавать предпочтение сертифицированным процессам горячей сварки.
Об авторе
Алексей Петров — инженер по восстановлению деталей. Специализируется на восстановлении автомобильных и промышленных узлов с использованием полимерных ремонтных составов и традиционных методов восстановления.
Опыт работы более 12 лет: проектирование ремонтных процессов, проведение полевых и лабораторных испытаний, разработка технологических карт для сервисных центров. Участвовал в разработке протоколов испытаний герметичности и адгезии для ремонтных материалов, имеет практические навыки по выбору составов под термонагрузки и химическое воздействие. Автор методических рекомендаций по комбинированным ремонтам (механика + полимер).