Алексей Петров
Инженер-технолог, специалист по строительным материалам
Время чтения: ~20 минут
Введение
За пятнадцать лет практики в электромонтаже и обслуживании высоковольтного оборудования (ВН) и распределительных устройств (РУ) я видел достаточно аварий, чтобы утверждать: подавляющее большинство возгораний и отказов энергосистем вызвано не пробоем изоляции, а перегревом контактных соединений. Токопроводящая смазка — критически важный инженерный элемент, решающий проблемы переходного сопротивления. На одном из объектов 330 кВ мы столкнулись с проблемой «ползучести» алюминия. Соединения, затянутые по ПУЭ, начинали нагреваться через полгода. Тепловизионный контроль показал перепад температур в 15-20°C на одном узле. Демонтаж выявил рост переходного сопротивления в 4 раза из-за оксидной пленки и микроскопических зазоров. Внедрение токопроводящих паст на основе серебряного наполнителя снизило сопротивление, химически заблокировало окисление. Ресурс соединения увеличился до 5 лет без вмешательства, затраты на аварийный ремонт исключены.Что такое токопроводящая смазка и принцип действия
Токопроводящие смазки (электропроводные пасты, антиоксидантные составы, контактные пасты) — многокомпонентные составы на основе минеральных или синтетических масел с диспергированными токопроводящими частицами. Основная задача — снижение контактного сопротивления. Принцип действия базируется на трех механизмах: 1. Механическое заполнение: Заполнение микронеровностей и пор, увеличение реальной площади электрического контакта. 2. Химическая защита: Создание гидрофобного барьера против окисления металлов (особенно алюминия) и влаги. Многие составы содержат ингибиторы коррозии. 3. Электропроводность: Присутствие дисперсных металлических или углеродных частиц (серебро, медь, цинк, графит) обеспечивает путь для тока, компенсируя отсутствие прямого контакта металл-металл в некоторых точках.Физическая модель контакта
Эффективность смазки определяется формулой переходного контактного сопротивления:
R_к = R_суж + R_пленок + R_смазки
где:
R_к — общее переходное контактное сопротивление (Ом);
R_суж — сопротивление сужения тока в точках реального контакта металла (Ом);
R_пленок — сопротивление оксидных и сульфидных пленок (Ом);
R_смазки — сопротивление слоя смазки между контактами (Ом).
Качественная токопроводящая паста минимизирует все три компонента. Заполнение неровностей снижает R_суж. Ингибиторы коррозии уменьшают R_пленок. Низкий удельный объемный коэффициент сопротивления делает R_смазки пренебрежимо малой по сравнению с сопротивлением воздуха в незаполненных зазорах.
где:
R_к — общее переходное контактное сопротивление (Ом);
R_суж — сопротивление сужения тока в точках реального контакта металла (Ом);
R_пленок — сопротивление оксидных и сульфидных пленок (Ом);
R_смазки — сопротивление слоя смазки между контактами (Ом).
Назначение и область применения
Основное назначение токопроводящей смазки — обеспечение стабильного электрического контакта при переменных нагрузках, вибрациях, температурных расширениях и в агрессивных средах. Применяется там, где надежность важнее экономии на расходных материалах. Сфера применения охватывает три сегмента: 1. Энергетика и распределительные устройства: Шины подстанций, разъединители, трансформаторы, заземляющие контуры, кабельные муфты. Критична термостабильность и защита от коррозии при больших токах. 2. Промышленная автоматика и электротехника: Распределительные щиты (ЩР), контакторы, пускатели, клеммные колодки, автоматы. Важна стабильность параметров при малых токах и предотвращение окисления меди. 3. Специализированное оборудование: Системы заземления АЭС, железнодорожная тяга, морские платформы (высокая влажность, солевые туманы), автомобильная промышленность (клеммы, кузовные соединения). В энергетике использование паст регламентировано жестко. Для соединений медных и алюминиевых шин применение токопроводящих составов обязательно по многим инструкциям и ПУЭ. Без смазки контакт алюминия с медью быстро деградирует из-за гальванической пары, где алюминий разрушается как анод.Виды токопроводящих смазок: классификация по наполнителям
Смазки классифицируются по типу базового масла и токопроводящих частиц (наполнителя). От наполнителя зависят электрическая прочность, термостойкость, химическая совместимость и стоимость. Основные типы: графит, медь, серебро, цинк.Типы наполнителей и их свойства
Существует три основных типа наполнителей, каждый решает специфические задачи. Неправильный выбор может привести к ускоренной коррозии или перегреву.| Тип наполнителя | Материал | Удельное сопротивление | Термостойкость | Применение | Недостатки / Риски |
|---|---|---|---|---|---|
| Графитовые | Графит, сажа | Высокое (~10^-3 Ом·м) | До +150°C | Низковольтная электроника, слаботочные цепи, антистатика | Низкая токопроводность для силовых цепей, пыление |
| Медные | Медная пудра, чешуйки | Низкое (~1.7×10^-8 Ом·м) | До +200°C | Силовые шины, заземление, низковольтные распределительные щиты | Риск гальванической коррозии с алюминием, окисление |
| Серебряные | Серебряная пудра/чешуйки | Очень низкое (~1.6×10^-8 Ом·м) | До +250°C | Высоковольтное оборудование, ответственные контакты, разъемы | Высокая стоимость |
| Цинковые | Цинковая пыль | Среднее (~5.5×10^-8 Ом·м) | До +120°C | Защита стали от коррозии (жертвенная защита) | Менее эффективны для токов высокой плотности |
Базовые масла и загустители
Основа смазки — минеральное или синтетическое масло. Минеральные дешевле, но склонны к высыханию, окислению и потере текучести при высоких температурах. Синтетические (силиконовые, фторуглеродные, полиальфаолефины) обеспечивают лучшую термостабильность, гидрофобность и долговечность, но стоят дороже. Загуститель (литиевые, кальциевые мыла, комплексные мыла, PTFE) придает пасте пластичность. Состав удерживается в вертикальных соединениях, не вытекает под действием гравитации, создает плотную пленку, защищающую от окружающей среды.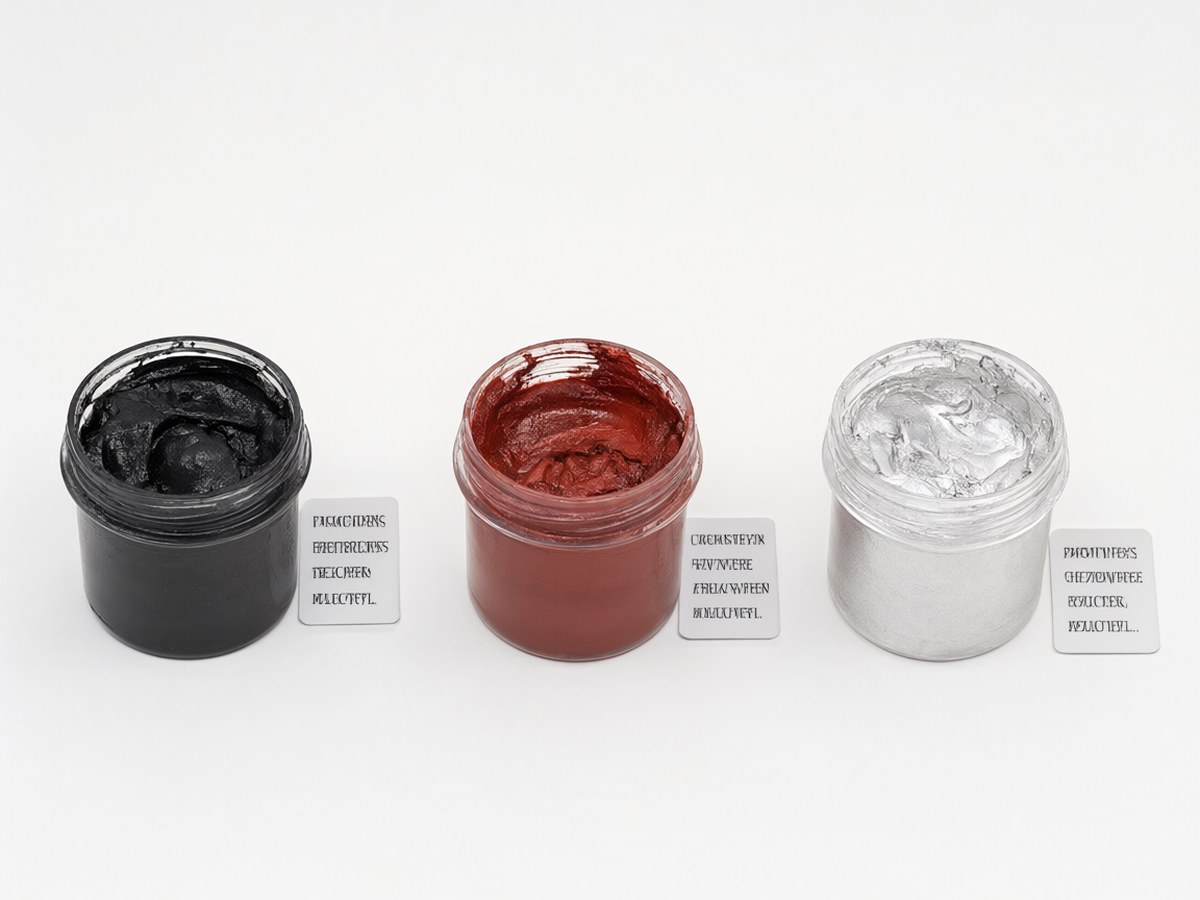
Содержание
- Что такое токопроводящая смазка и принцип действия
- Назначение и область применения
- Виды токопроводящих смазок: классификация по наполнителям
- Преимущества использования (электропроводность, защита от коррозии)
- Сравнение типов смазок: таблица характеристик
- Подготовка поверхности: пошаговая инструкция
- Правила нанесения токопроводящей смазки
- Безопасность, хранение и срок годности
- Часто задаваемые вопросы (FAQ)
- Чек-лист выбора токопроводящей смазки
- Нормативная база и стандарты
- Механизм действия и физика процесса (детально)
- Сравнение производителей и марок
- Мини-кейс: Авария на подстанции 110 кВ
- Экономическая эффективность
- Заключение
Преимущества использования (электропроводность, защита от коррозии)
Использование токопроводящих смазок дает комплексный эффект, выходящий за рамки простого улучшения проводимости. 1. Снижение контактного сопротивления: Главный экономический эффект. Снижение сопротивления уменьшает потери энергии (закон Джоуля-Ленца) и снижает температуру нагрева контакта. 2. Защита от коррозии: Смазка герметизирует соединение, блокируя доступ кислорода и влаги. Критично для алюминия, быстро покрывающегося непроводящей пленкой Al2O3. Антиоксидантная паста предотвращает этот процесс. 3. Предотвращение перегрева: Снижение сопротивления напрямую снижает выделение тепла. Предотвращается термическая деформация изоляции кабелей, разрушение пластиковых корпусов и возгорания. 4. Компенсация температурных расширений: Смазки эластичны. При циклах нагрева/охлаждения металлы расширяются с разными коэффициентами. Смазка сохраняет контакт, не допуская микрощелей, которые появились бы при жестком контакте. 5. Защита от вибраций: В условиях вибрации смазка предотвращает микросдвиги поверхностей (эффект ползучести), ведущие к износу и разрушению контакта. Примечание: Не используйте обычные литолы или солидол в качестве токопроводящих смазок. Они диэлектрики. Их применение приведет к обрыву цепи или сильному перегреву. Используйте только специализированные составы.Сравнение типов смазок: таблица характеристик
| Параметр | Графитовая | Медная | Серебряная | Цинковая |
|---|---|---|---|---|
| Электропроводность | Низкая | Высокая | Максимальная | Средняя |
| Температурный диапазон | -50...+150°C | -40...+200°C | -40...+250°C | -30...+120°C |
| Защита от коррозии | Средняя | Низкая (для Al) | Высокая | Высокая (анодная) |
| Совместимость с Al и Cu | Да | Нет (для Al) | Да | Да |
| Стоимость | Низкая | Средняя | Высокая | Средняя |
Подготовка поверхности: пошаговая инструкция
Правильное нанесение — половина успеха. Смазка не сработает на грязной, окисленной или загрязненной маслом поверхности. Паста не является абразивом, она работает только с чистой металлической поверхностью. 5 шагов подготовки контактов: 1. Механическая очистка: Удалите видимые оксиды, нагар и старую смазку. Используйте металлическую щетку (стальную для меди, латунную для алюминия, чтобы не занести частицы железа в алюминий) или шлифовальную бумагу P120-P240. Поверхность должна приобрести металлический блеск. 2. Обезжиривание: Протрите контактные площадки безворсовой салфеткой с ацетоном, изопропиловым спиртом или специализированным обезжиривателем. Удалите следы масел, пота и пыли. Жир — диэлектрик, препятствующий контакту металла со смазкой. 3. Сушка: Дайте поверхности полностью высохнуть. Остатки растворителя при нагреве создадут газовые пузыри в слое смазки. 4. Контроль чистоты: Не прикасайтесь к обработанным поверхностям голыми руками. Жировые следы ухудшают контакт. Используйте нитриловые перчатки. 5. Нанесение смазки: Нанесите тонкий, равномерный слой. Толщина должна быть минимальной, достаточной для заполнения неровностей (обычно 0.05–0.1 мм). Излишки не улучшают контакт, притягивают пыль, а в высоковольтных устройствах могут снижать электрическую прочность изоляции. Важно: При работе с алюминиевыми шинами используйте только инструменты с латунными или нейлоновыми щетками. Стальная щетка оставит микрочастицы железа, становящиеся очагами гальванической коррозии алюминия.Правила нанесения токопроводящей смазки
Процесс нанесения должен быть регламентирован для воспроизводимости результата.Пошаговая инструкция по монтажу
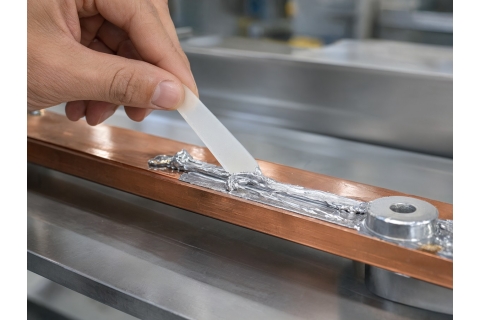
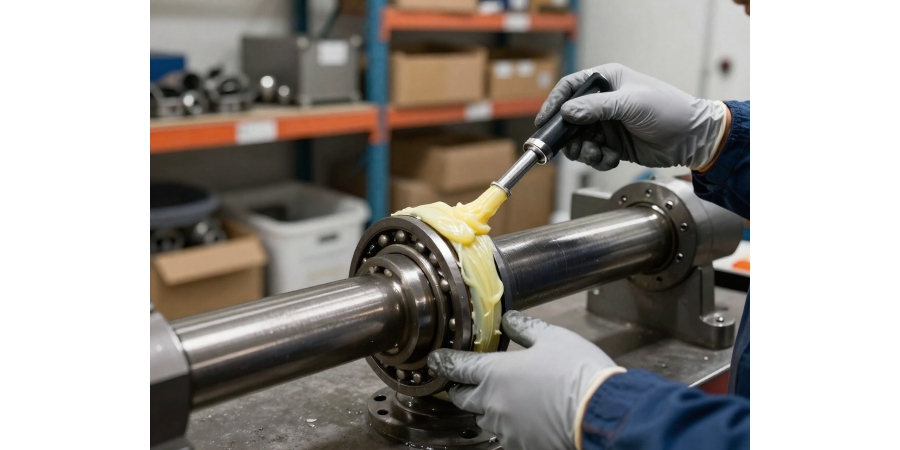
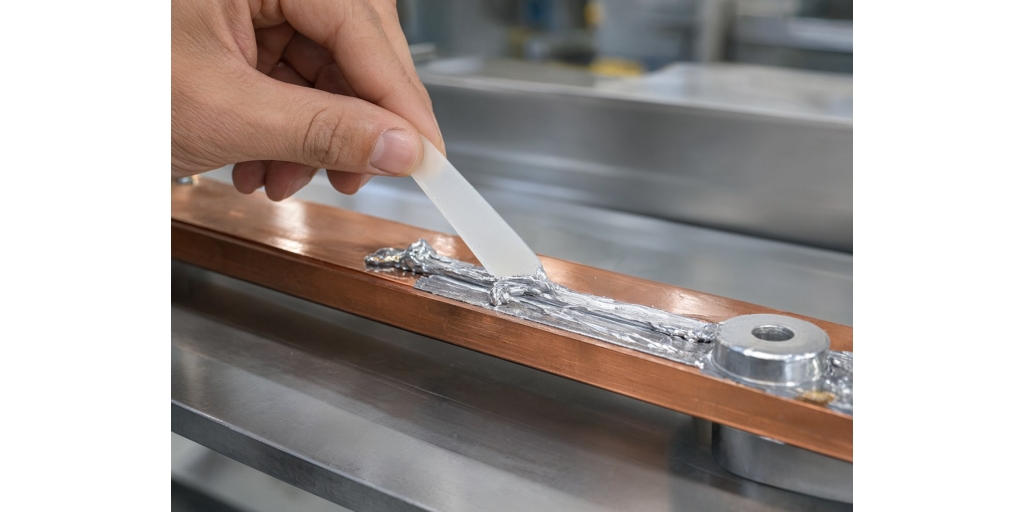
1. Подготовка поверхности: (См. раздел выше). Убедитесь, что поверхности чистые, сухие и обезжиренные. 2. Нанесение смазки: Используйте шпатель, кисть или шприц. Нанесите смазку на одну из поверхностей. Для крупных шин — тонкий слой по всей площади. Для клемм — внутри гильзы или на болт. Не наносите слишком много, чтобы избежать выдавливания и «грязи». 3. Сборка соединения: Соедините детали. Смазка должна распределиться равномерно, вытесняя воздух. Выступание смазки по краям — признак полного заполнения зазора. 4. Затяжка: Затяните болты динамометрическим ключом с моментом, указанным в спецификации или нормативах (ГОСТ Р МЭК 60947). Недостаточное усилие не раздавит микронеровности, избыточное сорвет резьбу или деформирует шину. 5. Контроль и маркировка: Проверьте переходное сопротивление микроомметром (обычно < 10-20 мкОм). Отметьте место нанесения смазки контрольной краской для идентификации при диагностике.Инструменты для нанесения
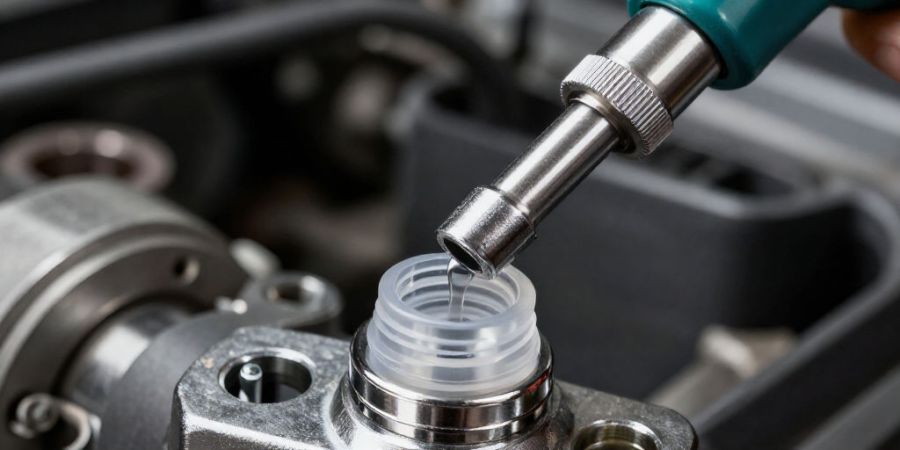
| Инструмент | Применение | Преимущества | Недостатки | | :--- | :--- | :--- | :--- | | **Шприц с иглой** | Узкие щели, клеммные колодки, скрытые контакты | Точечное нанесение, экономия состава, чистота | Медленный процесс, сложно контролировать толщину слоя | | **Шпатель / Кисть** | Шины, крупные контакты, зажимы | Равномерное распределение, скорость нанесения | Требует аккуратности, риск попадания в глаза | | **Пистолет с картриджем** | Серийный монтаж, массовое производство | Быстро, без отходов, контроль объема | Требует приобретения специального оборудования |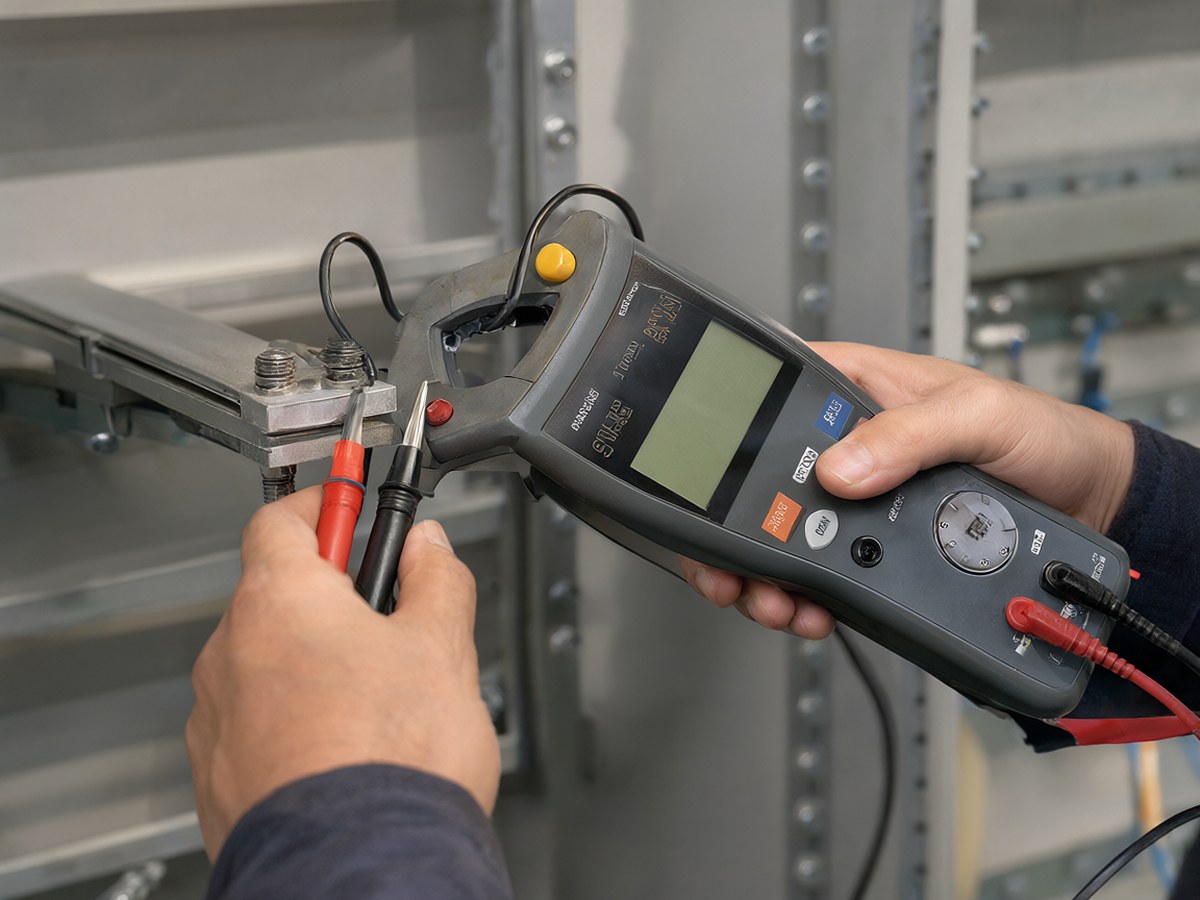
Безопасность, хранение и срок годности
Соблюдение мер безопасности и правил хранения критически важно для сохранения свойств смазки и здоровья персонала.Техника безопасности
Большинство токопроводящих смазок относятся к малоопасным веществам (4 класс опасности по ГОСТ 12.1.007), однако требуют мер предосторожности: * Защита кожи: Используйте нитриловые перчатки. Длительный контакт с маслами может вызвать дерматит. Активные ингибиторы могут раздражать кожу. * Защита глаз: Избегайте попадания. При попадании — немедленно промойте водой и обратитесь к врачу. Пары растворителей при обезжиривании также требуют защиты глаз. * Вентиляция: В замкнутых пространствах или при использовании составов с летучими растворителями обеспечьте приточно-вытяжную вентиляцию. * Пожарная безопасность: Базовое масло может быть воспламеняемым. Храните смазки вдали от открытого огня. Высокотемпературные пасты на керамической основе негорючи.Хранение и срок годности
Соблюдайте условия хранения, указанные в техническом паспорте (TDS): * Температура: Оптимально от +5°C до +25°C. Избегайте замораживания. Ниже -10°C смазка может загустеть или расслоиться. * Влажность: Не более 70%. Влажность ухудшит диэлектрические свойства и спровоцирует коррозию наполнителя. * Срок годности: Обычно 2–5 лет. По истечении срока электропроводность и герметизирующие свойства не гарантируются. * Упаковка: Храните в оригинальной закрытой таре, защищенной от прямых солнечных лучей. Ультрафиолет разрушает органические компоненты основы. Примечание: При замораживании смазка может расслоиться. Перед использованием прогрейте до +20...+25°C в течение 24 часов и тщательно перемешайте. Использование расслоившейся смазки без восстановления приведет к неравномерной проводимости.Часто задаваемые вопросы (FAQ)
Можно ли использовать обычную смазку вместо токопроводящей?
Нет. Обычные смазки (литол, солидол, графитка без связующего) — диэлектрики или имеют слишком высокое сопротивление. Они не обеспечат электрический контакт и могут привести к перегреву. Используйте только специализированные составы с маркировкой «токопроводящая» или «контактная».Как часто нужно наносить токопроводящую смазку?
Качественная смазка рассчитана на весь срок службы соединения, обычно 5-10 лет и более. Повторное нанесение требуется при демонтаже соединения или если смазка удалена механически. В агрессивных средах интервалы визуального контроля следует сократить.Подходит ли серебряная паста для заземления?
Да, серебряная паста отлично подходит для ответственных объектов. Для массового заземления часто используют медные или цинковые пасты из-за экономической целесообразности. Главное требование — низкое переходное сопротивление, достигаемое любой из этих паст при правильной подготовке поверхности.Чек-лист выбора токопроводящей смазки
Перед покупкой оцените ключевые параметры: 1. Тип металла: Медь, алюминий или разнородные металлы? (Для алюминия — только с ингибитором коррозии или серебряная/цинковая паста). 2. Номинальный ток: До 100 А, 100–1000 А, >1000 А? (Для больших токов — серебряные или медные пасты с высокой теплопроводностью). 3. Рабочая температура: Нагрев выше 100°C? (Да — высокотемпературная паста до 200-250°C). 4. Внешняя среда: Влажность, морская атмосфера, химические пары? (Да — паста с высокой коррозионной стойкостью). 5. Вибрация: Есть ли вибрация? (Да — паста с высокой адгезией и пластичностью). 6. Доступ для обслуживания: Будет ли узел разбираться? (Да — паста, не засыхающая намертво). 7. Требования OEM: Предписывает ли производитель конкретную марку? (Следуйте инструкции завода-изготовителя). 8. Бюджет: Экономия или максимальная надежность? (Для критических узлов не экономьте на серебряной пасте). 9. Срок службы: 5, 10 или 20+ лет? (Для долгих сроков — серебряные пасты). 10. Сертификация: Есть ли протоколы испытаний по ГОСТ/IEC? (Обязательно требуйте паспорт качества). 11. Условия хранения: Склад без климат-контроля? (Да — проверьте устойчивость к перепадам температур). 12. Упаковка: Удобна ли тара для объема работ? (Тубы, картриджи, ведра).Нормативная база и стандарты
Использование токопроводящих смазок регламентируется строгими стандартами. Ссылки на документы обязательны в технических заданиях и актах скрытых работ.ГОСТы и ТУ (РФ)
* ГОСТ 24699-81 — «Смазки токопроводящие. Технические условия». Основной документ, определяющий классификацию, методы испытаний и требования. Все отечественные производители обязаны соответствовать. * ГОСТ Р МЭК 60947-1 — Низковольтные распределительные коммутационные аппараты. Задает рамки для выбора материалов контактов и смазок. * ПУЭ — Раздел 1.3.98: «Контакты токопроводящих частей следует выполнять... с применением токопроводящей пасты». Прямое указание нормативного документа. * ГОСТ 12.1.007-76 — «Вредные вещества. Классификация и общие требования безопасности». Определяет класс опасности для работы с ними.Международные стандарты
* IEC 60947-1 — Международный стандарт для низковольтных коммутационных аппаратов (аналог ГОСТ Р МЭК 60947-1). * ASTM B549 — Стандартный метод измерения удельного сопротивления токопроводящих смазок. * DIN 50017 — Испытание на коррозионную стойкость. * ISO 15156 — Материалы, устойчивые к сероводородному растрескиванию. Важно для нефтегазовой отрасли.
Механизм действия и физика процесса (детально)
На микроуровне процесс выглядит следующим образом.Заполнение микронеровностей
Даже гладкая на вид поверхность под микроскопом — горный ландшафт. Впадины и пики занимают лишь малую часть площади. Контакт происходит только в вершинах «пиков». Остальное пространство — воздух. Смазка заполняет впадины, увеличивая реальную площадь контакта в десятки раз. Ток течет не только по точкам «пик-пик», но и через слой смазки, служащий параллельным проводником. Сопротивление этого контура много меньше сопротивления воздуха.Вытеснение влаги и кислорода
Слои оксидов на алюминии и меди имеют высокое сопротивление. Оксид алюминия (Al2O3) — керамический изолятор (>10^14 Ом·м). Оксид меди (CuO) тоже плохо проводит ток. Смазка создает гидрофобный барьер, физически препятствуя контакту металла с кислородом и влагой. Многие пасты содержат химические ингибиторы (производные фосфорной кислоты, амины), разрушающие тонкие оксидные пленки, восстанавливая металлический контакт.Предотвращение электрохимической коррозии
При соединении разнородных металлов (медь и алюминий) возникает гальваническая пара. В присутствии электролита (влаги) алюминий растворяется (анодное dissolution). Это электрохимическая коррозия, протекающая быстро. Токопроводящая смазка изолирует металлы от внешней среды, предотвращая возникновение электролита. Коррозия не начинается, так как нет замыкания гальванической цепи через внешнюю среду.Сравнение производителей и марок
На рынке представлено множество брендов. Ниже приведена сравнительная таблица популярных продуктов на рынке РФ и СНГ. Данные основаны на открытых технических паспортах (TDS).| Бренд / Марка | Тип наполнителя | Базовая основа | Диапазон температур | Цена (примерно) | Назначение |
|---|---|---|---|---|---|
| Alмаз-1 | Серебро/Медь | Синтетическое | -50...+150°C | Средняя | Универсальная, силовые цепи |
| Contactix (Würth) | Серебро | Синтетическое | -40...+150°C | Высокая | Премиум, электроника, ответственные узлы |
| Lithone 1000 | Медь | Литиевое | -30...+120°C | Низкая | Заземление, шинопроводы |
| Kluberconduct | Графит/Углерод | Синтетическое | -40...+180°C | Высокая | Слаботочные цепи, антистатика |
| Шунгит | Шунгит | Минеральное | -40...+100°C | Низкая | Заземление, бюджетный сегмент |
Мини-кейс: Авария на подстанции 110 кВ
Проблема: На подстанции 110 кВ «Северная» регулярно выходили из строя токоизмерительные трансформаторы. Причина — перегорание первичных обмоток. Ток перегрузки не превышал норм. Выявлен перегрев контактных соединений шин с трансформатором. Расследование: При предыдущем ремонте контакты были затянуты, но смазка не применялась. За 3 года на алюминии образовалась толстая пленка оксида, переходное сопротивление выросло с 5 мкОм до 150 мкОм. По закону Джоуля-Ленца (Q = I²R) выделение тепла выросло в 30 раз. Изоляция перегрелась и разрушилась. Решение: 1. Разобраны соединения. 2. Поверхности очищены от окислов металлической щеткой. 3. Нанесена серебряная токопроводящая паста (Alмаз-1 или аналог). 4. Затяжка выполнена с контролем момента динамометрическим ключом. 5. Замер переходного сопротивления: 8 мкОм. Результат: За 5 лет эксплуатации ни одного случая перегрева. Экономия на замене трансформаторов и простоях составила более 1 млн рублей.Экономическая эффективность
Внедрение токопроводящих смазок окупается за счет: 1. Снижения энергопотерь: Снижение переходного сопротивления с 100 мкОм до 10 мкОм при токе 1000 А дает экономию мощности: P = I² × (R1 - R2) = 1000² × (0.0001 - 0.00001) = 90 Вт. За год это 788 кВт·ч. Для крупного предприятия это значительная сумма. 2. Сокращения числа ремонтов: Увеличение ресурса контактов с 2 до 5 лет снижает затраты на ППР в 2.5 раза. Меньше вызовов бригад, меньше простоев. 3. Предотвращения аварий: Стоимость часа простоя промышленного предприятия может достигать сотен тысяч рублей. Смазка стоит копейки по сравнению с риском остановки производства или пожара.Заключение
Токопроводящая смазка — инвестиция в надежность энергосистемы. Правильный выбор пасты, основанный на анализе условий эксплуатации, типа металла и номинального тока, позволяет снизить переходное сопротивление, предотвратить коррозию и избежать аварий. Ключевые выводы: 1. Всегда очищайте поверхности перед нанесением. 2. Используйте серебряные пасты для ответственных узлов и разнородных металлов, медные — для заземления и силовых шин из меди. 3. Контролируйте момент затяжки. Смазка не заменяет механическое сжатие. 4. Следуйте стандартам ГОСТ и IEC. Используйте сертифицированные материалы. Игнорирование этих правил приводит к убыткам. Токопроводящие смазки — базовый элемент электромонтажа, обеспечивающий безопасность и долговечность электроустановок.Об авторе
Алексей Петров — инженер-технолог, специалист по строительным материалам.
Более 10 лет опыта в отрасли. Регулярно публикует экспертные материалы и консультирует профессионалов.
Остались вопросы?
Свяжитесь с нашими специалистами — мы поможем подобрать оптимальное решение.