


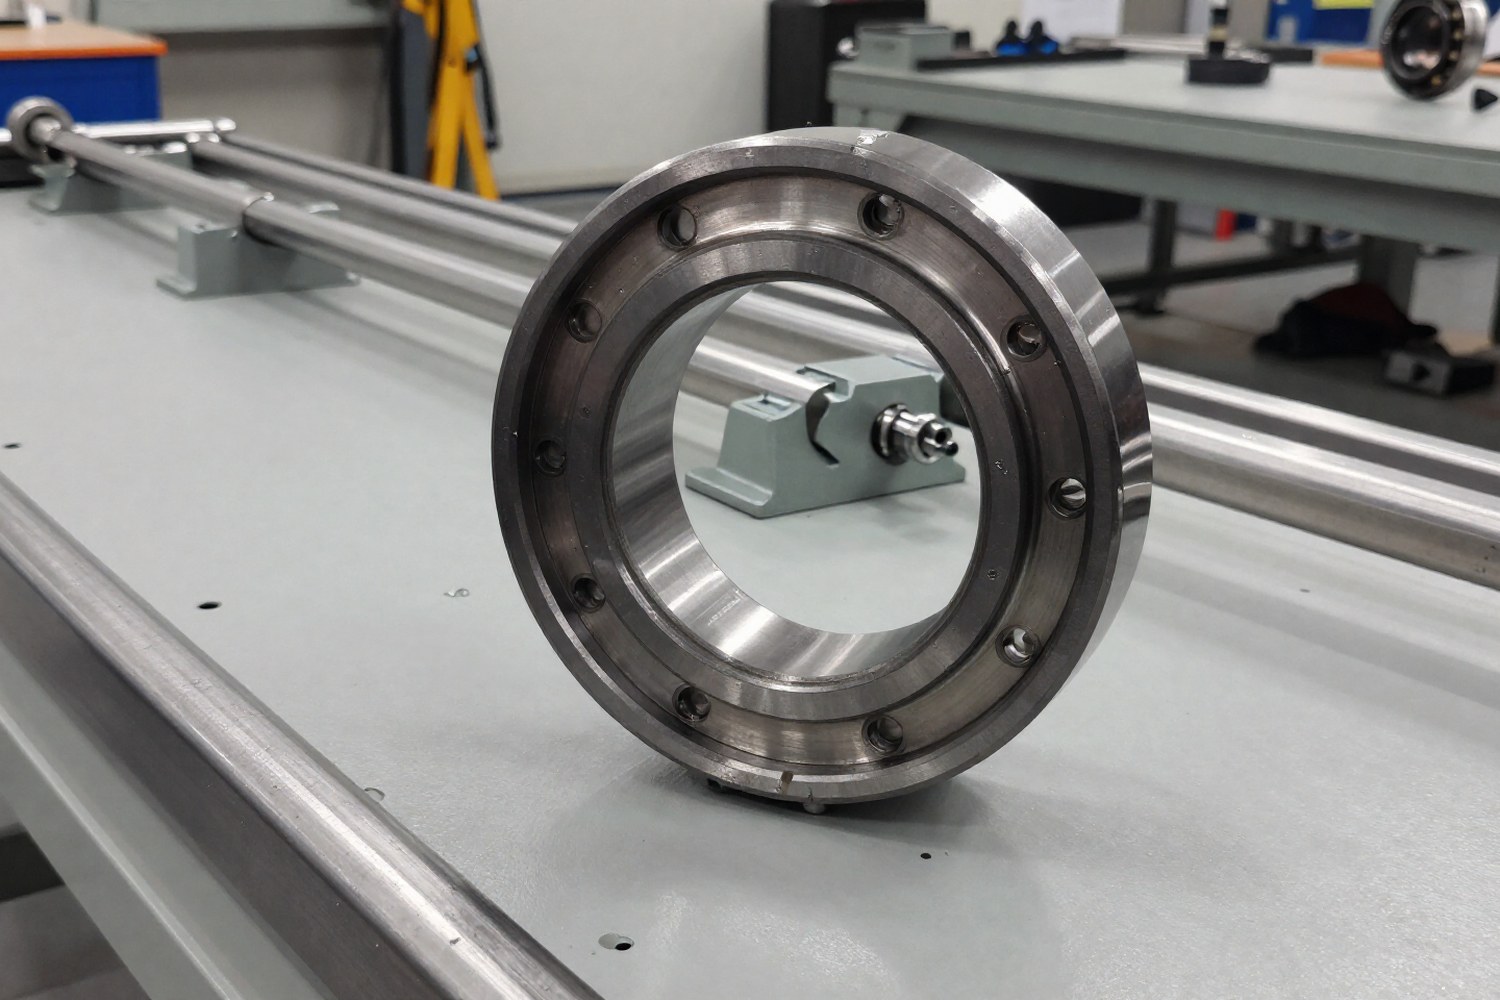
Монтаж обгонных муфт в условиях ограниченного пространства требует точного расчёта допусков и специализированного инструмента. Стандартные методы запрессовки часто не подходят из-за нехватки места, поэтому применяют тепловые методы и модульную сборку.
Коротко главное
- Радиальное биение и угловой перекос критичны для роликовых муфт; выход за допуски ведет к заклиниванию
- Индукционный нагреватель с выносной катушкой позволяет греть муфту без потери обзора и доступа
- Крепёж и вспомогательные детали собирают до выноса в зону монтажа, экономя время
- В тесноте индикаторные часы заменяют видеоэндоскопами или компактными лазерными датчиками
Типы обгонных муфт и требования к соосности
Обгонные муфты (муфты свободного хода) передают крутящий момент только в одном направлении. Тип муфты определяет, насколько строго нужно соблюдать точность монтажа. В тесном пространстве исправить положение после установки почти невозможно.
Роликовые муфты
Требуют строгой соосности. Ролики свободно перемещаются в сужающихся пазах между внутренним и наружным кольцами. Любое биение приводит к заклиниванию или ускоренному износу.
Храповые муфты
Менее чувствительны к угловым перекосам благодаря конструкции с собачкой и храповиком. Допускают большие отклонения, но зазор между зубьями зацепления нужно выдерживать точно.
Муфты с зажимными элементами
Используют клиновидные элементы для создания натяга. Посадка на вал требует прецизионной точности: неравномерный прижим разрушает зажимные элементы.
Фрикционные муфты
Момент передаётся за счёт сил трения. Нуждается в точной регулировке усилия пружин или гидравлики, в ограниченном пространстве это часто делают на этапе предварительной сборки.
Промышленные стандарты (ГОСТ, ISO) предъявляют строгие требования к чистоте поверхностей и геометрической точности для роликовых и зажимных муфт. В стеснённых условиях ошибка в один-два десятых миллиметра становится критической.
Расчет допусков при монтаже
Ключевые параметры, радиальное биение и угловой перекос валов. В ограниченном пространстве добиться идеальной соосности сложнее, поэтому допустимые пределы нужно знать чётко.
Расчет допустимого радиального биения
Допустимое радиальное биение зависит от диаметра муфты и её типа. Для быстрой прикидки используют эмпирическую формулу, но для прецизионных узлов опираются на таблицы стандартов (ISO 1132 или внутренние спецификации производителя).
Где:
- e_{доп}, допустимое радиальное биение (мм);
- D, наружный диаметр муфты (мм);
- k, коэффициент точности (для роликовых муфт k = 0.5–0.8).
Расчет допустимого углового перекоса
Угловой перекос связывается с радиальным смещением и длиной монтажного участка:
Где:
- \alpha, допустимый угловой перекос (радианы или градусы);
- c, допустимое радиальное смещение (мм);
- L, длина монтажного участка или расстояние до опоры (мм).
Допуски для основных типов обгонных муфт
| Тип муфты | Радиальное биение (мм) | Угловой перекос (градусы) |
|---|---|---|
| Роликовые | 0.05 – 0.10 | 0.5 – 1.0 |
| Храповые | 0.10 – 0.20 | 1.0 – 1.5 |
| С зажимными элементами | 0.02 – 0.05 | 0.3 – 0.5 |
| Фрикционные | 0.10 – 0.15 | 1.0 – 1.2 |
Пример расчета: Для роликовой муфты диаметром 120 мм допустимое радиальное биение 0.6 \times 120 \times 10^{-3} = 0.072 мм. При длине участка L = 80 мм угловой перекос не превысит \arcsin(0.072/80) \approx 0.05° (3 угловые минуты). Такая точность в ограниченном пространстве достигается с помощью лазерных систем центровки.
Инструментарий для стесненных условий
Стандартный набор инструментов часто не подходит для монтажа в тесных узлах. Габариты и эргономика оборудования выходят на первый план.
Специализированный инструмент для монтажа в ограниченном пространстве
| Тип инструмента | Назначение | Мин. зазор для работы | Особенности для стеснённых условий |
|---|---|---|---|
| Индукционные нагреватели | Нагрев наружного кольца для посадки с натягом | 10–15 мм | Компактные модели с выносными индукторами или гибкими кабелями. Муфту можно нагреть, не размещая блок питания вплотную. |
| Гидравлические съемники | Демонтаж старых муфт | 5–10 мм | Модели с тонкими захватами и низким профилем. Работают при минимальном зазоре между муфтой и корпусом. |
| Лазерные системы центровки | Контроль соосности валов | 20–30 мм | Компактные датчики с беспроводной передачей данных. При закрытом доступе заменяются эндоскопами. |
| Динамометрические ключи | Контроль момента затяжки | 15–20 мм | Модели с трещоткой и малым углом поворота (до 60°). Необходимы, когда полный оборот ключа невозможен. |
| Видеоэндоскопы | Визуальный контроль | 5–10 мм | Гибкие зонды с камерой на конце. Показывают чистоту посадочных мест и правильность установки внутри закрытых узлов. |
| Монтажные оправки | Защита поверхностей при монтаже | 10–20 мм | Разборные или телескопические. Равномерно распределяют усилие при запрессовке в труднодоступных местах. |
Методики установки
В стеснённых условиях классическая запрессовка часто неприменима. Применяют модифицированные алгоритмы, учитывающие физическую недоступность некоторых зон.
Тепловой монтаж
Основной метод для муфт с натягом. Исключает ударные нагрузки на вал и корпус.
- Подготовка. Очищают посадочное место вала и внутреннее отверстие муфты, проверяют отсутствие заусенцев.
- Нагрев. Индукционный нагреватель. Температура зависит от материала и требуемого натяга. Для стальных муфт достаточно 80–120°C. Чугунные корпуса греют до 60–80°C, чтобы не треснули. Алюминий и бронзу не греют вовсе, только холодная сборка или антиадгезивные смазки. Выше 150°C твердость стали снижается.
- Установка. Нагретую муфту быстро надевают на вал. В тесноте применяют телескопическую оправку или направляющие штифты для точного позиционирования.
- Фиксация. Естественное охлаждение или обдув (без попадания масла на горячую поверхность). Муфта должна сесть на упор.
Компенсация тепловых расширений
При нагреве в замкнутом пространстве учитывают разницу коэффициентов теплового расширения (КТР) вала и корпуса. Если корпус ограничен внешним кожухом, нагрев создаёт избыточное давление.
- Использовать термочувствительные карандаши для контроля температуры в нескольких точках.
- Оставлять минимальные зазоры, если конструкция допускает.
- Не перегревать пространство рядом с уплотнениями и электроникой.
Гидравлический пресс и сборка модулями
Если тепловой монтаж невозможен из-за уплотнений или смазки, используют гидравлический пресс. В тесноте установить пресс сложно, поэтому собирают модуль:
- Муфту и смежные узлы собирают в единый блок на верстаке, где есть доступ со всех сторон.
- Готовый модуль устанавливают в рабочее положение краном или лебёдкой.
- Фиксируют болтами или хомутами, к которым обеспечен доступ.
Порядок операций при тепловом монтаже в ограниченном пространстве
| Этап | Действие | Контроль |
|---|---|---|
| 1 | Очистка вала и муфты | Визуальный контроль, эндоскоп |
| 2 | Установка индуктора | Проверка контакта и фиксации |
| 3 | Нагрев до расчетной температуры | Пирометр или термочувствительные карандаши |
| 4 | Надевание муфты на вал | Отсутствие перекоса, направляющие |
| 5 | Охлаждение и фиксация | Проверка биения индикаторной головкой |
Смазка и контроль качества
Когда доступ ограничен, обслуживать муфту после монтажа бывает невозможно. Выбор смазки и методы контроля качества становятся критичными.
Выбор смазки
Для труднодоступных узлов берут смазки с длительным сроком службы и высокой термостойкостью. Жидкие вытекают или разбрызгиваются при вращении, густые распределяются неравномерно. Оптимальны синтетические пластичные смазки NLGI 2–3, литиевые или молибденовые: они удерживаются на поверхностях трения и не требуют частой подмазки. Примеры: Shell Gadus, Mobil Polyrex.
Методы контроля соосности
После установки убеждаются, что муфта работает без биения. В ограниченном пространстве ставить традиционные индикаторные часы затруднительно.
- Лазерная центровка. Самый точный метод: измеряет отклонения в плоскостях X и Y с погрешностью до 0,01 мм. Компактные датчики ставят прямо на вал, но нужен доступ к обоим валам.
- Индикаторные головки. Классический метод. Щуп касается торца или наружного кольца. В тесноте применяют гибкие удлинители, но погрешность выше, чем у лазера.
- Вибрационный анализ. После запуска оценку дают по вибрации. Аномальные колебания обычно указывают на перекос. Работает, когда вал полностью закрыт.
Техника безопасности
Работа в ограниченном пространстве несёт дополнительные риски:
- Термические ожоги. Муфта при тепловом монтаже нагревается сильно. Используют термостойкие перчатки и инструменты с изолированными рукоятками. Остерегаются нагрева ближайших трубопроводов и кабелей.
- Зажимы. При работе с гидросъемниками и прессами руки держат в стороне от зоны сжатия.
- Вентиляция. Нагрев металла выделяет пары от остатков смазки и покрытий. Приток свежего воздуха обязателен.
- Эргономика. Длительная работа в неудобных позах, на коленях, в узких проёмах повышает риск травм. Планируют работу так, чтобы сократить время в тесноте.



