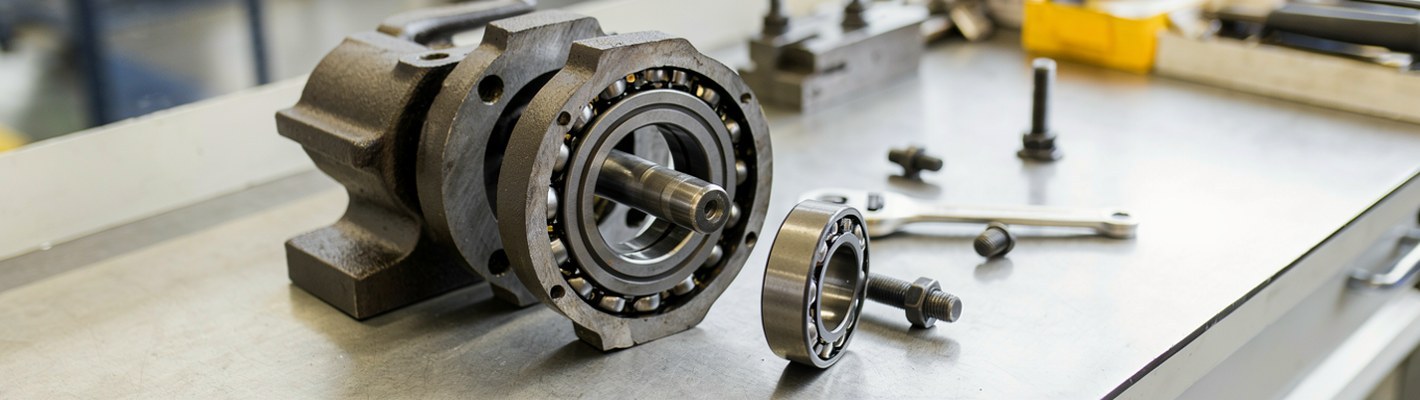
Установка подшипников в разъёмные корпуса (SNL, SAF, SNG) выполняется с соблюдением допусков ISO 286 и ГОСТ 25346. Ошибки на этапе монтажа — перекос кольца, неправильный нагрев, слабая затяжка — становятся главной причиной перегрева и досрочного выхода узла из строя. Ниже — последовательность действий с конкретными допусками и параметрами контроля.
Разъёмные корпусные узлы обеспечивают возможность монтажа и демонтажа подшипника без разборки вала. Однако их конструкция требует точного соблюдения геометрии посадочных мест и температурных режимов. Деформации основания или вала нивелируются упругой деформацией подшипника, что приводит к неравномерному распределению нагрузок на тела качения и преждевременному отказу.
 Loctite 243, 1000 мл
23 500 ₽ Без НДС
 KLUBER Altemp Q NB 50, 750 г
18 950 ₽ Без НДС
 Loctite 222, 50 мл
2 500 ₽ Без НДС
 Molykote G-Rapid Plus, 400 мл
3 850 ₽ Без НДС
 Loctite 243, 50 мл
2 650 ₽ Без НДС
 Loctite 454, 20 мл
3 000 ₽ Без НДС
Требования к валу и корпусу
Качество монтажа начинается с подготовки поверхностей. Отклонения от плоскостности или цилиндричности приводят к перекосу колец.
Требования к валу
- Шероховатость: Ra 0,8–1,6 мкм (для посадок с натягом).
- Цилиндричность: допуск не более IT5/2.
- Заплечики: должны быть перпендикулярны оси вала (биение не более 0,02 мм на диаметре вала).
- Поверхность: отсутствие задиров, коррозии и заусенцев. Допускается зачистка заусенцев напильником, но не шлифовка до «зеркала».
Требования к корпусу
- Посадочное место: чистота, отсутствие заусенцев и коррозии.
- Плоскостность разъёма: допуск не более 0,05 мм/м. Поверхности должны плотно прилегать друг к другу без прокладок (если не предусмотрено конструкцией).
- Основание: ровное, жесткое, без вибраций. Отклонение уровня не более 0,1 мм/м.
Инструменты и методы нагрева
Для монтажа подшипников с внутренним кольцом, имеющим посадку с натягом, применяется метод термического расширения. Использование молотков или прессов «в холодную» недопустимо, так как ударные нагрузки разрушают структуру металла и создают микротрещины в дорожках качения.
Сравнение методов нагрева
| Параметр | Индукционный нагреватель | Масляная ванна |
|---|---|---|
| Равномерность нагрева | Высокая (перепад температур по кольцу ≤10 °C) | Средняя (риск локального перегрева) |
| Время нагрева | 1–3 минуты | 5–15 минут (зависит от объема масла, вязкость ISO VG 68) |
| Чистота процесса | Отсутствует риск попадания масла в подшипник | Риск загрязнения смазки маслом из ванны |
| Безопасность | Высокая (нет открытого огня) | Низкая (риск возгорания масла) |
Расчет режима нагрева
Температура нагрева рассчитывается исходя из необходимого расширения внутреннего кольца для обеспечения монтажного зазора. Формула расчета температурного расширения:
Где:
\Delta D— необходимое увеличение диаметра (монтажный зазор, обычно 0,05–0,15 мм);D— внутренний диаметр подшипника (мм);\alpha— коэффициент линейного расширения стали (~12·10⁻⁶ 1/°C);\Delta T— разница температур нагрева и окружающей среды.
На практике для подшипников диаметром до 100 мм достаточно нагрева до 80–100 °C. Превышение температуры 120 °C не рекомендуется, так как это может привести к отпусканию металла и изменению твердости. Максимально допустимая температура нагрева — 125 °C (выдержка не более 5 минут, далее — риск отпускания металла).
Пошаговая инструкция монтажа
- Подготовка вала и подшипника. Очистить вал от консервационного масла и пыли. Проверить диаметр микрометром. Нагреть подшипник в индукционном нагревателе до заданной температуры. Для равномерности подшипник следует вращать. Альтернатива: если нагрев не используется, применить монтажную втулку и гидравлический пресс для равномерного давления только на внутреннее кольцо.
- Установка на вал. Быстро, без пауз, надеть нагретый подшипник на вал до упора в заплечик. Не допускать касания подшипника металлическими инструментами. Дать остыть до комнатной температуры. Контроль: убедиться, что подшипник сел ровно, без перекоса.
- Подготовка корпуса. Очистить посадочное место основания корпуса. Проверить чистоту поверхностей разъёма. При необходимости нанести тонкий слой герметика (если требуется по технологии уплотнения стыка) или оставить сухим (для точных узлов).
- Установка узла в корпус. Аккуратно опустить вал с установленным подшипником в нижнюю часть корпуса. Требование: наружное кольцо подшипника не должно фиксироваться осево до полной затяжки корпуса. Это предотвратит перекос при нагреве/остывании или вибрации. Убедитесь, что наружное кольцо свободно входит в посадочное место.Если есть упорные кольца или фиксаторы, установить их согласно схеме.
- Установка уплотнений. Установить уплотнения (лабиринтные, манжетные) в канавки корпуса. Проверить ориентацию (направление захвата грязи). Убедиться, что уплотнение не пережато и не перекручено.
- Смазка. Заполнить пространство между внутренним кольцом и крышкой подшипника рекомендованным количеством пластичной смазки. Объем рассчитывается по формуле или таблице. Излишки смазки могут привести к перегреву узла.
- Установка крышки. Установить верхнюю часть корпуса. Вставить болты крепления. Затянуть болты вручную до упора.
- Затяжка крепежа. Затянуть болты крышки и анкерные болты основания в соответствии с расчетным моментом (см. раздел ниже). Порядок затяжки — крест-накрест, в несколько проходов.
Выверка положения и центровка
После установки корпуса необходимо проверить соосность вала с сопряженными узлами (муфтами, шкивами) и отсутствие перекосов самого подшипника.
Допуски по биению
| Класс точности подшипника (ISO/ГОСТ) | Радиальное биение наружного кольца (мкм) | Торцевое биение крышки/заплечика (мкм) |
|---|---|---|
| P0 (стандартный) | До 20–30 | До 15–20 |
| P6 (повышенная точность) | До 10–15 | До 8–10 |
| P5 (высокая точность) | До 5–8 | До 5 |
Проверка выполняется индикатором часового типа, установленным на магнитной стойке. Вал вращается вручную на 360°. Отклонения стрелки индикатора не должны превышать указанных значений. Значительные отклонения указывают на перекос корпуса или деформацию вала.
Затяжка крепежа
Расчет момента затяжки болтов
Момент затяжки зависит от диаметра болта, класса прочности и коэффициента трения (обычно μ = 0,12–0,14 для оцинкованных болтов без смазки). Стандартная формула расчета:
Где M — момент затяжки (Н·м), F — сила предварительного натяга болта, d — номинальный диаметр болта (мм), K — коэффициент затяжки (учитывающий трение в резьбе и под головкой, обычно 0,12–0,18 для сухих болтов).
Для упрощения используются табличные значения. Ниже приведены рекомендованные моменты для болтов класса прочности 8.8 и 10.9 (при стандартном коэффициенте трения):
| Диаметр болта (шаг резьбы) | Класс 8.8 (Н·м) | Класс 10.9 (Н·м) | Класс 12.9 (Н·м) |
|---|---|---|---|
| M10 (1.5) | 45–50 | 75–85 | 90–100 |
| M12 (1.75) | 80–85 | 120–130 | 135–150 |
| M16 (2.0) | 200–215 | 290–310 | 340–370 |
| M20 (2.5) | 385–420 | 560–600 | 660–700 |
Смазка
Расчет объема смазки
Объем пластичной смазки рассчитывается по формуле:
Где Q — объем смазки в граммах, D — наружный диаметр подшипника (мм), B — ширина подшипника (мм). Для первоначального заполнения обычно достаточно 1/3–1/2 объема свободного пространства в корпусе. При повторной смазке объем рассчитывается индивидуально по графику обслуживания.
Приемка работ и чек-лист
После завершения монтажа необходимо провести финальную проверку узла.
Чек-лист приемки монтажа
- Визуальный контроль: отсутствие зазоров в стыке корпуса, ровность установки.
- Вращение вала: свободное, плавное, без заеданий и посторонних шумов.
- Биение: радиальное и торцевое в пределах допусков (измерено индикатором).
- Затяжка: все болты затянуты до номинального момента (проверено динамометрическим ключом).
- Смазка: объем и тип смазки соответствуют спецификации.
- Уплотнения: установлены правильно, нет перекосов.
- Фиксация: стопорные кольца, установочные винты или гайки зафиксированы.
Рекомендуется провести пробный пуск оборудования и через 24 часа работы повторно проверить момент затяжки болтов, так как может произойти приработка поверхностей и небольшое ослабление соединений.
Распространенные ошибки
- Перетяжка болтов: приводит к деформации корпуса, перекосу наружного кольца и повышению температуры узла.
- Нагрев открытым пламенем: вызывает локальное отпускание металла, изменение твердости и разрушение смазки.
- Отсутствие монтажной втулки: при запрессовке в холодном состоянии давление передается на тела качения, что приводит к их поломке.
- Игнорирование чистоты: попадание пыли или стружки в подшипник резко снижает ресурс работы.
Диагностика после монтажа
По звуку и вибрации можно определить характер неисправности. Важно понимать, что слуховая диагностика — это предварительная оценка. Для точного анализа состояния подшипникового узла необходимо использовать вибродатчики и анализаторы спектра.
- Равномерный шум: нормальное состояние.
- Периодический стук: возможный перекос корпуса или повреждение дорожки качения.
- Шипение: недостаточная смазка или попадание грязи.
- Высокая вибрация: несоосность вала или перетяжка болтов.