


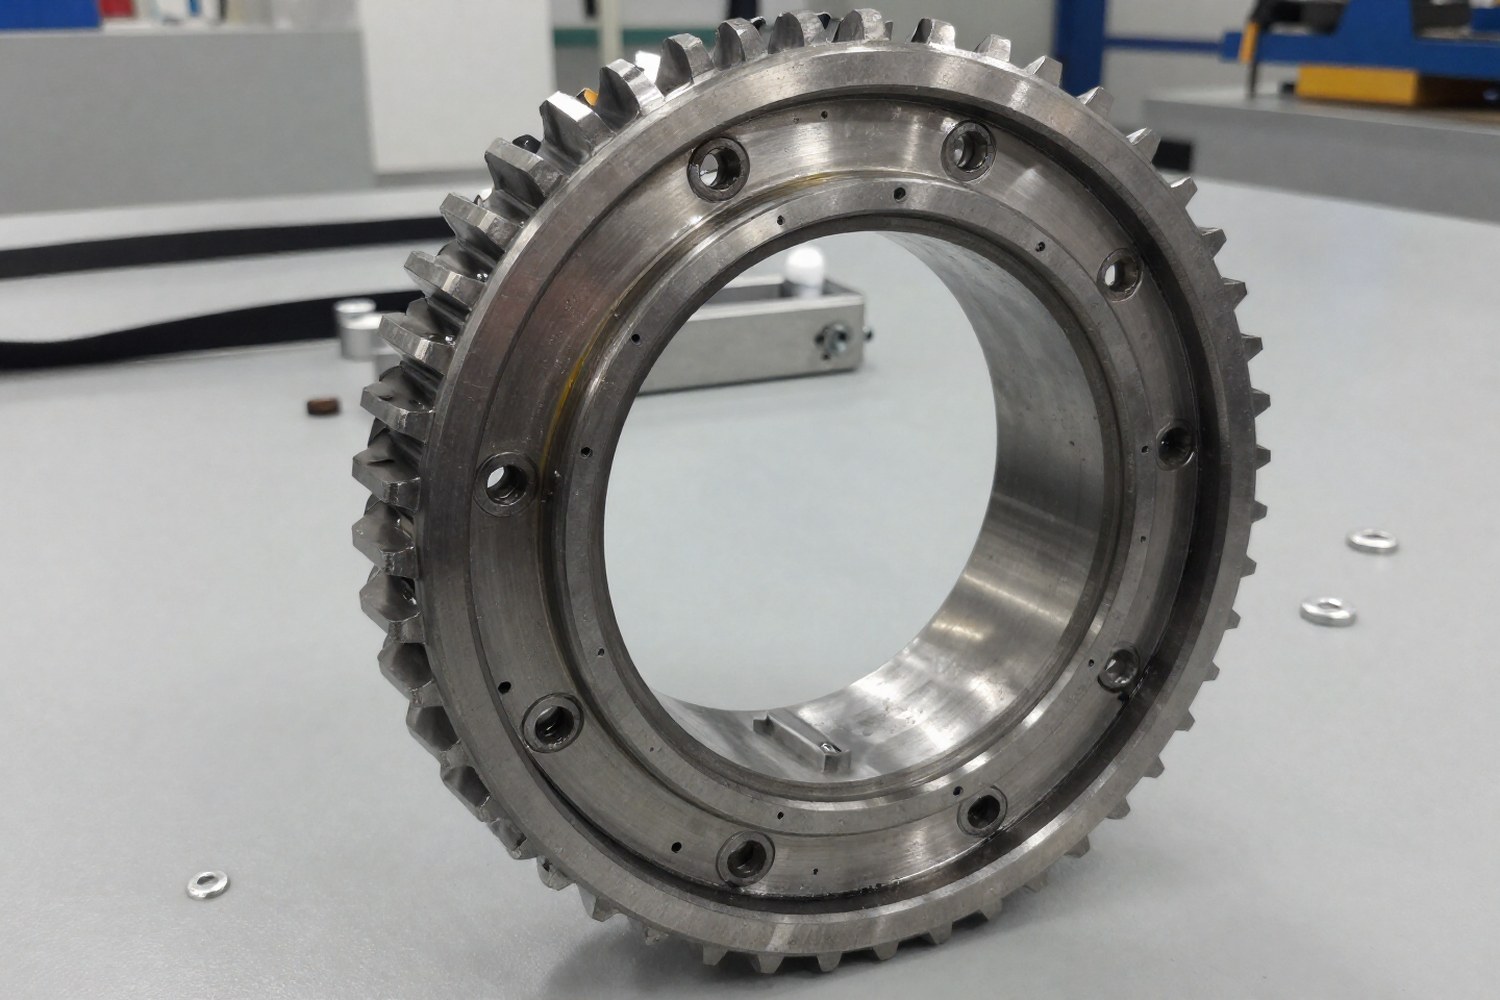
Обгонная муфта (механизм свободного хода) передаёт крутящий момент только в одном направлении. После монтажа новые детали требуют приработки: выравнивания микронеровностей, формирования оксидных плёнок и стабилизации зазоров. Правильная обкатка исключает заклинивание, перегрев и преждевременный выход муфты из строя.
- Постепенность: Нагрузку повышают ступенчато, чтобы избежать пластической деформации контактных поверхностей.
- Контроль: Температуру корпуса и вибрацию замеряют на каждом этапе.
- Смазка: Объём, 30–50% полости. Класс смазки подбирают под рабочие температуры узла (обычно синтетика с EP-присадками).
Подготовка к обкатке
Перед пуском убеждаются, что муфта установлена правильно. Ошибка монтажа сводит на нет любую обкатку. По стандартам ISO 11392 и общей инженерной практике ключевым параметром остаётся точность соосности.
Чек-лист перед запуском
- Соосность: Допустимые линейные и угловые отклонения берут из паспорта муфты, как правило, не более 0,05–0,1 мм по радиальному смещению. Проверяют лазерным выравнивателем или щупами.
- Зазоры: Осевой и радиальный люфт должны находиться в допуске производителя.
- Смазка: Для обкатки обычно берут смазку с EP-присадками (экстремальное давление), они держат защитный слой при высоких контактных напряжениях. Перелив вызывает нагрев от перемешивания, недолив, сухое трение.
- Свободное вращение: В направлении свободного хода вал должен крутиться ровно, без заеданий.
Безопасность при обкатке
Вращающийся узел под нагрузкой, зона повышенной опасности. Соблюдение мер безопасности обязательно.
- Все вращающиеся части должны быть закрыты защитными кожухами.
- При доступе к узлу применяют процедуры блокировки и маркировки (LOTO).
- Во время обкатки под нагрузкой к узлу не приближаются.
Особенности приработки по типам муфт
Методика зависит от типа зацепления. Основные отличия приведены в таблице.
Роликовые муфты
Ролики работают в клиновых зазорах между внутренней звездочкой и наружной обоймой. Приработка нужна, чтобы нагрузка распределилась равномерно между всеми роликами, а поверхности клина притерлись.
Риск: Заедание роликов от перекоса или загрязнения.
Храповые муфты
Собачки входят в зацепление с храповым колесом. Приработка убирает заусенцы с вершин зубьев и делает вход плавным. В некоторых конструкциях перед обкаткой задают предварительное натяжение собачек.
Риск: Закусывание собачек при резком включении под нагрузкой.
Фрикционные муфты
Момент передаётся трением между дисками. Приработка формирует равномерный перенос материала и стабилизирует коэффициент трения. Тут критично точно выставить момент проскальзывания.
Риск: Неравномерное проскальзывание и перегрев фрикционных поверхностей.
Методика и фазы обкатки
Стандартная процедура обкатки включает три фазы. Каждая фаза решает свою задачу: от первичного выравнивания поверхностей до выхода на номинальные режимы.
Фаза 1: Начальная приработка (30-40% нагрузки)
На этом этапе сглаживают микронеровности. Нагрузка минимальна, чтобы не вызвать пластической деформации контактных поверхностей. Стабильная подача смазки в зону контакта обязательна.
Фаза 2: Промежуточная приработка (50-70% нагрузки)
Интенсивная фаза, в ходе которой формируется окончательная геометрия контактных пар. Контроль температуры критичен: если температура растёт быстрее расчётной, нагрузку снижают.
Фаза 3: Заключительная приработка (80-100% нагрузки)
Муфту выводят на номинальные или максимальные рабочие параметры. Проверяют стабильность работы узла в условиях, близких к эксплуатационным. Замеряют время срабатывания и момент проскальзывания.
| Фаза | Нагрузка (% от Mном) | Продолжительность (часы) | Основные задачи |
|---|---|---|---|
| Начальная | 30–40% | 2–4 | Сглаживание микронеровностей, распределение смазки |
| Промежуточная | 50–70% | 3–6 | Формирование микрогеометрии, контроль нагрева |
| Заключительная | 80-100% | 1–3 | Стабилизация параметров, проверка на номинале |
Расчет параметров обкатки
Для определения режимов используют инженерные формулы, учитывающие тепловыделение и кинематику.
Расчет температурного режима
Для оценки тепловыделения в процессе обкатки применяют упрощённую формулу баланса мощности. Это расчёт пикового нагрева, а не установившегося режима, который зависит от теплоотдачи в окружающую среду.
Где:
- ΔT — превышение температуры (°C);
- M — момент нагрузки (Н·м);
- ω — угловая скорость (рад/с);
- η — КПД муфты (роликовые: 0,85–0,98);
- c — удельная теплоёмкость материала, Дж/(кг·°C);
- m — масса муфты, кг.
Нагружение по ступеням
Момент на i-й ступени обкатки рассчитывается по формуле. Квадратичная зависимость, грубая аппроксимация. Для точного расчёта лучше руководствоваться инструкцией производителя: кривые приработки бывают линейными или экспоненциальными.
Где:
- Mi, момент на i-й ступени;
- Mном, номинальный момент муфты;
- i — номер текущей ступени (1, 2, … n);
- n — общее число ступеней.
Пример для типовой роликовой муфты
Дано: Mном = 100 Н·м (распространённое значение для промышленных конвейерных приводов), масса m = 3,2 кг, скорость n = 1500 об/мин, КПД η = 0,93. Обкатка по 4 ступеням.
| Ступень | Расчет | Момент нагрузки, Н·м |
|---|---|---|
| 1 | 100 × [0,3 + 0,7 × (1/4)²] | 34,4 |
| 2 | 100 × [0,3 + 0,7 × (2/4)²] | 47,5 |
| 3 | 100 × [0,3 + 0,7 × (3/4)²] | 69,4 |
| 4 | 100 × [0,3 + 0,7 × (4/4)²] | 100,0 |
Контроль процесса и критерии завершения
Обкатку оценивают по нескольким параметрам одновременно. Отклонение от нормы, сигнал проблем с монтажом или качеством узла.
Контролируемые параметры
| Параметр | Допустимые значения | Метод контроля |
|---|---|---|
| Температура корпуса | 30–80 °C (зависит от смазки) | Термопара (рекомендуется), ИК-термометр |
| Вибрация (Effective/RMS) | ≤ 4,5 мм/с (для средних размеров) | Виброметр |
| Шум | ≤ 85 дБА | Шумомер |
| Время срабатывания | 5–30 мс (зависит от типа) | Стенд измерения |
Когда обкатку считают успешной
- Термическая стабильность: Температура корпуса выходит на постоянный уровень и не растёт при длительной работе на номинальной нагрузке.
- Снижение вибрации: Уровень падает на 30–40 % относительно значений сразу после монтажа.
- Стабильность момента: Момент проскальзывания (фрикционные) или угол срабатывания (роликовые/храповые) стабилизируется с разбросом не более 5–7 %.
- Нет дефектов: Без металлического стука, следов перегрева (синевы на металле) и выкрашивания материала.
Типичные ошибки и диагностика
Нарушение методики обкатки или монтажа выдаётся по конкретным симптомам.
Перегрев муфты
Причины: Избыток смазки, перекос валов, перегрузка на начальной фазе.
Что делать: Проверить соосность, слить лишнюю смазку, снизить нагрузку.
Повышенная вибрация
Причины: Дисбаланс вращающихся частей, неравномерная приработка роликов, дефект подшипников.
Что делать: Вернуться к предыдущей фазе, проверить балансировку.
Проскальзывание
Причины: Загрязнение рабочих поверхностей, не тот тип смазки, износ элементов.
Что делать: Промыть муфту, заменить смазку, перепроверить соответствие нагрузки.
Металлический стук
Причины: Брак изготовления, разрушение роликов или собачек, критический зазор.
Что делать: Остановить обкатку, провести дефектовку или заменить муфту.
Оценка эффективности обкатки
Для объективной оценки качества процедуры применяют коэффициент Kэфф:
Где:
- T0, T1, время срабатывания до и после обкатки;
- α0, α1, угол срабатывания до и после обкатки;
- V0, V1, уровень вибрации до и после обкатки.
Интерпретация:
- 0,3 – 0,5: Удовлетворительно.
- 0,5 – 0,7: Хорошо.
- > 0,7: Отлично, муфта готова к полной нагрузке.
Результаты обкатки (температурные графики, значения вибрации, моменты) заносят в технический паспорт оборудования. Это упрощает планирование следующего технического обслуживания.



