


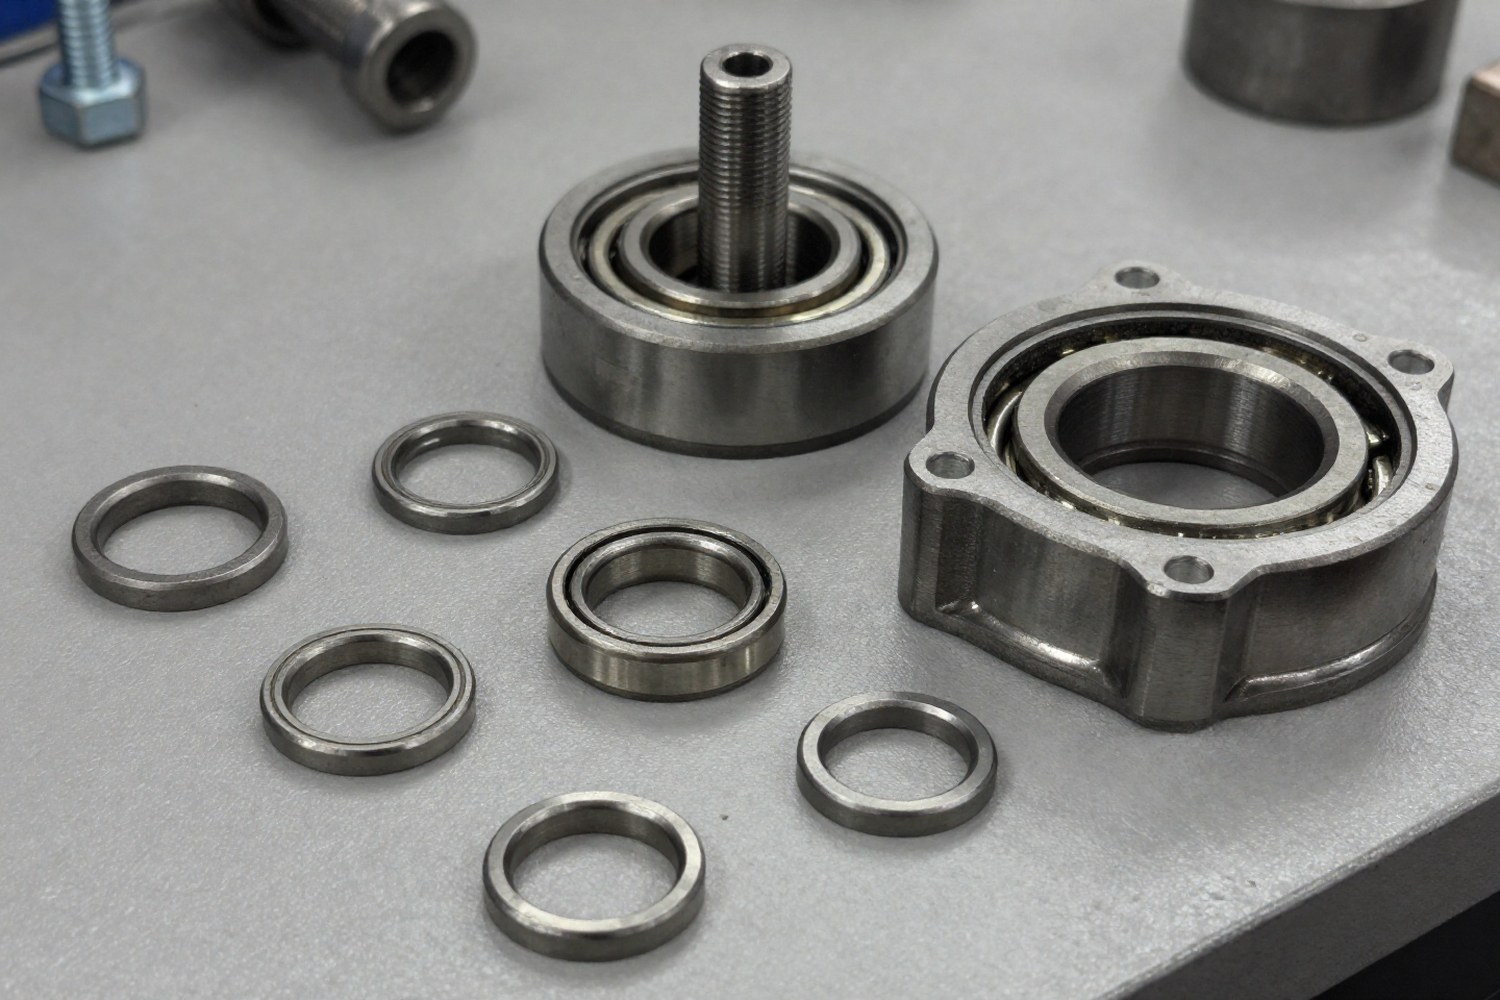
Разборка подшипникового узла, диагностическая процедура, от точности которой зависит ресурс восстановленного оборудования. Неправильное снятие деталей может скрыть причину поломки или сделать невозможным повторное использование компонентов. Порядок включает подготовку, демонтаж, дефектовку, очистку и документирование.
Коротко главное
- Сначала снимите уплотнения, датчики и крепёж, только после этого переходите к самому подшипнику.
- Снимайте подшипник безударными методами: нагрев внутреннего кольца или гидравлический съёмник. Удары молотком портят дорожки качения.
- При дефектовке измеряйте радиальный и осевой зазоры, проверяйте шероховатость дорожек и наличие выкрашиваний или следов задира.
- Очистку ведите в два этапа: сначала удалите старую смазку ветошью и щёткой, затем промойте узел в моечной ванне или ультразвуковой установке.
- Ведите запись сразу: фото, замеры, замечания по посадочным местам. Без ведомости дефектов ремонт становится слепой заменой.
Подготовка к разборке и техника безопасности
Перед разборкой организуйте рабочее пространство. Хаотичное расположение инструментов и отсутствие фиксации узла ведут к потере мелких деталей, перекосу при демонтаже и травмам.
Требования к рабочему месту
- Освещение: не менее 500–1000 люкс. Тени должны минимизироваться, чтобы выявить микротрещины и задиры.
- Площадь: достаточно места для съёмников, пресса и ёмкостей с растворителем. Поверхность ровная и устойчивая.
- Чистота: без пыли, стружки и агрессивных веществ. Рекомендуется использовать резиновые маты для предотвращения скольжения.
Необходимый инструмент
- Съёмники (механические, гидравлические, индукционные).
- Набор ключей (рожковые, накидные, динамометрические).
- Измерительный инструмент: микрометры, нутромеры, штангенциркули, щупы.
- Выколотки из мягких металлов (латунь, алюминий) для безударного воздействия.
- СИЗ: очки, перчатки, спецодежда.
Предварительная диагностика узла
До начала демонтажа фиксируют состояние узла. Это позволяет сопоставить внешние признаки с внутренними дефектами после разборки.
Основные параметры для оценки:
- Температурный режим: зафиксировать температуру корпуса в зоне подшипника перед остановкой оборудования. Перегрев (>80–90 °C) часто указывает на деградацию смазки или чрезмерный преднатяг.
- Вибрация и шум: использовать виброметр или акустический анализатор. Высокочастотный шум может свидетельствовать о питтинге (усталостном выкрашивании).
- Люфты: попытка осевого и радиального перемещения вала в корпусе. Ощутимый люфт говорит об износе посадочных мест или самого подшипника.
| Признак | Вероятная причина | Действие при разборке |
|---|---|---|
| Повышенная температура | Деградация смазки, недостаток зазора, перегрузка | Взять образец смазки, проверить зазоры |
| Шум / гул | Питтинг, раковины, загрязнение | Визуальный осмотр дорожек качения |
| Люфт вала | Износ подшипника, расточка корпуса | Измерение зазоров, проверка геометрии вала |
| Утечка смазки | Износ уплотнений, повреждение сальников | Осмотреть уплотнения на наличие задиров вала |
Демонтаж вспомогательных элементов
Перед снятием подшипника убирают все элементы, которые могут помешать доступу или быть повреждены. Правильная маркировка и фотофиксация критически важны для последующей сборки.
- Электрика и датчики: отсоединить термопары, вибродатчики, энкодеры. Маркировать провода для обратной установки.
- Уплотнения и сальники: аккуратно вырезать или вынуть старые уплотнения. Не царапать посадочное место вала или корпуса. Если уплотнение является частью подшипникового щита, демонтировать щит целиком.
- Система смазки: отсоединить подводящие трубопроводы, пресс-маслёнки. Продуть каналы сжатым воздухом, чтобы грязь не попала внутрь узла при снятии крышек.
- Защитные кожухи: снять крышки подшипниковых щитов. При наличии стопорных колец или шплинтов, сохранить их и маркировать.
Процесс демонтажа подшипников
Критичный этап. Задача заключается в том, чтобы снять подшипник с вала или из корпуса, не повредив посадочные поверхности и сам подшипник (если он подлежит восстановлению). Переход к этому этапу возможен только после полной очистки узла от внешних загрязнений.
Методы демонтажа
- Механические съёмники: применяются для подшипников с цилиндрическим отверстием. Лапки съёмника захватывают только внутреннее кольцо. Усилие прикладывается строго по оси вала.
Ошибка: захват наружного кольца или сепаратора приводит к их разрушению. - Гидравлические прессы: эффективны для снятия подшипников с коническим отверстием или при сильном прикипании. Позволяют дозировать усилие. Требование безопасности: используйте манометр и контролируйте давление, чтобы избежать выброса масла или разрыва рукава высокого давления (РВД).
- Термический метод (нагрев): индукционный нагреватель нагревает внутреннее кольцо подшипника. За счёт теплового расширения отверстие увеличивается, и натяг исчезает.
Параметры: нагрев до 110–120 °C. Не превышать 125 °C без необходимости, иначе изменится структура стали (отпуск). Требование безопасности: соблюдайте правила работы с электрооборудованием, используйте изолированные инструменты, чтобы избежать поражения током. - Разрушающий демонтаж: применяется только для подшипников, которые не подлежат восстановлению. Снятие осуществляется путём разрезания наружного или внутреннего кольца. Внимание: этот метод исключает повторное использование подшипника. Используйте специальные резаки или болгарку с осторожностью, чтобы не повредить вал или корпус. Обязательно используйте защитный экран.
Правильное приложение усилия
Сила прикладывается только к тому кольцу, которое имеет посадку с натягом. Если на валу натяг, усилие направляют на внутреннее кольцо. Если в корпусе натяг (или подшипник закреплён наружным кольцом), усилие прикладывается к наружному кольцу.
Типичные ошибки
- Удары по сепаратору или телам качения.
- Перекос съёмника, ведущий к задирам на валу.
- Нагрев подшипника открытым огнём (газовой горелкой), что приводит к локальному перекалу и изменению твёрдости.
Дефектовка и контроль состояния компонентов
После демонтажа проводят дефектовку. Цель заключается в определении того, является ли износ нормативным или аварийным. Оценку выполняют в соответствии с ГОСТ 24829-2014 (Подшипники шариковые радиальные. Технические условия) и ISO 15.
Визуальный контроль
Осмотр проводят при хорошем освещении. Ищут следующие дефекты:
- Питтинг: мелкие раковины на дорожках качения. Признак усталостного износа. Если площадь питтинга превышает 5–10 % от ширины дорожки, подшипник заменяют.
- Задир (скретч): царапины от инородных частиц. Часто требуют замены подшипника и очистки системы смазки.
- Коррозия: ржавые пятна. Возникает при попадании влаги или агрессивной среды. Корродированные подшипники заменяют.
- Пластическая деформация: вмятины от ударов (например, при монтаже молотком). Вмятина должна быть меньше диаметра тела качения. Глубокие вмятины вызывают вибрацию.
- Изменение цвета: синеватый или желтоватый оттенок указывает на перегрев (отпуск стали).
- Состояние сепаратора: отсутствие загибов, трещин, износа направляющих рёбер.
Инструментальный контроль
Для точной оценки используют измерительные приборы.
| Параметр | Норма (новый) | Предельный износ |
|---|---|---|
| Радиальный зазор (классы C3/C4) | 20–50 мкм (зависит от размера) | > 100 мкм (или если зазор ощущается рукой) |
| Осевой люфт | Минимальный (зависит от конструкции) | > 0,1–0,2 мм |
| Шероховатость дорожки (Ra) | 0,1 – 0,4 мкм | > 0,8 мкм (ощутима на ощупь) |
Для выявления скрытых дефектов (микротрещин) на ответственных узлах применяют магнитопорошковый контроль (МПК) или ультразвуковую дефектоскопию. МПК применим только для ферромагнитных материалов (сталь). Для подшипников из нержавеющей стали или керамики требуются ультразвуковой контроль.
Очистка и хранение деталей
Чистота компонентов важна для последующей сборки и диагностики. Старая смазка и грязь маскируют дефекты.
| Тип загрязнения | Метод очистки | Средство |
|---|---|---|
| Тяжёлая смазка, битум | Механическое удаление + промывка | Щётки, уайт-спирит, керосин |
| Мелкая металлическая стружка, пыль | Ультразвуковая ванна | Специальные промывочные жидкости (без хлора и серы) |
| Коррозионные налёты | Химическая обработка | Ингибиторы коррозии, мягкие абразивы (только для неответственных поверхностей) |
После очистки детали сушат сжатым воздухом и сразу консервируют ингибитором коррозии или смазкой, если они не будут установлены немедленно. Хранить детали следует в оригинальной упаковке или в чистых контейнерах при влажности 40–60 %. Если использовались агрессивные химические средства, после промывки поверхность нейтрализуют водой или специальным составом, чтобы избежать остаточной коррозии.
Документирование результатов
Завершающий этап, фиксация результатов разборки. Это нужно для планирования закупок запчастей и анализа причин отказов.
Документация включает:
- Акт разборки: дата, номер оборудования, описание состояния узла до разборки, перечень снятых деталей.
- Ведомость дефектов: таблица с указанием каждого компонента, выявленных дефектов (фото при необходимости), результатов измерений (размеры, зазоры) и решения (ремонт, замена, утилизация).
- Рекомендации: предложения по изменению условий эксплуатации, типа смазки или конструкции узла для предотвращения повторных отказов.
Разборка и дефектовка позволяют выявить причину поломки и устранить её, увеличив межремонтный интервал оборудования.



