


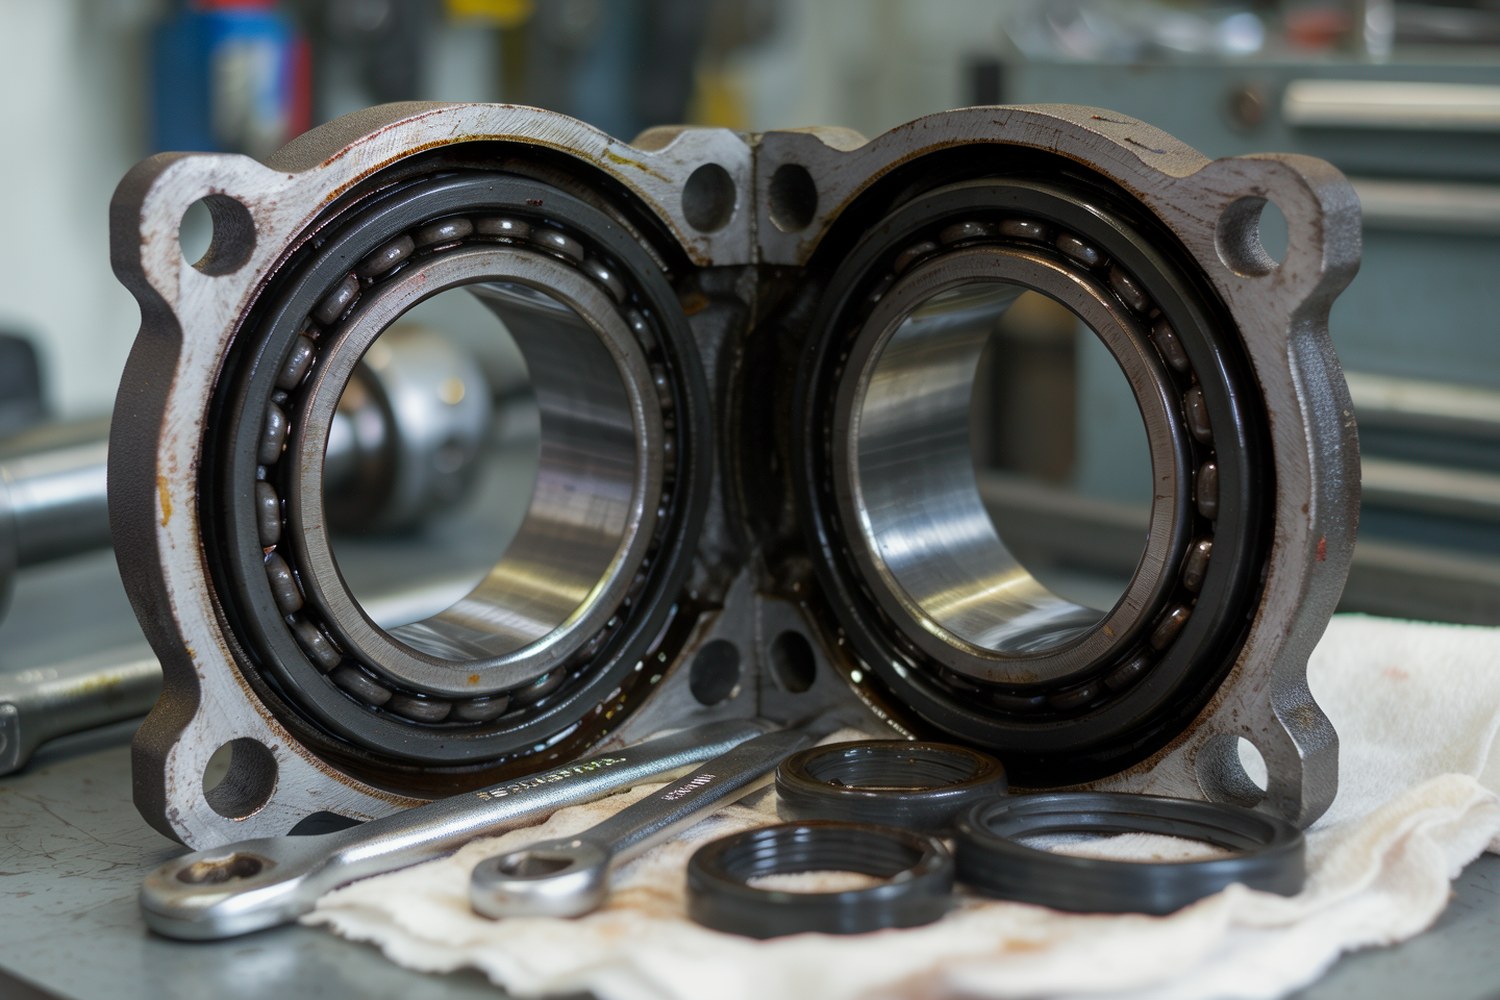
В разъёмных корпусах подшипников уплотнения обычно можно заменить без снятия вала: снимают крышку, очищают посадочные места, меняют изношенные элементы и проверяют герметичность после сборки. Критичны три вещи: чистая посадка, правильная ориентация рабочей кромки и затяжка болтов по спецификации корпуса.
Техника безопасности и подготовка рабочей зоны
Перед разборкой узел нужно безопасно остановить и подготовить рабочее место. Это не формальность: случайный пуск или грязь в корпусе часто портят даже правильно подобранное уплотнение.
- Обесточивание и блокировка (LOTO): Отключить привод от сети, установить блокиратор пусковой аппаратуры и повесить предупреждающий знак. Убедиться в отсутствии остаточной энергии (гравитационной, пневматической, гидравлической).
- Охлаждение узла: Дождаться снижения температуры корпуса до безопасных значений (обычно ниже 40–50°C), чтобы избежать ожогов при снятии крышки и контакта с горячей смазкой.
- Рабочая зона: Убрать лишние предметы, подготовить чистую ветошь, контейнеры для деталей и нормальное освещение для осмотра посадочных мест.
- Чистота: Не класть уплотнения и крепёж на грязную поверхность. Пыль на валу или в пазу быстро превращается в абразив.
Типы уплотнений и критерии выбора
Выбор замены зависит от условий эксплуатации: скорости вращения вала, температурного диапазона и характера внешних воздействий. В разъёмных корпусах применяются контактные и бесконтактные типы уплотнений.
| Тип уплотнения | Материал | Макс. скорость (м/с) | Температура (°C) | Применение |
|---|---|---|---|---|
| Манжетное (контактное) | NBR, FKM; PTFE — только если указан в спецификации | до 12–15 | по материалу и каталогу | Стандартные условия, удержание смазки и защита от пыли |
| Лабиринтное (бесконтактное) | Сталь, чугун, алюминиевые сплавы или полимеры | зависит от конструкции | по каталогу корпуса | Высокие скорости, меньший нагрев, защита без рабочей кромки |
| Фетровое кольцо | Промасленный фетр | низкие и средние скорости | по каталогу | Простая защита от пыли; не универсальная замена манжете |
| Taconite / усиленное лабиринтно-контактное | Корпус уплотнения из стали/чугуна, лабиринты, NBR V-ring и O-rings | по размеру и серии | по каталогу производителя | Сильно загрязнённая или влажная среда: конвейеры, цемент, горная добыча, мойка водой |
Материал выбирают по каталогу конкретного уплотнения: для стандартной температуры часто достаточно NBR, для повышенной температуры и части химических сред применяют FKM. PTFE не стоит указывать как универсальный материал для корпусных уплотнений: его используют только там, где это прямо предусмотрено конструкцией.
Инструменты и материалы
Для качественной замены без повреждения вала и посадочных мест требуется специализированный инструмент. Обычная отвёртка и молоток часто оставляют риски на валу, поэтому их лучше не использовать как основной инструмент.
| Инструмент | Назначение | Требования |
|---|---|---|
| Динамометрический ключ | Затяжка болтов корпуса | Диапазон, соответствующий спецификации (обычно 20–100 Н·м) |
| Монтажная оправка | Прессовка уплотнений | Диаметр равен наружному диаметру уплотнения, гладкая поверхность |
| Пластиковые шпатели / Медные молотки | Демонтаж без царапин | Мягкий металл или твердый пластик для работы по валу |
| Щупы и микрометры | Контроль зазоров и размеров | Точность измерения не менее 0.01 мм |
| Монтажная смазка | Смазка кромок и валов | Совместимая с материалом уплотнения (например, LGAF 3E для SKF) |
Демонтаж старых уплотнений
Обычно вал не снимают: открывают корпус и работают с уплотнениями в крышке и нижней половине. Задача — не поцарапать вал и посадочные поверхности.
- Снятие крышки: Равномерно ослабить болты верхней половины корпуса, лучше крест-накрест. Крышку поднимать без перекоса; тяжёлые крышки — только за штатные проушины.
- Извлечение уплотнений:
- Для манжетных уплотнений: использовать пластиковые крючки или тонкие шпатели. Вставить инструмент между валом и уплотнением, аккуратно поддевая кромку. Не допускать контакта металла инструмента с валом.
- Для лабиринтных уплотнений: сначала демонтировать стопорные кольца или фиксирующие пластины. Затем извлечь металлические кольца.
- Для фетровых колец: извлечь кольцо и очистить паз от остатков фетра сжатым воздухом или мягкой щеткой.
- Очистка: Тщательно очистить посадочные места от старой смазки, грязи и остатков уплотнений. Использовать обезжириватель, совместимый с материалами корпуса.
Подготовка посадочных мест
Состояние поверхностей вала и корпуса критически влияет на герметичность. Перед установкой нового уплотнения нужно проверить геометрию и шероховатость.
Требования к валу
Шероховатость контактной поверхности вала должна составлять Ra 0.2–0.8 мкм. При наличии царапин, задиров или коррозии вал нужно отполировать или заменить. Допустимое отклонение диаметра вала не должно превышать ±0.05 мм для диаметров до 100 мм.
Требования к корпусу
Посадочное место в корпусе должно иметь допуск H7 (для наружной поверхности уплотнения). Поверхность должна быть чистой, без заусенцев на краях. Допустимое отклонение диаметра посадочного места, ±0.05 мм.
Если шероховатость вала превышает норму, установка нового уплотнения приведет к быстрому износу рабочей кромки и протечкам. В таких случаях требуется восстановление вала (наплавка, шлифовка) или замена вала.
Установка новых уплотнений
При установке важно не перекосить уплотнение и не ударить по рабочей кромке. Если нужна запрессовка, усилие передают через оправку по наружной части уплотнения.
- Смазка: Нанести тонкий слой монтажной смазки на наружную поверхность уплотнения (для посадки в корпус) и на рабочую кромку (для контакта с валом). Для контактных уплотнений смазкой заполняется внутренняя полость уплотнения. Для бесконтактных (лабиринтных) уплотнений смазка обычно не требуется на кромке, но может наноситься на полость для защиты от коррозии.
- Монтаж в корпус/крышку:
- Использовать монтажную оправку, диаметр которой равен наружному диаметру уплотнения. Оправка должна опираться только на наружное кольцо уплотнения.
- Прессовать уплотнение в посадочное место корпуса равномерно, контролируя перпендикулярность. Глубина установки должна соответствовать чертежу (обычно вровень с торцом или с небольшим утоплением).
- Сборка разъёмного корпуса:
- Для разъёмных манжетных уплотнений: установить нижнюю половину в корпус, затем верхнюю в крышку. Совместить стыковочные элементы (штифты или пазы) и соединить половинки.
- Убедиться, что рабочая кромка уплотнения не повреждена при монтаже. Направление кромки должно быть обращено к среде, которую нужно удержать (обычно внутрь корпуса).
- Затяжка болтов: Затянуть крепёжные болты динамометрическим ключом в несколько этапов (50%, 75%, 100% от номинального момента) по схеме крест-накрест. Момент затяжки зависит от класса прочности болтов (обычно 8.8 или 10.9) и диаметра. Для SKF/FAG/Schaeffler и Timken SAF/SDAF берите момент из каталога конкретного корпуса и класса болтов. Значения около 10–12 Н·м могут относиться к малым фиксирующим винтам/элементам, но не к основным болтам корпуса.
| Производитель | Серии корпусов / решений | Что важно при замене уплотнений | Смазка и монтаж |
|---|---|---|---|
| SKF | SE, SNL, SNL 30/31/32; inch SAF/SAF B/SAW/SAFD/SDAF для Taconite Seal | SKF Taconite — отдельный картриджный узел: несколько лабиринтных ступеней, внутреннее V-ring уплотнение и канал для продувки/досмазки. Это решение для грязной и влажной среды, а не обычная манжета из PTFE. | Для продувки лабиринта используют смазку, совместимую со смазкой подшипника; конкретную марку брать из инструкции SKF. |
| Schaeffler / FAG | SNV и другие разъёмные корпуса Schaeffler/FAG | Проверять тип штатного уплотнения по обозначению корпуса: фетровое, лабиринтное, манжетное или комбинированное. Не переносить параметры SKF Taconite на FAG без каталожного подтверждения. | Монтажные пасты/смазки Arcanol применять только по назначению; рабочую кромку смазывать совместимым составом. |
| Timken | SAF, SDAF и совместимые корпуса | Для SAF/SDAF встречаются лабиринтные и контактные решения; малые фиксирующие винты не равны основным болтам корпуса. Основной момент затяжки — по размеру корпуса, классу болтов и инструкции Timken. | Использовать смазку, совместимую с подшипником и материалом уплотнения; не смешивать несовместимые загустители. |
Диагностика причин отказа (Failure Analysis)
Анализ состояния демонтированного уплотнения помогает предотвратить повторные поломки. Ниже приведена таблица соответствия вида повреждения и вероятной причины.
| Вид повреждения | Вероятная причина | Корректирующие действия |
|---|---|---|
| Неравномерный износ кромки | Несоосность вала и корпуса, перекос | Проверить центровку, проверить жесткость опор |
| Затвердевание и растрескивание | Перегрев, окисление, старение материала | Снизить температуру, проверить смазку, выбрать материал с большей термостойкостью (FKM) |
| Разрушение кромки с наружной стороны | Абразивное воздействие пыли, грязи | Улучшить внешнюю защиту, установить дополнительные щётки или лабиринты |
| Следы шлифовки на контактной поверхности | Недостаток смазки, сухое трение | Корректировать режим смазки, проверить дозировку |
| Деформация или перекос кольца | Неправильная установка, чрезмерное усилие | Использовать монтажные оправки, обучить персонал |
| Утечка смазки через стык половин | Недостаточная затяжка болтов, повреждение уплотнительной поверхности корпуса | Затянуть болты по моменту, восстановить поверхность корпуса |
Типичные ошибки монтажа
- Повреждение рабочей кромки или вала: Металлический инструмент оставляет риски на валу и режет эластомер. Рабочая зона кромки должна оставаться чистой, без надрывов и заусенцев.
- Неправильная ориентация: Установка уплотнения обратной стороной. Рабочая кромка всегда должна быть обращена к среде, которую нужно удержать (внутрь корпуса для смазки).
- Отсутствие смазки: Монтаж «на сухую» приводит к мгновенному износу и перегреву.
- Перекос при установке: Нажали только на одну сторону уплотнения. Это приводит к неравномерному прилеганию и протечкам.
- Игнорирование чистоты: Попадание пыли в посадочное место или на вал перед установкой.
Проверка герметичности после монтажа
После завершения сборки нужно убедиться в работоспособности узла:
- Визуальный осмотр: Проверить стык половин корпуса на наличие зазоров. Убедиться, что уплотнение установлено ровно.
- Проверка вращения: Повернуть вал вручную. Сопротивление не должно превышать допустимые значения (обычно не более 10-15% от значения до замены). Вращение должно быть плавным, без заеданий.
- Тест на герметичность: При возможности подать давление или смазку под рабочим давлением. Проверить стыки и торцы уплотнений на предмет протечек.
Хранение запасных уплотнений
Эластомеры подвержены старению. Храните уплотнения в сухом месте при температуре 10–25°C, вдали от прямых солнечных лучей, озона и источников тепла. Срок хранения обычно не превышает 2–3 лет с даты производства. Использование просроченных уплотнений не рекомендуется.
- Замена уплотнений в разъёмных корпусах возможна без демонтажа вала, но требует аккуратной подготовки и контроля монтажа.
- Критические параметры: шероховатость вала Ra 0.2–0.8 мкм, допуск посадки H7, чистота рабочей зоны.
- Используйте специализированные оправки и динамометрические ключи для контроля момента затяжки.
- Анализ износа старого уплотнения помогает выявить скрытые проблемы оборудования (несоосность, перегрев, загрязнение).



