


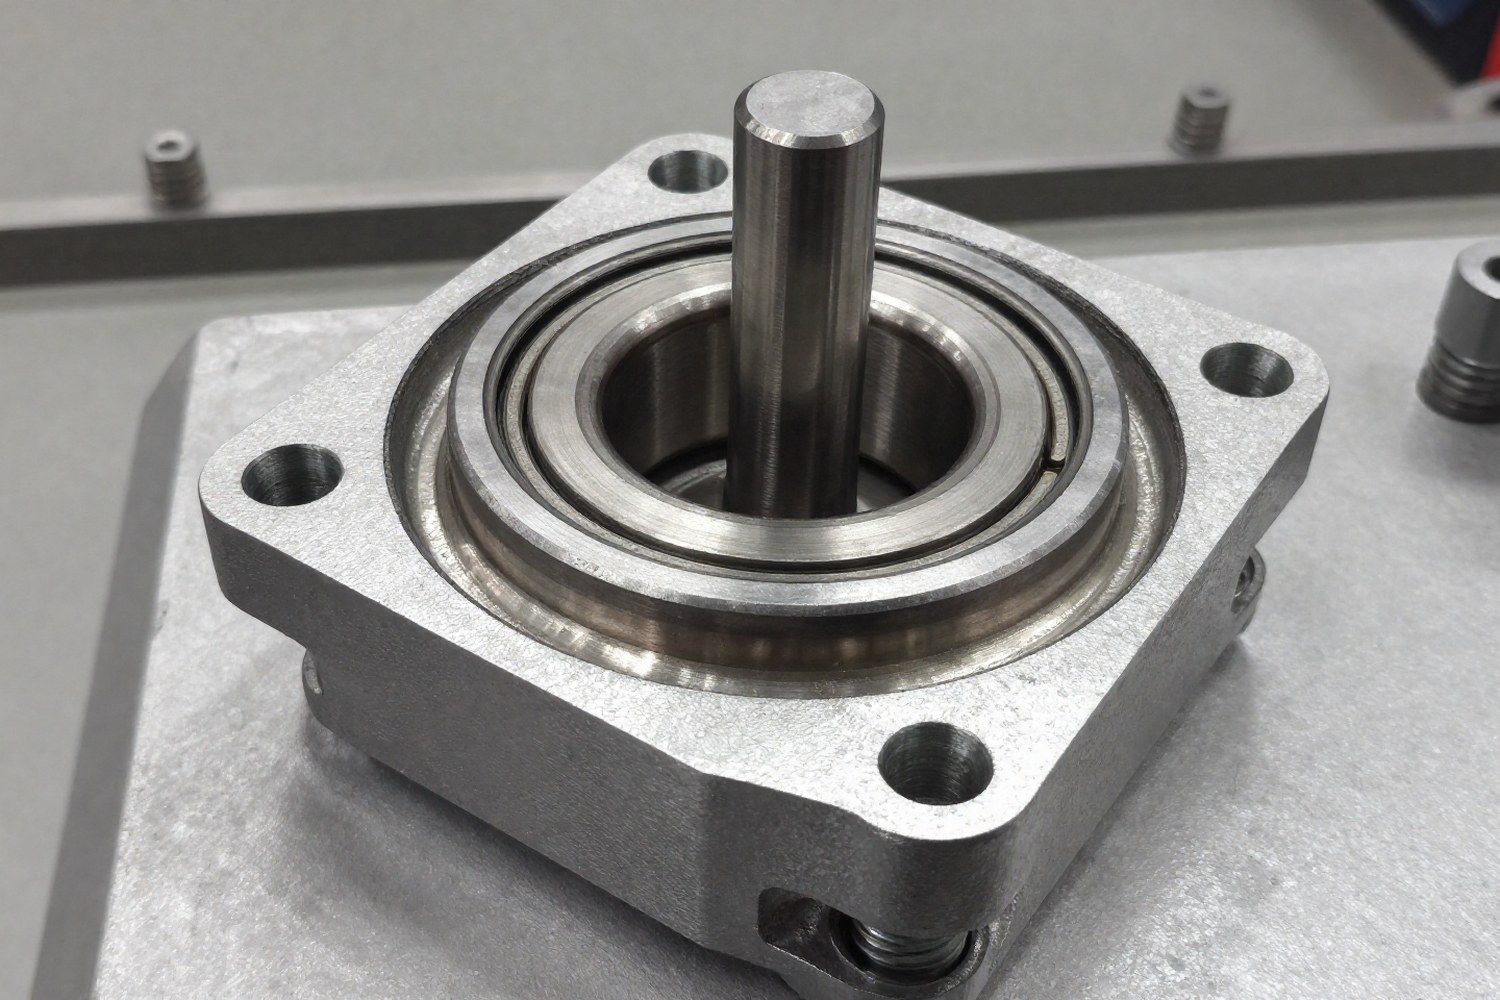
Разъёмные корпуса подшипников, базовый компонент опорных, приводных и натяжных станций конвейерных систем. Их главное инженерное свойство: возможность обслуживать подшипниковый узел без демонтажа вала. На конвейере, где валы часто входят в длинную валоповоротную систему, это экономит часы простоя.
Назначение и преимущества разъёмных корпусов
Разъёмный корпус состоит из двух основных частей: основания (base) и крышки (cap). Разъём проходит через ось вала или перпендикулярно ей. Такая конструкция решает несколько задач:
- Быстрый монтаж и демонтаж: подшипник извлекают или заменяют, сняв крышку, без сдвига вала.
- Защита от загрязнений: литые корпуса из чугуна или стали обеспечивают лучшую герметичность, чем втулочные узлы. Для запылённых конвейеров это критично.
- Жёсткость: массивное основание распределяет нагрузку на фундамент или раму конвейера, снижая риск вибраций.
Ключевое преимущество: разъемные корпуса сокращают время обслуживания подшипниковых узлов на 60–70% по сравнению с неразъёмными аналогами, так как исключают разборку валоповоротной системы.
Классификация корпусов по типу монтажа
Выбор типа корпуса определяется конструкцией конвейера и способом крепления к раме. Наиболее распространены три базовые серии, стандартизированные производителями (SKF, FAG, Timken):
| Тип корпуса | Серии (примеры) | Особенности монтажа | Применение в конвейерах |
|---|---|---|---|
| Стоечный (пьедестальный) | SNL, SN, SD | Крепление болтами к горизонтальной плоскости. Подшипник фиксируется на валу. | Опорные станции промежуточных секций конвейера. |
| Фланцевый | SNE, SNV, SNA | Крепление к вертикальной или наклонной поверхности через фланец с отверстиями. | Боковые опоры, ограниченные пространства, где нет места под пьедестал. |
| Натяжной (подшипниковый узел) | SAF, SDAF, SD | Корпус скользит по валу, фиксируясь упорными кольцами. Позволяет регулировать натяжение. | Натяжные станции ленточных конвейеров, регулировка провисания ленты. |
Для тяжелых условий эксплуатации, шахтные конвейеры, транспортировка крупного щебня, используются усиленные серии с увеличенным количеством точек крепления и толстостенным литым корпусом.
Материалы корпусов и условия эксплуатации
Материал корпуса определяет прочность, коррозионную стойкость и способность гасить вибрации. В конвейерном оборудовании применяют три основных материала:
- Серый чугун (GG25, GG30): стандартный выбор для большинства конвейеров. Чугун хорошо гасит вибрации и легко обрабатывается. Подходит для сухих и умеренно влажных условий без агрессивных химикатов.
- Высокопрочный чугун (GGG40, SG): содержит шаровидный графит, что повышает предел прочности на разрыв и ударную вязкость. Рекомендован для конвейеров с высокими динамическими нагрузками и рывками.
- Нержавеющая сталь (AISI 304, 316): применяется в пищевой промышленности, цементной отрасли (щелочная среда) и при транспортировке химикатов. Обеспечивает максимальную коррозионную стойкость, стоит дороже и гасит вибрации хуже чугуна.
| Условия эксплуатации | Рекомендуемый материал | Обоснование |
|---|---|---|
| Сухая среда, уголь, песок | GG25 / GG30 | Оптимальное соотношение цены и прочности, хорошее гашение вибраций. |
| Влажная среда, промывка водой | GGG40 с покрытием / нержавеющая сталь | Повышенная стойкость к питтинговой коррозии. |
| Агрессивная химия, пищевое производство | AISI 316 | Иммунитет к кислотам, щелочам и санитарным требованиям. |
| Экстремальные ударные нагрузки | GGG40 (высокопрочный) | Высокая ударная вязкость предотвращает растрескивание корпуса. |
Системы уплотнений и защита от загрязнений
На конвейерах, особенно при транспортировке сыпучих грузов (уголь, руда, цемент), главная проблема, проникновение абразивной пыли. Пыль в зоне контакта «вал-подшипник» быстро изнашивает дорожки качения. Поэтому тип уплотнения, критический параметр выбора.
Применяют три основных типа уплотнений:
- Манжетные (Rubber Lip Seals): работают при средних нагрузках и относительно чистых условиях. Просты в замене, но разрушаются при высоких температурах и крупной пыли.
- Лабиринтные (Labyrinth Seals): не касаются вала, поэтому сами не изнашиваются. Используются с густой смазкой. Эффективны на высоких скоростях и температурах.
- Комбинированные (Taconite / Multi-stage): решение для тяжелых условий. Включают внешнее лабиринтное кольцо, пространство для смазки и внутреннюю манжету. Часто имеют шнековую конструкцию, которая выталкивает пыль наружу.
Важно: Для конвейеров с высокой запылённостью, угольные шахты, обогатительные фабрики, необходимы уплотнения класса Taconite (серия SKF Taconite или аналоги FAG). Стандартные манжетные уплотнения в таких условиях выходят из строя за недели.
Фиксация на валу и типы подшипников
Разъёмный корпус сам по себе не фиксирует вал, он удерживает подшипник. Фиксация обеспечивается посадкой подшипника на вал. В конвейерных системах чаще всего применяют сферические роликоподшипники (SRB), они компенсируют перекосы вала.
Два основных метода фиксации подшипника:
- Коническая втулка (Tapered Sleeve): подшипник с цилиндрическим отверстием надевается на коническую втулку, которая фиксируется на цилиндрическом валу гайкой. Это позволяет точно отцентрировать подшипник и задать нужный натяг. Удобно для сменных подшипников.
- Фиксаторы (Locking Devices): подшипник с внутренним конусом фиксируется на валу без втулки. Встречается в компактных узлах (SAF).
Тип фиксации влияет на способность узла выдерживать осевые нагрузки. При работе конвейера возможны осевые смещения вала из-за теплового расширения или перекоса роликов. Сферические роликоподшипники с конической втулкой обеспечивают надёжную фиксацию в обоих направлениях.
Монтаж и требования к соосности
Даже правильно подобранный разъёмный корпус выйдет из строя раньше срока, если нарушены требования к монтажу. Главная причина отказов, несоосность.
Алгоритм монтажа
- Подготовка поверхности: монтажная площадка (рама конвейера) должна быть чистой, плоской и жёсткой. Иначе основание деформируется, и крышка перекосится.
- Установка основания: установить нижнюю часть корпуса, предварительно затянув крепёж с моментом по каталогу. До проверки соосности не дожимать.
- Центровка вала: использовать лазерный выравниватель или индикатор часового типа. Допустимый угловой перекос для сферических подшипников, обычно до 0,5°, но для длительного ресурса лучше держаться в пределах 0,2°.
- Установка подшипника: нагреть подшипник индукционным нагревателем до 80–100 °C для расширения внутреннего кольца. Надеть на вал и зафиксировать гайкой. Запрещено забивать подшипник молотком.
- Сборка корпуса: установить уплотнения, нанести герметик на плоскость разъёма (если требует производитель), поставить крышку и затянуть крепёж крест-накрест.
- Смазка: заполнить корпус через пресс-маслёнку. Объём, по рекомендациям производителя (обычно 30–50% свободного объёма, не более).
Инструменты для монтажа
- Индукционный нагреватель: для равномерного нагрева без локальных перегревов.
- Моментный ключ: для соблюдения регламента затяжки болтов это предотвращает деформацию корпуса.
- Лазерный выравниватель или индикатор часового типа: для точной центровки вала.
Предупреждение: избыточная смазка опаснее недостаточной. Заполнение корпуса «под завязку» повышает температуру из-за сопротивления масла вращающимся деталям (churning effect), что ускоряет деградацию смазки и разрушение уплотнений. Температура подшипника не должна превышать 120 °C, иначе снижается твёрдость стали.
Расчёт ресурса и нагрузок
Чтобы выбрать подходящий корпус и подшипник, рассчитывают эквивалентную динамическую нагрузку и ресурс. Стандартный расчёт ведётся по ISO 281. Формулы даны для предварительной оценки; точный подбор, по каталогам производителей.
Эквивалентная динамическая нагрузка (P)
В конвейерах преобладает радиальная нагрузка, но могут быть и осевые составляющие. Формула для сферических роликоподшипников:
Где: - Fr, радиальная нагрузка; - Fa, осевая нагрузка; - X, Y, коэффициенты радиальной и осевой нагрузки (зависят от типа подшипника, обычно X=1, Y подбирается по каталогу).
Расчёт ресурса L10h
Номинальный ресурс в часах рассчитывается по формуле:
Где: - n, скорость вращения вала (об/мин); - C, динамическая грузоподъёмность подшипника (кН); - P, эквивалентная динамическая нагрузка; - 10/3, показатель степени для роликовых подшипников; - a1, коэффициент надёжности (для надёжности 99% коэффициент 0,21); - aISO, коэффициент эксплуатационных условий (зависит от чистоты смазки и материалов). Для запылённых конвейеров он может снижаться до 0,1–0,3, что требует выбора подшипника с запасом по грузоподъёмности.
Техническое обслуживание и диагностика
Разъёмные корпуса позволяют обслуживать узлы без остановки всего конвейера (для сменных подшипников) или с минимальным простоем. Основные процедуры:
| Операция | Периодичность | Действия |
|---|---|---|
| Визуальный осмотр | Ежедневно / Еженедельно | Проверка утечки смазки, посторонних шумов, вибраций, перегрева корпуса. |
| Дополнительная смазка | По графику / По датчикам | Шприцевание свежей смазки до выхода чистой из дренажного канала. Удаление старой смазки. |
| Проверка уплотнений | Ежемесячно | Осмотр манжет на трещины, проверка лабиринтных колец на забивание пылью. |
| Комплексная диагностика | Ежеквартально | Измерение уровня вибрации (мм/с), температуры корпуса. Сравнение с базовыми значениями. |
Системы централизованной смазки
Для длинных конвейеров рекомендуется внедрять системы централизованной смазки (Auto-Lube). Они непрерывно подают свежую смазку, вытесняя загрязнённую, что продлевает ресурс уплотнений и подшипников. Используются пневматические или электрические дозаторы, управляемые по таймеру или датчикам давления.
Типичные ошибки эксплуатации
- Перегрев из-за избытка смазки: повышает температуру и разрушает уплотнения.
- Попадание пыли: из-за изношенного или неправильно установленного уплотнения.
- Перекос при затяжке: неравномерная затяжка болтов деформирует корпус и перекосит вал.
Типовые сценарии применения
Ниже, сводная таблица выбора типа корпуса для различных участков конвейерной системы:
| Участок конвейера | Тип нагрузки | Рекомендуемый тип корпуса | Рекомендуемый тип подшипника | Особенности |
|---|---|---|---|---|
| Приводная станция | Высокая радиальная, возможна осевая | SNL (стоечный) или SAF (натяжной, если нужна регулировка) | Сферический роликоподшипник (стальной сепаратор) | Требуется высокая жёсткость, использование сферических роликоподшипников. |
| Промежуточные опоры | Стандартная радиальная | SNL или SNE (фланцевый) | Сферический роликоподшипник | Стандартные уплотнения, если среда не сильно запылена. |
| Натяжная станция | Регулируемая, высокая | SAF, SDAF | Сферический роликоподшипник | Обязательно наличие упорных колец на валу, комбинированные уплотнения. |
| Зона разгрузки (ударная) | Ударная, вибрационная | SNL с усиленным корпусом (GGG40) | Сферический роликоподшипник (усиленный) | Установка амортизирующих прокладок под основание, частая смазка. |
Соблюдение правил выбора материалов, уплотнений и точности монтажа позволяет разъёмным корпусам подшипников служить десятилетиями даже в самых тяжёлых условиях конвейерных систем.



