


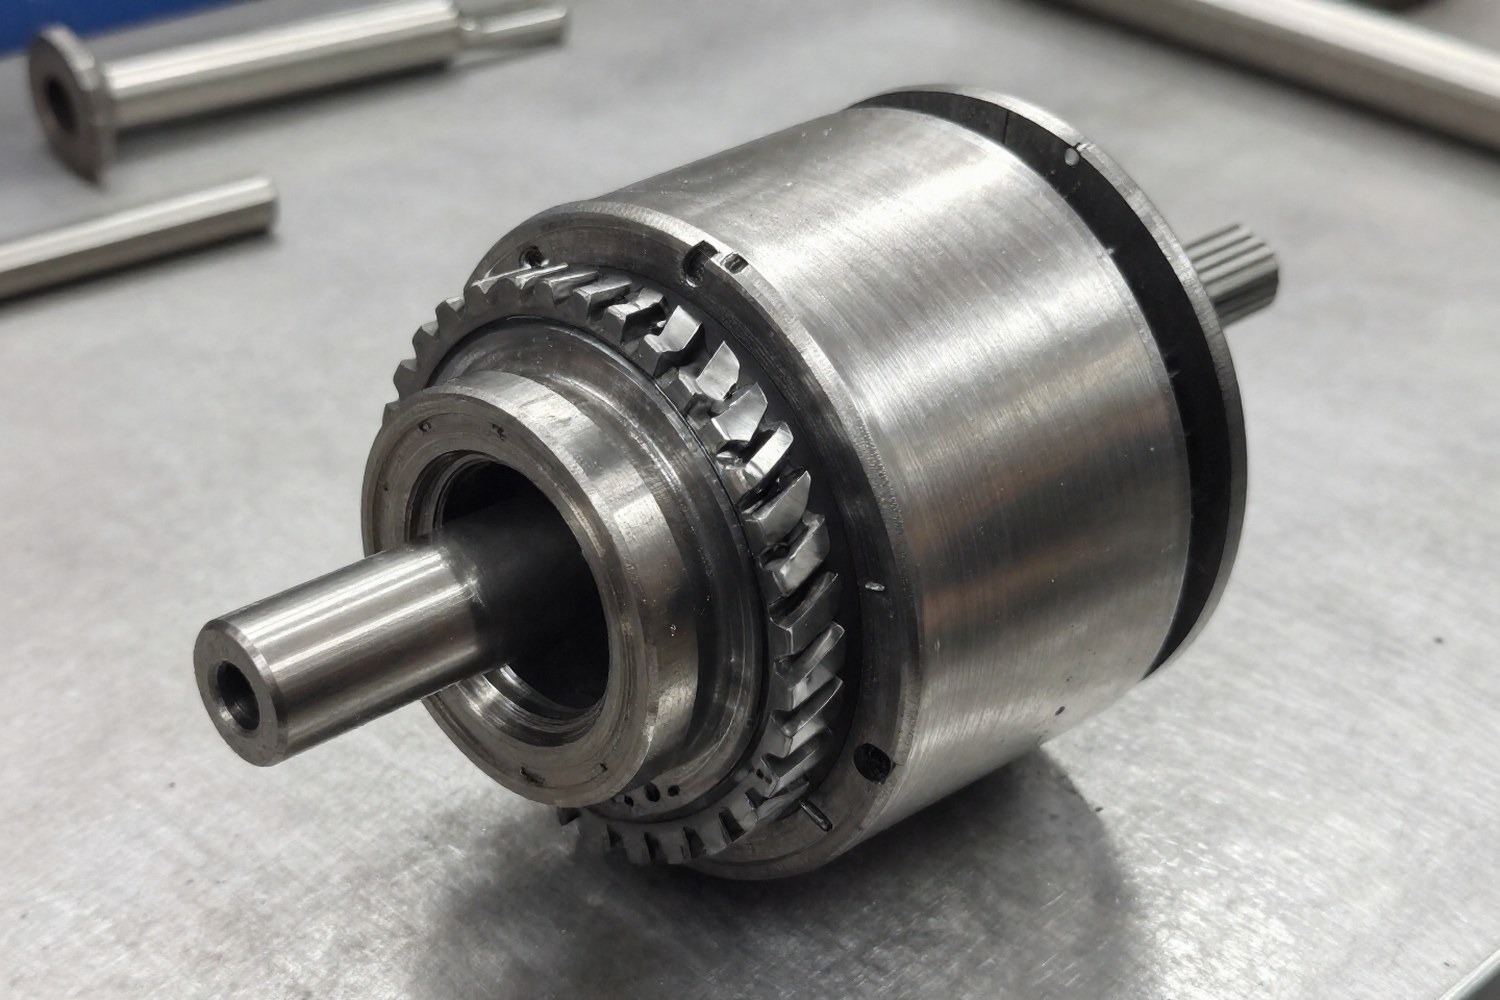
Обгонная муфта (One-Way Clutch) передаёт крутящий момент только в одном направлении, блокируясь при вращении в обратную сторону. В промышленности такие узлы устанавливают на конвейеры, бумагоделательные машины, автомобильные генераторы и системы запуска ДВС. Износ обгонных муфт, частая причина аварийных остановок оборудования.
Восстановление требует прецизионной механической обработки и точной диагностики. Ниже приведён алгоритм оценки состояния узла, методы ремонта и критерии, при которых ремонт оправдан, а когда выгоднее поставить новую деталь.
Типы обгонных муфт и характерные дефекты
Износ и способы восстановления зависят от конструкции муфты. Основные типы по принципу блокировки:
| Тип муфты | Принцип действия | Типичные дефекты | Сложность ремонта |
|---|---|---|---|
| Роликовая (Stieber, RINGSPANN) | Заклинивание роликов в сужающихся пазах между внутренним и внешним кольцом | Питтинг дорожек качения, разрушение сепаратора, износ роликов, заклинивание из-за загрязнения | Средняя/Высокая (требует прецизионной шлифовки) |
| Храповая (собачковая) | Взаимодействие зубьев вала и собачек | Сколы на зубах собачек, износ кулачков, поломка пружин удержания | Низкая (замена комплектующих) |
| Фрикционная | Передача момента за счёт силы трения между дисками или валами | Термическое разрушение поверхности, выгорание смазки, деформация дисков | Средняя (шлифовка и полировка) |
| Многопозиционная (OAD/OWC) | Эксцентриковый ролик в масляной ванне | Засорение масляных каналов, износ уплотнений, коррозия втулки | Высокая (требуется регенерация каналов) |
В автомобильной практике, в основном в генераторах, наиболее распространены роликовые муфты OWC (One-Way Clutch) и многопозиционные OAD (Overrunning Alternator Drive). В промышленном оборудовании, конвейерах, приводах чаще применяются роликовые муфты с независимым или зависимым блокированием.
Важно: При ремонте промышленных муфт критически важно не только восстановить геометрию, но и обеспечить чистоту внутренних полостей. Остаточные частицы абразива или стружки после шлифовки быстро выводят узел из строя.
Диагностика и дефектовка
Решение о ремонте принимают после диагностики. Визуального осмотра часто недостаточно, основные дефекты скрыты внутри корпуса.
Методы неразрушающего контроля (НК)
- Ультразвуковая дефектоскопия (УЗК): Выявляет внутренние трещины в кольцах, расслоения материала и скрытые раковины. Для высоконагруженных промышленных муфт это один из основных методов.
- Магнитопорошковый контроль (МПК): Выявляет поверхностные и подповерхностные трещины в ферромагнитных материалах, сталях ШХ15, 100Cr6. Для бронзовых, латунных сепараторов и алюминиевых корпусов метод неприменим.
- Вибродиагностика: Анализ спектра вибраций позволяет обнаружить износ роликов или дорожек качения по характерным частотам обкатки. Повышенная амплитуда на частотах, связанных с числом роликов, указывает на локальные дефекты.
- Эндоскопия: Визуальный контроль труднодоступных зон через технологические отверстия, для оценки состояния смазки и наличия продуктов износа.
Критерии дефектов
Ремонт возможен, если дефекты не выходят за пределы допусков. Критические параметры, при которых требуется замена или капитальный ремонт:
| Параметр | Допустимое значение (ориентировочно) | Критическое значение (требует замены/капитального ремонта) |
|---|---|---|
| Глубина питтингов на дорожке качения | До 5–10 мкм | Более 20–30 мкм (сплошная сетка микропиттингов) |
| Люфт внутреннего кольца | В пределах заводского допуска (обычно < 0,02 мм) | Превышение допуска из-за износа посадочных мест |
| Чистота поверхности (Ra) | 0,2 – 0,4 мкм | Более 0,6 мкм (шероховатость) |
| Толщина стенки корпуса | Без изменений | Эрозия или коррозия, снижающая прочность |
Технологии восстановления
При сильном износе требуется широкий набор операций, от локальной замены деталей до прецизионной обработки корпусных элементов.
1. Восстановление дорожек качения
Технологичный этап для роликовых муфт.
- Прецизионная шлифовка. Удаление слоя металла для устранения питтингов и зазоров. Снимается минимальный слой (обычно 0,05–0,2 мм), чтобы сохранить геометрию паза.
- Полировка и доводка. Финишная обработка поверхности для получения требуемого микрорельефа (Ra 0,2–0,4 мкм) и улучшения условий образования масляной плёнки. Хонингование применяется реже, чем при обработке цилиндров ДВС.
- Регенерация масляных каналов. Для муфт с принудительной смазкой (конвейеры, компрессоры) требуется прочистка и восстановление геометрии каналов, подающих масло к зонам трения.
2. Замена комплектующих
Стандартный набор операций включает:
- Замену роликов, шариков или собачек на новые, из той же марки стали (подшипниковая ШХ15 или аналог 100Cr6).
- Замену сепараторов, если они деформированы или имеют следы перегрева.
- Замену уплотнений (сальников) для предотвращения попадания пыли и влаги.
3. Восстановление корпусных деталей
Если повреждены посадочные места или внешние поверхности:
- Напыление. Термическое или холодное напыление металлов (никель, хром) с последующей механической обработкой до размеров.
- Сварка и наплавка. Применяются редко из-за риска термической деформации тонкостенных корпусов, но подходят для массивных деталей.
Требования к восстановлению:
- Твёрдость дорожек качения после восстановления должна соответствовать исходной (обычно 60–65 HRC). При снятии слоя металла требуется повторная термообработка, закалка.
- Геометрия паза для роликов восстанавливается с точностью до 0,01 мм.
- Все внутренние полости промываются и проверяются на герметичность.
Экономическое обоснование ремонта
При сравнении затрат прямая экономия на запчастях может быть нивелирована стоимостью простоя или риском повторного отказа.
Коэффициент эффективности
Коэффициент эффективности ремонта (EF) рассчитывается по формуле:
Где:
- Cr, стоимость работ по ремонту (механическая обработка, сборка).
- Cm, стоимость материалов и запасных частей (ролики, сепараторы, смазка).
- Cd, стоимость простоя оборудования во время ремонта. Эта величина сильно влияет на скорость принятия решения.
- Cn, стоимость новой обгонной муфты.
- Ci, стоимость установки новой муфты (включая простой и работу монтажников).
Как читать результат
EF < 0,7
Ремонт рекомендован. Значительная экономия средств. Риск повторного отказа низок, если технология восстановления соблюдена.
0,7 ≤ EF ≤ 0,9
Зона риска. Решение принимается индивидуально. Учитывается критичность узла, доступность новой детали и остаточный ресурс смежных агрегатов.
EF > 0,9
Замена рекомендована. Затраты на ремонт приближаются к стоимости новой детали. Высокий риск скрытых дефектов, которые не удалось выявить при диагностике.
Пример расчёта
Для промышленной роликовой муфты (аналог Stieber CSK40):
- Стоимость новой муфты (Cn): 150 000 руб.
- Стоимость установки новой (Ci): 20 000 руб. (включая 4 часа простоя).
- Ремонт (Cr + Cm): 60 000 руб. (шлифовка, новые ролики, сепаратор).
- Время ремонта: 6 часов. Простой стоит 10 000 руб./час. Итого Cd = 60 000 руб.
Расчёт:
EF близок к порогу 0,7. При простое 20 000 руб./час EF вырастет до 0,94, и замена станет выгоднее. Если простой не критичен (Cd = 0), то EF = 60 000 / 170 000 ≈ 0,35, ремонт явно выгоднее.
Сравнительный анализ: Ремонт vs Замена
Кроме прямых затрат, важно учитывать долгосрочные риски.
| Критерий | Ремонт | Замена на новую |
|---|---|---|
| Начальные затраты | 20–80% от стоимости новой муфты | 100% стоимости + логистика |
| Остаточный ресурс | 60–90% от нового (зависит от метода) | 100% |
| Риск повторного отказа | Выше (из-за усталости материала корпуса) | Базовый (заводская гарантия) |
| Время простоя | Обычно короче (если есть запчасти) | Зависит от сроков поставки новой детали |
| Гарантия | Ограниченная (6–12 мес.) | Полная (12–36 мес.) |
Ремонт невозможен в следующих случаях:
- Усталостные трещины в зонах концентрации напряжений, например в переходных радиусах колец.
- Критическая деформация корпуса, которую нельзя исправить.
- Следы перегрева (отпуск стали), изменившие твёрдость материала.
Рекомендации по продлению ресурса
Чтобы реже ремонтировать муфты и увеличить межремонтный интервал, придерживайтесь следующих правил:
- Контроль смазки. Используйте смазки, рекомендованные производителем. В промышленных муфтах проверяйте чистоту масла и наличие абразивных частиц. Регулярно регенерируйте масляные каналы.
- Защита от загрязнений. Проверяйте сальники и защитные чехлы. Пыль, главная причина питтинга и заклинивания.
- Модернизация. При ремонте можно поставить усиленные ролики из более износостойкой стали или перейти на синтетическую смазку с противозадирными присадками.
- Мониторинг вибрации. Регулярный вибродиагностический контроль помогает выявить дефекты на ранней стадии, до перехода в критическую.



