


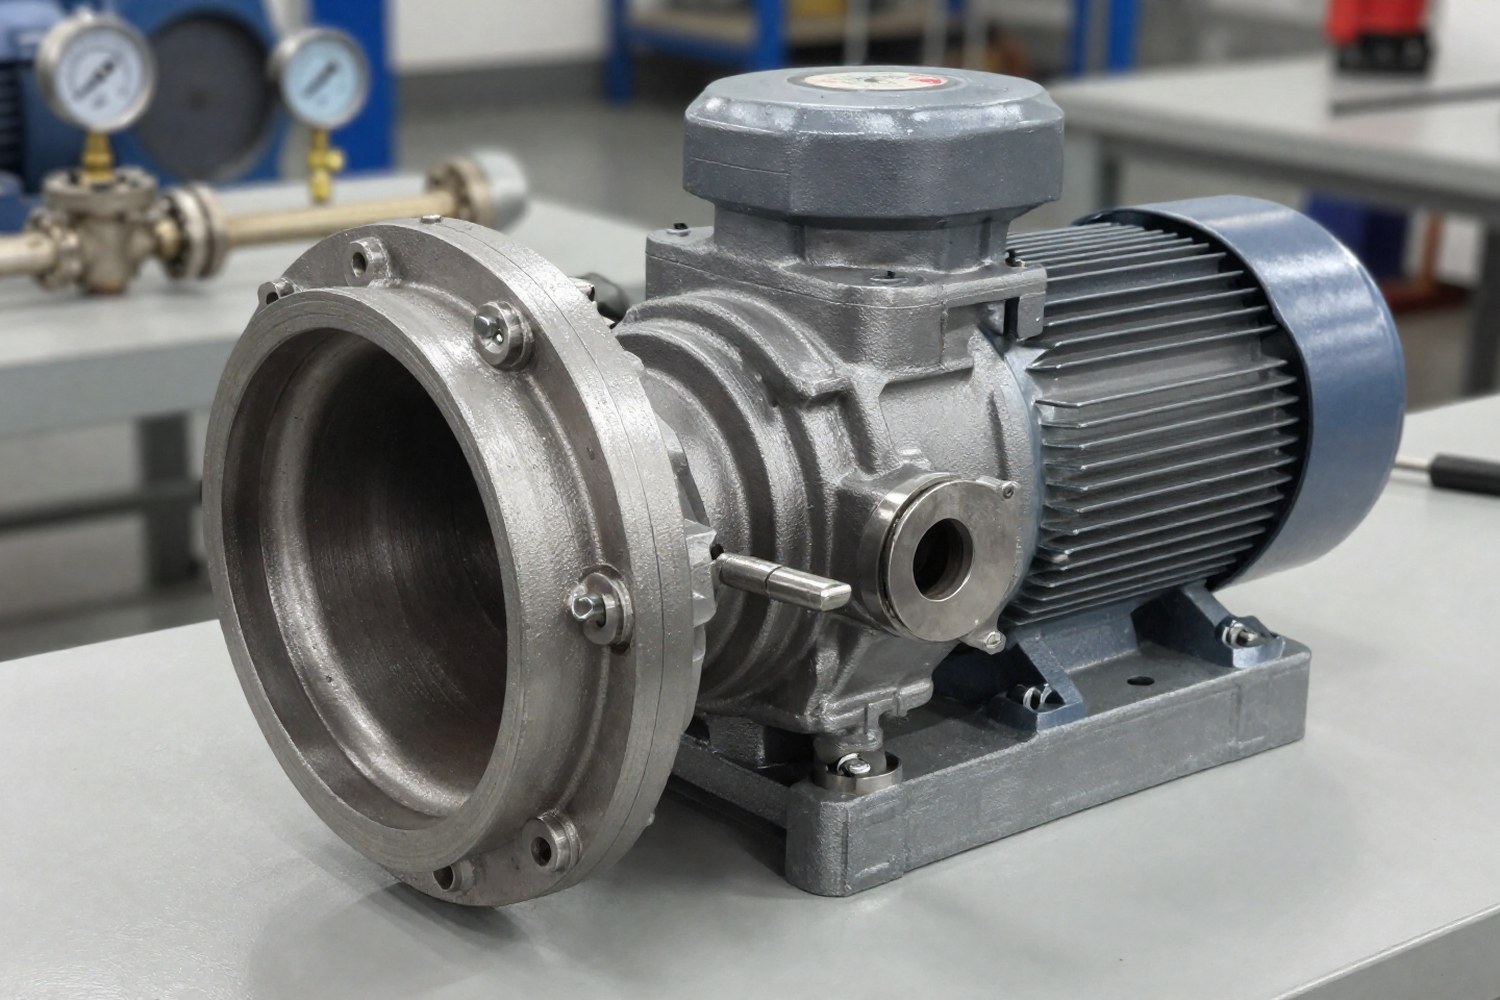
Санитарные насосы это оборудование, спроектированное с учетом строгих требований к гигиене производства. В отличие от насосов общего назначения, они не имеют полостей для накопления продукта, легко поддаются очистке и изготавливаются из материалов, сертифицированных для контакта с пищевыми продуктами. Их использование регламентируется международными и национальными стандартами безопасности.
Нормативная база и стандарты
Проектирование и эксплуатация санитарного оборудования подчиняются ряду нормативных документов. Понимание различий между ними необходимо для корректного выбора оборудования под конкретный рынок сбыта или технологический процесс.
| Стандарт / Регламент | Область действия и фокус | Ключевые требования |
|---|---|---|
| 3-A Sanitary Standards (США) | Молочная и пищевая промышленность | Строгие геометрические допуски, отсутствие мертвых зон, возможность полной очистки. Часто требуется для экспорта продукции в США. |
| EHEDG (Европа) | Все сектора пищевой промышленности | Рекомендации по интеграции оборудования в линии, оценка риска контаминации, валидация процессов CIP. |
| FDA 21 CFR (США) | Материалы, контактирующие с пищей | Регулирует допустимость использования конкретных сплавов и эластомеров (раздел 21, часть 177). |
| ГОСТ EN 1672-1 (ЕАЭС) | Пищевая промышленность (Техника) | Требования к конструкции оборудования, материалам и санитарному дизайну. Базовый стандарт для РФ и стран ЕАЭС. |
| ТР ТС 021/2011 (ЕАЭС) | Безопасность пищевой продукции | Обязательное требование к оборудованию: оно не должно оказывать негативного воздействия на безопасность и качество продукции. |
Примечание: Термины «санитарный насос» и «пищевой насос» часто используются как синонимы, но имеют нюанс. «Пищевой» указывает на материал контакта: нержавеющая сталь и допущенные эластомеры. «Санитарный» подразумевает полный дизайн без мертвых зон, дренируемость и соответствие стандартам 3-A или EHEDG.
Требования к материалам проточной части
Основной материал корпусов, крышек и рабочих колес, нержавеющая сталь. Выбор марки стали определяется химическим составом перекачиваемой среды и используемыми моющими средствами (CIP-агентами).
Сравнение марок нержавеющей стали
Для пищевого производства наиболее распространены аустенитные стали марок AISI 304 и AISI 316L. Разница между ними заключается в содержании молибдена, что напрямую влияет на коррозионную стойкость.
| Параметр | AISI 304 (08Х18Н10) | AISI 316L (03Х17Н14М3) |
|---|---|---|
| Химический состав | Cr 18%, Ni 8%, без Mo | Cr 16-18%, Ni 10-14%, Mo 2-3% |
| Стойкость к кислотам | Хорошая (молочная, уксусная) | Отличная (серная, фосфорная) |
| Стойкость к щелочам | Высокая | Высокая |
| Стойкость к хлоридам | Низкая (риск питтинговой коррозии) | Высокая (молибден подавляет питтинг) |
| Типичное применение | Молоко, вода, нейтральные соки, пивоварение | Соусы, томатная паста, рассолы, агрессивные CIP-растворы |
Для высокотемпературных процессов (выше 105 °C) может применяться сталь AISI 321 (стабилизированная титаном), которая препятствует межкристаллитной коррозии при нагреве. Однако для пищевой промышленности чаще выбирают 316L из-за лучшей общей коррозионной стойкости.
Материалы уплотнений и эластомеров
Уплотнения (сальники, прокладки), наиболее уязвимый элемент насоса. Они должны выдерживать контакт с продуктом, температурные перепады и агрессивные химические агенты при мойке.
| Материал | Температурный диапазон | Совместимость с пищевыми средами | Стойкость к CIP-агентам |
|---|---|---|---|
| EPDM (ЭПДМ) | -40 °C ... +150 °C | Отлично (молоко, кислоты, щелочи) | Высокая к щелочам и кислотам. Низкая к маслам. |
| FKM / FPM (Витон) | -20 °C ... +200 °C | Хорошая (жиры, масла, спирты) | Умеренная. Не рекомендуется для концентрированных щелочей. |
| PTFE (Тефлон) | -200 °C ... +260 °C | Инертен ко всем пищевым продуктам | Максимальная химическая стойкость. Используется как вставки в прокладках. |
| NBR (Нитрил) | -30 °C ... +100 °C | Для жиров и масел | Низкая. Не применяется в основных линиях пищевой продукции. |
| Silicone (Силикон) | -60 °C ... +200 °C | Хорошая (мягкость, гибкость) | Умеренная. Низкая стойкость к истиранию и разрыву. |
При выборе эластомера необходимо опираться на кривые химической стойкости производителя. Срок службы уплотнения зависит не только от материала, но и от частоты циклов CIP/SIP: термическое старение эластомера приводит к потере эластичности и растрескиванию.
Конструктивные особенности и соединения
Санитарный дизайн требует использования специфических типов соединений трубопроводов, которые обеспечивают герметичность и доступ для инспекции.
Типы санитарных соединений
- Tri-Clamp (TC): Наиболее распространенный тип в США и для оборудования американского дизайна. Соединение на трехбортной муфте с эластомерной прокладкой. Быстрый монтаж без инструментов.
- DIN 11851: Стандарт для молочной промышленности (Германия/Европа). Труба с коническим концом (1:16), соединяемая накидной гайкой. Обеспечивает идеальную дренируемость и отсутствие зазоров.
- SMS: Устаревший стандарт, ранее популярный в Европе. Имеет резьбовое соединение и прокладку, но менее герметичен по сравнению с DIN 11851 и Tri-Clamp.
- RJT: Британский стандарт, похож на Tri-Clamp, но с другими геометрическими параметрами муфты.
Геометрия трубопроводов и «мертвые зоны»
Ключевым параметром санитарного дизайна является длина ответвлений от основного потока (dead legs). Согласно рекомендациям EHEDG и 3-A, длина ответвления не должна превышать 1,5–2 диаметров трубы. Это гарантирует, что моющий раствор при CIP-мойке будет достигать всех участков контура с необходимой скоростью.
Требования к шероховатости поверхности
Шероховатость внутренней поверхности (Ra) влияет на адгезию биопленок и эффективность очистки. Стандарты предписывают полировку до определенного уровня. Для фармацевтики и высокоасептических процессов (согласно ГОСТ Р ИСО 14644) часто требуется зеркальная полировка Ra ≤ 0,25–0,4 мкм.
Класс A: Асептика и фармацевтика
Ra ≤ 0,4–0,8 мкм (зеркальная полировка). Обязательно для стерильных продуктов, детских смесей, чувствительных ферментов. Исключает закрепление микроорганизмов.
Класс B: Стандартная пищевая промышленность
Ra ≤ 1,6 мкм (электрополировка). Допускается для большинства продуктов: молоко, соки, пиво, соусы. Обеспечивает баланс между гигиеной и стоимостью обработки.
Важно: Поверхность должна быть непрерывной. Сварные швы внутри проточной части должны быть сварены впритык и отполированы вровень с основной поверхностью. Наличие зазоров или неровностей в сварном шве является нарушением санитарных норм.
Классификация насосов по типу перекачки
Выбор типа насоса диктуется физико-химическими свойствами продукта: вязкостью, наличием твердых частиц и чувствительностью к сдвиговым нагрузкам.
| Тип насоса | Вязкость | Наличие частиц | Пульсация потока | Особенности применения |
|---|---|---|---|---|
| Центробежные | Низкая (вода, молоко) | Отсутствуют или мелкие | Отсутствует (плавный поток) | Высокая производительность. Не подходят для густых паст. Риск аэрации (насыщения воздухом). |
| Кулачковые (роторные) | Средняя и высокая | Крупные частицы (фрукты, ягоды) | Низкая (при правильной синхронизации) | Бережное перекачивание. Сохраняют структуру продукта. Точное дозирование. |
| Винтовые (шнековые) | Очень высокая (пасты, тесто) | Мелкие частицы | Минимальная | Создают высокое давление. Идеальны для томатной пасты, шоколада, жиров. Чувствительны к абразивам. |
| Мембранные | Любая | Любые | Пульсирующая | Возможность работы «всухую», самовсасывание. Используются для дозирования и перекачки агрессивных сред. |
| Перистальтические | Любая | Любые | Плавная (за счет шланга) | Продукт контактирует только со шлангом. Максимальная гигиена. Низкая производительность. Идеальны для дозирования добавок. |
Процессы очистки: CIP и SIP
Современное пищевое производство не допускает разборки насосов для мойки. Используются системы автоматической очистки.
CIP (Clean-in-Place), Мойка
Процесс циркуляции моющих растворов (щелочь, кислота) по контуру без разборки. Насос должен обеспечивать турбулентный поток (скорость > 1,5 м/с) в трубопроводах для механического смывания загрязнений. Конструкция насоса (радиусы изгибов, зазоры ротор-статор) должна позволять моющему раствору омывать все внутренние поверхности.
SIP (Sterilize-in-Place), Стерилизация
Процесс обработки паром при температуре 121–135 °C. Требования к материалам ужесточаются:
- Все уплотнения должны выдерживать длительное воздействие пара (EPDM, PTFE).
- Материалы не должны деформироваться при нагреве.
- Конструкция должна исключать образование конденсата в «карманах» (dead legs).
Краткий итог: Выбор санитарного насоса это инженерная задача, основанная на анализе продукта и требований к очистке. Для маловязких сред подходят центробежные насосы из 316L стали. Для вязких и пульпообразных продуктов, роторные (кулачковые или винтовые). Ключевые критерии выбора: материал уплотнений (под CIP/SIP), шероховатость поверхности (Ra) и тип санитарного соединения (Tri-Clamp или DIN).
Техническое обслуживание и контроль
Надежность санитарного насоса зависит от регулярного мониторинга. Основные индикаторы состояния:
- Утечка через уплотнение: Допустимая утечка для двойных механических уплотнений с барьерной жидкостью, не более нескольких капель в минуту. Превышение требует замены.
- Вибрация и шум: Указывают на износ подшипников, дисбаланс ротора или кавитацию.
- ATP-тесты: Контроль чистоты поверхностей после CIP-цикла. Отсутствие аденозинтрифосфата подтверждает эффективность мойки.
Важно: При использовании двойных механических уплотнений с барьерной жидкостью необходимо следить за тем, чтобы барьерная жидкость была совместима с пищевыми продуктами или имела систему контроля протечек. В случае разрыва барьерной камеры возможна контаминация продукта. Для особо чувствительных процессов рекомендуется использовать безуплотнительные насосы (с магнитной муфтой) или перистальтические насосы.
Рекомендация: При проектировании линии закладывайте возможность установки байпасных линий и запасных насосов. Остановка линии из-за отказа насоса в пищевой промышленности приводит к значительным потерям продукта и простоям.



