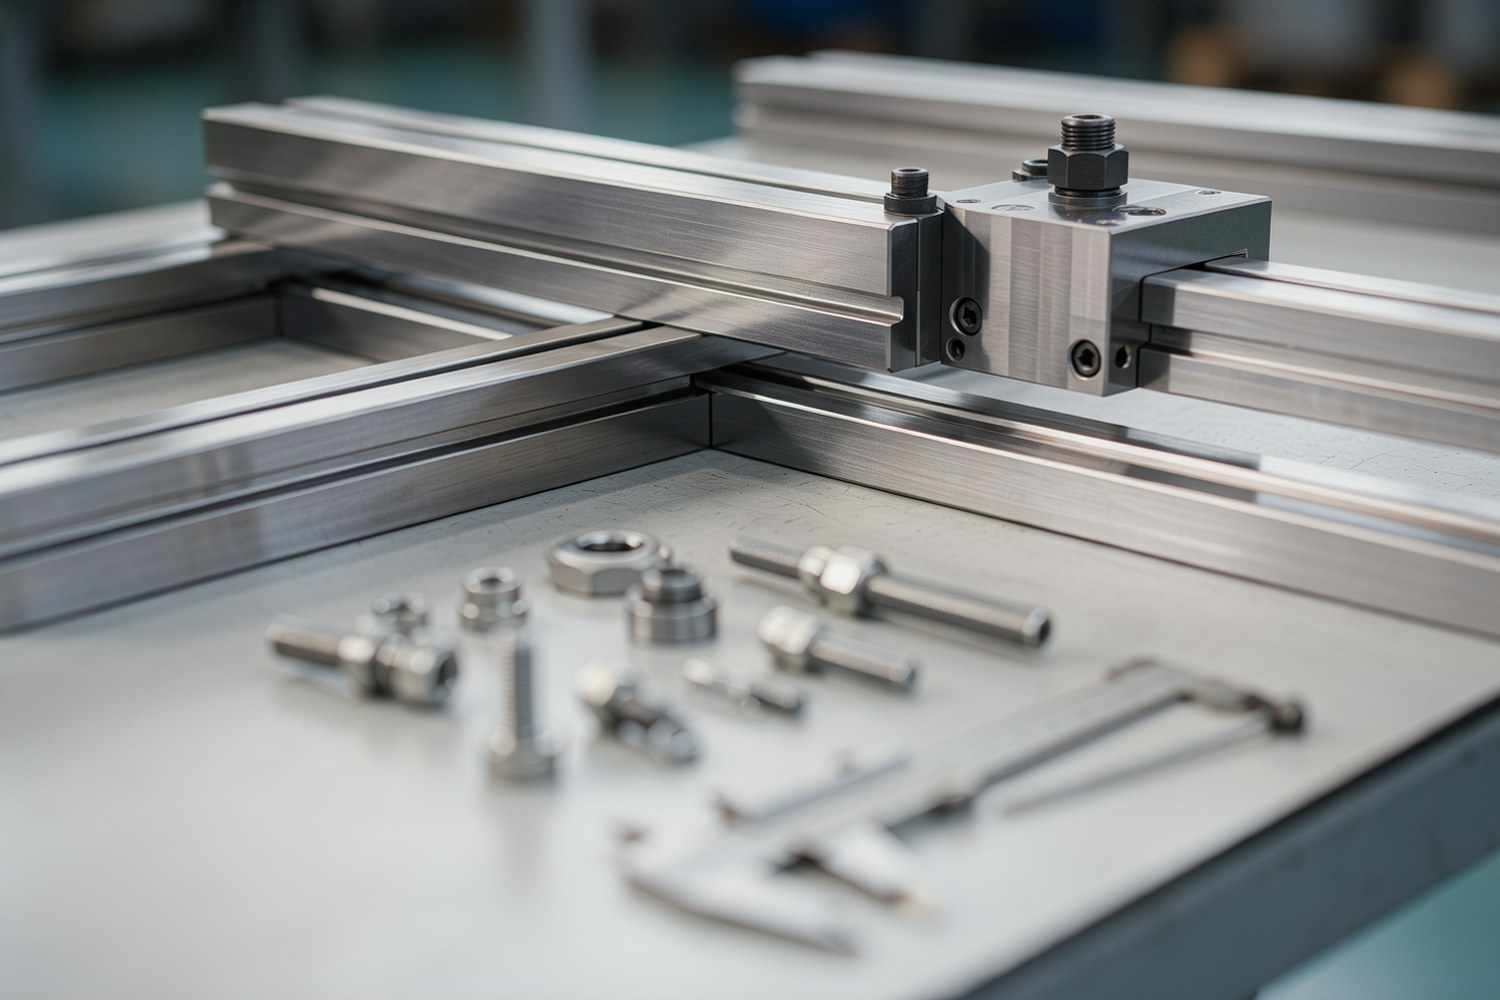
Линейные направляющие (рельсовые системы) являются критическим компонентом станков с ЧПУ и автоматизированных линий. Их геометрическая точность определяет позиционирование инструмента. Входной контроль — это не формальность, а инженерная процедура, которая предотвращает установку деталей с отклонениями, приводящими к заклиниванию каретки, неравномерному износу шаровых дорожек и снижению точности обработки.
Основной фокус приемки: визуальный осмотр на наличие повреждений при транспортировке, проверка геометрических размеров (ширина, высота, шаг отверстий), измерение прямолинейности рельса и параллельности дорожек качения, оценка усилия хода (преднатяга). Все измерения проводятся после температурной стабилизации деталей.
 Molykote G-Rapid Plus, 400 мл
3 850 ₽ Без НДС
 Цепное масло OKS 310 ISO VG: 150, 1 л
0 ₽ Без НДС
 HALS Klueber S88 Plus HCG-00-7, 0.7 л
12 950 ₽ Без НДС
 Molykote 33 Medium, 1 кг
5 950 ₽ Без НДС
 Krytox™ GPL 205, 1 кг - высокоэффективная фторсодержащая смазка
21 000 ₽ Без НДС
 KLUBER Isoflex Topas NCA 52, 1 кг
14 950 ₽ Без НДС
Цели и критерии входного контроля
Входной контроль линейных направляющих направлен на подтверждение соответствия поставляемой продукции техническим условиям производителя (datasheet). Основные риски использования бракованных компонентов:
- Потеря точности: отклонение от прямолинейности более допустимого значения приводит к биению инструмента и снижению чистоты поверхности детали.
- Вибрации и шум: дефекты дорожек качения или нарушение параллельности вызывают резонансные колебания при высоких скоростях.
- Преждевременный износ: наличие заусенцев, микротрещин или коррозии ускоряет деградацию шариков и беговых дорожек.
Контроль должен проводиться в условиях, приближенных к рабочим: температура воздуха 20±2°C. Изделия должны находиться в помещении не менее 24 часов для температурной стабилизации перед измерением.
Этап 1: Визуальный и тактильный осмотр
Первичная проверка выполняется без использования измерительных приборов. Осмотр проводится в хорошо освещенном помещении. Рекомендуется использовать белые хлопчатобумажные перчатки, чтобы исключить контакт кожи с металлом (риск коррозии от пота).
Проверка упаковки и маркировки
- Целостность заводской упаковки (картон, пленка).
- Соответствие маркировки на упаковке заказу (тип, длина, класс точности).
- Отсутствие следов ударов или деформации тары.
Проверка поверхности
- Равномерность антикоррозийного покрытия (отсутствие пятен, подтеков).
- Отсутствие вмятин, сколов и царапин на беговых дорожках и монтажных плоскостях.
- Чистота резьбовых отверстий под крепеж.
Важно: Не снимайте защитную смазку до завершения приемки. Снятие смазки открывает доступ влаге и может запустить процесс коррозии, если деталь не будет установлена немедленно.
Этап 2: Контроль геометрических размеров
Проверка габаритных и присоединительных размеров необходима для обеспечения совместимости с монтажными узлами станка. Отклонения в размерах крепежных отверстий исключают возможность установки каретки.
Ключевые параметры для измерения:
- Ширина и высота направляющей (рельса).
- Расстояние между центрами крепежных отверстий (шаг).
- Высота от монтажной поверхности до центра каретки.
- Размеры посадочных поверхностей каретки.
| Параметр | Класс точности P (стандарт) | Класс точности H (высокий) | Класс точности SP (сверхточный) |
|---|---|---|---|
| Ширина направляющей (W) | ±0.10 мм | ±0.03 мм | ±0.007 мм |
| Высота (H) | ±0.10 мм | ±0.03 мм | ±0.007 мм |
| Параллельность дорожек качения | 0.02 мм/м | 0.01 мм/м | 0.003 мм/м |
Примечание: Допуски могут варьироваться в зависимости от производителя. Всегда сверяйтесь с технической документацией (datasheet).
Этап 3: Проверка прямолинейности и параллельности
Прямолинейность — это отклонение оси направляющей от идеальной прямой линии. Параллельность — это отклонение беговых дорожек каретки относительно монтажной поверхности рельса. Эти параметры напрямую влияют на плавность хода.
Методика измерения индикатором часового типа
- Установите направляющую на поверочную плиту (класс точности 0 или 1) или на три регулировочных винта.
- Закрепите индикатор часового типа на штативе так, чтобы измерительный наконечник касался боковой поверхности направляющей (для проверки параллельности) или верхней части (для прямолинейности).
- Установите ноль индикатора в начальной точке.
- Перемещайте индикатор вдоль всей длины направляющей с постоянной скоростью.
- Зафиксируйте максимальное и минимальное отклонения.
Где ri — показания индикатора в i-ой точке измерения.
Для направляющих длиной более 2 метров рекомендуется использовать лазерные интерферометры, обеспечивающие точность измерения до 0,1 мкм на всей длине. Ручные методы (с использованием поверочной линейки) допустимы только для классов точности P и H.
Этап 4: Оценка качества поверхности (шероховатость)
Качество обработки беговых дорожек определяет уровень трения и износостойкость. Для рельсовых направляющих с шариковым или роликовым зацеплением требуются высокие классы чистоты.
| Зона поверхности | Параметр Ra (мкм) | Параметр Rz (мкм) |
|---|---|---|
| Дорожки качения | 0.1 - 0.4 | 0.8 - 2.0 |
| Боковые направляющие | 0.8 - 1.6 | 3.2 - 6.3 |
| Монтажные поверхности | 1.6 - 3.2 | 6.3 - 12.5 |
Измерение шероховатости выполняется профилометром. В качестве предварительной проверки допускается визуальное сравнение с эталонными образцами шероховатости под увеличением (микроскоп 20x). Для входного контроля на складе профилометрия часто заменяется тактильным контролем (отсутствие заеданий) и визуальным осмотром, так как профилометры чувствительны к загрязнению и требуют стабильных условий.
Этап 5: Измерение преднатяга
Преднатяг (preload) — это предварительная деформация элементов качения и дорожек, создаваемая для устранения люфта и повышения жесткости системы. Он является компромиссом между жесткостью и усилием хода.
Нулевой преднатяг (Z0)
Минимальное трение, высокая скорость. Применяется в легких механизмах и высокоскоростных осях.
Тяжелый преднатяг (Z3)
Максимальная жесткость, низкое трение при высоких нагрузках. Применяется в прецизионных станках и робототехнике.
Физический смысл преднатяга заключается в том, что шарики или ролики прижимаются к дорожкам с усилием, что исключает зазоры. Однако избыточный преднатяг приводит к повышению температуры трения и ускоренному износу.
Методы проверки преднатяга на складе:
- Динамометрический ключ: измерение момента затяжки регулировочных винтов (если предусмотрено конструкцией).
- Динамометр (весы): измерение силы, необходимой для перемещения каретки по направляющей. Значения усилия хода должны соответствовать каталожным данным производителя. Расчет усилия хода через статическую грузоподъемность (C0) неточен из-за влияния коэффициента трения, поэтому ориентироваться следует на справочные значения усилия хода из datasheet.
Измерительное оборудование и условия
Для проведения входного контроля требуется калиброванный инструмент. Использование некалиброванных штангенциркулей недопустимо для классов точности H, SP и UP.
| Инструмент | Применение | Требуемая точность |
|---|---|---|
| Штангенциркуль | Габаритные размеры | 0.02 - 0.05 мм |
| Микрометр | Точные размеры | 0.001 мм |
| Индикатор часового типа | Прямолинейность, параллельность | 0.001 мм (для H/SP/UP), 0.01 мм (для P) |
| Профилометр | Шероховатость | 0.001 - 0.02 мкм (Ra) |
| Поверочная плита | Базовая поверхность | Класс 0 или 1 |
Документация и проверка комплектности
При приемке необходимо проверить пакет сопроводительных документов. Отсутствие сертификатов может стать причиной отказа в гарантийном обслуживании.
- Сертификат соответствия: подтверждение соответствия заказа.
- Протокол измерений: данные заводских измерений геометрии и шероховатости.
- Сертификат на материал: подтверждение марки стали (обычно высокоуглеродистая хромистая сталь) и проведения термообработки.
- Инструкция по монтажу и смазке: обязательный документ для каждого комплекта.
Типичные ошибки при приемке
- Игнорирование температурной стабилизации: Измерение холодных деталей в теплом помещении приводит к погрешностям из-за теплового расширения металла.
- Повреждение при транспортировке: Неправильная укладка длинных рельсов может вызвать прогиб, который не виден визуально, но фиксируется при измерении прямолинейности. Также важно проверить отсутствие песка или стружки в каретке.
- Отсутствие проверки документации: Отсутствие сертификата на материал (сталь с высоким содержанием хрома) и термообработку.
- Смешение классов точности: Использование допусков для класса P при приемке деталей класса SP.
- Некорректная совместимость: Попытка установить каретку от одного производителя на рельс другого. Каретки и рельсы обычно поставляются парами и не взаимозаменяемы без подгонки.
Входной контроль линейных направляющих — это систематическая проверка, которая защищает производственные активы. Строгое соблюдение методики и использование калиброванного оборудования позволяют гарантировать точность и долговечность оборудования.