


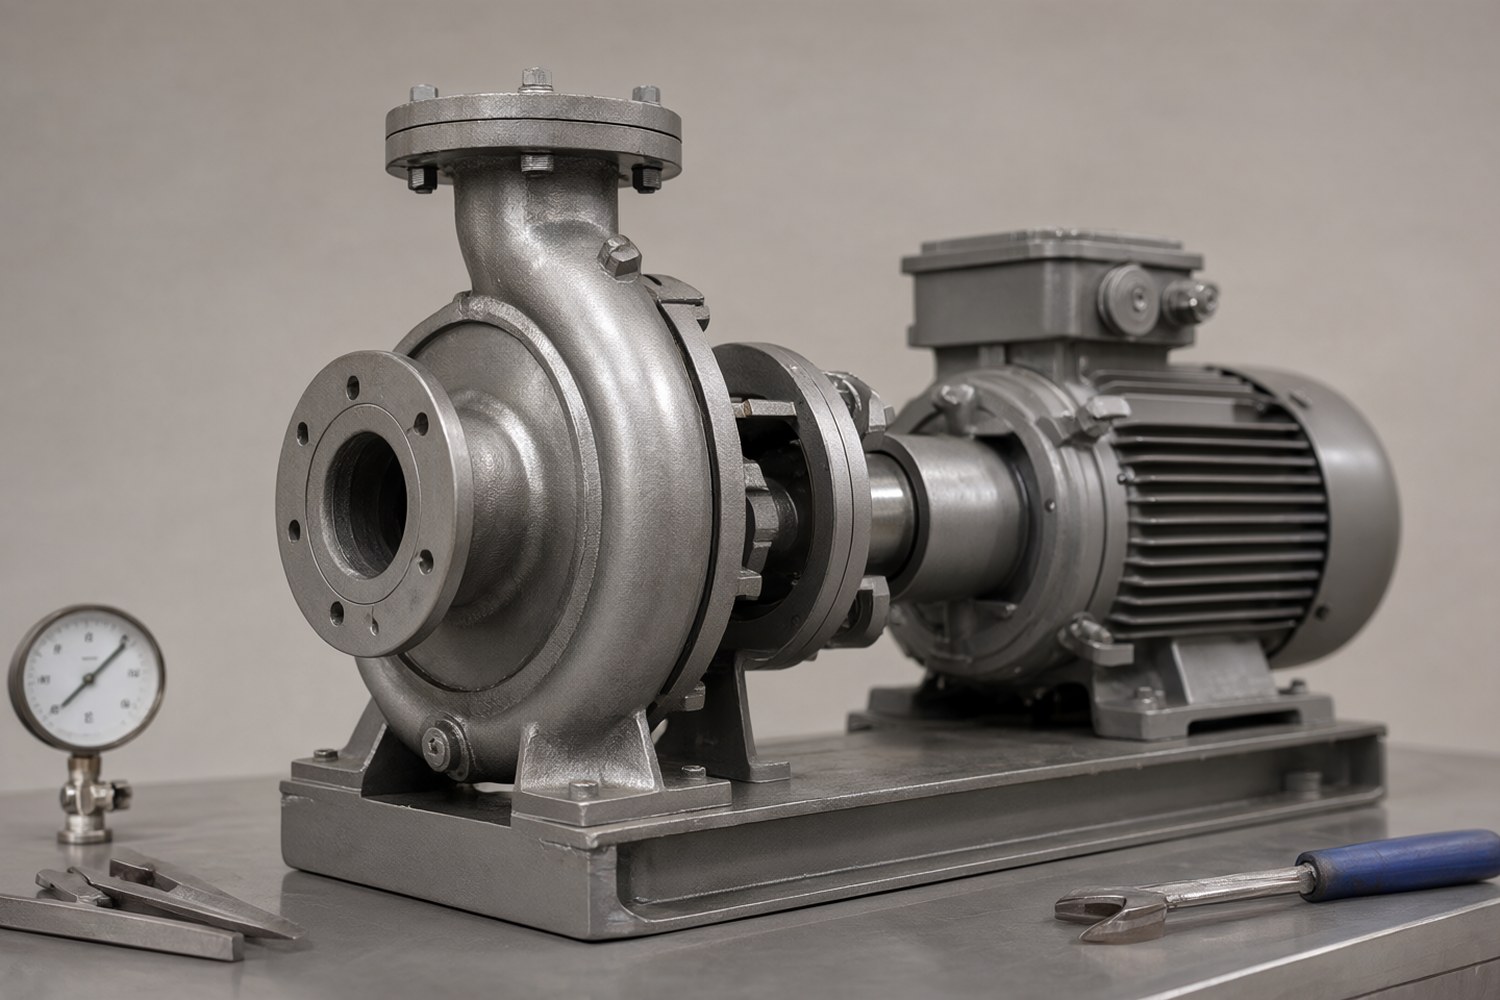
Эксплуатация насосного оборудования в условиях высокой жесткости воды (более 3,0 мг-экв/л), одна из самых частых причин раннего выхода техники из строя. Проблема не только в механическом засорении, но и в физико-химических процессах, которые меняют геометрию рабочих органов, ухудшают теплообмен и провоцируют локальную коррозию.
Классификация жесткости воды и допустимые пределы
Жесткость воды определяется суммарной концентрацией растворенных солей двухвалентных металлов, в первую очередь кальция (Ca²⁺) и магния (Mg²⁺). В инженерной практике используют разные единицы измерения, поэтому при анализе лабораторных протоколов важно правильно переводить значения.
| Категория жесткости | мг-экв/л | °dH (немецкие градусы) | ppm (CaCO₃) |
|---|---|---|---|
| Очень мягкая | 0 – 1,5 | 0 – 4,2 | 0 – 75 |
| Мягкая | 1,5 – 3,0 | 4,2 – 8,4 | 75 – 150 |
| Средней жесткости | 3,0 – 6,0 | 8,4 – 16,8 | 150 – 300 |
| Жесткая | 6,0 – 9,0 | 16,8 – 25,2 | 300 – 450 |
| Очень жесткая | > 9,0 | > 25,2 | > 450 |
В России более 60% территорий характеризуется водой средней жесткости и выше. В Поволжье, на Урале и в Сибири показатели часто превышают 7–10 мг-экв/л. Для разных типов насосов существуют свои допустимые пределы при условии отсутствия предварительной водоподготовки:
- Центробежные насосы (общепромышленные): до 6,0 мг-экв/л при условии регулярной очистки.
- Погружные дренажные насосы: до 3,0 мг-экв/л, поскольку зазоры в гидравлической части минимальны, а риск засорения высок.
- Насосы для горячих сред (ТЭЦ, теплообменники): не более 1,5 мг-экв/л из-за ускоренного термического осаждения.
Важно: Жесткость воды может существенно меняться даже в пределах одного региона в зависимости от сезона и глубины забора (поверхностные или подземные источники). В промышленности допустимые пределы часто расширяют за счет установки фильтров грубой очистки и систем водоподготовки.
Механизмы образования минеральных отложений
Отложения на поверхностях насосного оборудования — это не просто выпадение осадка, а процесс, включающий термическое разложение, электрохимические реакции и кавитационную кристаллизацию.
Термическое осаждение карбонатов
Основной механизм образования накипи. При нагревании воды гидрокарбонаты кальция и магния разлагаются с образованием нерастворимых карбонатов. Эта реакция особенно интенсивна в насосах, которые перекачивают горячую воду или работают в условиях локального нагрева от трения.
Карбонат кальция (CaCO₃) образует плотные корки, прочно сцепленные с металлом. Карбонат магния (MgCO₃) в чистом виде встречается реже, он более растворим, но в присутствии других ионов формирует сложные структуры.
Электрохимическая коррозия и питтинг
Минеральные отложения создают гальванические пары на поверхности металла. Под слоем накипи возникает зона с ограниченным доступом кислорода, которая становится анодом относительно открытой поверхности металла (катода). Это приводит к питтинговой коррозии, образованию глубоких точечных поражений, снижающих прочность корпуса и способных привести к его пробою.
Кавитационная кристаллизация
В зонах пониженного давления (вход в рабочее колесо) происходит локальное пересыщение раствора солей. При схлопывании кавитационных пузырьков возникают микроскопические зоны высокого давления и температуры, которые служат центрами кристаллизации. В результате отложения формируются не только на стенках, но и на лопастях, нарушая их гидродинамику.
Тип отложений
Карбонатные (накипь)
Условия образования
Повышенная температура, испарение
Характерный вид
Плотные беловатые или желтоватые корки
Влияние отложений на компоненты насосного оборудования
Минеральные отложения оказывают комплексное негативное воздействие на все ключевые узлы насоса, от снижения эффективности до катастрофических механических повреждений.
Рабочие колеса и гидравлика
Самое критичное воздействие. Отложения на лопастях меняют их геометрию, увеличивают шероховатость поверхности и сужают проточную часть. Это приводит к:
- Снижению гидравлического КПД насоса.
- Увеличению гидравлических потерь на трение.
- Нарушению баланса рабочего колеса, что вызывает вибрацию.
Слой отложений толщиной всего 1,5 мм может снизить производительность насоса на 10–15% и увеличить потребление электроэнергии на 20–25%.
Торцевые уплотнения
Торцевые механические уплотнения (ТМУ) особенно чувствительны к качеству перекачиваемой среды. Кристаллизация солей в зазоре между торцами приводит к абразивному износу уплотнительных поверхностей, заклиниванию подвижных элементов и увеличению утечек.
По статистике производителей, до 35% всех случаев замены ТМУ связаны именно с воздействием жесткой воды.
Подшипники и валы
Проникновение жесткой воды в подшипниковые узлы вызывает коррозию валов. Микрокристаллы карбонатов действуют как абразив, ускоряя износ сальников и подшипников. Срок службы подшипников при работе с жесткой водой сокращается в среднем на 30–40%.
| Компонент насоса | Основной тип повреждения | Сокращение срока службы, % | Типовые признаки |
|---|---|---|---|
| Рабочее колесо | Отложения, эрозия, дисбаланс | 30–45 | Снижение напора, вибрация |
| Подшипниковые узлы | Коррозия, абразивный износ | 25–40 | Шум, повышенная температура |
| Торцевые уплотнения | Кристаллизация, задиры | 40–60 | Утечки, повреждение поверхностей |
| Корпус насоса | Отложения, питтинговая коррозия | 15–25 | Снижение КПД, истончение стенок |
Экономические последствия и расчет потерь
Влияние жесткой воды на насосное оборудование имеет прямое финансовое выражение. Основные статьи потерь, энергопотребление, стоимость внеплановых ремонтов и сокращение срока службы оборудования.
Расчет энергетических потерь
Рассмотрим промышленный насос мощностью P = 15 кВт, работающий круглосуточно. Годовое потребление электроэнергии без отложений:
При снижении КПД на 20% из-за отложений (что требует увеличения мощности для поддержания напора):
Дополнительные затраты при тарифе 5 руб/кВт·ч составят:
Расчет гидравлических потерь
Образование отложений увеличивает шероховатость внутренней поверхности труб и рабочего колеса. Потери напора (ΔH) оценивают через уравнение Дарси-Вейсбаха, где увеличение шероховатости (k) напрямую влияет на коэффициент трения (λ). Упрощенная эмпирическая зависимость падения напора от толщины слоя отложений (δ) для промышленных насосов:
Где C — коэффициент, зависящий от геометрии проточной части, δ, толщина отложения в мм, n, показатель степени (обычно 1,5–2,0). Небольшой слой накипи (1–2 мм) способен привести к нелинейному росту потерь напора. Насосной станции приходится повышать давление, что дополнительно увеличивает энергозатраты.
Стоимость внеплановых ремонтов
Средняя стоимость внепланового ремонта насосного оборудования среднего размера, 120 000–180 000 рублей без учета простоя производства. На предприятиях, использующих жесткую воду без подготовки, частота ремонтов в 2,5–3 раза выше.
Сравнительный анализ методов борьбы с отложениями
Выбор стратегии защиты зависит от баланса капитальных (CAPEX) и эксплуатационных (OPEX) затрат.
| Метод | Эффективность | CAPEX | OPEX | Срок окупаемости |
|---|---|---|---|---|
| Ионообменное умягчение | Высокая (90–95%) | Средняя | Средние (соль, регенерация) | 1–2 года |
| Обратный осмос | Очень высокая (95–99%) | Высокая | Высокие (мембраны, энергия) | 2–3 года |
| Дозирование ингибиторов | Средняя (70–85%) | Низкая | Средние (реагенты) | 0,5–1 год |
| Магнитная обработка | Низкая-средняя (30–70%) | Низкая | Минимальные | 1–2 года |
| Ультразвуковая обработка | Средняя (50–80%) | Средняя | Низкие (электроэнергия) | 1,5–2,5 года |
Методы предотвращения образования отложений
Профилактика включает три направления: водоподготовку, химическую стабилизацию и физические методы.
Водоподготовка
- Ионный обмен (умягчение): Замена ионов Ca²⁺ и Mg²⁺ на ионы Na⁺ при прохождении воды через слой катионита. Позволяет снизить жесткость до 0,1 мг-экв/л. Метод эффективен для больших объемов воды, но требует регулярной регенерации солью.
- Обратный осмос: Фильтрация через полупроницаемую мембрану, задерживающую до 98% растворенных солей. Обеспечивает максимальную очистку, но требует больше энергии и умягчения входной воды для защиты мембран. В OPEX входят затраты на утилизат (концентрат), который часто минерализуют повторно, чтобы избежать коррозии трубопроводов.
- Нанофильтрация: Селективное удаление двухвалентных ионов (Ca, Mg) с сохранением части одновалентных. Компромисс между стоимостью и качеством воды.
Химическая стабилизация
Ингибиторы отложений предотвращают кристаллизацию солей даже при их высокой концентрации:
- Полифосфаты: Формируют комплексные соединения с ионами, препятствуя кристаллизации. Дозировка 2–5 мг/л. Недостаток, риск фосфатирования и экологические ограничения.
- Органофосфонаты: Современные ингибиторы, которые эффективны при малых дозах (0,5–2 мг/л).
- Полимерные ингибиторы: Меняют структуру кристаллов CaCO₃, препятствуя их адгезии к поверхностям. Дозировка 1–3 мг/л.
Физические методы
Подход, который не изменяет химический состав воды:
- Магнитная обработка: Воздействие магнитного поля приводит к образованию микрокристаллов, остающихся во взвешенном состоянии. Метод не удаляет уже существующую накипь, а только предотвращает образование новой. Эффективность варьируется от 30% до 70% в зависимости от состава воды.
- Ультразвуковая обработка: Кавитационные процессы разрушают центры кристаллизации.
Примечание: Эффективность физических методов остается предметом дискуссий. Наиболее надежные результаты показывают комбинированные решения, например, сочетание магнитной обработки и дозирования ингибиторов.
Технологии удаления существующих отложений
Если отложения уже образовались, применяются химические, механические и комбинированные методы очистки.
Химические методы
Основаны на растворении минеральных отложений реагентами:
- Кислотные растворы: HCl (5–15%), H₂SO₄ (3–10%), лимонная кислота (10–15%). Высокая эффективность против карбонатов, но высокий риск коррозии металла и повреждения уплотнений. Обязательное условие, использование ингибиторов коррозии.
- Комплексообразователи: ЭДТА, НТА. Универсальные реагенты с низкими рисками для оборудования, но более высокой стоимостью.
- Специализированные составы: Многокомпонентные растворы с ингибиторами. Оптимальный выбор для промышленной очистки.
Внимание по материалам: При кислотной очистке учитывайте материал насоса. Для чугуна допустимы кислоты с ингибиторами. Для нержавеющей стали (304/316) хлоридные кислоты (HCl) опасны риском питтинга, лучше использовать лимонную кислоту. Для бронзы и алюминия кислотная очистка часто противопоказана из-за риска водородного охрупчивания и быстрого растворения металла.
Механические методы
- Гидродинамическая очистка: Разрушение отложений водой под высоким давлением (150–2000 бар).
- Пескоструйная очистка: Обработка поверхностей абразивными материалами. Эффективна для крупных узлов, но требует демонтажа.
Рекомендации по техническому обслуживанию
Чтобы свести к минимуму риски, связанные с жесткостью воды, нужно внедрить систему мониторинга и профилактики.
Мониторинг состояния
- Контроль рабочих параметров: Фиксация напора, расхода и потребляемой мощности. Отклонение мощности от нормы при неизменном расходе, первый признак образования отложений.
- Вибродиагностика: Выявление дисбаланса рабочего колеса из-за неравномерных отложений.
- Термография: Контроль температуры подшипниковых узлов и электродвигателя.
- Контроль pH: Уровень pH часто коррелирует с коррозийной активностью в присутствии солей жесткости. Резкие скачки pH могут указывать на начало процессов коррозии под отложениями.
Профилактические меры
- Регулярная промывка насосного оборудования специализированными составами (периодичность зависит от жесткости воды, обычно 1–2 раза в год).
- Установка фильтров грубой очистки (100–150 мкм) для защиты от механических примесей.
- Регулярный анализ воды на входе в насосную станцию для корректировки дозировки реагентов.
Борьба с жесткой водой требует комплексного подхода. Предотвращение отложений через водоподготовку (ионный обмен или осмос) или химическую стабилизацию обходится дешевле, чем регулярная очистка и замена изношенного оборудования. Ключевые показатели эффективности, стабильность потребляемой мощности и отсутствие вибрации.