Меню
    Отдел продаж
    • +7 (812) 509-29-22
    • +7 (931) 343-19-17

    Ежедневно, с 10.00 до 17.00

    Питер Трейд
    • +7 (812) 509-29-22
    • +7 (931) 343-19-17
    Корзина 00 ₽
    +7 (812) 509-29-22
    +7 (931) 343-19-17

    Ежедневно, с 10.00 до 17.00

    sale@pitertrade.ru
    Каталог
      • B2B
      • Блог
      • Доставка
      • Оплата
      • Контакты
      • База знаний
      • WhatsApp
      • Telegram
      • Vk
      • Rutube
      • Дзен
      Поиск
      • B2B
      • Блог
      • Доставка
      • Оплата
      • Контакты
      • База знаний
      Питер Трейд
      +7 (812) 509-29-22
      sale@pitertrade.ru
      • +7 (812) 509-29-22
      • +7 (931) 343-19-17
      Заказать обратный звонок
      Капча
      Нажимая на кнопку «Отправить», Вы даёте согласие на обработку персональных данных. Как мы обрабатываем данные — в Политике обработки персональных данных.
      Корзина 00 ₽
      Корзина
      Ваша корзина пуста!
      • Судовое снабжение
      • Фиксаторы резьбы
      • Вал-втулочные фиксаторы
      • Канаты полистиловые
      • Эпоксидные составы
      • Покрытия
      • Подготовка поверхности
      • Очистители
      • Клей
      • Клей-герметики
      • Клей промышленный
      • Герметики
      • Смазки промышленные
      • Масла промышленные
      • Судовая химия
      • Морские флаги
      • Автомобильные масла
      • Универсальные смазки
      • Типы оборудования
      • Отрасли
      • Применение
      Главная Корзина Корзина 00 ₽ В чат
      Авторизация
      Забыли пароль?
      Регистрация
      • Главная
      • Wiki
      • Инженерный справочник
      • Внутренняя трапецеидальная резьба в бронзовой гайке: изготовление и контроль

      Навигация по базе знаний

      • Калькуляторы 76
        • Техника безопасности 1
        • Инженерные расчёты 75
      • Инженерный справочник 1046
      Инструкция Инженерный справочник

      Технология внутренней трапецеидальной резьбы Tr в бронзовой гайке

      Технология внутренней трапецеидальной резьбы Tr в бронзовой гайке

      В материале описан практический маршрут изготовления внутренней трапецеидальной резьбы в бронзовой гайке: подготовка, выбор способа, режимы, контроль и корректирующие действия.

      Коротко

      • Базовые документы: ГОСТ 9484-81, ГОСТ 24737-81, ISO 2901/2902/2903, DIN 103.
      • Формула d1≈d−P подходит только для предварительной оценки и не заменяет расчет по профилю и допуску.
      • Для точной подстройки по d2 и d1 обычно применяют нарезание внутренней резьбы резцом.
      • Критерии годности задают числами до запуска партии.

      Область применения и исходные данные

      Перед запуском фиксируют: Tr d×P, правое или левое направление, длину L, марку бронзы, объем партии, поле допуска, базу для контроля соосности, тип станка и инструмент.

      Купить по теме
      • Loctite 243, 1000 мл
        Loctite 243, 1000 мл

        23 500 ₽ Без НДС

      • KLUBER Altemp Q NB 50, 750 г
        KLUBER Altemp Q NB 50, 750 г

        18 950 ₽ Без НДС

      • Loctite 290, 50 мл
        Loctite 290, 50 мл

        2 950 ₽ Без НДС

      • Loctite 222, 50 мл
        Loctite 222, 50 мл

        2 500 ₽ Без НДС

      • Molykote G-Rapid Plus, 400 мл
        Molykote G-Rapid Plus, 400 мл

        3 850 ₽ Без НДС
      • Molykote HSC Plus, 1 кг
        Molykote HSC Plus, 1 кг

        11 950 ₽ Без НДС

      Эти данные определяют, как нарезать внутреннюю резьбу на токарном станке или на ЧПУ-центре, а также какой уровень межоперационного контроля нужен.

      Нормативы и обозначения

      • ГОСТ 9484-81: профиль 30° и основные размеры трапецеидальной резьбы.
      • ГОСТ 24737-81: поля допусков и посадки Tr.
      • ISO 2901/2902/2903, DIN 103: применяют при работе с международной КД.
      • ГОСТ 2789-73: параметр шероховатости Ra.
      • ГОСТ 24643-81: нормы радиального и торцевого биения поверхностей вращения.

      В тексте используются обозначения: P (шаг), d1 (внутренний диаметр), d2 (средний диаметр), d (номинальный диаметр).

      Профиль Tr и измеряемые параметры

      Иллюстрация помогает связать обозначения P, d1 и d2 с блоком расчета отверстия и приемки.
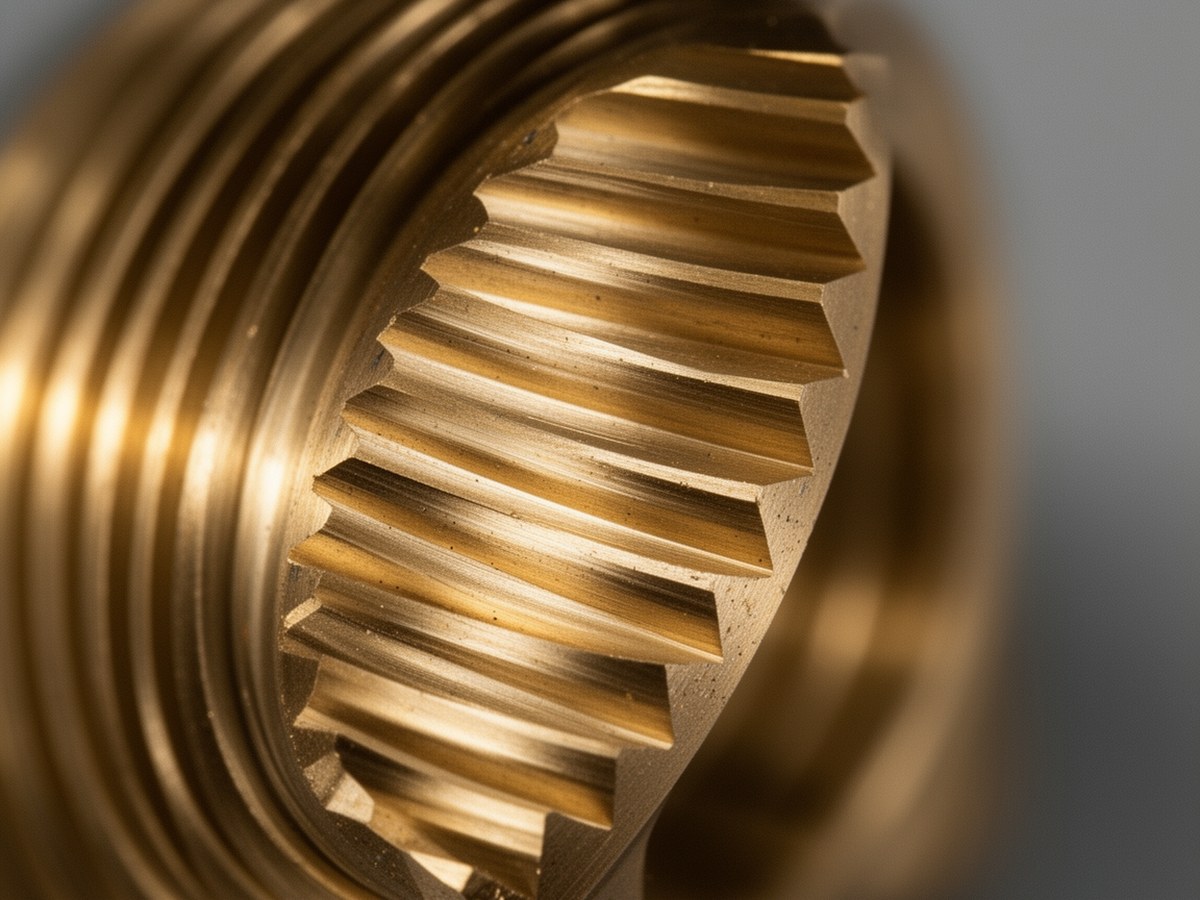
      Профиль внутренней трапецеидальной резьбы Tr для контроля d1, d2 и шага P
      Контрольные геометрические параметры профиля трапецеидальной резьбы.

      Выбор бронзы и влияние на обработку

      Группа бронзыРиск в обработкеГеометрия (старт)СОЖ и поправка по Vc
      Оловянные (БрОФ, БрОЦС)Умеренные силы резанияγ 8…12°, α 6…8°Эмульсия 6…8% или легкое масло, базовый Vc
      Алюминиевые (БрАЖ)Рост усилий, вибрацииγ 5…10°, жесткая державка, малый вылетМасляная СОЖ, Vc ниже на 15…30%
      Свинцовистые (БрС)Смазывание, налипаниеγ 10…15°, острая кромкаНизковязкая СОЖ, Vc выше на 10…20%

      Диаметр отверстия под трапецеидальную резьбу

      d1≈d−P используют только как предварительную оценку.

      1. Берут номинальные параметры Tr из ГОСТ 9484-81.
      2. Назначают поле допуска внутренней резьбы по ГОСТ 24737-81 и КД.
      3. Устанавливают предразмер отверстия под конкретный метод и жесткость системы.

      Для Tr 30×6: d1=24 мм по прикидке, но фактический диаметр отверстия задают только после выбора поля допуска и метода обработки.

      Карта выбора метода (практические пороги)

      КритерийМетчикНарезание внутренней резьбы резцомРезьбофрезерование
      Диаметр TrОбычно до Tr 24×5; до Tr 30×6 только при короткой L и жесткой системеОт Tr 20×4 до крупных диаметровОт Tr 20×4, особенно на ЧПУ
      Длина резьбы LДо 1.2dДо 3d и болееОбычно до 2.5d
      Партия1–50 шт1–500 штОт 100 шт
      ТочностьНормальная, ограниченная коррекцияТочная подстройка d2/d1 по местуВысокая повторяемость
      ОборудованиеУниверсальный станокТокарный универсальный/ЧПУЧПУ-центр

      Инструмент и режимы резания при нарезании резьбы

      МетодИнструментальный материалVc, м/мин (Al / Sn / Pb)ПодачаГлубина резания и проходы
      МетчикHSS-E, PM-HSS3…8 / 5…12 / 6…14S=PКомплект 2–3 метчика или 1 машинный
      РезьботочениеТвердосплавная пластина (PVD), внутренний резьбовой резец 30°18…35 / 25…55 / 35…70S=P4–10 проходов; чистовой 0.05…0.12 мм на сторону
      РезьбофрезерованиеМелкозернистый твердосплав, покрытие AlTiN/TiB230…60 / 40…85 / 50…105По траектории УП1–3 радиальных прохода

      Частота вращения: n=(1000×Vc)/(π×D). Для вопроса «глубина резания при нарезании резьбы резцом» в качестве старта применяют убывающий съем: от 0.30 до 0.05 мм на сторону к чистовым проходам.

      Мини-чеклист перед первой деталью

      • Проверить направление резьбы (RH/LH) в настройке станка и УП.
      • Выставить внутренний резец для трапецеидальной резьбы по центру.
      • Проверить профиль 30° шаблоном или оптикой.
      • Обеспечить подачу СОЖ в зону контакта.
      • Сделать пробный участок и измерить P, d2, d1.

      Пример маршрута: Tr 30×6

      1. Базирование по наружному диаметру и торцу; биение базы ≤0.02 мм.
      2. Сверление и растачивание отверстия под расчетный предразмер.
      3. Фаска входа 1×45°.
      4. Пробный проход 0.10…0.15 мм на сторону.
      5. Черновые проходы: 0.30 → 0.25 → 0.20 → 0.15 мм на сторону.
      6. Получистовой 0.10 мм, чистовой 0.05…0.08 мм.
      7. После 3–4 проходов: контроль шага и d2, коррекция смещения.
      8. Снятие заусенца, промывка, итоговый контроль.

      Пример n: при D≈30 мм и Vc=30 м/мин, n≈318 об/мин.

      Критерии приемки и минимальный план измерений

      Приоритет у КД. Если в КД нет чисел, в техпроцессе заранее фиксируют рабочие пределы:

      • d2, d1: в пределах назначенного поля допуска по ГОСТ 24737-81; целевая центровка процесса 30…70% поля.
      • Шаг P: отклонение на базе 25 мм не более ±0.03 мм.
      • Угол профиля 30°: отклонение не более ±0.5°.
      • Радиальное биение оси резьбы относительно базы: ≤0.03 мм (обычно), ≤0.02 мм (повышенная точность).
      • Шероховатость боковых сторон: Ra 3.2…1.6; для нагруженной пары обычно Ra ≤1.6.
      Тип выпускаМежоперационный контрольПриемочный контроль
      Единичный/мелкосерийный100% после нарезания100%: P, d2, d1, профиль, биение, Ra
      СерийныйПервая деталь, затем каждые 10–25 штПервые 3–5 шт 100%, далее выборка по плану участка

      Типовые дефекты и действия

      ДефектВероятная причинаКорректирующее действие
      Смятый профильТупая кромка, завышенный съемПереточить или сменить пластину, уменьшить глубину прохода
      Ошибка шагаНеверная синхронизация подачиПроверить кинематику и настройки шага
      ЗадирыНеверный тип СОЖ или слабая подачаСменить СОЖ, подать струю в зону резания
      КонусностьБольшой вылет, слабое базированиеСократить вылет, усилить жесткость, перепроверить соосность
      Выход d2 из допускаОшибочная коррекция инструментаСкорректировать смещение, выполнить чистовой проход

      Примечание по многозаходной Tr

      Для многозаходной резьбы дополнительно контролируют ход и фазу заходов: угловой сдвиг между соседними заходами 360°/z.
      Связанные товары

      KLUBER Altemp Q NB 50, 750 г

      KLUBER Altemp Q NB 50, 750 г

      KLUBER Altemp Q NB 50 — универсальная сборочная смазка белого цвета на основе бариевого комплексного мыла и минерального масла, предназначенная для узлов трения с минимальным перемещением и соединений..

      18 950 ₽

      Открыть товар

      Molykote G-Rapid Plus, 400 мл

      Molykote G-Rapid Plus, 400 мл

      Molykote G-Rapid Plus — это сборочная паста с антифрикционными свойствами в аэрозольной упаковке на основе минерального масла с графитом и дисульфидом молибдена, предназначенная для защиты узлов от за..

      3 850 ₽

      Открыть товар

      Molykote HSC Plus, 1 кг

      Molykote HSC Plus, 1 кг

      Molykote HSC Plus — электропроводная резьбовая паста с высокотемпературными свойствами, предназначенная для смазки резьбовых соединений, фланцев и контактных площадок в условиях экстремальных нагрузок..

      11 950 ₽

      Открыть товар

      Loctite 290, 50 мл

      Loctite 290, 50 мл

      Loctite 290 — это однокомпонентный анаэробный резьбовой фиксатор средней/высокой прочности с экстремально низкой вязкостью (20–55 мПа·с), предназначенный для герметизации и фиксации уже собранных резь..

      2 950 ₽

      Открыть товар

      Loctite 222, 50 мл

      Loctite 222, 50 мл

      Loctite 222 — однокомпонентный анаэробный фиксатор резьбы низкой прочности на основе метакрилатов. Продукт сертифицирован по стандарту NSF P1 (регистрационный № 123002) для применения в пищевой промыш..

      2 500 ₽

      Открыть товар

      Loctite 243, 1000 мл

      Loctite 243, 1000 мл

      Loctite 243, 1000 мл — однокомпонентный анаэробный фиксатор резьбы средней прочности на основе метакрилата, предназначенный для герметизации и фиксации резьбовых соединений, требующих разборки ручным ..

      23 500 ₽

      Открыть товар

      Блог
      показать все
      Минеральные удобрения: виды, свойства, нормы внесения и применение
      Минеральные удобрения: виды, свойства, нормы внесения и применение 13 Ноября, 2026
      Герметизация межпанельных швов: технология, материалы и пошаговая инструкция
      Герметизация межпанельных швов: технология, материалы и пошаговая инструкция 11 Ноября, 2026
      Моторные масла Sintec: российский производитель, синтетические масла Premium и Professional, допуски и характеристики
      Моторные масла Sintec: российский производитель, синтетические масла Premium и Professional, допуски и характеристики 9 Ноября, 2026
      Антифриз: Можно ли смешивать разные классы, совместимость и виды присадок
      Антифриз: Можно ли смешивать разные классы, совместимость и виды присадок 6 Ноября, 2026
      Остались вопросы?
      Имя
      Телефон (обязательно)
      E-mail
      Комментарий
      Капча
      preloader

      Эксклюзивные
      предложения

      Лучшие продукты по акции

      Экспертная
      помощь

      Быстро ответим на вопросы

      Быстрая
      доставка

      Курьер привезёт до двери

      Гарантия
      качества

      Проверяем каждую поставку

      Решения
      для бизнеса

      Опт и индивидуальный подход

      Выберите обязательные опции
      Быстрая заявка
      Нажимая на кнопку «Отправить заказ», Вы даёте согласие на обработку персональных данных. Как мы обрабатываем данные — в Политике обработки персональных данных.

      Мы используем файлы cookie и сервис «Яндекс Метрика» для работы сайта и анализа посещаемости (без записи сеансов и вводимых данных). Продолжая пользоваться сайтом, вы соглашаетесь с этим. Подробнее — в Согласие на cookie и Яндекс Метрику.

      База знаний (Wiki) О нас Доставка Оплата Поставщикам Контакты
      Питер Трейд
      О компании
      • О нас
      • Сертификаты
      • Производители
      • Правовая информация
      • Вакансии для соискателей
      Популярные категории
      • Фиксаторы резьбы
      • Вал-втулочные фиксаторы
      • Эпоксидные составы
      • Канаты полистиловые
      • Смазки промышленные
      • Покрытия
      • Очистители
      • Масла промышленные
      • Клей
      • Герметики
      Компаниям
      • Поставщикам
      Получение и оплата
      Услуги
      • Доставка товаров с Китая
      • Доставка топлива
      • Доставка бензина
      • Доставка дизеля
      Отдел продаж
      • +7 (812) 509-29-22
      • +7 (931) 343-19-17

      Ежедневно, с 10.00 до 17.00

      Мы в сети
      • WhatsApp
      • Telegram
      • Vk
      • Rutube
      • Дзен
      Питер Трейд

      Пользуясь сайтом, вы принимаете Пользовательское соглашение. Продажа товаров — по Условиям продажи товаров. Обработка персональных данных — по Политике обработки персональных данных.
      ПитерТрейд © 2026

      • Карта
      • Банковский перевод
      • Наличными