


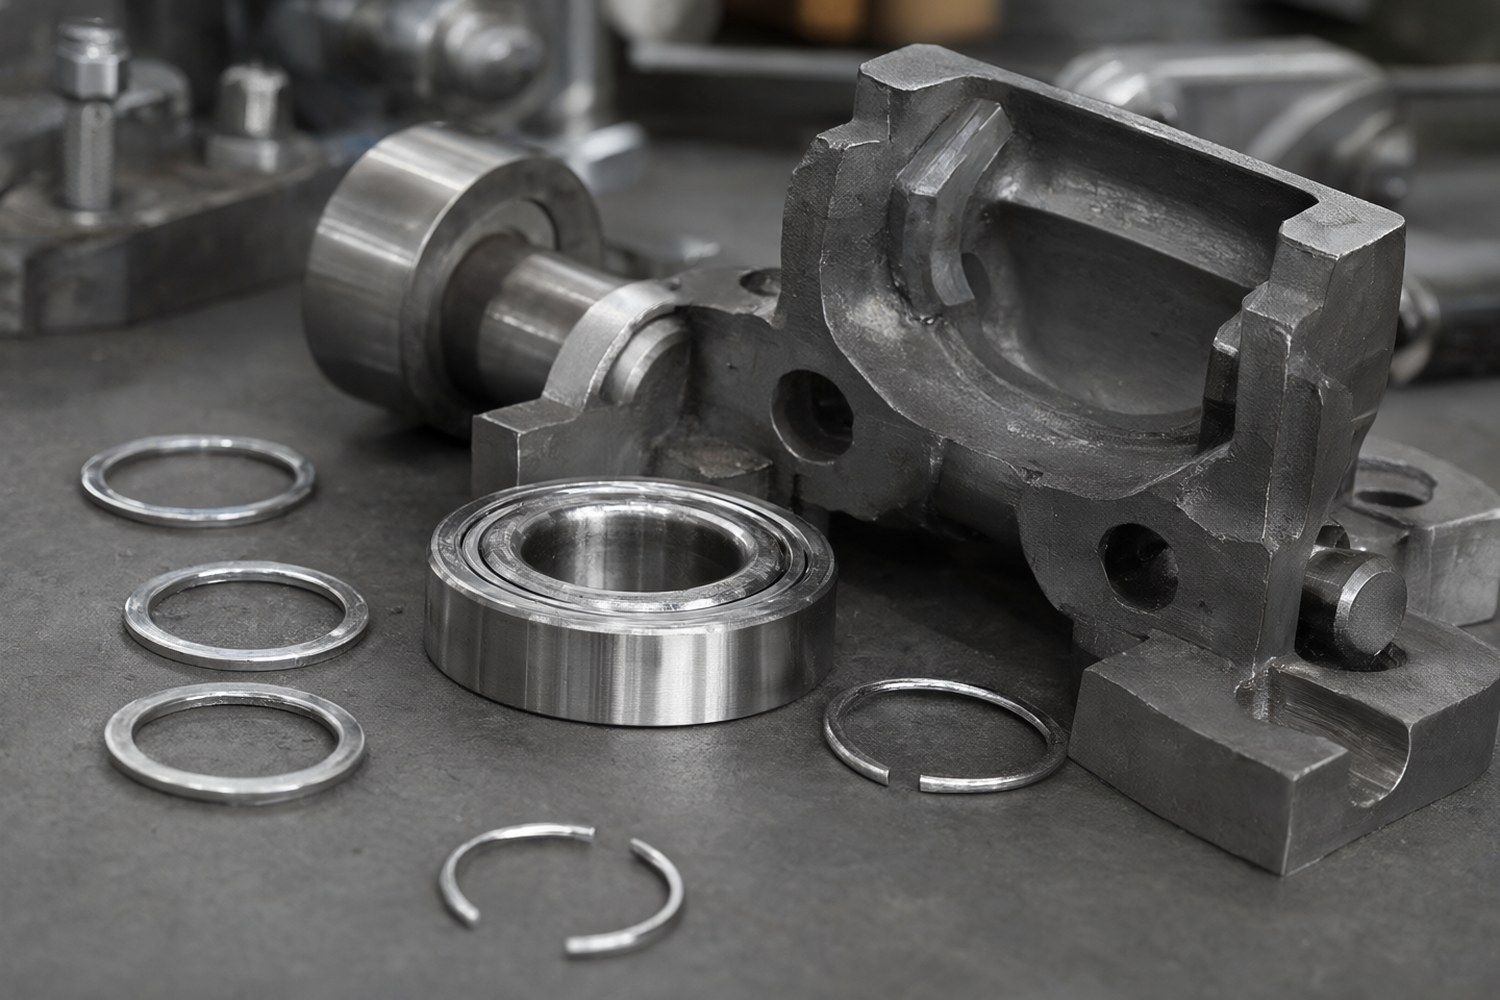
Подшипниковые узлы являются наиболее уязвимым элементом электродвигателей, на долю которого приходится до 40% всех отказов оборудования. Восстановление этого узла — не просто замена изношенной детали, а комплексный процесс, включающий диагностику посадочных мест, расчет натягов и соблюдение температурных режимов монтажа. Отклонение от технологии даже в 5–10 градусов при нагреве или незначительная ошибка в допуске вала могут привести к преждевременному выходу подшипника из строя.
Диагностика неисправностей подшипниковых узлов
Определение объема работ начинается с экспресс-диагностики без демонтажа двигателя. Это позволяет отличить неисправность подшипников от проблем с обмотками или ротором.
Акустический контроль
Используется механический стетоскоп или электронный датчик. Характер звука:
- Ровный гул: норма.
- Песочный шипение: загрязнение смазки или износ дорожек.
- Хруст: повреждение тел качения или сепаратора.
- Периодические удары: выкрашивание металла (питтинг).
Тепловой контроль
Нагрев корпуса подшипникового щита свыше 70–80°C (при температуре окружающей среды до 40°C) свидетельствует о:
- Избыточном натяге посадки.
- Избыточном количестве смазки.
- Недостатке зазора при нагреве вала.
- Перегрузке вала (приводной ремень натянут слишком сильно).
| Признак | Вероятная причина | Действие |
|---|---|---|
| Повышенный шум | Износ дорожек качения, деградация смазки | Замена подшипника, промывка, новая смазка |
| Вибрация (высокая частота) | Повреждение тел качения, дисбаланс ротора | Замена подшипника, проверка балансировки |
| Перегрев узла | Перекос, заклинивание, избыток смазки | Контроль соосности, очистка от старой смазки |
| Осевое биение вала | Износ внутреннего кольца, ослабление посадки | Восстановление вала, замена подшипника |
Инструмент и материалы для ремонта
Использование подручных средств (молотков, труб) недопустимо. Для качественного ремонта требуется специализированный инструмент, обеспечивающий равномерное распределение усилий и контроль размеров.
| Инструмент | Назначение | Требования |
|---|---|---|
| Индукционный нагреватель | Нагрев внутреннего кольца подшипника | С контролем температуры (макс. 120°C) |
| Съемник подшипников | Демонтаж с вала | Трехлапый, с защитой вала от повреждений |
| Микрометр | Измерение диаметра вала и корпуса | Класс точности 1 или 2, диапазон 0-25, 25-50 мм |
| Индикатор часового типа | Контроль биения вала и люфта | Цена деления 0.01 мм |
| Монтажная оправка | Запрессовка наружного кольца в корпус | Диаметр равен наружному диаметру подшипника |
| Динамометрический ключ | Затяжка гайки ротора | Диапазон 5-50 Н·м (в зависимости от двигателя) |
Технология разборки подшипникового узла
Разборка должна проводиться в строгой последовательности для сохранения геометрии узла и возможности точной сборки.
- Маркировка: Отметить взаимное расположение подшипниковых щитов относительно статора (риски маркером или керном). Это критично для сохранения воздушного зазора между статором и ротором.
- Демонтаж щитов: Открутить крепежные болты. Если щиты прикипели, использовать съемник или мягкие удары через деревянную проставку. Не бить по валу.
- Извлечение ротора: Аккуратно извлечь ротор из статора, избегая царапин обмоток. При больших габаритах использовать подъемные механизмы.
- Снятие подшипников: Установить лапы съемника на внутреннее кольцо подшипника. Равномерно закручивать шпильку съемника. Если подшипник не снимается, допускается локальный нагрев внутреннего кольца до 80–100°C (но не выше 120°C, чтобы не снизить твердость стали).
Оценка состояния деталей и критерии замены
После разборки производится визуальный и инструментальный контроль. Подшипник подлежит обязательной замене при следующих признаках:
- Наличие следов синего цвета на дорожках качения или телах (признак перегрева выше 300°C, потеря твердости).
- Выкрашивание металла, борозды, питтинги на дорожках качения.
- Деформация или поломка сепаратора.
- Коррозия (ржавчина) на рабочих поверхностях.
- Ощутимый люфт внутреннего кольца относительно наружного при покачивании.
- Нарушение вращения (заедание, хруст) при ручном прокручивании.
Посадочные места (вал и корпус) проверяются на износ, овальность и конусность. Допустимый износ посадочного места не должен превышать 10% от допуска на посадку.
Подбор подшипников и смазочных материалов
Выбор подшипника зависит от типа двигателя, его мощности, частоты вращения и условий эксплуатации.
Маркировка подшипников
Пример расшифровки марки 6205-2RS C3:
- 6 — тип подшипника (шариковый радиальный однорядный).
- 2 — серия размера (легкая серия, определяет наружный диаметр и ширину).
- 05 — внутренний диаметр: 05 × 5 = 25 мм.
- 2RS — уплотнения с обеих сторон (резинотехнические, контактныесмазкой).
- C3 — радиальный зазор увеличенный (стандартный зазор — CN).
| Мощность двигателя (кВт) | Размерный ряд (IE) | Типичный типоразмер подшипников |
|---|---|---|
| 0.18 – 0.75 | 63 – 71 | 6202 / 6203 |
| 1.1 – 2.2 | 80 – 90 | 6204 / 6205 |
| 3.0 – 5.5 | 100 – 112 | 6206 / 6207 |
| 7.5 – 11 | 132 | 6208 / 6209 |
| 15 – 18.5 | 160 | 6309 / 6310 |
| 22 – 30 | 180 | 6311 / 6312 |
Выбор смазки
Смазка выполняет три функции: снижение трения, защита от коррозии и отвод тепла. Для подшипников электродвигателей чаще всего используются литиевые комплексные смазки.
| Тип смазки | Примеры | Диапазон температур | Область применения |
|---|---|---|---|
| Литиевая универсальная | Литол-24, SKF LGMT 2 | -40°C ... +120°C | Общепромышленные двигатели, умеренные нагрузки |
| Кальциевая | Усо | -10°C ... +65°C | Низкие скорости, высокая влажность (редко для ВД) |
| Комплексная литиевая | SKF LGET 2, Mobil Unirex N3 | -30°C ... +160°C | Высокоскоростные двигатели, высокие температуры |
| Синтетическая (ПАО) | Shell Alvania, Mobil SHC | -40°C ... +150°C | Длительные интервалы обслуживания, экстремальные условия |
Расчеты допусков и посадок
Правильный выбор посадки обеспечивает передачу крутящего момента и предотвращение проскальзывания колец. Выбор посадки регламентируется ГОСТ 24859-2014 (Посадки подшипников качения) и зависит от типа нагрузки (вращающаяся, неподвижная, направленная).
Принципы выбора
- Вал (внутреннее кольцо): Вращается вместе с подшипником. Требуется посадка с натягом (например, k6, m6, m7), чтобы предотвратить проскальзывание и нагрев вала от трения.
- Корпус (наружное кольцо): Неподвижно относительно статора. Требуется посадка с зазором или переходная (например, H7, J7), позволяющая кольцу немного смещаться для распределения нагрузки по дорожке.
Расчет температурного расширения при монтаже
При нагреве подшипника его внутренний диаметр увеличивается. Это позволяет установить подшипник на вал с натягом без приложения больших механических усилий.
Где:
- \Delta D — увеличение внутреннего диаметра (мм);
- D — внутренний диаметр подшипника (мм);
- \alpha — коэффициент линейного расширения стали (~12 × 10⁻⁶ К⁻¹);
- \Delta T — разница температур нагрева и окружающей среды (°C).
Пример расчета: Для подшипника 6210 (d=50 мм) при нагреве до 100°C (ΔT = 80°C):
Этого увеличения достаточно для компенсации большинства стандартных натягов (до 0.03–0.04 мм) и позволяет легко надеть подшипник на вал.
| Тип посадки вала | Пример допусков вала | Рекомендуемая температура нагрева |
|---|---|---|
| Легкая (для легких нагрузок) | j5, js5 | 80°C (масляная ванна) |
| Средняя (стандартная) | k5, m5, m6 | 90–100°C (индукционный нагрев) |
| Тугая (для тяжелых нагрузок) | n6, p6 | 110–120°C (строго индукция) |
Восстановление посадочных мест
Износ посадочных мест (вала или корпуса) является частой причиной повторного выхода подшипников из строя. Если зазор между валом и внутренним кольцом превышает допустимый, кольцо начнет проскальзываться, нагреваться и разрушать вал.
Методы восстановления
Анаэробные фиксаторы (Loctite 603/638)
Используются при износе вала до 0.1–0.2 мм. Состав наносится на вал, после чего устанавливается подшипник. После полимеризации (24 часа) образуется монолитное соединение, компенсирующее зазор.
Нанесение втулок
При износе вала более 0.2 мм применяется установка тонкостенной стальной втулки. Втулка запрессовывается на вал, после чего вал протачивается до номинального размера с сохранением допуска.
Полимерные массы (Belzona, Chester)
Металлонаполненные эпоксидные составы. Применяются для восстановления корпусов и валов при значительных дефектах. Требуют тщательной подготовки поверхности (пескоструйная очистка).
Гальваническое наращивание
Нанесение хрома или железа электролитическим способом. Позволяет восстановить геометрию с высокой точностью. Применяется для ответственных узлов.
| Метод | Допустимый износ | Долговечность | Сложность |
|---|---|---|---|
| Анаэробный фиксатор | до 0.15 мм | Высокая | Низкая |
| Полимерная масса | до 2.0 мм | Средняя (временное решение) | Средняя |
| Втулка | до 1.0 мм | Высокая | Высокая (токарные работы) |
| Наплавка/Гальваника | Любой | Высокая | Высокая (специализированное оборудование) |
Монтаж подшипников и сборка узла
Процесс сборки должен быть зеркальным к разборке, но с соблюдением строгих правил монтажа.
- Очистка: Вал и посадочные места в щитах тщательно обезжириваются и очищаются от коррозии.
- Нанесение фиксатора (если требуется): На вал наносится тонкий слой анаэробного фиксатора (например, Loctite 638). Излишки удаляются.
- Нагрев подшипника: Подшипник устанавливается в индукционный нагреватель. Нагрев производится до температуры, рассчитанной ранее (обычно 90–100°C). Важно: нагревается только подшипник, не должно нагреваться само оборудование.
- Установка на вал: Нагретый подшипник быстро переносится на вал. Он должен сесть на упор (плоскость внутреннего кольца) полностью. Не допускать перекоса. Если подшипник не сел, его можно слегка нагреть повторно. Запрещено добивать его молотком!
- Установка щитов: Щиты устанавливаются на место. При этом наружное кольцо подшипника должно свободно входить в отверстие щита. Если требуется запрессовка наружного кольца, используется монтажная оправка, диаметр которой равен диаметру наружного кольца. Усилие передается только на наружное кольцо.
- Смазка: Подшипник заполняется смазкой. Смазка наносится как на дорожки качения, так и в пространство щита. Излишки удаляются.
- Затяжка: Гайка ротора затягивается динамометрическим ключом с моментом, указанным в паспорте двигателя. Используется новая шайба-шплинт.
Обкатка и тестирование после ремонта
После сборки двигатель должен быть протестирован без нагрузки, а затем под нагрузкой.
| Параметр | Норма (для общепромышленных двигателей) | Метод измерения |
|---|---|---|
| Вибрация (скорость) | до 2.8 мм/с (категория B) | Виброметр (ISO 10816) |
| Температура корпуса щита | не выше 70–80°C (через 1 час работы) | Термометр/Тепловизор |
| Шум | Ровный, без посторонних звуков | Стеатоскоп/Слуховой контроль |
| Биение вала (торцевое) | до 0.05 мм | Индикатор часового типа |
- Ремонт подшипниковых узлов — это точная инженерная работа, требующая соблюдения температурных режимов и допусков.
- Основная причина отказов при ремонте — неправильный монтаж (удары, перегрев стали) и неверный подбор смазки.
- Восстановление посадочных мест анаэробными фиксаторами эффективно при малых износах (до 0.15 мм).
- Обязательна вибродиагностика после сборки для подтверждения качества ремонта.
Типичные ошибки при ремонте
- Перегрев подшипника: Нагрев выше 120°C разрушает структуру стали, снижая твердость и несущую способность. Подшипник становится «мягким» и быстро изнашивается.
- Удары через тела качения: Удары молотком или оправкой через шарики/ролики оставляя вмятины на дорожках качения. Это источник вибрации и шума.
- Смешивание смазок: Использование разных типов смазок без промывки приводит к химической реакции, изменению консистенции и вытеканию смазки.
- Игнорирование биения вала: Установка нового подшипника на искривленный или изношенный вал приводит к его быстрому разрушению.
- Избыток смазки: Заполнение подшипника «под завязку» вызывает перегрев из-за сопротивления перемешиванию смазки.