Втулки Taper Bush (или Taper Lock) служат для точного соединения элементов механических передач (шкивов, звездочек, муфт, маховиков) с приводными валами. Коническая разрезная конструкция центрирует узел и передает высокие крутящие моменты без люфта. Это упрощает сборку и техническое обслуживание промышленного оборудования.
- Универсальность: термины Taper Bush и Taper Lock обозначают одну и ту же технологию.
- Надежность: соединение выдерживает высокие радиальные и осевые нагрузки.
- Удобство: отжимные отверстия работают как встроенный съемник.
Конструкция и принцип работы
Втулка работает по принципу клина. Деталь имеет наружную коническую поверхность (стандартная конусность 1:12) и продольный разрез. При затягивании установочных винтов она втягивается в ответное коническое отверстие ступицы шкива или звездочки. Из-за разреза внутренний диаметр уменьшается, плотно обжимая вал.
 Loctite 638, 250 мл
9 000 ₽ Без НДС
 Loctite 603, 50 мл
4 400 ₽ Без НДС
 Loctite 641, 50 мл
4 985 ₽ Без НДС
 Loctite 648, 50 мл
3 300 ₽ Без НДС
 Loctite 601, 50 мл
4 400 ₽ Без НДС
 Loctite 638, 50 мл
4 500 ₽ Без НДС
При высоких крутящих моментах или ударных нагрузках одной силы трения недостаточно, поэтому требуется шпонка. Во втулках предусмотрен паз (обычно по стандарту DIN 6885), который защищает узел от проворота и задиров.
Для установки и снятия используются комбинированные полуотверстия:
Монтажные полуотверстия
Гладкая часть отверстия находится на втулке, резьбовая расположена на ступице присоединяемой детали. При закручивании винт упирается в резьбу ступицы и толкает втулку внутрь конуса.
Демонтажные (отжимные) отверстия
Резьба нарезана на самой втулке, гладкая часть остается на ступице. При вкручивании винта он упирается в дно гладкой части ступицы и работает как домкрат, выдавливая втулку наружу.
Количество отверстий зависит от размера детали. Большинство типоразмеров имеет 2 монтажных и 1 демонтажное отверстие. Крупные втулки (например, 3535) получают 3 монтажных и 2 демонтажных отверстия для равномерного распределения усилий.
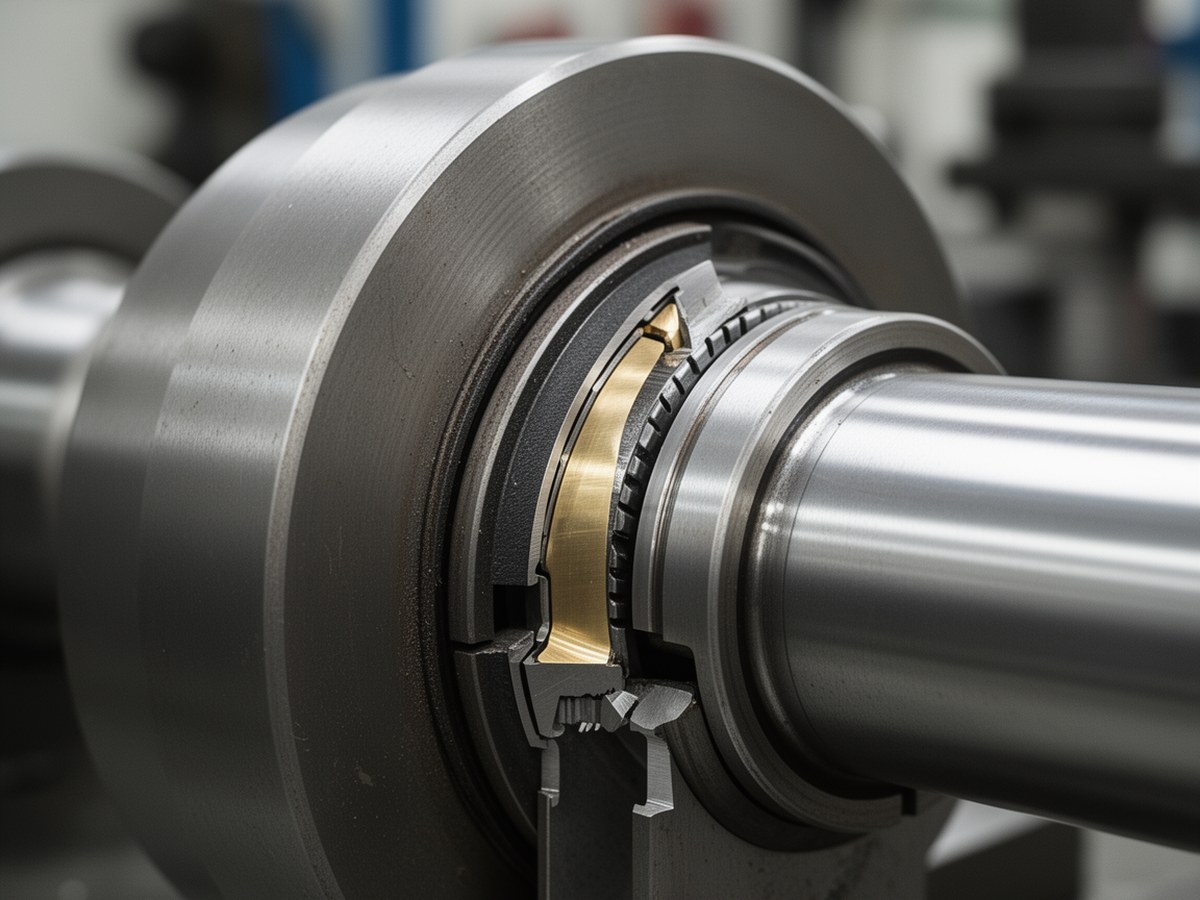
Принцип работы конуса
Чертеж-разрез узла в сборе, показывающий посадку конуса и расположение винта.
Маркировка и материалы
Типоразмер обозначается четырехзначным числом (например, 1610, 2517, 3535). Маркировка стандартизирована и содержит информацию о базовых габаритах изделия в дюймах:
- Первые две цифры: максимальный диаметр расточки под вал в десятых долях дюйма.
- Вторые две цифры: длина втулки в десятых долях дюйма.
Например, маркировка 2517 означает, что максимальный диаметр вала составляет 2,5 дюйма (около 63,5 мм), а длина равна 1,7 дюйма (около 43,2 мм).
Втулки делают из трех основных материалов:
- Серый чугун (EN-GJL-200 / СЧ20): стандартное исполнение для большинства задач. Отличается хорошей геометрической стабильностью и демпфирующими свойствами.
- Сталь: применяется в узлах с высокими ударными нагрузками (в горнодобывающем оборудовании) и для передачи экстремальных крутящих моментов.
- Нержавеющая сталь (AISI 304 / AISI 316): используется в пищевой, химической и фармацевтической промышленности, где требуется устойчивость к агрессивным средам и регулярной мойке.
Технические характеристики и расчеты
При выборе типоразмера учитывают ограничения по крутящему моменту и скорости вращения.
| Типоразмер | Максимальный крутящий момент (Н·м) | Максимальная скорость (об/мин) | Количество винтов |
|---|---|---|---|
| 1008 | 14 | 8000 | 2 |
| 1610 | 140 | 6000 | 2 |
| 2517 | 320 | 4500 | 2 |
| 3030 | 800 | 3500 | 2 |
| 3535 | 1620 | 3000 | 3 |
Расчет центробежной силы
В высокооборотистых узлах (например, промышленных вентиляторах) на соединение действует центробежная сила:
Здесь F обозначает центробежную силу (Н), m указывает массу вращающейся детали (кг), ω задает угловую скорость (рад/с), r определяет радиус вращения центра масс (м).
Коэффициент запаса прочности
Номинальный крутящий момент втулки должен превышать расчетный момент привода с учетом коэффициента запаса:
| Характер нагрузки | Коэффициент запаса (K) |
|---|---|
| Равномерная (центробежные насосы, легкие конвейеры) | 1.5 |
| Умеренные удары (поршневые компрессоры, станки) | 2.0 |
| Сильные удары (дробилки, прокатные станы) | 2.5 |
Руководство по монтажу
Внимание: не наносите масла, консистентные смазки или противозадирные пасты на конические поверхности втулки и ступицы. Смазка снижает трение, и при затяжке избыточное радиальное давление может разорвать ступицу.
Порядок установки:
- Тщательно очистите и обезжирьте посадочное место на валу, наружный конус втулки и внутренний конус ступицы.
- Вставьте втулку в ступицу так, чтобы полуотверстия совпали и образовали полные цилиндрические отверстия.
- Слегка смажьте резьбу и нижнюю часть головок установочных винтов машинным маслом (только винты, не конус!).
- Вкрутите винты в монтажные отверстия (где резьба находится на стороне ступицы) от руки.
- Установите собранный узел на вал в требуемое положение. Убедитесь, что шпоночный паз совмещен.
- Равномерно и поочередно затяните винты динамометрическим ключом до рекомендованного момента.
- После 30-60 минут работы под нагрузкой остановите привод и проверьте момент затяжки винтов.
| Типоразмер втулки | Резьба винта (BSW) | Размер шестигранного ключа (мм) | Момент затяжки (Н·м) |
|---|---|---|---|
| 1008, 1108 | 1/4" | 3 | 5.6 |
| 1210, 1215, 1310 | 3/8" | 5 | 20 |
| 1610, 1615 | 3/8" | 5 | 20 |
| 2012 | 7/16" | 6 | 31 |
| 2517 | 1/2" | 6 | 49 |
| 3020, 3030 | 5/8" | 8 | 90 |
| 3535 | 1/2" | 10 | 115 |
Допуски центрирования
При монтаже шкивов и муфт важно контролировать соосность. Допустимое радиальное биение не превышает 0.1 мм на каждые 100 мм диаметра детали. Угловая несоосность муфт ограничена 0.5°.
Демонтаж втулки
Для снятия используют отжимные отверстия, которые работают как встроенный съемник. Выбивать втулку молотком нельзя это повредит узел.
- Ослабьте и полностью выкрутите все крепежные винты из монтажных отверстий.
- Очистите резьбу в демонтажных (отжимных) отверстиях (где резьба находится на стороне втулки) и смажьте ее маслом.
- Вкрутите извлеченные винты в демонтажные отверстия.
- Равномерно и поочередно затягивайте винты. Для втулок с несколькими отжимными отверстиями (например, 3535) вкручивайте винты строго равномерно (по пол-оборота каждый), чтобы избежать перекоса и заклинивания. Они упрутся в глухую стенку ступицы и начнут выталкивать втулку из конуса.
- Если деталь не поддается, слегка постучите медным или резиновым молотком по торцу втулки (не по ступице), чтобы снять внутреннее напряжение.
- Как только коническое соединение ослабнет, снимите узел с вала.