


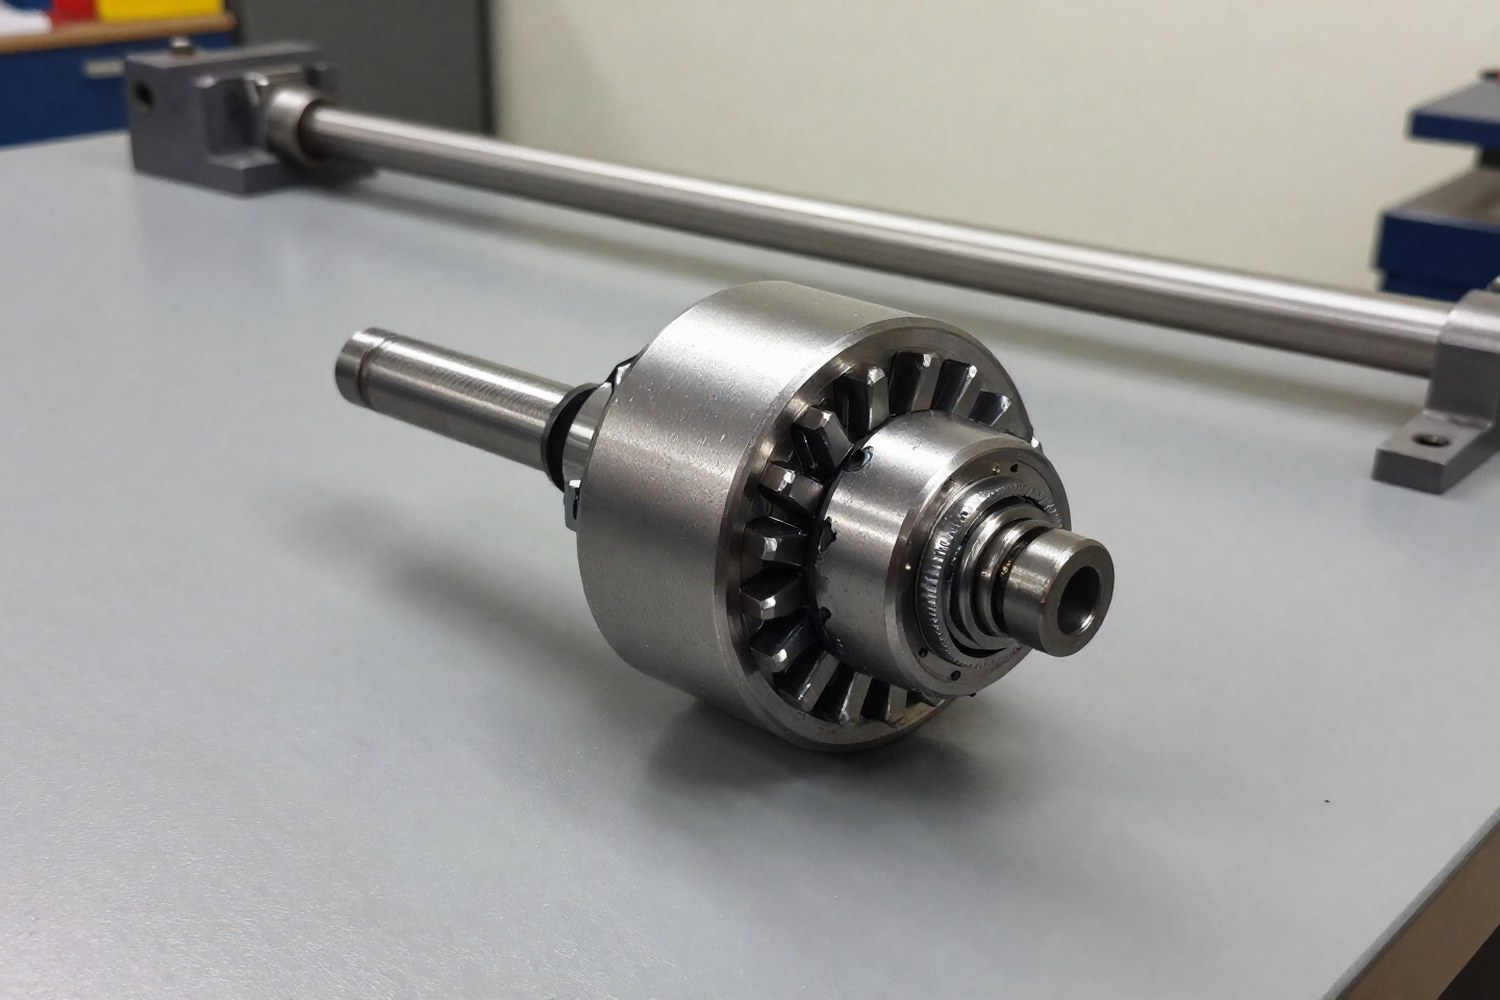
Обгонные муфты (односторонние муфты свободного хода), узлы, которые передают крутящий момент только в одном направлении, блокируясь при вращении назад. Многие конструкции (роликовые, клиновые) работают как жесткое соединение. Любая несоосность валов приводит к ударным нагрузкам, ускоренному износу подшипников и поломке узла.
Установка включает два этапа: выверку линии валов (выравнивание осей) и центровку (соосность торцов полумуфт). Для обгонных муфт критичен осевой зазор: смещение вала сдвигает механизм блокировки относительно корпуса.
Основные параметры:
- Радиальная несоосность: смещение осей валов в плоскости вращения.
- Угловой перекос: расхождение осей под углом.
- Осевой зазор: расстояние между торцом полумуфты и упором корпуса. Для роликовых муфт это критично.
- Температурная компенсация: нужно учесть разницу расширения вала (сталь) и корпуса (чугун или алюминий) при нагреве.
Подготовка к центровке
Перед началом убедитесь, что оборудование установлено на фундамент или раму без внутренних напряжений. Обгонные муфты чувствительны к осевым нагрузкам, поэтому допуски на осевое положение из паспорта изделия нужно соблюдать строго.
Обгонные муфты часто ставятся с натягом. При напрессовке или нагреве вала температура меняет геометрические размеры. Центровку проводят после полного остывания узла или с учетом коэффициента теплового расширения материала.
Устранение «мягкой лапы»
«Мягкая лапа», отсутствие плотного контакта одной из опор из-за деформации корпуса или посторонних предметов. При затяжке крепежа вал перекосит, и центровка станет недействительной.
- Установите индикатор часового типа на опору с потенциальной «мягкой лапой».
- Ослабьте крепежный болт этой опоры.
- Измерите отклонение опоры. Показатель, в пределах 0,05 мм (для высокоточных агрегатов до 0,02 мм).
- Если отклонение больше, подложите регулировочные пластины или отшлифуйте поверхность.
- Повторите проверку для всех опор.
Методы выверки
Метод зависит от требуемой точности, скорости вращения и доступного оборудования. На высоких скоростях механические методы (линейка, щуп) часто не подходят.
| Метод | Точность | Применимость для обгонных муфт |
|---|---|---|
| Линейка и щуп | ±0,1 мм | Низкие скорости, предварительная грубая выверка |
| Индикатор часового типа (радиально-осевой) | ±0,02 мм | Средние скорости, доступ к обоим валам |
| Индикатор (обратные индикаторы) | ±0,01 мм | Высокая точность, сложные конфигурации |
| Лазерная система | ±0,001 мм | Любые скорости, особенно для высокоскоростных муфт |
Лазерная выверка
Лазерные системы измеряют радиальное и угловое смещение в реальном времени и показывают поправки на экране. Для обгонных муфт это важно: так можно точно выдержать осевой зазор, нужный для корректной работы механизма блокировки.
Преимущества
Автоматический расчет поправок, меньше ошибок, возможность измерения без полного оборота вала (в некоторых моделях).
Ограничения
Высокая стоимость, чувствительность к яркому свету на открытых площадках, нужна защита датчиков от вибраций.
Порядок центровки
Действуйте по порядку. Пропуск этапов ведет к неверным результатам.
- Очистка: Уберите грязь, ржавчину и старую краску с торцов полумуфт и валов. Любая частица создаст ложное показание.
- Монтаж: Установите полумуфты. При напрессовке учитывайте допуски посадки.
- Инструменты: Закрепите индикаторы или лазерные датчики по инструкции. Проверьте жесткость крепления.
- Ноль: Обнулите приборы в стартовой точке (обычно 12 или 3 часа).
- Вращение: Медленно проверните валы на 360°, фиксируя показания в точках 0°, 90°, 180°, 270°.
- Поправки: Рассчитайте толщину регулировочных шайб по формулам или ПО лазерной системы.
- Регулировка: Поставьте пластины. При смене вертикальной позиции перепроверяйте горизонтальную, они часто связаны.
- Затяжка: Закрутите болты с моментом из спецификации. Затяжка сдвигает опоры на 0,01–0,03 мм.
- Контроль: Снова измерьте после затяжки. Если отклонения вышли за допуск, повторяйте цикл.
Допуски
Допустимые отклонения зависят от частоты вращения. Чем выше скорость, тем строже требования. В обгонных муфтах нагрузки на подшипники растут пропорционально квадрату скорости несоосности.
| Скорость (об/мин) | Радиальное смещение (мм) | Угловое смещение (мм/100 мм) | Осевой зазор (мм)* |
|---|---|---|---|
| До 750 | 0,10 | 0,10 | ±0,2 |
| 751 – 1500 | 0,05 | 0,05 | ±0,15 |
| 1501 – 3000 | 0,03 | 0,03 | ±0,1 |
| Свыше 3000 | 0,02 | 0,02 | ±0,05 |
* Осевой зазор зависит от модели муфты. Значения типовые для роликовых муфт среднего размера. Всегда сверяйтесь с каталогом. Завышенные зазоры (более ±0,2 мм) ведут к заклиниванию.
Расчет радиального смещения
Для высокоточных работ опирайтесь на ISO 10816 (оценка вибрации) и ISO 1105 (гибкие муфты как референс), но адаптируйте их под жесткость обгонной муфты. Эмпирические формулы часто упускают специфику обгонных механизмов, поэтому приоритет, паспортные данные производителя.
Температурная компенсация
В работе валы и корпуса муфт нагреваются. Если вал (сталь) и корпус (чугун или алюминий) расширяются по-разному, геометрия изменится. Центровка «в холодном» должна учитывать этот сдвиг.
Коэффициенты расширения
| Материал | Коэффициент (α), 10⁻⁶ /°C |
|---|---|
| Сталь (вал) | 11,0 – 12,5 |
| Чугун (корпус) | 10,0 – 11,0 |
| Алюминий (корпус) | 23,0 – 24,0 |
Формула
Расчет смещения центра вала относительно корпуса при нагреве:
Где:
ΔL, изменение длины/радиуса (мм);L₀, исходная длина или радиус (мм);α, коэффициент теплового расширения;ΔT, разница температур (рабочая минус комнатная).
Пример: Стальной вал (α=12·10⁻⁶), 200 мм, нагрев на 50°C удлиняется на 0,12 мм. Это смещение закладывается в «холодную» центровку с сдвигом в сторону, обратную будущему расширению.
Типичные дефекты
Отказы обгонных муфт чаще всего связаны не с браком, а с ошибками монтажа.
Заедание роликов/клиньев
Причина: Большой осевой зазор или перекос. Ролики не могут перекатываться в зоне блокировки.
Решение: Перевыверка положения, проверка зазора щупом.
Перегрев подшипников
Причина: Радиальная несоосность. Подшипники работают под постоянной изгибающей нагрузкой.
Решение: Точная центровка, проверка состояния подшипников.
Вибрация и шум
Причина: Угловой перекос или «мягкая лапа».
Решение: Устранение мягких лап, корректировка угловых поправок.
Износ торцов полумуфт
Причина: Нет осевого зазора, вал упирается в корпус.
Решение: Регулировочные шайбы для требуемого зазора.
Проверка после монтажа
После механической центровки проведите функциональную проверку.
- Осмотр: Зазор между полумуфтами должен быть равномерным по окружности (щуп в 4 точках).
- Вращение вручную: Вал крутится свободно, без заеданий. Проверьте механизм в обоих направлениях, если конструкция позволяет.
- Блокировка: Запустите оборудование. При смене направления или разгоне ведомого вала слышен четкий щелчок (рольцевые муфты) или заметно изменение момента.
- Вибрация: Измерьте виброметром. Значения не должны превышать нормы ISO 10816 (обычно менее 2,8 мм/с для новых агрегатов).
- Температура: Через 1–2 часа работы проверьте подшипники. Разница между опорами, не более 5–10°C.
Повторную выверку проведите через 24–48 часов работы. Крепеж садится, температурные режимы стабилизируются. Корректировка после обкатки часто нужна.
Нормативная база
Опирайтесь на следующие стандарты:
- ГОСТ Р МЭК 60034-14 — Вращающиеся электрические машины. Выравнивание валов.
- ISO 10816-3 — Оценка вибрации для машин мощностью более 15 кВт.
- ISO 1105 — Гибкие муфты. Требования к точности.
- ISO 13722 — Механическая вибрация. Оценка состояния машин по вибрации ротора.
Точная выверка обгонных муфт, инженерная необходимость. Правильный монтаж обеспечивает ресурс узла, стабильность привода и безопасность. Для высокоскоростных применений используйте лазерные системы и всегда учитывайте температурные деформации.



