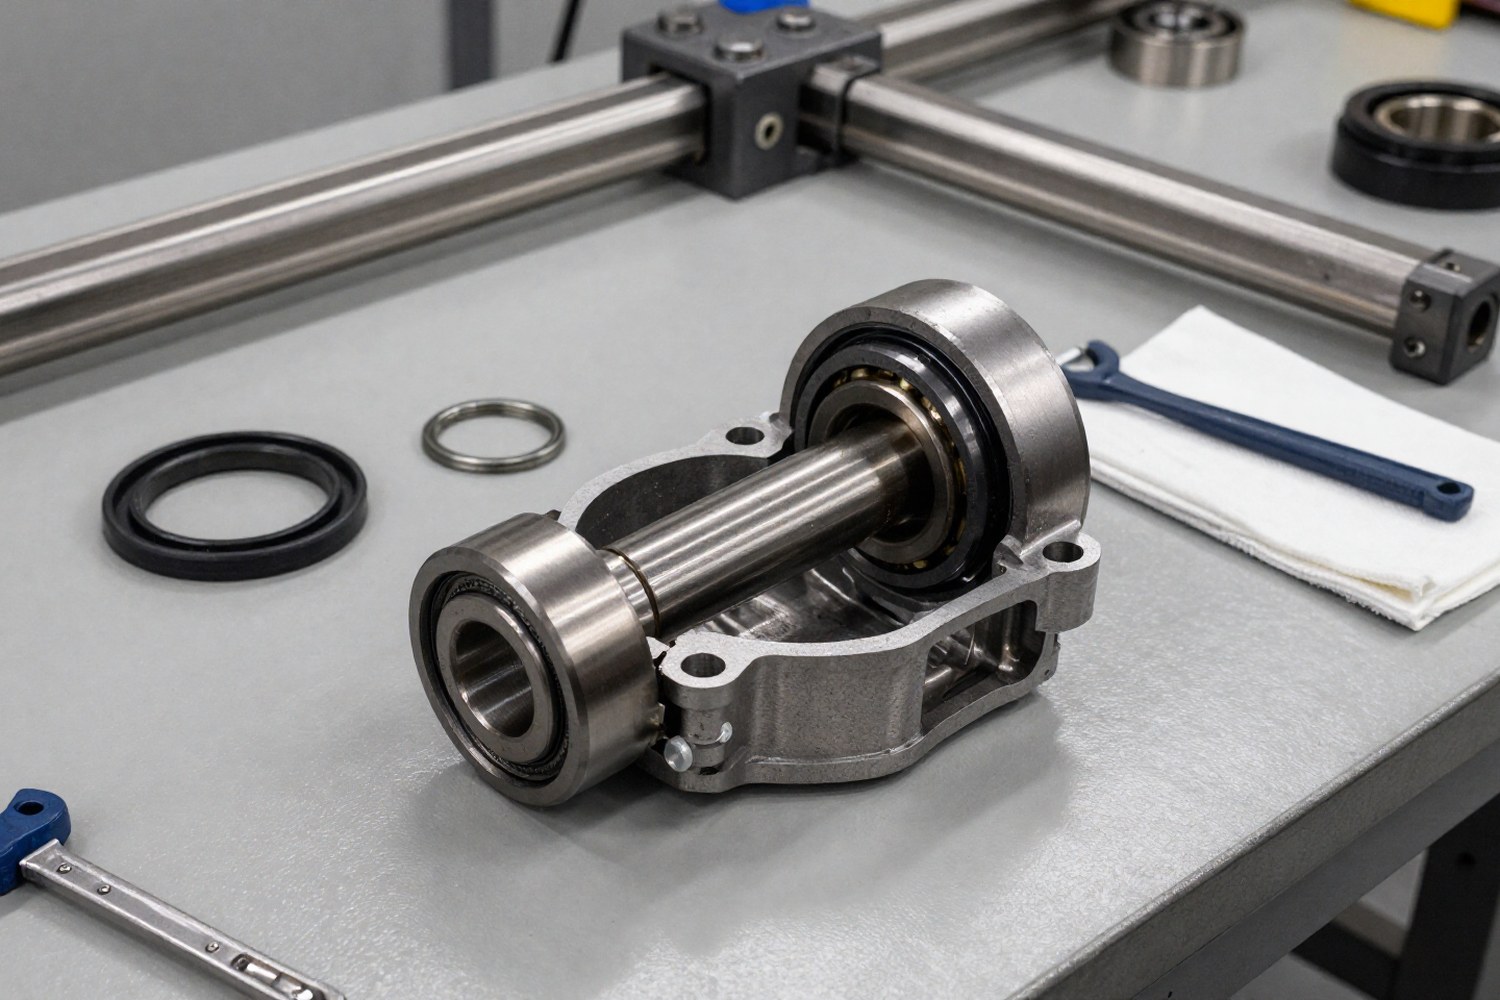
Разъёмные корпуса подшипников (серий SNL, SAF, SNV) обеспечивают доступ к узлу без демонтажа вала, что упрощает обслуживание. Однако зона разъёма корпуса — слабое место для утечек смазки и проникновения загрязнений. Замена уплотнительных поверхностей требует точных расчётов натяга, контроля шероховатости и соблюдения моментов затяжки для предотвращения 40% преждевременных отказов подшипниковых узлов.
- Безопасность: обязательное выполнение процедуры LOTO (Lockout/Tagout) перед началом работ.
- Диагностика: радиальное биение вала не должно превышать 0,05 мм (для стандартных скоростей).
- Материалы: NBR для стандартных условий, FKM для агрессивных сред, PTFE для высоких температур.
- Инструмент: динамометрический ключ обязателен; запрессовка только через оправку.
Классификация и материалы уплотнений
Уплотнения удерживают смазку, защищают от загрязнений и предотвращают износ посадочных мест. Выбор типа и материала зависит от условий эксплуатации.
Типы уплотнений
- Манжетные (RUD/TC): герметичность за счёт прижатия кромки к валу. Требуют гладкой поверхности вала (Ra 0,4–0,8 мкм).
- Лабиринтные: бесконтактные, создают сложную траекторию для пыли. Используются при высоких скоростях, где манжеты перегреваются. Для них важен не прижим, а допуск посадки (зазор/натяг для фиксации в корпусе).
- Фетровые: защита от крупной пыли. Не герметичны для жидкостей, требуют пропитки смазкой.
- Комбинированные: лабиринт + манжета. Оптимальны для тяжёлых условий (металлургия, горнодобыча).
Материалы уплотнений
| Материал | Маркировка | Температура (°C) | Стойкость | Применение |
|---|---|---|---|---|
| Нитрильный каучук | NBR | -30 ... +100 | Высокая (масла) | Стандартные условия |
| Гидрированный NBR | HNBR | -40 ... +150 | Очень высокая | Повышенные нагрузки |
| Фторэластомер | FKM (Viton) | -20 ... +200 | Экстремальная | Химия, высокие температуры |
| PTFE (Тефлон) | PTFE | -200 ... +260 | Инертен | Экстремальные условия, чистые помещения |
Важно: При работе с PTFE-уплотнениями в чистых помещениях или при работе с горючими средами необходимо обеспечить заземление, так как материал склонен к накоплению статического электричества, что может привести к искрообразованию и отказу.
Диагностика и предпусковые проверки
Замена уплотнения на изношенную поверхность приводит к быстрому выходу из строя. Согласно ISO 16050, шероховатость поверхности должна контролироваться инструментально.
Критерии годности
- Радиальное биение вала: не более 0,05 мм для стандартных скоростей. Для высокоскоростных валов (класс точности ISO 1940 G1.0 и выше) биение должно быть в пределах 0,01–0,02 мм.
- Шероховатость: Ra 0,4–0,8 мкм. Допустимая глубина микроцарапин — не более 0,01 мм.
- Посадочное место корпуса: отсутствие заусенцев, коррозии и конусности.
Методы диагностики
| Метод | Эффективность | Сложность |
|---|---|---|
| Визуальный осмотр | 60-70% | Низкая |
| Тепловизор | 85-95% | Средняя |
| Вибрационный анализ | 75-85% | Высокая |
Инженерные расчёты
Расчёт натяга уплотнения
Натяг обеспечивает прижим кромки манжеты к валу. Формула расчёта:
Где:
δ — натяг (мм);
D_shaft — диаметр вала;
D_seal — внутренний диаметр уплотнения.
Пример: Для вала 80 мм и манжеты 79,6 мм: δ = 80 - 79,6 = 0,4 мм. Положительное значение подтверждает наличие натяга.
Расчёт момента затяжки болтов
Момент затяжки зависит от класса прочности болта и коэффициента трения (k). Формула:
Типовые значения для болтов класса 10.9 (смазанная резьба, k≈0,14):
| Серия корпуса | Болт | Момент (Н·м) | Коэф. трения (k) |
|---|---|---|---|
| SKF SNL 2, 3, 5 | M12 | 80 – 85 | 0,14 |
| SKF SNL 6 | M16 | 200 – 210 | 0,14 |
| Timken SAF 22 | M16 | 195 – 205 | 0,14 |
| SKF SNG 7 | M20 | 385 – 400 | 0,14 |
Внимание: Значения являются типовыми. Всегда сверяйтесь с инструкцией производителя оборудования, так как параметры могут отличаться в зависимости от партии и условий эксплуатации.
Пошаговая технология замены (SOP)
Шаг 1: Подготовка и безопасность
- Выполнить LOTO (Lockout/Tagout): обесточить оборудование, заблокировать пусковые рубильники, повесить знаки «Не включать. Работают люди».
- Дождаться остывания узла (ниже 40°C).
- Подготовить инструмент: динамометрический ключ, оправки, съёмники, обезжириватель.
Шаг 2: Демонтаж
- Ослабить болты крышки в диагональном порядке.
- Снять крышку и извлечь подшипниковый узел. Вал остаётся на месте.
- Извлечь старые уплотнения специальным съёмником. Запрещено использовать острые инструменты.
Шаг 3: Очистка и проверка
- Очистить посадочные места от старой смазки и грязи.
- Обезжирить поверхность.
- Измерить биение вала и шероховатость. При необходимости восстановить поверхность (полировка или втулки).
Шаг 4: Установка уплотнений
- Смазать кромку уплотнения и посадочное место совместимой смазкой.
- Установить уплотнение через монтажную оправку, соответствующую наружному диаметру. Запрещено бить по уплотнению.
- Проверить отсутствие перекосов.
Шаг 5: Сборка
- Установить крышку корпуса. При необходимости нанести тонкий слой герметика.
- Затянуть болты в диагональном порядке динамометрическим ключом до указанного момента.
Типичные ошибки монтажа
Перекос уплотнения
Причина: установка без оправки. Результат: неравномерный износ и протечка.
Повреждение кромки
Причина: заусенцы на валу. Результат: мгновенная утечка.
Несовместимая смазка
Причина: использование силикона с NBR. Результат: разбухание эластомера.
Слабая затяжка
Причина: отсутствие динамометрического ключа. Результат: проникновение пыли.
Пусконаладочные испытания
- Ручной проворот: вал должен вращаться плавно.
- Пробный запуск: контроль температуры и вибрации в первые 2-4 часа.
- Визуальный контроль: отсутствие утечек в первые 24-48 часов.
При повышении температуры более чем на 20°C выше нормы немедленно остановите оборудование.
Восстановление посадочных мест
При износе вала до 0,02 мм допускается полировка. При износе более 0,1 мм или коррозии корпуса рекомендуется использование восстановительных втулок или напыление. Если восстановление невозможно — замените корпус.
Стандарты: ISO 15243, ISO 16050, SKF General Catalogue, Timken Engineering Manual.